


Tool Change CNC Router: Ganti Pahat Aman dan Akurat pada Grbl
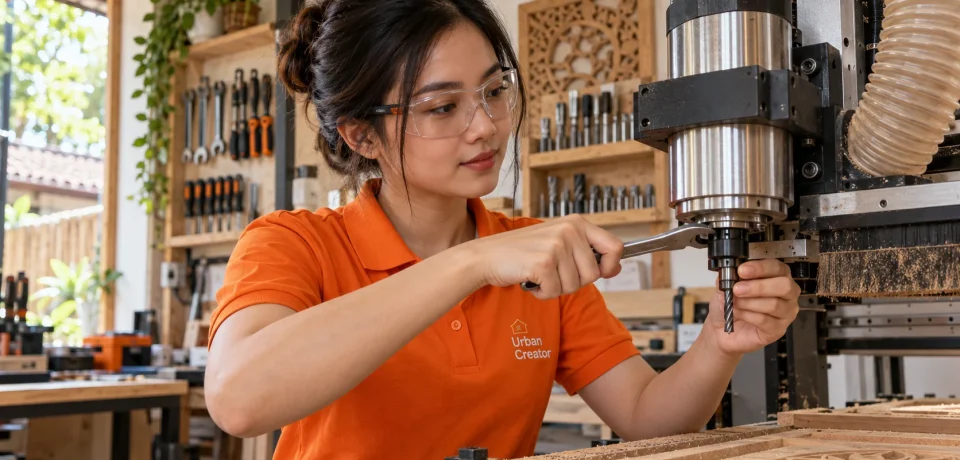
Tool change CNC router adalah proses menghentikan pekerjaan, mengganti pahat, menetapkan kembali acuan panjang pahat, lalu melanjutkan pemotongan tanpa menggeser posisi desain. Langkah ini tampak sederhana, tetapi satu kesalahan kecil dapat membuat pahat menabrak benda kerja atau hasil potong bergeser. Panduan ini menjelaskan alur manual yang dapat dipakai di bengkel kecil, terutama pada mesin Grbl, serta perbedaan penting dengan kontroler yang mendukung pergantian pahat otomatis.
Jika Anda mengikuti wiki Urban Creator secara berurutan, kembali ke Bab Operasi Mesin CNC: Tool Change setelah membaca. Sebelum memulai, pahami juga cara memakai toolsetter dan cara menetapkan titik nol dengan probe. Keduanya membantu menjaga posisi Z saat panjang pahat berubah.
Apa yang sebenarnya berubah ketika pahat diganti?
Posisi X dan Y benda kerja umumnya tetap, selama material dan penjepitnya tidak bergeser. Yang berubah adalah jarak ujung pahat dari hidung spindle atau dudukan alat. Pahat baru dapat lebih panjang atau lebih pendek meskipun diameternya sama. Akibatnya, nilai Z yang benar untuk pahat lama belum tentu benar untuk pahat baru. Inilah alasan tool change harus mencakup pengukuran ulang, bukan sekadar memasang mata potong lain.
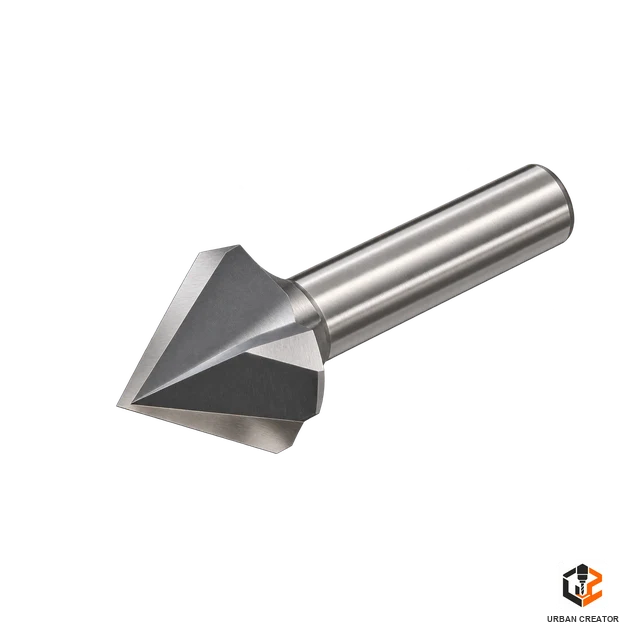
Diameter, jumlah flute, dan bentuk ujung pahat juga memengaruhi hasil. Pahat flat menghasilkan dasar rata, sedangkan V-bit mengikuti kedalaman untuk menentukan lebar ukiran. Selain itu, pahat kecil perlu strategi pemotongan dan kecepatan makan yang sesuai. Jadi, pergantian alat harus cocok dengan urutan operasi di CAM, nomor alat, dan berkas G-code yang akan dijalankan.

Pilih alur yang sesuai dengan kontroler
Ada tiga pola umum. Pertama, pecah pekerjaan menjadi satu berkas G-code per pahat. Operator menyelesaikan berkas pertama, mengganti pahat, mengukur ulang Z, lalu menjalankan berkas berikutnya tanpa mengubah nol X/Y. Pola ini paling mudah diaudit pada router Grbl sederhana. Kedua, program memakai perintah jeda yang didukung kontroler dan operator melanjutkan setelah pengukuran. Ketiga, kontroler memiliki dukungan pergantian alat khusus, tabel pahat, dan mungkin pengubah alat otomatis.
Jangan menyamakan ketiganya. Grbl klasik mendukung jeda program M0 dan offset panjang alat dinamis G43.1, tetapi tidak menyediakan siklus M6 umum seperti sejumlah kontroler industri. Sebagian firmware lain memiliki perilaku M6 tersendiri. Oleh sebab itu, periksa dokumentasi versi firmware dan sender yang benar-benar terpasang sebelum membuat satu program berisi pergantian pahat otomatis.
Rencanakan tool change sejak tahap CAM
Susun urutan operasi berdasarkan alat yang digunakan. Misalnya, pahat besar lebih dulu membersihkan kantong, pahat kecil merapikan sudut, lalu V-bit mengukir tulisan. Pengelompokan ini mengurangi jumlah pergantian alat dan peluang salah memilih pahat. Di CAM, tulis nama pahat yang mudah dikenali: diameter, bentuk, dan fungsi. Simpan daftar alat bersama berkas pekerjaan agar operator tidak menebak berdasarkan tampilan fisik.
Periksa post-processor sebelum mengekspor kode. Bila mesin memakai Grbl klasik tanpa alur M6 teruji, ekspor per pahat atau gunakan strategi jeda yang memang Anda uji di sender. Simulasikan seluruh lintasan, termasuk gerakan cepat di antara operasi. Pastikan ketinggian aman cukup melewati penjepit, sekrup, dan permukaan material yang menonjol. Nilai ketinggian aman di CAM harus sesuai kondisi nyata di meja mesin.
Catat titik nol sebelum memulai
Tentukan acuan X/Y dari sudut material, tengah benda, atau fixture yang tetap. Pilih satu metode dan catat pada lembar kerja. Untuk Z, tetapkan apakah nol berada di permukaan atas material atau permukaan spoilboard. Dua pilihan ini sama-sama bisa dipakai, tetapi seluruh operasi dalam pekerjaan harus konsisten. Bila material nanti dibalik, siapkan penanda atau stopper agar posisi X/Y bisa diulang.
Sebelum pahat pertama menyentuh benda kerja, lakukan homing bila mesin memiliki limit switch yang berfungsi dan alur kerja Anda mensyaratkannya. Homing memberi koordinat mesin yang dapat diulang; nol benda kerja tetap harus ditetapkan terpisah. Foto posisi penjepit dan catat nilai koordinat kerja jika proyek panjang. Catatan ini membantu saat listrik padam atau operator harus menghentikan sesi.
Siapkan posisi parkir yang aman
Ketika program berhenti untuk pergantian pahat, ujung alat perlu keluar dari material sebelum bergerak menyamping. Angkat Z ke ketinggian aman, lalu pindahkan gantry ke lokasi yang dapat dijangkau tanpa melewati penjepit tinggi. Gunakan posisi parkir yang konsisten dan masih berada dalam batas perjalanan mesin. Jangan mengasumsikan satu angka koordinat aman untuk setiap router; ruang kerja, panjang pahat, dan bentuk fixture berbeda-beda.
Pastikan mesin tidak sedang memotong saat Anda menggerakkan sumbu secara manual. Pada sender tertentu, tindakan jog saat jeda dapat mengubah cara program dilanjutkan. Uji perilaku itu dengan pekerjaan percobaan di udara, bukan pertama kali pada material bernilai. Panduan jogging CNC menjelaskan cara menggerakkan sumbu bertahap dan menghindari batas mesin.
Hentikan spindle dan tunggu sampai diam
Jeda program bukan jaminan bahwa spindle sudah aman disentuh. Periksa tampilan sender dan keadaan fisik mesin. Matikan putaran sesuai alur kontroler, lalu tunggu hingga spindle benar-benar berhenti. Jika mesin mempunyai catu daya spindle terpisah, ikuti prosedur isolasi daya yang sesuai sebelum tangan masuk ke area alat. Jangan pernah menahan collet ketika poros masih berputar atau mengandalkan bunyi motor sebagai satu-satunya tanda berhenti.
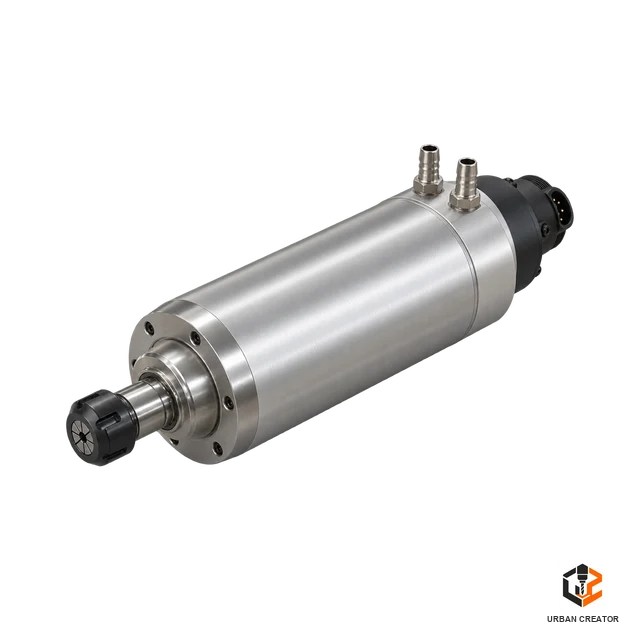
Singkirkan debu di sekitar collet menggunakan cara yang aman. Kacamata pelindung tetap dipakai saat membersihkan serpihan; jangan meniup debu ke wajah atau ke komponen elektronik. Letakkan kunci spindle dan pahat pengganti di tempat mudah dijangkau. Siapkan wadah untuk pahat lama agar tepinya tidak berbenturan dengan alat lain.
Lepas pahat lama tanpa menggeser benda kerja
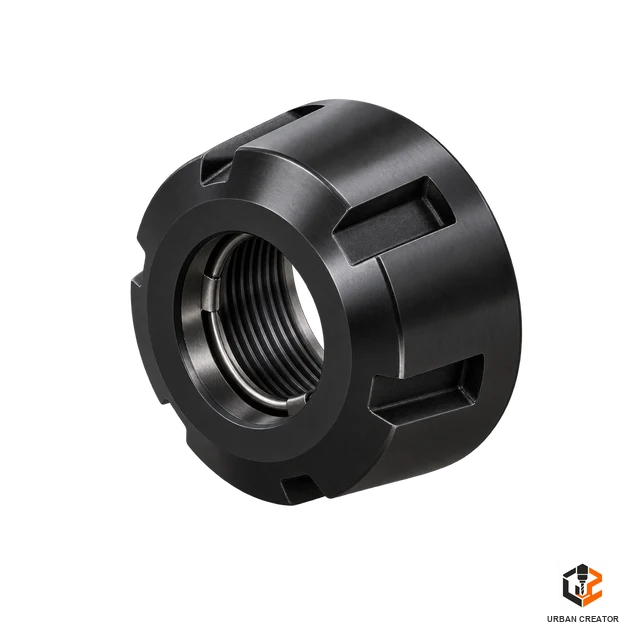
Topang pahat dengan satu tangan saat mengendurkan collet supaya alat tidak jatuh ke meja atau benda kerja. Gunakan kunci yang cocok dengan mur dan poros spindle. Kendurkan secukupnya, tarik pahat lurus, lalu letakkan di wadah. Hindari menarik kabel, mendorong gantry, atau bertumpu pada fixture. Gaya tak sengaja pada material dapat mengubah titik nol X/Y yang sudah ditetapkan.
Periksa collet, mur, dan batang pahat. Debu yang terjepit dapat membuat pahat tidak konsentris; collet retak atau aus dapat gagal menjepit dengan baik. Bersihkan menurut petunjuk spindle. Jika batang pahat kotor atau memiliki bekas selip, tangani penyebabnya sebelum memasang pahat berikutnya. Pergantian alat adalah kesempatan singkat untuk menemukan masalah yang belum terlihat selama pemotongan pertama.
Pasang pahat baru dengan benar
Cocokkan pahat fisik dengan daftar alat di CAM: diameter, bentuk ujung, panjang potong, dan jumlah flute. Masukkan batang cukup dalam sesuai rekomendasi collet dan spindle, tetapi jangan menjepit pada bagian flute. Hindari memasukkan pahat sampai menyentuh dasar lubang bila produsen collet meminta ruang tertentu. Kencangkan mur memakai prosedur serta torsi yang dianjurkan produsen, bukan menebak dengan tenaga maksimal.
Periksa apakah pahat terpasang lurus dan tidak menyentuh penjepit pada seluruh lintasan yang akan dilalui. Pahat dengan keluaran batang terlalu panjang lebih mudah bergetar; yang terlalu pendek mungkin tidak mencapai kedalaman kerja. Sesudah pemasangan, keluarkan kedua kunci dari mesin. Langkah kecil ini wajib menjadi bagian daftar periksa sebelum spindle hidup kembali.

Ukur ulang Z: metode permukaan material
Metode paling mudah adalah menyentuhkan ujung pahat baru ke permukaan referensi yang sama dengan awal pekerjaan. Gerakkan Z perlahan ketika sudah dekat permukaan. Gunakan kertas tipis atau feeler gauge bila metode Anda memerlukannya, lalu kompensasikan ketebalan alat ukur sesuai prosedur. Jangan menekan ujung pahat ke material karena bisa merusak tepi potong atau membuat nol Z terlalu rendah.
Metode ini menuntut area referensi tetap dapat dijangkau setelah operasi pertama. Bila permukaan sudah dikupas habis, pilih bagian material yang tidak terpotong atau gunakan spoilboard sebagai acuan sejak awal. Setelah menetapkan nol baru, bandingkan posisi ujung alat secara visual dengan gambar kerja dan lakukan gerakan uji di udara. Jangan mengubah nol X/Y kecuali ada alasan jelas dan pengukuran ulang lengkap.
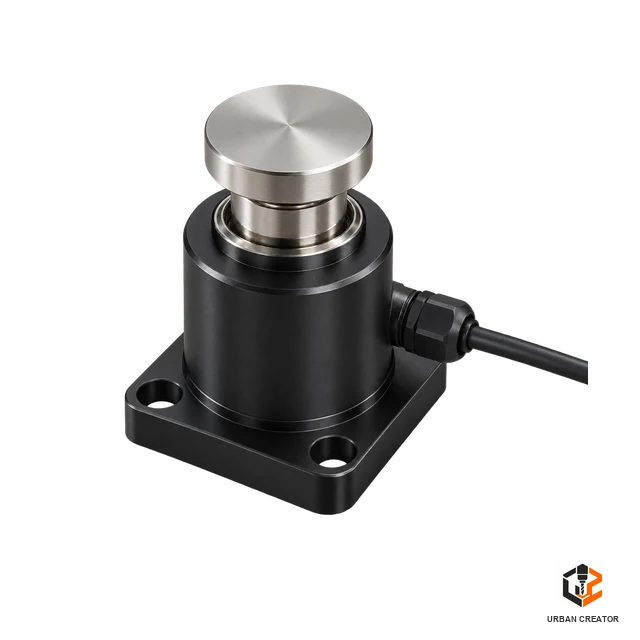
Ukur ulang Z dengan touch plate atau toolsetter
Touch plate di atas material membantu menemukan permukaan referensi dengan lebih konsisten, asalkan tebal pelat dimasukkan benar dan kontak listrik bekerja. Pasang klip sesuai alat, jalankan siklus probe yang sesuai, lalu lepaskan pelat sebelum pemotongan. Verifikasi nilai Z setelah probe. Kesalahan tebal pelat atau klip yang terlepas bisa membuat alat bergerak terlalu dalam.
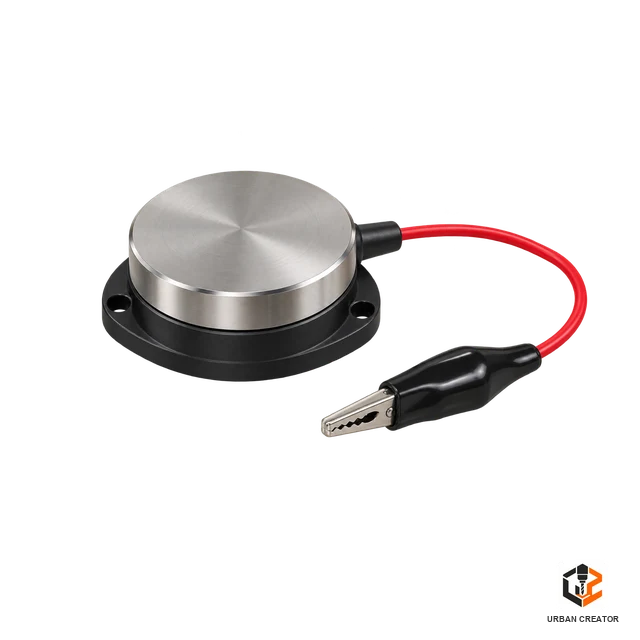
Toolsetter tetap pada posisi mesin tertentu memungkinkan panjang alat dibandingkan terhadap titik referensi yang tidak berubah. Namun, cara menghitung offset bergantung pada firmware, sender, dan makro yang dipakai. Uji prosedur dengan pahat tumpul atau tanpa material terlebih dahulu. Baca panduan toolsetter CNC router untuk membedakan posisi mesin, nol kerja, dan kompensasi panjang pahat.
Pahami G43.1 dan G49 pada Grbl klasik
Grbl klasik mengenal G43.1 untuk offset panjang alat dinamis dan G49 untuk membatalkannya. Fitur itu dapat dipakai dalam alur pengukuran pahat tertentu, tetapi bukan pengganti prosedur tool change yang lengkap. Nilai offset, nol benda kerja, dan posisi mesin adalah hal berbeda. Karena itu, jangan menyalin angka G43.1 dari mesin atau pekerjaan lain tanpa memahami bagaimana sender menghitungnya.
Menurut dokumentasi Grbl, offset dinamis G43.1 tidak bertahan setelah reset. Jika koneksi terputus atau kontroler direset saat pekerjaan terjeda, jangan langsung melanjutkan kode seolah offset masih aktif. Hentikan pekerjaan, periksa status modal, lakukan homing jika diperlukan, tetapkan kembali referensi, lalu uji di udara. G49 juga dapat membatalkan kompensasi yang masih diperlukan, jadi jalankan hanya saat alur kerja memang memintanya.
M0, M6, dan tombol jeda bukan hal yang sama
M0 adalah perintah berhenti program yang dikenali Grbl klasik. Tombol jeda pada sender biasanya berhubungan dengan feed hold atau mekanisme kontrol programnya sendiri. Keduanya mungkin tampak sama di layar, tetapi keadaan spindle, gerakan parkir, dan cara melanjutkan dapat berbeda. Selalu lihat status aktual mesin sebelum membuka collet, bukan sekadar tulisan “paused”.
M6 lazim dipakai pada kontroler dengan siklus pergantian alat. Namun, parser Grbl klasik tidak menyediakan M6 umum. File yang berisi M6 dapat gagal atau tidak berjalan sesuai harapan bila post-processor salah. Sementara itu, beberapa firmware modern memiliki definisi M6 sendiri. Perbedaan ini alasan kuat untuk menguji G-code pada mesin yang dituju, bukan mengandalkan contoh dari forum untuk kontroler lain.
Alur praktis dengan berkas terpisah per pahat
Beri nama berkas dengan nomor urut dan nama alat, misalnya 01-pocket-6mm, 02-detail-3mm, dan 03-ukir-vbit. Jalankan berkas pertama hingga selesai. Catat bahwa nol X/Y harus tetap. Parkir mesin, hentikan spindle, dan ganti pahat sesuai langkah sebelumnya. Ukur ulang nol Z untuk pahat kedua, lalu muat berkas kedua. Sebelum menekan mulai, pastikan G-code memakai unit, bidang, dan sistem koordinat yang sesuai.
Metode ini mempermudah pemulihan karena setiap tahap mempunyai awal dan akhir yang jelas. Meski demikian, jangan membuka penjepit atau memindahkan benda kerja di antara berkas. Jika listrik padam dan posisi mesin hilang, lakukan prosedur pemulihan referensi; jangan menebak bahwa koordinat lama masih akurat. Untuk pekerjaan presisi, uji titik referensi dengan gerakan di udara sebelum menyentuh material lagi.
Periksa berkas berikutnya sebelum melanjutkan
Tampilkan pratinjau lintasan pada sender. Cocokkan nama berkas, nomor pahat, diameter, dan titik nol dengan lembar kerja. Periksa tinggi gerakan cepat, posisi awal, serta urutan spindle menyala. Pastikan pahat baru tidak akan turun ke area yang belum dibersihkan. Jika operasi kedua berasumsi kantong sudah selesai, ukur hasil operasi pertama sebelum meneruskan.
Jalankan beberapa gerakan awal pada ketinggian aman ketika memungkinkan. Dengarkan suara spindle saat mulai memotong dan lihat apakah serpihan sesuai material. Bila muncul getaran, suara berat, atau panas tidak biasa, hentikan pekerjaan dan periksa pahat serta parameter makan. Jangan memaksa pahat kecil mengikuti setelan pahat besar hanya karena keduanya masuk ke collet yang sama.
Kesalahan yang paling sering muncul
Ukiran terlalu dalam: periksa nol Z, tebal touch plate, offset panjang alat, dan apakah G49 atau reset mengubah keadaan modal. Ukiran terlalu dangkal: pastikan ujung pahat benar-benar menyentuh referensi saat pengukuran. Lintasan bergeser: periksa apakah material, gantry, atau nol X/Y berubah. Jangan langsung mengoreksi file CAM sebelum memastikan masalah mekanis.
Pahat bergetar atau selip: periksa kebersihan collet, diameter batang, kedalaman penjepitan, dan kekencangan sesuai spesifikasi. Program berhenti di M6: periksa post-processor dan dukungan firmware. Gerakan pertama menabrak penjepit: periksa clearance dan posisi parkir pada pratinjau. Setiap kegagalan sebaiknya dicatat bersama foto dan G-code agar penyebabnya dapat ditelusuri, bukan hanya diatasi dengan mengulang pekerjaan.
Daftar periksa sebelum spindle hidup lagi
- Pahat baru sesuai operasi CAM dan terjepit dengan benar.
- Kunci collet telah dikeluarkan dari area mesin.
- Penjepit dan material tidak bergeser.
- Nol X/Y tetap; nol Z atau offset panjang pahat sudah diverifikasi.
- Touch plate, klip probe, dan alat ukur sudah disingkirkan.
- Lintasan awal serta ketinggian aman sudah diperiksa.
- Spindle berputar sesuai arah dan kecepatan yang diperlukan.
- Operator siap menghentikan mesin jika lintasan pertama tidak sesuai.
Baca daftar ini dengan sengaja setiap kali ganti pahat. Rutinitas singkat lebih mudah diikuti dibanding mengandalkan ingatan ketika pekerjaan sedang dikejar waktu. Untuk proyek berulang, cetak daftar periksa dan simpan di dekat sender. Catat pahat yang dipakai serta hasil pengukuran Z jika pekerjaan harus dilanjutkan pada sesi lain.
FAQ singkat tentang tool change
Apakah nol X/Y harus diatur ulang?
Biasanya tidak, selama benda kerja dan mesin tidak kehilangan referensinya. Yang paling sering perlu diperbarui adalah Z karena panjang pahat berubah. Meski begitu, setelah reset atau homing ulang, verifikasi seluruh sistem koordinat sebelum melanjutkan.
Apakah saya wajib memakai toolsetter?
Tidak. Permukaan material dan touch plate juga dapat dipakai bila prosedurnya konsisten. Toolsetter berguna untuk pergantian pahat berulang, tetapi pemasangan dan perhitungan offsetnya harus diuji terlebih dahulu.
Bisakah file dengan M6 langsung dijalankan di Grbl?
Jangan berasumsi demikian pada Grbl klasik. Gunakan post-processor yang sesuai, pecah berkas per pahat, atau pakai alur jeda yang sudah diuji. Firmware lain mungkin mempunyai dukungan berbeda.
Langkah berikutnya dalam wiki
Setelah pergantian pahat aman dan posisi alat tervalidasi, lanjutkan ke topik Menjalankan G-code. Di sana alur pemeriksaan sebelum mulai, pemantauan saat pemotongan, dan tindakan saat terjadi masalah akan disusun sebagai satu prosedur. Anda juga dapat kembali ke halaman induk Operasi Mesin CNC untuk mengikuti urutan bab dari awal.
Rujukan teknis: dokumentasi perintah Grbl, parser G-code Grbl, dan dokumentasi kompensasi alat LinuxCNC. Fitur kontroler dapat berubah menurut versi firmware; cocokan instruksi dengan mesin Anda.




1 Comment
Mengoperasikan CNC Router: Panduan Aman untuk Pemula
October 19, 2026[…] program dengan cara yang sesuai, mengganti pahat, dan mengukur ulang panjang atau nol Z. Baca panduan tool change sebelum mencoba pekerjaan […]