


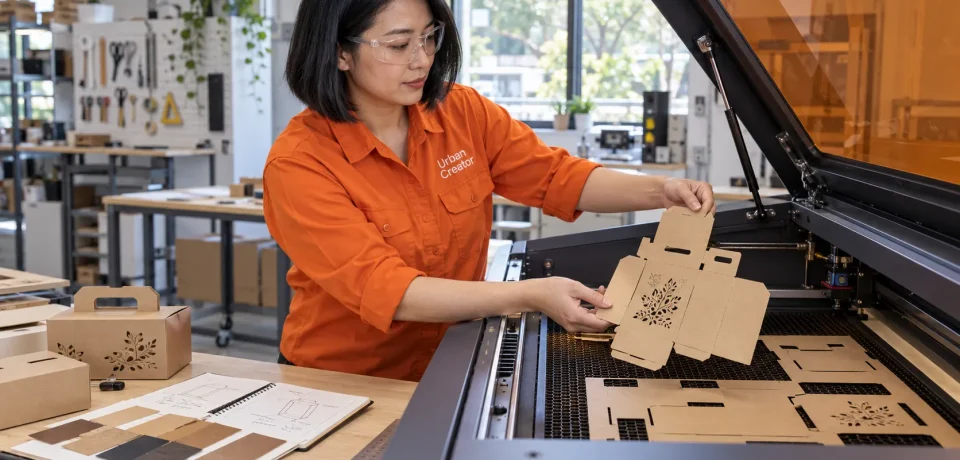
Memotong Karton dan Kertas dengan Laser: Panduan Bahan, Uji, dan Keselamatan
Memotong karton dengan laser tampak sederhana karena bahannya tipis dan murah. Namun bahan berserat ini mudah hangus, melengkung, bergeser oleh aliran udara, bahkan menyala bila energi berlebihan terkumpul pada satu titik. Hasil yang baik dimulai dari identifikasi bahan, desain yang cocok untuk lipatan, uji kecil, serta pengawasan penuh selama mesin bekerja. Panduan ini membantu Anda membuat prototipe kemasan dan produk kertas secara terukur.
Artikel ini membahas laser CO₂ yang lazim digunakan untuk kertas dan karton. Kemampuan mesin diode, ukuran titik laser, ventilasi, meja kerja, serta jenis bahan bisa berbeda. Jangan menyalin angka daya dan kecepatan dari mesin lain sebagai resep tetap. Perlakukan setiap kombinasi mesin dan bahan sebagai bahan uji baru. Jika baru mengenal prosesnya, mulai dari halaman induk CNC Laser. Untuk mengikuti susunan wiki, buka daftar isi Bab Material & Cutting.
Mengapa kertas dan karton menarik untuk laser?
Bahan lembaran ringan dapat diubah menjadi label, kartu ucapan, kemasan contoh, pola lipat, sekat kotak, hiasan, stensil, atau model arsitektur. Garis kecil berulang biasanya lebih mudah dibuat secara konsisten dibanding memotong dengan pisau tangan. Laser juga memungkinkan satu berkas desain memuat garis potong, perforasi, serta gambar gravir. Bagi pembuat produk, keuntungan terbesarnya adalah kecepatan menguji bentuk: satu rancangan dapat dipotong, dilipat, dinilai, lalu diperbaiki tanpa menunggu cetakan pisau khusus.
Keuntungan tersebut memiliki batas. Tepi dapat menguning atau menghitam; serat dan lapisan perekat dapat memberi respons berbeda; debu serta residu dapat menempel pada meja mesin. Kertas sangat ringan sehingga ventilasi dan aliran udara bisa mengangkat bagian yang sudah terpotong. Karena itu, rancangan, penahan bahan, dan urutan pengerjaan sama pentingnya dengan pengaturan daya.
Kenali bahan sebelum masuk mesin
Jangan menganggap semua lembaran cokelat sebagai karton yang sama. Kertas gambar, karton padat, karton bergelombang, kertas berlapis, dan karton bekas kemasan memiliki susunan serta ketebalan berbeda. Catat gramatur bila tertera, ukur ketebalan dengan jangka sorong tanpa menekan lembaran berlebihan, lalu simpan nama pemasok serta kode produknya. Dua karton berwarna serupa bisa berbeda karena kadar air, kepadatan serat, atau lem di tengahnya.
| Bahan | Ciri yang perlu diamati | Penggunaan awal |
|---|---|---|
| Kertas biasa atau kertas gambar | Tipis, mudah bergerak, cepat menerima panas. | Uji bentuk datar, label, atau stensil sederhana. |
| Karton padat tanpa lapisan | Lebih kaku; kualitas potong dipengaruhi ketebalan dan warna. | Kartu, pembatas, serta prototipe kemasan lipat. |
| Karton bergelombang | Memiliki rongga, lem, dan arah gelombang. | Model struktur; perhatikan asap serta sisa bara. |
| Kertas berlapis atau berperekat | Komposisi lapisan tidak selalu jelas. | Gunakan hanya setelah komposisi dan izin proses laser dipastikan. |
Periksa lembar data keselamatan atau keterangan produsen ketika bahan mengandung pelapis, tinta, perekat, laminasi, atau berasal dari sumber tidak jelas. Hindari bahan dengan komposisi yang tidak dapat dipastikan. Larangan terhadap PVC dan bahan berhalogen yang mungkin melepaskan gas berbahaya saat dipanaskan berlaku juga ketika lapisan tersebut tersembunyi di dalam lembaran. Jangan mengandalkan warna, bau, atau tebakan sebagai bukti keamanan. Panduan umum pemilihan bahan tersedia pada artikel material laser.
Persiapkan mesin dan area kerja
Gunakan mesin tertutup sesuai petunjuk produsennya, sistem ekstraksi yang bekerja, dan meja penopang yang bersih. Penopang jenis kisi membantu mengurangi kontak bahan dengan permukaan luas. Untuk kertas tipis, meja vakum atau penahan yang aman dari lintasan kepala dapat membantu menjaga lembaran tetap rata. Trotec menyarankan penopang potong berbentuk sisir bersama meja vakum untuk kertas. Pilihan meja harus mengikuti desain mesin yang Anda miliki; jangan memasang penahan improvisasi yang bisa tertabrak kepala laser.
Periksa jalur pembuangan, lensa, cermin, kisi, dan ruang bawah meja sebelum bekerja. Potongan karton kecil dapat jatuh ke bawah lalu menumpuk sebagai bahan bakar. Singkirkan sisa pekerjaan lama. Pastikan alat pemadam yang sesuai tersedia dan operator tahu cara menghentikan mesin. Selama uji maupun produksi, operator harus tetap memperhatikan ruang potong. Petunjuk uji material LightBurn secara khusus mengingatkan agar karton tidak ditinggal tanpa pengawasan, terutama pada kombinasi kecepatan rendah dan daya tinggi.
Air assist perlu disesuaikan dengan bahan dan mesin. Aliran terlalu kuat dapat mengangkat potongan kecil; aliran tidak memadai dapat membuat asap bertahan di sekitar garis potong. Uji keseimbangannya pada potongan kecil. Fokuskan lensa sesuai prosedur mesin, letakkan lembaran rata, kemudian periksa area kerja dengan fungsi bingkai sebelum laser dinyalakan. Jangan membuka penutup keselamatan atau menonaktifkan interlock untuk memperoleh akses lebih mudah.
Siapkan desain yang bersih
Mulailah dari gambar vektor dengan ukuran fisik yang benar. Buat garis potong luar, lubang, perforasi, dan gravir pada lapisan terpisah sehingga setiap proses dapat diberi pengaturan berbeda. Hapus garis ganda, bentuk tersembunyi, serta kontur yang tidak sengaja bertumpuk. Bila dua garis berimpit, mesin dapat melewati lokasi yang sama dua kali; panas tambahan itu sering menyebabkan tepi lebih gelap atau lubang membesar. Fitur penghilangan garis bertumpuk pada perangkat lunak dapat membantu, tetapi tetap periksa gambar secara visual.
Jangan memulai kemasan dengan pola terlalu rumit. Buat kotak contoh berukuran kecil dan tentukan ukuran panel, arah serat, sisi yang terlihat, flap penutup, serta posisi perekat. Lipatan karton dibuat berbeda dari garis potong. Perforasi pendek dengan jarak cukup dapat membantu bahan melipat, tetapi terlalu banyak lubang akan melemahkan sambungan. Untuk produk yang membutuhkan lipatan rapi, bandingkan hasil perforasi laser dengan garis tekan mekanis; beberapa karton retak pada sisi cetak jika hanya dipaksa melipat.
Tambahkan ruang aman di sekeliling karya agar potongan tidak berada terlalu dekat tepi lembaran. Tempatkan detail kecil di area yang tidak mudah terangkat. Bila desain memuat gambar gravir, kerjakan gravir dan perforasi terlebih dahulu, lalu garis potong luar terakhir agar bentuk utama tetap tertahan selama proses. Untuk lembaran bercetak, lakukan pengujian pada potongan yang benar-benar menggunakan tinta dan pelapis produksi, bukan hanya karton polos.
Buat matriks uji yang aman dan hemat bahan
Sasaran uji bukan mencari daya tertinggi, melainkan kombinasi yang memotong tembus dengan tepi paling bersih dan risiko panas terendah. Mulailah dari rekomendasi pabrikan mesin atau bahan jika tersedia. Di LightBurn, fitur Material Test dapat membandingkan kecepatan dan daya pada kisi kecil. Namun untuk karton yang mudah terbakar, batasi rentang uji agar tidak memasukkan kombinasi ekstrem. Awasi seluruh uji dan siapkan penghentian segera bila terlihat nyala, bara, atau asap tidak wajar.
- Potong contoh kecil dari lembaran yang sama dengan bahan produksi; catat nama, ketebalan, sisi atas, dan kondisi mesin.
- Uji satu garis lurus dan satu bentuk kecil. Amati apakah potongannya tembus, apakah tepinya menghitam, dan apakah bagian bawah meninggalkan bekas.
- Bandingkan beberapa kombinasi kecepatan serta daya secara bertahap. Ubah satu hal pada satu waktu saat mencari penyebab.
- Periksa sisi atas dan bawah setelah mesin benar-benar berhenti. Bagian bawah yang masih tersambung berarti pemotongan belum tuntas.
- Simpan hasil terbaik dalam pustaka material bersama nama mesin, lensa, ketebalan, serta tanggal uji.
Jika potongan hampir tembus tetapi sangat gelap, jangan langsung menambah daya. Periksa fokus, kebersihan optik, kerataan bahan, ekstraksi, dan urutan jalur. Kenaikan energi dapat memperburuk gosong. Bila beberapa hasil sama-sama bersih, pilih yang lebih cepat atau menghasilkan panas lebih sedikit. Jika tidak ada kombinasi yang aman, ubah bahan atau pilih proses pemotongan lain. Uji baru dibutuhkan setiap kali jenis, pemasok, ketebalan, atau permukaan bahan berubah.
Membedakan potong, perforasi, dan gravir
Garis potong harus memisahkan bahan sepenuhnya. Perforasi adalah putus-putus terencana untuk memudahkan sobek atau lipat; bagian yang tersisa harus cukup kuat untuk dirakit. Gravir mengubah tampilan permukaan tanpa menembus. Ketiganya memerlukan penilaian tersendiri. Sebuah desain kemasan bisa terlihat bagus pada layar, tetapi gagal saat dirakit karena garis perforasi terlalu rapat atau tulisan gravir menjadi terlalu gelap.
Untuk tulisan kecil pada karton, pertimbangkan kontras dan ukuran huruf. Permukaan bertekstur dapat membuat hasil gravir tampak tidak merata. Coba beberapa ketebalan garis serta jarak antarbaris pada sampel. Jika identitas merek harus presisi dan warna tetap, pencetakan biasa lalu potong kontur mungkin lebih cocok daripada menggelapkan serat dengan laser. Proses laser sebaiknya dipilih karena memenuhi kebutuhan produk, bukan karena semua elemen desain harus dikerjakan laser.
Mencegah gosong dan noda pada tepi
Tepi cokelat muda mungkin dapat diterima pada prototipe kraft, tetapi tidak pada kartu putih bersih. Sumber noda dapat berupa energi berlebih, asap yang kembali mengenai permukaan, meja kotor, pelapis menghangus, atau potongan terlalu lama berada di titik sudut. Periksa pola noda: bila hanya di sudut, mesin mungkin melambat saat berbelok; bila di sisi bawah, meja atau pantulan panas mungkin berpengaruh. Catat lokasi masalah sebelum mengubah pengaturan.
Kurangi luas gravir yang tidak perlu dan hindari garis berulang. Bersihkan ruang kerja sesuai petunjuk mesin. Tempatkan potongan di atas penopang yang sesuai; jejak kisi dapat terlihat pada sisi belakang bahan tertentu. Pada bahan putih, lakukan uji orientasi karena satu sisi kadang lebih mudah ternoda. Jangan menggosok permukaan dengan cairan tanpa memastikan tinta serta lapisannya tahan. Kualitas tepi diukur pada produk akhir setelah dilipat dan ditangani, bukan hanya saat keluar dari mesin.
Perhatikan arah serat dan lipatan kemasan
Serat kertas memengaruhi perilaku lipatan. Satu arah dapat terlipat lebih halus, sedangkan arah lain lebih mudah retak. Buat dua sampel pola yang diputar sembilan puluh derajat pada lembaran sejenis. Lipat keduanya dengan alat bantu yang sama, lalu amati sisi luar lipatan, kekuatan engsel, dan kesesuaian panel. Catatan ini sangat penting untuk kotak kecil yang harus tampak rapi saat dipajang.
Tambahkan toleransi rakit berdasarkan uji nyata. Ketebalan karton memakan ruang saat panel dilipat; ukuran panel yang tampak tepat pada gambar datar bisa membuat tutup terlalu sempit. Uji satu prototipe lengkap dengan benda yang akan dimasukkan. Periksa apakah tutup mengunci, apakah flap tidak bertabrakan, dan apakah perekat memiliki bidang cukup. Perbaiki pola sebelum membuat satu lembar penuh. Langkah ini lebih hemat daripada mencoba mengoreksi puluhan kemasan yang sudah dipotong.
Alur kerja contoh: kotak kartu kecil
Bayangkan Anda membuat kotak kartu hadiah dari karton padat tanpa lapisan. Ukur kartu dan tentukan ruang longgar secukupnya. Gambar pola datar dengan panel depan, belakang, samping, dasar, flap, serta satu lubang uji untuk melihat isi. Beri lapisan terpisah untuk garis potong dan perforasi. Cetak rancangan pada kertas biasa sebagai pemeriksaan awal ukuran serta urutan lipatan. Kertas cetak murah dapat menemukan kesalahan bentuk sebelum mesin laser dipakai.
Setelah itu, potong contoh kecil dari karton sebenarnya untuk mencari pengaturan. Potong satu pola kemasan, bersihkan residu yang aman dibersihkan, lalu rakit tanpa perekat terlebih dahulu. Nilai lebar panel, posisi lubang, ketepatan penutup, serta kerusakan di lipatan. Revisi gambar, bukan hanya parameter mesin. Ulangi sampai bentuk benar, lalu simpan berkas desain dengan nomor versi dan catatan bahan. Saat produksi, periksa potongan pertama dan ulangi pemeriksaan secara berkala, terutama saat membuka lembaran dari kemasan baru.
Hitung biaya dengan memasukkan lembaran gagal, uji, waktu desain, waktu mesin, pembersihan, serta perakitan. Produk kecil tidak otomatis murah jika detail gravir memperpanjang proses. Susun beberapa pola pada satu lembar dengan jarak aman dan arah serat konsisten. Jangan menjejalkan bentuk hingga potongan lepas saling bertabrakan atau tepi lembaran melengkung. Efisiensi produksi berarti hasil tetap dapat dirakit dengan cepat dan kualitasnya seragam.
Masalah umum dan tindakan pertama
| Gejala | Pemeriksaan awal | Langkah berikutnya |
|---|---|---|
| Potongan tidak tembus | Fokus, kerataan lembaran, optik, dan ketebalan nyata. | Ulangi uji pada sampel; sesuaikan energi secara bertahap bila mesin serta bahan memungkinkan. |
| Tepi menghitam | Garis ganda, kecepatan terlalu rendah, ekstraksi, dan meja kotor. | Bersihkan desain atau mesin; bandingkan hasil uji yang lebih ringan. |
| Lembaran terangkat | Aliran udara, meja, dan potongan kecil yang sudah lepas. | Gunakan penahan atau vakum yang sesuai serta ubah urutan pemotongan. |
| Lipatan pecah | Arah serat, kedalaman perforasi, jenis pelapis. | Putar pola, ubah garis lipat, atau gunakan metode garis tekan. |
| Asap berlebihan atau muncul nyala | Hentikan proses dan ikuti prosedur keselamatan mesin. | Evaluasi bahan, ekstraksi, sisa di meja, dan rentang pengaturan sebelum mencoba lagi. |
Jika ada nyala yang tidak biasa, hentikan pekerjaan sesuai prosedur mesin dan tangani risiko api dengan peralatan serta pelatihan yang tepat. Jangan memprioritaskan menyelamatkan bahan. Pengujian bahan mudah terbakar memerlukan operator yang terus hadir, termasuk setelah potongan terakhir selesai hingga tidak ada bara tersisa. Baca juga panduan keselamatan CNC untuk membangun kebiasaan kerja yang lebih baik.
Catatan produksi yang perlu disimpan
Setiap setelan berhasil sebaiknya menjadi catatan yang bisa diulang. Simpan nama bahan dan pemasok, ketebalan, warna, sisi yang menghadap atas, model mesin, kondisi lensa, meja, fokus, pengaturan setiap lapisan, tanggal, foto potongan, serta alasan memilih hasil tersebut. Sertakan catatan apakah sudut menghitam, apakah lipatan retak, dan apakah ukuran jadi cocok. Keterangan semacam ini lebih berguna daripada hanya menyimpan angka daya dan kecepatan.
Berikan nama versi pada desain. Misalnya, perubahan flap penutup dicatat sebagai revisi pola, sedangkan perubahan parameter dicatat sebagai revisi proses. Pisahkan keduanya supaya Anda tahu penyebab perbaikan. Ketika pesanan diulang beberapa bulan kemudian, jalankan sampel konfirmasi. Kondisi mesin serta lot karton dapat berubah. Catatan rapi mempercepat pemeriksaan tanpa membuat operator menganggap hasil lama pasti berlaku selamanya.
Pertanyaan yang sering muncul
Apakah karton apa pun aman dipotong dengan laser?
Tidak. Komposisi karton, perekat, tinta, dan lapisan permukaan harus diketahui. Gunakan bahan yang dinyatakan sesuai oleh produsen atau memiliki informasi komposisi memadai. Bila ragu, jangan memotongnya. Warna cokelat atau label “kertas” tidak membuktikan bahwa seluruh lapisan aman dipanaskan.
Mengapa setelan dari internet tidak memberi hasil sama?
Daya nominal, kondisi tabung atau sumber laser, lensa, kecepatan gerak, fokus, aliran udara, meja, dan kepadatan karton berbeda. Bahkan satu nama bahan dapat berubah antar pemasok. Gunakan setelan orang lain hanya sebagai gambaran awal yang tetap harus diuji dalam rentang aman pada mesin sendiri.
Haruskah garis lipatan dipotong?
Tidak selalu. Perforasi membantu beberapa desain, tetapi dapat melemahkan sambungan dan menampakkan lubang. Karton tertentu lebih baik diberi garis tekan agar lipatannya rapi. Buat dua sampel dan uji kekuatan setelah beberapa kali dibuka, ditutup, serta diisi produk.
Bagaimana jika hasil potong sudah tembus tetapi tepinya kotor?
Periksa desain dari garis ganda, kondisi meja, ekstraksi, dan arah asap. Bandingkan kombinasi yang tetap tembus pada energi lebih rendah atau waktu paparan lebih singkat. Jika bahan berlapis terus menghasilkan noda, pertimbangkan mengganti bahan atau proses.
Langkah berikutnya
Mulailah dengan satu jenis karton polos yang komposisinya jelas, buat pola kotak sederhana, lalu lakukan uji kecil yang diawasi penuh. Dokumentasikan hasil potong serta lipatan sebelum mengejar desain rumit. Untuk memilih bahan lain, lanjutkan ke panduan material laser. Bila ingin mempelajari contoh proyek berbasis bahan lain, lihat proyek gantungan kunci akrilik. Kembali ke halaman induk Material & Cutting atau daftar isi wiki Bab 8 untuk mengikuti navigasi secara berurutan.
Sumber teknis: Trotec: panduan pemrosesan kertas; LightBurn: uji material pertama; LightBurn: penyimpanan setelan dan optimasi pekerjaan. Petunjuk pabrikan mesin dan data bahan yang Anda gunakan tetap menjadi rujukan utama saat praktik.



