


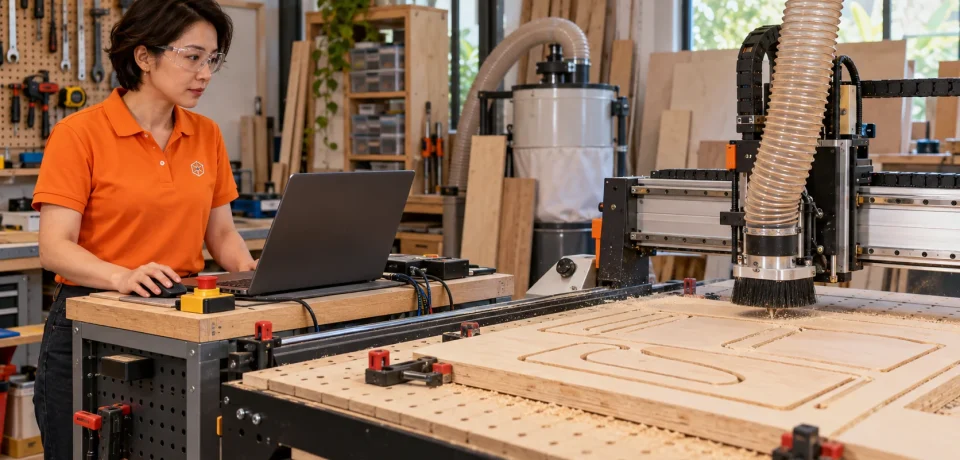
Menjalankan G-code CNC Router: Persiapan, Pemantauan, dan Jeda Aman
Menjalankan G-code CNC adalah tahap ketika rancangan digital benar-benar menjadi gerakan mesin. Sender mengirim perintah ke kontroler, lalu kontroler menggerakkan sumbu dan mengatur spindle sesuai program. Sebelum menekan mulai, operator harus mencocokkan berkas, pahat, titik nol, material, dan area gerak. Kesalahan pada salah satu unsur ini dapat mengubah hasil sekalipun desain di layar terlihat benar.
Panduan ini memakai CNC router berbasis Grbl sebagai contoh, tetapi prinsip pemeriksaannya berguna untuk banyak kontroler. Nama tombol dan perilaku jeda dapat berbeda menurut sender maupun firmware. Jika Anda sedang mengikuti wiki, kembali ke bab Operasi Mesin CNC: Menjalankan G-code setelah membaca. Persiapkan titik nol melalui panduan zeroing sebelum mencoba program pertama.
Kenali batas antara CAM, sender, dan kontroler
CAM membuat lintasan berdasarkan ukuran model, bahan, pahat, serta strategi pemotongan. Post-processor menerjemahkan lintasan itu menjadi dialek G-code yang diharapkan kontroler. Sender membuka berkas dan mengirim baris perintah melalui koneksi yang sesuai. Kontroler menafsirkan perintah dan merencanakan gerak motor. Dengan memahami urutan ini, Anda dapat mencari sumber masalah secara tepat ketika hasil mesin berbeda dari pratinjau.
Sender tidak dapat memperbaiki rancangan toolpath yang salah hanya dengan tombol mulai. Sebaliknya, file CAM yang benar pun bisa gagal jika post-processor tidak sesuai firmware. Periksa ekstensi, unit, dukungan perintah, serta cara spindle dikendalikan. Untuk Grbl klasik, jangan berasumsi siklus pergantian alat M6 dapat dipakai. Baca panduan post-processor bila berkas berasal dari perangkat lunak baru.
Mulai dari lembar kerja yang jelas
Catat nama proyek, bahan, ukuran blanko, sisi yang dipotong, dan nomor versi berkas. Tambahkan pahat yang dipakai, titik nol X/Y/Z, serta perkiraan kedalaman akhir. Lembar kerja ini tidak perlu rumit; satu halaman di dekat mesin sudah cukup. Tujuannya membuat operator memeriksa fakta fisik, bukan mengingat setelan dari pekerjaan kemarin. Berkas bernama “final-baru-2” mudah tertukar dengan versi lain.
Jika pekerjaan memakai beberapa pahat, beri nama file berurutan menurut tahap. Contohnya, satu file untuk pocket, satu untuk kontur, dan satu untuk ukiran. Cantumkan diameter pahat pada nama agar kesalahan pemilihan terlihat lebih awal. Pastikan material benar-benar cocok dengan jenis pahat dan parameter yang dipilih. Plywood, MDF, akrilik, dan aluminium memiliki perilaku potong berbeda meskipun bentuk desainnya sama.
Periksa kondisi mesin sebelum terhubung
Lihat kondisi meja, rel, kabel, tabung dust extraction, dan area sekitar spindle. Pastikan tidak ada kunci collet, penggaris, sekrup lepas, atau sisa potongan di jalur gantry. Uji tombol penghentian darurat sesuai prosedur mesin ketika kondisi aman. Jangan memulai pekerjaan jika kabel sensor atau pelindung terjepit oleh sumbu. Pemeriksaan fisik ini sering lebih cepat daripada menelusuri alarm setelah program dimulai.
Perhatikan pengikatan benda kerja. Jepitan harus menahan material tanpa menghalangi lintasan alat dan gerakan cepat. Sekrup pada spoilboard harus berada di luar jalur pahat. Jika memakai tab pemegang kontur, verifikasi ukuran serta jumlahnya cukup untuk menjaga potongan tetap di tempat. Vakum atau penjepit mekanis dapat kehilangan daya pegang bila papan melengkung; jangan menebak kekuatannya hanya dari tampilan.
Pastikan koneksi sender stabil
Buka sender yang cocok dengan kontroler, pilih port dan laju komunikasi sesuai pengaturan mesin, lalu periksa sambungan. Pada Grbl, baca status yang ditampilkan setelah koneksi dan pastikan tidak ada alarm yang belum dipahami. Satu sender saja sebaiknya memegang port serial pada satu waktu. Jika dua aplikasi berebut port, proses kirim dapat gagal atau tampak berhenti tanpa sebab yang jelas.
Amankan laptop dari tidur otomatis dan sambungkan catu dayanya bila pekerjaan berlangsung lama. Letakkan kabel data jauh dari kabel daya spindle sejauh tata letak memungkinkan. Gunakan kabel yang sehat dan tidak mudah tersenggol. Bila koneksi pernah terputus, cari penyebabnya sebelum memulai proyek bernilai. Panduan USB disconnect CNC membantu membedakan gangguan port, reset kontroler, dan gangguan daya.
Lakukan homing bila alur mesin memerlukannya
Homing mencari referensi koordinat mesin melalui sensor atau metode yang disediakan kontroler. Mesin dengan limit switch dan soft limit yang dikonfigurasi benar biasanya memerlukan homing sebelum operasi. Namun, homing tidak otomatis membuat titik nol benda kerja benar. Setelah proses selesai, baca posisi mesin dan pastikan arah gerak sumbu sesuai konfigurasi. Jangan memaksa homing jika sensor gagal merespons.
Jika mesin tidak dilengkapi homing, gunakan prosedur penentuan referensi yang konsisten dan pahami keterbatasan pemulihan setelah reset. Posisi mesin dapat hilang ketika daya mati atau sumbu digerakkan tanpa kontrol. Pembaca yang ingin membedakan koordinat mesin dari koordinat benda kerja dapat membuka panduan machine zero.
Tetapkan titik nol benda kerja
Pilih datum X/Y yang sesuai dengan setup CAM: sudut kiri bawah, tengah papan, atau titik fixture tertentu. Lalu pilih acuan Z, misalnya permukaan atas bahan atau atas spoilboard. Semua keputusan ini harus sama dengan yang dipakai saat membuat toolpath. Salah memilih acuan Z bisa membuat potongan terlalu dangkal atau menembus meja meskipun koordinat X/Y sudah tepat.
Gerakkan pahat mendekati titik acuan secara bertahap. Jika memakai pelat sentuh, masukkan ketebalan pelat yang benar dan singkirkan pelat serta klip sebelum menjalankan kode. Setelah menetapkan nol, naikkan pahat dan uji gerakan ke posisi yang diketahui. Jangan langsung percaya angka di layar; lihat apakah ujung pahat memang berada di lokasi yang diharapkan.
Cocokkan pahat fisik dan pustaka CAM
Diameter nominal pada file harus sama dengan pahat yang terpasang. Periksa juga bentuk ujung, jumlah flute, panjang potong, dan arah putaran spindle. Pahat 3 mm dan 6 mm dapat membuat kontur dengan selisih yang terlihat jelas. Untuk V-bit, sudut ujung dan tinggi aktualnya memengaruhi hasil ukiran. Ukur pahat bila presisi dibutuhkan, lalu perbarui data CAM sebelum mengekspor ulang.
Collet yang bersih membantu pahat terjepit konsentris. Pastikan batang masuk cukup dalam sesuai rekomendasi produsen dan kunci collet sudah dikeluarkan dari mesin. Bila pekerjaan terdiri dari beberapa alat, rencanakan tool change sejak awal. Setelah pahat diganti, panjang ujung alat biasanya menuntut pengukuran ulang Z.
Tinjau pratinjau lintasan dan batas area kerja
Buka tampilan lintasan pada sender sebelum memulai. Bandingkan bentuknya dengan gambar desain, ukuran material, dan posisi nol. Periksa apakah lintasan pertama bergerak ke daerah yang masuk akal. Lihat jalur gerak cepat di atas benda kerja; pahat tidak boleh melintas rendah melewati penjepit. Jika pratinjau tampak terbalik, bergeser, atau jauh lebih besar daripada material, berhenti dan periksa unit serta datum.
Pratinjau sender tidak selalu menampilkan seluruh keadaan fisik. Ia mungkin tidak mengetahui posisi penjepit, material yang melengkung, atau pahat yang lebih panjang. Karena itu, petakan area gerak pada mesin nyata. Gunakan batas lunak bila sistem homing dan travel telah dikonfigurasi benar, tetapi tetap verifikasi ruang bebas secara visual.
Baca pembuka dan penutup file G-code
Periksa beberapa baris awal untuk melihat pilihan unit, mode posisi absolut atau relatif, sistem koordinat kerja, gerak awal, serta perintah spindle. Pada Grbl, G20 dan G21 memilih inci atau milimeter, sedangkan G90 dan G91 memilih posisi absolut atau relatif. Mode ini dapat bertahan sebagai keadaan modal, sehingga berkas yang tidak menyatakannya dengan jelas lebih mudah menimbulkan kejutan setelah pekerjaan sebelumnya.
Di bagian akhir, pastikan pahat terangkat dan spindle berhenti sesuai post-processor. Jangan menganggap semua file otomatis kembali ke home; beberapa sengaja berakhir di posisi aman dekat benda kerja. Jika menemukan perintah yang tidak didukung kontroler, ekspor ulang dengan post yang sesuai. Jangan menghapus baris secara acak tanpa memahami dampaknya terhadap urutan pemotongan.
Lakukan dry run sebelum memotong
Untuk proyek baru, uji gerakan tanpa menyentuh material. Anda dapat menaikkan acuan Z sementara atau memakai simulasi gerak yang sesuai kemampuan sender, tetapi catat perubahan agar tidak terbawa ke pemotongan nyata. Lihat apakah arah sumbu, batas gerak, dan posisi lintasan benar. Amati jalur yang melewati penjepit dan sudut material. Dry run sangat berguna setelah mengganti post-processor atau mengubah titik nol.
Jangan menilai aman hanya dari beberapa detik pertama. Gerakan berbahaya bisa muncul saat transisi antaroperasi atau ketika kontur hampir terlepas. Jika file panjang, periksa seluruh pratinjau CAM dan lakukan uji bertahap di area penting. Setelah uji selesai, kembalikan nol dan kondisi modal ke setup produksi yang sebenarnya.
Mulai pemotongan dengan perhatian penuh
Hidupkan dust extraction dan fasilitas pendukung yang diperlukan. Periksa putaran spindle serta arah rotasi sebelum pahat menyentuh bahan. Mulai program dari sender, lalu awasi pendekatan pertama. Pastikan pahat bergerak ke titik yang benar, turun pada laju yang wajar, dan menghasilkan serpihan sesuai bahan. Jangan meninggalkan mesin pada menit awal hanya karena program sudah berhasil dipratinjau.
Siapkan tangan untuk menghentikan gerakan bila pahat menuju penjepit atau terdengar benturan. Berdirilah di tempat yang dapat melihat area potong tanpa mendekatkan tubuh ke bagian bergerak. Jika mesin memiliki enclosure, gunakan penutupnya. Jangan mencoba mengambil potongan kecil atau mengukur dimensi saat spindle masih berputar.
Pantau suara, serpihan, dan kualitas tepi
Suara mesin yang stabil memberi petunjuk awal bahwa beban potong masih wajar. Suara menjerit, bergetar, atau tiba-tiba berat dapat menandakan pahat tumpul, pemakanan terlalu besar, material bergerak, atau serpihan tidak keluar. Perhatikan juga warna dan bentuk serpihan. Debu halus berlebihan pada kayu dapat menunjukkan proses menggesek, sedangkan serpihan yang menumpuk di kantong dapat menaikkan panas.
Jangan mengubah banyak parameter sekaligus saat hasil buruk. Catat waktu, lokasi lintasan, feed, dan RPM, lalu lakukan satu koreksi terukur setelah mesin berada dalam keadaan aman. Jika terlihat asap, api, pahat patah, atau material terlepas, hentikan operasi segera sesuai prosedur darurat. Diagnosis lebih mudah jika kejadian didokumentasikan sebelum area dibersihkan.
Bedakan feed hold, jeda program, dan reset
Pada Grbl, perintah realtime feed hold menghentikan gerakan secara terkendali, tetapi menurut dokumentasi resminya tidak mematikan spindle atau coolant. Karena itu, tombol jeda di sender bukan izin untuk menyentuh area alat. M0 adalah jeda di dalam program; cara sender menanganinya perlu diuji. Reset lebih jauh lagi: ia mengubah keadaan kontroler dan dapat menghilangkan kepercayaan terhadap posisi saat mesin berhenti bergerak.
Untuk melanjutkan setelah feed hold, pastikan penyebab jeda sudah hilang, posisi masih benar, dan jalur berikutnya aman. Jangan menekan resume bila material bergeser atau pahat patah. Bila reset dilakukan saat mesin bergerak, Grbl dapat mengeluarkan alarm karena posisi mungkin hilang. Lakukan pemulihan referensi terlebih dahulu, bukan menebak nomor baris untuk memulai ulang.
Gunakan override secara bertanggung jawab
Beberapa sender dan firmware menyediakan feed override atau spindle override. Fitur ini membantu penyesuaian kecil ketika beban nyata berbeda dari perkiraan, tetapi bukan perbaikan untuk toolpath yang salah. Lihat persentase aktif di layar dan catat perubahan. Jika pemotongan memerlukan koreksi besar, hentikan, periksa pahat serta bahan, lalu perbaiki parameter di CAM untuk pekerjaan berikutnya.
Perubahan override dapat tertinggal dalam sesi tertentu atau kembali ke nilai awal menurut sistem. Karena itu, selalu periksa nilainya sebelum menjalankan file baru. Mengurangi feed tanpa mempertimbangkan RPM dapat menaikkan gesekan pada beberapa bahan; menaikkan feed secara agresif dapat mematahkan pahat kecil. Gunakan uji potong dan data pahat sebagai dasar, bukan suara saja.
Jika muncul alarm atau error
Catat pesan persis seperti yang tampil. Error biasanya berhubungan dengan perintah yang tidak dapat diproses, sedangkan alarm menunjukkan kondisi mesin yang menuntut perhatian sebelum gerakan dilanjutkan. Jangan langsung membuka alarm dengan perintah unlock tanpa memahami penyebabnya. Periksa apakah limit switch aktif, gerakan melewati batas lunak, probe gagal menyentuh, atau sender kehilangan komunikasi.
Jika posisi berpotensi hilang, anggap titik nol perlu diverifikasi ulang. Matikan spindle sesuai kondisi aman, simpan catatan status, lalu ikuti panduan arti alarm Grbl. Untuk kasus yang terkait kode tertentu, database kode error CNC memberi pintu masuk diagnosis. Jangan melanjutkan potongan presisi dari tengah file tanpa rencana pemulihan yang diuji.
Periksa hasil setelah program selesai
Tunggu spindle berhenti dan pahat berada pada posisi aman sebelum mengambil benda kerja. Bersihkan serpihan secukupnya, lalu ukur fitur penting: lebar, panjang, kedalaman kantong, dan kualitas tepi. Jika ada tab, lepaskan dengan alat yang tepat dan periksa apakah kontur tetap utuh. Catat deviasi terhadap desain; satu ukuran yang meleset tidak selalu berarti kalibrasi steps/mm salah.
Bandingkan pola kesalahan. Selisih tetap dapat berasal dari diameter pahat atau kompensasi CAM, sedangkan selisih yang makin besar bersama panjang gerak mengarah ke kalibrasi. Pergeseran mendadak bisa menunjukkan lost step atau material bergerak. Dokumentasikan pahat, parameter, foto, serta nomor revisi file agar perbaikan berikutnya berdasarkan bukti.
Daftar periksa singkat sebelum menekan mulai
- File, versi, unit, dan post-processor benar untuk kontroler.
- Material, penjepit, pahat, serta dust extraction siap.
- Homing dan nol X/Y/Z sesuai setup CAM.
- Pratinjau lintasan serta ketinggian gerak cepat aman.
- Perintah awal, putaran spindle, dan akhir file sudah ditinjau.
- Dry run selesai untuk pekerjaan baru atau perubahan besar.
- Tombol jeda dan penghentian darurat mudah dijangkau.
- Operator siap mengawasi lintasan pertama sampai potongan stabil.
Tempel daftar ini di dekat sender dan beri tanda untuk setiap pekerjaan. Proses yang berulang membuat kesalahan lebih mudah ditemukan sebelum pahat menyentuh material. Jika beberapa orang memakai mesin yang sama, tulis nama operator, tanggal, dan perubahan setup. Catatan sederhana menjaga pekerjaan berikutnya tidak bergantung pada ingatan orang terakhir yang menjalankan mesin.
FAQ dan langkah belajar berikutnya
Apakah file G-code yang terbuka pasti aman?
Tidak. Sender dapat membuka file yang salah ukuran, salah unit, atau memiliki jalur yang menabrak penjepit. Selalu cocokkan pratinjau dan setup fisik sebelum memulai.
Apakah feed hold mematikan spindle?
Pada Grbl klasik, feed hold menghentikan gerakan tetapi tidak otomatis mematikan spindle. Periksa kondisi aktual dan gunakan prosedur penghentian yang sesuai sebelum masuk ke area mesin.
Bolehkah pekerjaan dilanjutkan setelah listrik padam?
Hanya jika posisi mesin, nol kerja, keadaan pahat, dan titik masuk ulang dapat dipastikan melalui prosedur pemulihan yang diuji. Bila ragu, mulai ulang tahap pekerjaan yang aman.
Setelah memahami pelaksanaan program, kembali ke halaman induk Operasi Mesin CNC dan lanjutkan ke Feed Override. Bacaan terkait: CNC Sender dan Keselamatan CNC.
Rujukan teknis: perintah realtime Grbl, antarmuka streaming Grbl, dan daftar G-code Grbl v1.1. Sesuaikan penerapan dengan versi firmware serta mesin yang digunakan.




3 Comments
Feed Override CNC Router: Cara Atur Kecepatan Makan
October 9, 2026[…] ke halaman induk Operasi Mesin CNC: Feed Override untuk mengikuti urutan wiki. Sebelumnya, baca panduan menjalankan G-code agar pemeriksaan file, pahat, dan titik nol tidak […]
Pause dan Resume CNC Router: Jeda Aman pada Grbl
October 9, 2026[…] halaman induk Operasi Mesin CNC: Pause / Resume setelah membaca. Untuk konteks awal, pelajari pula cara menjalankan G-code dan penggunaan feed […]
Belajar CNC dari Nol: Peta Belajar untuk Pemula
October 9, 2026[…] untuk diperiksa. Jangan menyelamatkan benda kerja dengan mendekatkan tangan ke area potong. Panduan menjalankan G-code dengan aman menjelaskan tahap pemantauan dan tindakan saat muncul […]