


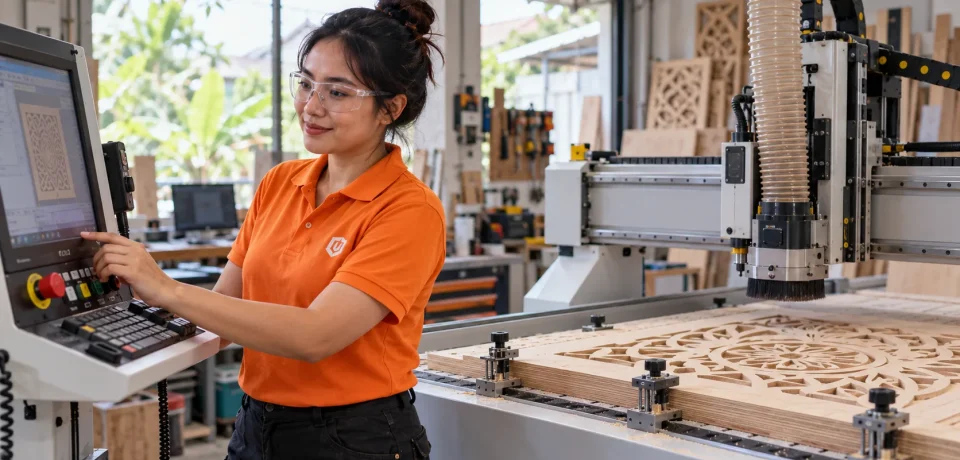
Mengoperasikan CNC Router: Urutan Aman dari Persiapan hingga Hasil
Mengoperasikan CNC dengan baik berarti mengendalikan seluruh pekerjaan, bukan hanya menekan tombol mulai. Operator perlu memastikan bahan terjepit, pahat sesuai program, koordinat benar, lintasan aman, dan mesin dapat dihentikan ketika sesuatu menyimpang. Panduan ini menyusun urutan belajar mengoperasikan CNC router dari persiapan hingga pemeriksaan benda jadi. Ikuti tahapnya pada pekerjaan kecil terlebih dahulu, lalu tingkatkan kerumitan setelah hasilnya konsisten.
Artikel ini merupakan subbab dari halaman induk Jalur Belajar Urban Creator. Kembali ke halaman tersebut bila ingin mengikuti navigasi urut atau memilih jalur lain. Anda juga dapat membuka bab Operasi Mesin CNC untuk panduan rinci per topik, serta daftar isi wiki untuk seluruh materi.
Apa yang perlu dikuasai operator pemula?
Target awal bukan memotong secepat mungkin. Anda perlu mampu menjelaskan dari mana pahat mulai, ke mana pahat akan bergerak, bagaimana bahan ditahan, dan apa yang akan dilakukan jika mesin bergerak tidak sesuai rencana. Empat kemampuan ini lebih penting daripada menghafal setiap tombol pada perangkat lunak pengirim G-code.
Bagi pekerjaan menjadi lima fase: menilai kesiapan mesin, menyiapkan bahan dan program, menentukan koordinat, menjalankan pemotongan, lalu memeriksa hasil. Setiap fase memiliki keputusan berhenti. Jika pemeriksaan tidak lolos, jangan maju ke fase berikutnya. Catat masalah dan perbaiki sumbernya, bukan sekadar menghapus alarm atau mengulang program.
Fase 1: pahami mesin sebelum menggerakkannya
Kenali area kerja dan arah sumbu
Perhatikan posisi gantry, batas gerak X dan Y, serta ruang naik-turun Z. Kenali arah positif setiap sumbu pada mesin yang digunakan. Jangan mengandalkan ingatan dari mesin lain karena susunan motor, meja, dan tampilan pengirim bisa berbeda. Lakukan jog singkat pada kecepatan rendah dengan spindle mati, lalu cocokkan arah gerak fisik dengan angka koordinat di layar. Baca panduan jogging CNC bila ini pengalaman pertama.
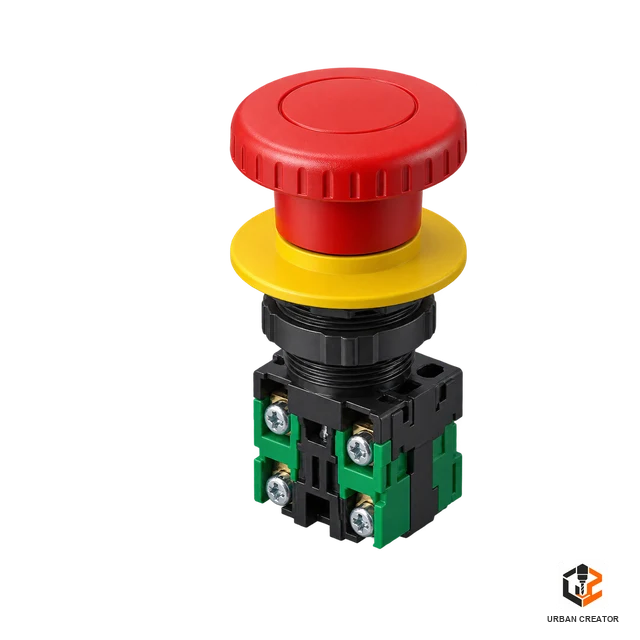
Temukan tombol berhenti darurat, sakelar listrik utama, kontrol spindle, dan cara menghentikan program melalui pengirim. Minta operator berpengalaman menjelaskan perbedaan pause, reset, dan E-stop pada mesin tersebut. Berlatihlah menghentikan gerakan tanpa bahan dan tanpa spindle berputar, sesuai prosedur bengkel. Saat terjadi masalah nyata, Anda tidak memiliki waktu untuk mencari tombol yang belum dikenali.
Periksa kondisi mekanik dan area
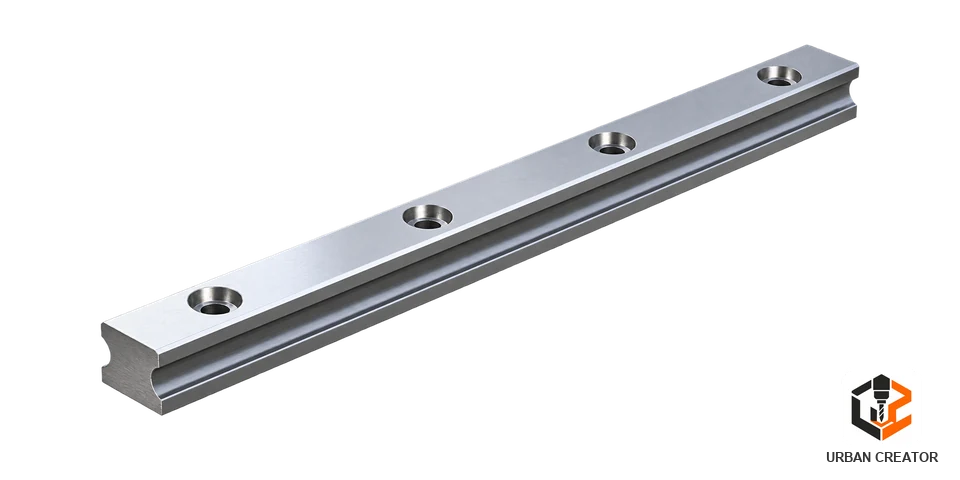
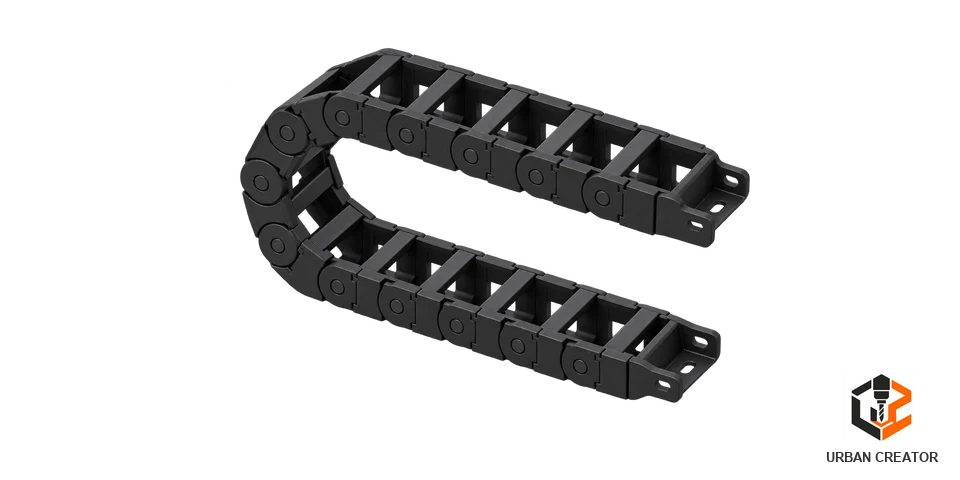
Lihat apakah rel, sekrup, belt, kabel, dan selang dapat bergerak tanpa tersangkut. Periksa meja dari pahat bekas, kunci, sekrup lepas, serta sisa bahan. Pastikan penjepit dan penyedot debu tersedia. Bila ada kelonggaran atau suara tidak biasa ketika sumbu bergerak, hentikan persiapan. Hasil potong tidak akan konsisten apabila mesin sendiri belum bergerak dengan sehat.
Kenakan kacamata pelindung dan perlindungan lain sesuai bahan serta mesin. Ikat rambut panjang, rapikan lengan baju, dan jauhkan benda yang dapat tersangkut. Jangan menyentuh bahan saat spindle masih berputar. Perhatikan pula bahaya debu dan serpihan; beberapa material membutuhkan pengumpulan debu atau ventilasi khusus.
Fase 2: siapkan pekerjaan digital dan fisik
Cocokkan desain, CAM, dan G-code
Buka berkas desain dan periksa ukuran benda. Di perangkat CAM, lihat jenis operasi, diameter pahat, kedalaman akhir, kedalaman per lintasan, feed, putaran spindle, serta lokasi titik nol. Jalankan pratinjau toolpath sampai akhir. Perhatikan gerakan cepat, arah pemotongan, tab penahan, dan posisi pahat setelah pekerjaan selesai. Jika program baru dibuat, pastikan post-processor cocok dengan pengendali mesin.
Gunakan nama berkas yang membedakan revisi. Jangan menjalankan G-code karena terlihat paling baru di folder tanpa memeriksa isinya. Dua berkas dengan nama serupa bisa memakai nol Z berbeda atau kedalaman yang berubah. Bila perlu, tulis ringkasan pekerjaan di catatan bengkel: bahan, ukuran, pahat, titik nol, dan nomor revisi. Panduan post processor CNC membantu memeriksa keluaran program sebelum dikirim.
Pasang bahan secara stabil
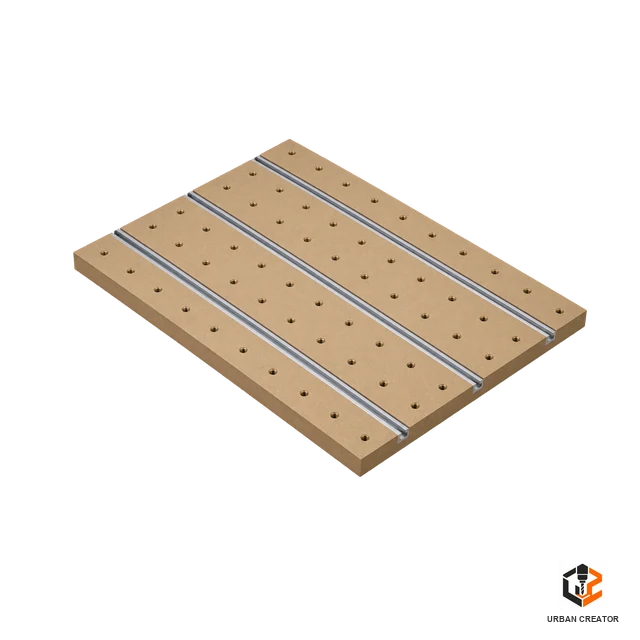
Ukur ketebalan bahan nyata dan bandingkan dengan data CAM. Periksa kerataan serta cacat seperti lengkungan, retak, atau permukaan yang tidak rata. Tempatkan bahan pada spoilboard atau jig yang sesuai. Gunakan penjepit, sekrup, atau sistem vakum yang cukup untuk menahan gaya potong. Goyangkan bahan dengan tangan ketika mesin mati; bahan yang bisa bergeser belum aman dipotong.
Periksa posisi penjepit terhadap seluruh lintasan pahat, bukan hanya titik awal. Tinggi perjalanan aman harus melewati penjepit tertinggi. Jika potongan akan terlepas dari lembar utama, siapkan tab atau metode penahanan lain agar bagian kecil tidak terangkat. Sisakan penopang di bawah area potong dan pahami apakah pahat akan menembus sampai spoilboard.

Pasang pahat yang benar
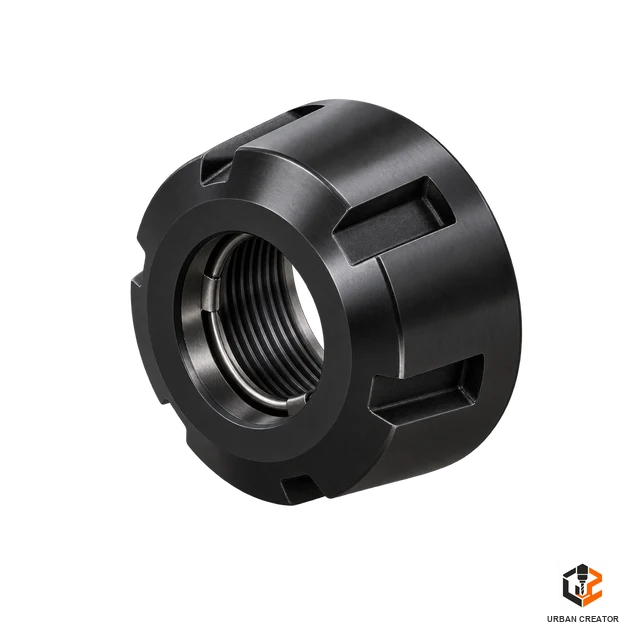
Cocokkan jenis, diameter, dan panjang pahat dengan data CAM. Mata potong yang aus, retak, atau rusak dapat menghasilkan panas dan getaran. Bersihkan collet serta batang pahat, lalu pasang sesuai petunjuk spindle. Pastikan penjepitan cukup dalam tanpa menjepit bagian fluting, dan lepaskan kunci collet sebelum spindle dinyalakan. Pahat yang terpasang berbeda dari CAM akan mengubah ukuran serta kedalaman pekerjaan.


Jika pekerjaan menggunakan beberapa pahat, tulis urutan penggantiannya. Pada mesin yang tidak memiliki pergantian alat otomatis, Anda perlu menghentikan program dengan cara yang sesuai, mengganti pahat, dan mengukur ulang panjang atau nol Z. Baca panduan tool change sebelum mencoba pekerjaan multi-pahat.
Fase 3: tetapkan referensi posisi dengan benar
Bedakan homing dan nol kerja
Homing mencari referensi mesin menggunakan sensor jika konfigurasi mesin mendukungnya. Nol kerja adalah titik acuan benda yang dipilih di CAM. Homing tidak otomatis membuat sudut bahan menjadi X0 Y0. Begitu pula menetapkan nol kerja tidak menggantikan referensi posisi mesin untuk soft limit. Perhatikan pembacaan MPos dan WPos pada pengendali agar Anda tahu angka mana yang sedang ditampilkan.
Jika mesin mensyaratkan homing, lakukan sebelum menentukan nol kerja dan sebelum mengandalkan batas lunak. Bila homing gagal atau alarm muncul, periksa penyebabnya. Jangan melakukan unlock hanya agar layar kembali menerima G-code. Pada Grbl, alarm dapat mengunci perintah gerak sampai masalah ditangani. Panduan machine zero dan arti alarm Grbl menjelaskan konteksnya.
Tentukan X, Y, dan Z dari CAM
Lihat kembali titik asal pada CAM: sudut kiri depan, sudut lain, atau tengah bahan. Dekati titik tersebut dengan jog bertahap. Untuk Z, pastikan CAM memakai permukaan atas bahan atau permukaan spoilboard. Metode kertas, pelat sentuh, dan toolsetter memiliki cara koreksi berbeda. Jika memakai touch plate, masukkan ketebalan pelat sesuai prosedur dan verifikasi hasil pengukuran.
Setelah menetapkan nol, naikkan pahat ke ketinggian aman dan periksa koordinat yang ditampilkan. Gerakkan sedikit pada arah positif, lalu pastikan angka berubah sebagaimana diharapkan. Jika titik nol tampak meleset, ulangi proses sebelum memulai. Panduan setting titik nol CNC router dapat diikuti untuk langkah yang lebih rinci.
Fase 4: uji lintasan sebelum pahat menyentuh bahan
Periksa batas maksimum dan minimum lintasan di pratinjau. Cocokkan dengan ukuran bahan, area kerja, posisi penjepit, serta tinggi aman. Untuk susunan baru, lakukan dry run dengan spindle mati atau pahat berada di atas bahan sesuai prosedur mesin. Amati gerakan pertama, terutama apakah Z naik sebelum X dan Y berpindah. Pastikan gerak cepat tidak melintasi penjepit pada ketinggian rendah.
Dry run memeriksa arah dan posisi, tetapi tidak membuktikan feed dan putaran sudah tepat untuk bahan. Karena itu, uji tanpa potong harus diikuti pemantauan saat pemotongan nyata. Jika dry run menunjukkan gerakan yang tidak masuk akal, jangan memperbaiki dengan menggeser bahan secara sembarang. Periksa titik nol dan CAM, lalu ekspor berkas baru bila perlu.
Gunakan checklist 30 pemeriksaan sebelum cutting agar langkah fisik tidak terlewat. Daftar tersebut mencakup operator, mesin, bahan, pahat, berkas, koordinat, dan pemantauan awal. Pada pekerjaan berulang, tetap lakukan pemeriksaan karena bahan dan penjepit dapat berubah meskipun G-code sama.
Fase 5: mulai program dan awasi menit pertama
Mulai dari keadaan yang diketahui
Pastikan pengirim terhubung ke pengendali yang benar, berkas yang tepat telah dimuat, dan mesin tidak berada dalam alarm. Jalankan penyedot debu atau sistem terkait sesuai urutan bengkel. Nyalakan spindle lewat cara yang sesuai dengan mesin dan pastikan putaran telah stabil sebelum pahat memasuki bahan. Jangan berasumsi semua mesin mengendalikan spindle otomatis melalui G-code.
Tekan mulai ketika Anda berada dekat kontrol dan dapat melihat area pemotongan. Ikuti beberapa gerakan pertama dengan mata: gerak naik Z, perpindahan X dan Y, lalu pendekatan pahat ke bahan. Perhatikan suara, serpihan, getaran, dan apakah bahan tetap diam. Jika gerakan menyimpang, hentikan dengan kontrol yang sesuai. Jangan mencoba memegang bahan atau pahat saat bergerak.
Pahami informasi pada pengirim
Perangkat pengirim biasanya menampilkan status mesin, posisi, feed, putaran, dan kemajuan program. Istilah serta tampilan berbeda menurut perangkat lunak. Pada Grbl, laporan status dapat menunjukkan keadaan seperti Idle, Run, Hold, atau Alarm. Posisi mesin dan posisi kerja juga dapat ditampilkan. Gunakan informasi itu untuk memeriksa kondisi, bukan sebagai alasan mengabaikan keadaan fisik di depan mesin.
Jika feed override tersedia, gunakan hanya untuk penyesuaian terbatas ketika proses dipantau. Override tidak memperbaiki pahat salah, kedalaman CAM yang keliru, atau penjepit yang tidak aman. Catat nilai awal serta hasil perubahan agar parameter program berikutnya dapat diperbaiki. Baca panduan feed override untuk membedakannya dari rapid dan spindle override.
Apa yang dilakukan saat pekerjaan perlu dijeda?
Gunakan pause atau feed hold untuk menghentikan gerak terencana ketika kondisinya sesuai. Pada Grbl, feed hold menghentikan gerakan setelah perlambatan tetapi tidak otomatis mematikan spindle atau coolant. Karena itu, tunggu keadaan aman dan jangan masuk ke area potong hanya karena sumbu berhenti. Resume dapat melanjutkan dari keadaan hold jika posisi, pahat, bahan, dan program masih dapat dipercaya.
Reset, benturan, listrik padam, atau kehilangan langkah mengubah situasi. Posisi yang ditampilkan mungkin tidak lagi cocok dengan posisi fisik. Hentikan pekerjaan, cari penyebab, dan lakukan pemulihan sesuai mesin. Jangan melanjutkan dari nomor baris terakhir tanpa memastikan modal G-code, spindle, titik nol, dan posisi pahat. Pelajari panduan pause dan resume sebelum mencoba memulihkan pekerjaan yang terhenti.
Gunakan E-stop untuk keadaan darurat sesuai rancangan mesin. Setelah E-stop dipakai, periksa penyebabnya sebelum menyalakan kembali. Pastikan pengendali, spindle, dan posisi mesin dipulihkan secara benar. Tombol darurat bukan cara biasa untuk menghentikan program yang selesai.
Setelah program selesai, ukur hasilnya
Tunggu spindle berhenti sepenuhnya. Bersihkan serpihan dengan alat yang sesuai, lepaskan penjepit, lalu angkat benda kerja. Periksa tepi, kedalaman, lubang, dan ukuran utama. Bandingkan hasil dengan gambar serta toleransi pekerjaan. Jangan hanya melihat apakah bentuknya mirip; ukuran dapat meleset karena diameter pahat, CAM, nol kerja, kelonggaran mesin, atau bahan yang bergeser.
Catat kondisi yang benar-benar terjadi: jenis bahan, pahat, diameter, putaran, feed, kedalaman per lintasan, hasil tepi, suara, serta pengukuran. Jika ada masalah, ubah satu faktor untuk percobaan berikutnya. Dengan begitu, penyebab perubahan dapat dikenali. Bila hasil tidak akurat, periksa dulu desain dan proses sebelum mengubah kalibrasi mesin.
Rencana latihan tiga pekerjaan
Latihan pertama: ukiran atau kontur dangkal
Pilih bentuk sederhana pada kayu atau bahan lain yang sesuai mesin. Tujuannya memahami hubungan gambar, titik nol, lintasan, dan hasil tanpa memotong menembus bahan. Lakukan persiapan penuh meskipun pekerjaan kecil. Setelah selesai, ukur panjang dan lebar bentuk serta kedalamannya.
Latihan kedua: pocket dengan ukuran terukur
Buat kantong persegi kecil dengan beberapa lintasan kedalaman. Perhatikan cara pahat masuk bahan, arah serpihan, dan permukaan dasar. Bandingkan kedalaman CAM dengan kedalaman nyata. Jika tepi tidak rapi, catat apakah gejala ada pada satu sisi atau seluruh keliling sebelum mengubah parameter.
Latihan ketiga: kontur tembus dengan tab
Potong bagian kecil dari lembar bahan memakai tab penahan. Periksa letak penjepit, ketebalan bahan, kedalaman akhir, dan spoilboard. Setelah potongan selesai, lihat apakah tab cukup kuat menahan benda dan mudah dilepas tanpa merusak tepi. Latihan ini mengajarkan pentingnya penahanan saat bagian terpisah dari bahan utama.
Kesalahan yang sering dilakukan pemula
Kesalahan pertama adalah menggunakan pahat yang berbeda dari CAM. Kedua, homing dianggap sama dengan nol kerja. Ketiga, tinggi aman tidak diperiksa terhadap penjepit. Keempat, berkas revisi lama dijalankan karena namanya mirip. Kelima, operator meninggalkan mesin setelah pemotongan awal tampak lancar. Semua kesalahan tersebut dapat dicegah dengan pemeriksaan silang antara kondisi fisik, data CAM, dan berkas yang dimuat.
Kesalahan lain adalah langsung meningkatkan feed ketika hasil pertama terlihat baik. Suara yang masih normal pada satu lintasan belum membuktikan mesin aman pada pocket panjang atau arah serat berbeda. Catat hasil beberapa pekerjaan sejenis sebelum meningkatkan parameter. Jika muncul getaran, periksa pahat, penjepit, kekakuan, serta kedalaman potong sebelum menyalahkan motor.
Pertanyaan yang sering diajukan
Apakah homing wajib pada semua CNC?
Tidak semua mesin memiliki sensor dan konfigurasi homing. Namun, bila mesin Anda mengandalkan homing untuk referensi posisi atau soft limit, lakukan sesuai prosedurnya. Jangan mengaktifkan fitur yang membutuhkan homing pada mesin yang belum siap.
Bagaimana jika program sudah dimulai dengan titik nol salah?
Hentikan proses dengan cara yang sesuai, tunggu kondisi aman, lalu periksa kerusakan dan posisi. Tetapkan kembali nol kerja berdasarkan CAM. Jalankan ulang pratinjau atau dry run sebelum memulai lagi. Jangan mencoba memperbaiki kesalahan besar dengan override.
Apakah operator harus memahami G-code?
Operator tidak harus menulis setiap baris secara manual, tetapi perlu memahami perintah gerak dasar, satuan, titik nol, feed, dan kontrol spindle. Pemahaman ini membantu melihat gerakan awal yang janggal serta menilai apakah post-processor sesuai.
Kapan pekerjaan boleh ditinggalkan?
Untuk pembelajaran dan mesin bengkel umum, awasi pemotongan sesuai prosedur setempat. Jangan meninggalkan mesin yang sedang memotong tanpa sistem dan aturan pengawasan yang memang dirancang untuk itu. Gangguan bahan, pahat, dan debu dapat muncul setelah menit pertama.
Langkah berikutnya
Gunakan satu proyek kecil untuk mempraktikkan seluruh urutan: periksa mesin, cocokkan CAM dan G-code, jepit bahan, pasang pahat, tetapkan nol, lakukan dry run, pantau pemotongan, lalu ukur hasilnya. Jika ingin mempelajari setiap tindakan lebih detail, buka halaman induk Operasi Mesin CNC. Untuk memilih jalur belajar berikutnya, kembali ke halaman induk Jalur Belajar.
Rujukan pengendali: perintah Grbl resmi dan antarmuka Grbl resmi. Ikuti petunjuk pabrikan dan prosedur keselamatan mesin yang Anda operasikan.




2 Comments
CNC untuk Aluminium: Pahat, Setelan, dan Hasil Presisi
October 9, 2026[…] dapat kembali ke daftar isi wiki Mulai dari Sini. Sebelum mencoba aluminium, pahami dahulu urutan mengoperasikan CNC router dan cara menetapkan titik nol benda […]
CNC untuk Kayu: Bahan, Pahat, dan Cara Potong Rapi
October 9, 2026[…] Artikel ini bagian dari Jalur Belajar Urban Creator. Jika ingin mengikuti materi secara urut, kembali ke daftar isi wiki Mulai dari Sini. Sebelum praktik pertama, baca pula Belajar CNC dari Nol dan Mengoperasikan CNC Router. […]