


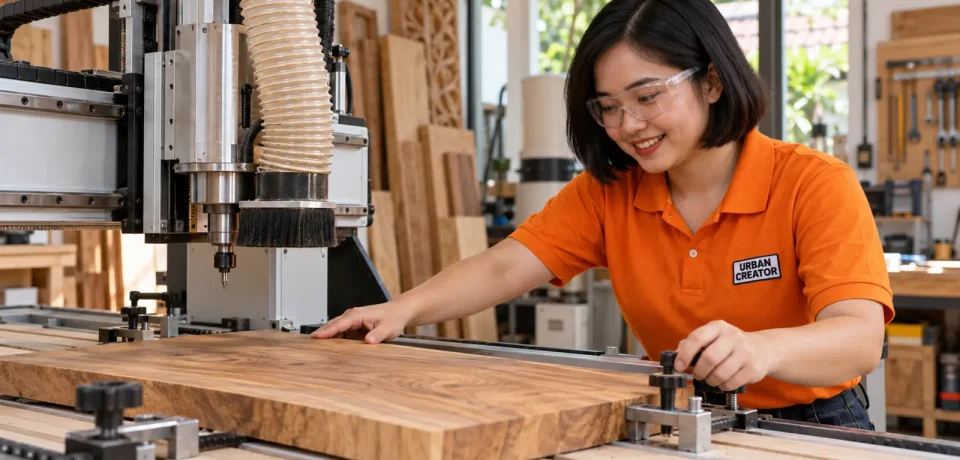
CNC untuk Kayu: Panduan Bahan, Pahat, Setelan, dan Hasil Rapi
CNC untuk kayu membuka cara baru membuat papan nama, furnitur, panel dekoratif, cetakan, dan komponen yang berulang dengan ukuran konsisten. Namun hasil yang baik tidak datang hanya dari menggambar bentuk lalu menekan tombol mulai. Jenis kayu, arah serat, kadar air, kondisi mata potong, penjepitan, jalur pahat, dan pengendalian debu saling memengaruhi. Panduan ini menyusun semuanya sebagai alur kerja yang bisa diikuti pemula, dari memilih bahan hingga memeriksa hasil akhir.
Artikel ini bagian dari Jalur Belajar Urban Creator. Jika ingin mengikuti materi secara urut, kembali ke daftar isi wiki Mulai dari Sini. Sebelum praktik pertama, baca pula Belajar CNC dari Nol dan Mengoperasikan CNC Router.
Apa yang perlu dipahami sebelum memotong kayu?
Kayu bukan bahan yang seragam. Dua papan dari jenis sama dapat memiliki arah serat, mata kayu, kadar air, dan kepadatan berbeda. Akibatnya, sisi potongan yang bersih pada satu papan belum tentu sama pada papan berikutnya. CNC memberi kendali posisi dan pengulangan, tetapi operator tetap menentukan apakah bahan stabil, pahat sesuai, dan strategi pemotongan aman. Mulailah dari proyek kecil yang mudah diukur, misalnya papan nama datar atau dudukan sederhana, sebelum membuat sambungan furnitur dengan toleransi rapat.
Dalam proyek kayu, kegagalan yang paling sering terlihat ialah tepi berbulu, serat terangkat, bekas terbakar, pahat patah, bahan bergeser, atau bagian kecil terlepas sebelum program selesai. Setiap gejala memiliki sebab yang berbeda. Tepi berbulu bisa berkaitan dengan serat dan ketajaman pahat; bekas terbakar sering menandakan panas karena pahat menggosok terlalu lama. Jangan mengobati semua masalah dengan menurunkan kecepatan gerak. Periksa hubungan bahan, pahat, putaran spindle, kedalaman, dan arah jalur secara menyeluruh.
Memilih kayu untuk latihan dan produksi
Untuk latihan, gunakan papan yang cukup rata, tidak retak, dan mudah dijepit. MDF sering dipilih karena sifatnya relatif seragam untuk ukiran atau prototipe, tetapi debunya sangat halus dan tepi hasil potong perlu perlakuan akhir. Kayu lapis memberi kekuatan lembaran yang baik, namun lapisan veneer dan perekat dapat menimbulkan sobekan atau mempercepat keausan pahat. Sementara itu, kayu solid menampilkan serat alami yang menarik, sekaligus lebih menuntut perhatian pada arah serat dan gerakan kayu akibat kelembapan.
Kayu lunak umumnya lebih mudah dipotong, tetapi seratnya dapat menjadi berbulu bila pahat tumpul. Jenis keras dapat memberi tepi rapi, tetapi beban pemotongan lebih tinggi. Nama bahan saja belum cukup untuk menentukan setelan. Ketebalan, kualitas lem, arah veneer, dan kondisi papan juga penting. Catat pemasok dan hasil uji setiap batch. Jika ragu, potong potongan kecil terlebih dahulu. Panduan perbandingan bahan tersedia di Memilih Material untuk CNC Router.
Periksa papan sebelum diletakkan di meja mesin. Cari paku tersembunyi, sekrup, batu, pasir, retak besar, bagian melengkung, serta bekas lapisan akhir yang tidak diketahui. Benda logam dapat merusak pahat dan membahayakan operator. Papan yang melengkung membuat kedalaman potong berubah sepanjang lintasan. Bila permukaan tidak rata, ratakan bahan dengan cara yang sesuai atau sesuaikan strategi penjepitan. Jangan memaksa papan melengkung menjadi rata hanya dengan satu penjepit di ujung karena bagian tengah masih dapat terangkat.
Menentukan mata potong sesuai hasil yang diinginkan
Pahat rata atau end mill cocok untuk kantong, profil, dan perataan umum. Untuk huruf, garis dekoratif, dan ukiran, pahat berbentuk V membentuk goresan yang lebarnya mengikuti kedalaman. Pahat bola membantu permukaan relief tiga dimensi. Untuk bahan berlapis, geometri pahat yang mendorong serpihan ke bawah dapat membantu menjaga permukaan atas, sedangkan jenis yang menarik serpihan ke atas memudahkan pembuangan dari alur tetapi dapat mengangkat lapisan atas. Pilih berdasarkan sisi mana yang harus paling rapi.
Diameter pahat menentukan detail terkecil yang bisa dicapai. Pahat besar cenderung lebih kaku dan cepat membuka area luas, tetapi tidak mampu masuk ke sudut sempit. Pahat kecil memberi detail halus dengan risiko patah lebih besar dan waktu kerja lebih lama. Panjang bagian tajam juga harus cukup untuk kedalaman target, tanpa menjepit batang terlalu jauh dari collet. Pahat yang menonjol berlebihan meningkatkan getaran. Sebelum setiap pekerjaan, bersihkan collet, periksa ujung pahat, dan pastikan pahat terpasang sesuai petunjuk pabrikan.
Jangan menganggap satu angka putaran dan satu kecepatan gerak berlaku untuk semua kayu. Produsen pahat LMT Onsrud menyediakan rekomendasi awal yang dibedakan menurut kayu keras, kayu lunak, MDF, dan kayu lapis. Data seperti itu merupakan titik awal, bukan jaminan hasil pada semua mesin. Kekakuan rangka, daya spindle, jumlah mata, dan kualitas penjepitan mengubah batas praktis. Amati serpihan dan suara potong, lalu ubah satu variabel pada satu waktu agar hubungan sebab dan hasil tetap jelas.
Hubungan putaran, laju gerak, dan serpihan
Saat pahat berputar, tiap mata idealnya mengambil serpihan yang cukup sehingga memotong, bukan sekadar menggosok kayu. Jika gerak terlalu lambat terhadap putaran dan jumlah mata, panas dapat menumpuk lalu meninggalkan warna gelap. Jika gerak atau kedalaman terlalu agresif, beban naik, permukaan kasar, bahkan pahat dapat patah. Rumus awal laju gerak ialah beban serpihan per mata dikali jumlah mata dikali putaran per menit. Nilai beban serpihan perlu diambil dari data pahat dan diuji pada mesin nyata.
Contoh perhitungan semata untuk memahami rumus: beban serpihan 0,05 mm per mata, dua mata, dan 18.000 putaran per menit menghasilkan laju gerak awal 1.800 mm per menit. Angka ini bukan resep universal untuk MDF, jati, atau kayu lapis. Bila mesin bergetar atau benda kerja bergerak, hentikan uji dan perbaiki penyebabnya. Bila permukaan menghitam, periksa pahat yang tumpul, pembuangan serpihan, dan waktu pahat berdiam pada titik tertentu sebelum mengubah laju gerak.
Menyiapkan desain dan jalur pahat
Mulailah dari gambar dengan ukuran akhir yang jelas. Tentukan apakah potongan mengikuti sisi luar garis, sisi dalam, atau tepat di garis tengah. Kesalahan memilih sisi kompensasi pahat dapat mengubah ukuran akhir sebesar diameter pahat. Beri perhatian khusus pada sudut dalam: pahat bulat selalu meninggalkan radius, sehingga sambungan persegi mungkin membutuhkan celah rancangan atau operasi tambahan. Ukur bahan nyata dengan jangka sorong atau penggaris yang sesuai, bukan hanya mengandalkan ukuran nominal dari toko.
Di perangkat lunak CAM, pisahkan operasi perataan, kantong, ukiran, pengeboran, dan pemotongan profil. Urutkan agar detail dalam dikerjakan ketika papan masih utuh dan terjepit. Potongan luar yang memisahkan komponen biasanya dikerjakan belakangan. Gunakan beberapa lintasan kedalaman bila bahan tebal; kedalaman setiap lintasan ditentukan dari diameter pahat, material, dan kemampuan mesin. Untuk hasil halus, sisakan sedikit bahan pada pemotongan kasar lalu lakukan lintasan akhir yang tipis.
Arah pemotongan terhadap serat juga memengaruhi tepi. Pada potongan yang sejajar serat, pahat dapat menghasilkan hasil berbeda dibanding potongan melintang serat. Amati kedua sisi dan tentukan sisi tampak sejak awal. Untuk kayu lapis atau papan berlapis, potongan kecil di tepi bisa menjadi uji apakah lapisan atas terangkat. Jangan mengubah arah pemotongan secara membabi buta; periksa dulu apakah geometri pahat, serat, dan bagian yang akan terlihat dari produk sudah sejalan.
Penjepitan: syarat sebelum menyalakan spindle
Benda kerja harus tetap diam saat pahat masuk, berpindah, dan keluar dari bahan. Gunakan penjepit yang tidak menghalangi jalur pahat, sekrup pada area sisa bila sesuai, atau meja vakum yang memadai untuk ukuran dan bentuk komponen. Pada pemotongan profil, sisakan tab atau lapisan tipis agar komponen tidak terlempar ketika terputus dari papan induk. Ukuran dan jumlah tab bergantung pada berat bagian serta gaya pemotongan. Bagian kecil biasanya membutuhkan perhatian lebih besar daripada panel luas.
Buatlah peta sederhana posisi penjepit dan sekrup. Periksa simulasi jalur pahat terhadap peta tersebut, termasuk gerakan cepat dan tinggi aman saat berpindah operasi. Kepala sekrup yang berada di bawah jalur pahat dapat merusak alat potong. Setelah penjepitan, tekan sudut papan dengan tangan ketika mesin mati; bila papan masih bergoyang, jangan mulai program. Periksa lagi setelah proses kasar karena getaran bisa melonggarkan penjepit. Saat mesin berjalan, tangan tidak boleh masuk ke area gerak untuk memperbaiki penjepit.
Menetapkan titik nol dan menguji program
Pilih titik nol benda kerja yang konsisten: sudut papan, tengah desain, atau titik lain yang mudah diulang. Tentukan apakah Z nol berada pada permukaan bahan atau permukaan meja penyangga sesuai pengaturan CAM. Perbedaan asumsi ini bisa membuat pahat masuk terlalu dalam atau tidak menyentuh kayu. Setelah homing bila tersedia, pasang pahat, tetapkan titik nol X, Y, dan Z, lalu catat sistem koordinat yang dipakai. Rujuk panduan setting titik nol CNC Router untuk langkah lebih terperinci.
Sebelum pemotongan, periksa satuan program, ukuran area kerja, pahat yang dipilih, tinggi aman, arah putaran spindle, dan tujuan keluaran G-code. Lihat simulasi CAM sampai operasi terakhir. Lakukan uji gerak tanpa memotong pada tinggi aman ketika memungkinkan. Uji ini membantu menemukan salah orientasi, jalur yang melewati penjepit, atau perintah yang keluar dari batas kerja. Berdirilah dekat tombol berhenti darurat dan jangan meninggalkan mesin saat proses potong berlangsung.
Mengendalikan debu dan menjaga area kerja
Debu kayu bukan sekadar masalah kebersihan. OSHA menjelaskan bahwa paparan debu kayu dapat berkaitan dengan iritasi, gangguan pernapasan, dan risiko kesehatan lain. Gunakan penyedot debu dengan penangkap dekat sumber, pelindung mata, serta pelindung pendengaran sesuai kondisi kerja. Sistem penyedot harus cocok dengan volume serpihan dan debu yang dihasilkan. Masker yang sesuai dapat menjadi lapisan perlindungan tambahan, tetapi bukan alasan untuk mengabaikan pengendalian debu di sumbernya.
Debu halus yang menumpuk juga meningkatkan risiko kebakaran. Bersihkan meja dan area sekitar secara teratur dengan metode yang tidak menerbangkan debu ke udara. OSHA mengingatkan agar debu tidak ditiup dengan udara bertekanan karena dapat membentuk awan debu. Jauhkan sumber nyala dan bahan mudah terbakar dari area pemesinan. Jika terlihat asap, percikan, atau bau hangus yang tidak wajar, hentikan pekerjaan dan telusuri sumber panas sebelum melanjutkan. Jangan menganggap bekas gosong sebagai persoalan tampilan belaka.
Urutan praktik pertama yang dapat diulang
- Pilih papan rata, kering, dan bebas benda logam; ukur tebalnya di beberapa titik.
- Gambar komponen sederhana dan sisakan area penjepit di luar jalur pahat.
- Pilih pahat sesuai jenis operasi dan periksa ketajaman serta pemasangannya.
- Susun jalur pahat kasar, detail, lalu profil luar dengan tab bila komponen terpisah.
- Simulasikan seluruh operasi dan cek batas mesin, tinggi aman, serta arah potong.
- Jepit papan, hidupkan penyedot debu, tetapkan titik nol, dan lakukan uji gerak aman.
- Mulai pemotongan sambil mengamati suara, serpihan, getaran, serta penjepitan.
- Matikan spindle, tunggu berhenti penuh, lepas komponen, lalu ukur hasil.
Catat setiap percobaan: jenis bahan, dimensi nyata, diameter dan tipe pahat, putaran, laju gerak, kedalaman per lintasan, cara menjepit, serta kondisi tepi akhir. Foto hasilnya dari sisi atas dan samping. Catatan ini jauh lebih berguna daripada menghafal satu setelan dari video, karena mesin dan bahan yang digunakan bisa berbeda. Bila hasil belum baik, ubah satu hal saja pada percobaan berikutnya. Dengan begitu, proses belajar menghasilkan pengetahuan yang dapat dipakai kembali.
Membaca masalah dari hasil potongan
Jika tepi tampak berbulu, periksa ketajaman pahat, arah serat, serta apakah lintasan akhir terlalu berat. Untuk permukaan gelap, periksa panas, putaran, kecepatan gerak, dan apakah serpihan tertahan dalam alur. Jika ukuran meleset, pastikan diameter pahat di CAM benar, titik nol tidak bergeser, bahan tidak bergerak, dan mesin tidak kehilangan langkah. Apabila dasar kantong tidak rata, ukur kerataan papan dan meja penyangga. Pada sudut yang rapuh, perhatikan arah keluarnya pahat dan dukungan bahan di tepi.
Getaran atau suara yang tiba-tiba berubah adalah tanda untuk menghentikan proses secara aman. Jangan mendekatkan wajah ke area potong saat menyelidiki. Periksa apakah pahat longgar, collet kotor, jalur terlalu dalam, atau benda kerja mulai bergerak. Pada kontrol berbasis GRBL, perintah jeda gerak tidak selalu langsung menghentikan putaran spindle; pahami perilaku pengendali dan fungsi tombol berhenti darurat pada mesin sendiri. Setelah gangguan, jangan langsung meneruskan program tanpa memastikan koordinat dan penjepitan masih benar.
Finishing dan pemeriksaan kualitas
Setelah mesin berhenti penuh, lepaskan tab dan ratakan bekasnya dengan alat yang sesuai. Amplas mengikuti kebutuhan desain, dimulai dari tingkat yang menghilangkan bekas pahat tanpa membulatkan sisi yang seharusnya presisi. Untuk sambungan, lakukan uji pasang sebelum memberikan lapisan akhir. Ukur dimensi luar, kedalaman kantong, dan jarak antarlubang terhadap gambar. Catat penyimpangan berulang; bila semua komponen meleset dengan pola sama, selidiki setelan mesin atau CAM sebelum memproduksi seri berikutnya.
Lapisan akhir seperti minyak, cat, atau pelapis bening dapat mengubah tampilan dan ukuran pas di sambungan. Bersihkan debu dari pori dan tepi terlebih dahulu, lalu ikuti petunjuk produk finishing yang dipilih. Pada MDF, tepi biasanya menyerap lebih banyak bahan pelapis daripada permukaan, sehingga memerlukan perlakuan tersendiri. Simpan satu komponen contoh yang dianggap baik sebagai pembanding produksi. Foto contoh dan catatan proses membantu menjaga konsistensi ketika operator atau batch kayu berubah.
Kapan siap beralih ke proyek yang lebih rumit?
Anda siap menaikkan tingkat kesulitan ketika bisa mengulang komponen sederhana dengan ukuran, tepi, dan waktu kerja yang dapat diprediksi. Tantangan berikutnya bisa berupa sambungan kayu, ukiran dua sisi, relief, atau produksi beberapa bagian dari satu lembar. Naikkan satu tingkat tantangan dalam satu proyek. Misalnya, uji sambungan terlebih dahulu sebelum menggabungkannya dengan relief tiga dimensi dan banyak pergantian pahat. Cara ini membuat sumber masalah tetap mudah dikenali.
Pertanyaan yang sering diajukan
Kayu apa yang paling mudah untuk latihan pertama?
Pilih papan yang rata, kering, dan bebas benda logam. MDF sering dipakai untuk latihan karena relatif seragam, tetapi debunya sangat halus sehingga pengendalian debu wajib dilakukan. Kayu lapis dan kayu solid dapat dicoba setelah Anda terbiasa. Uji kecil pada bahan yang sama lebih dapat diandalkan daripada tebakan.
Mengapa tepi hasil potong berbulu atau gosong?
Tepi berbulu sering berkaitan dengan pahat yang tumpul atau arah serat, sedangkan bekas gosong biasanya menandakan pahat menggosok terlalu lama. Periksa pahat, putaran, laju gerak, dan pembuangan serpihan, lalu ubah satu variabel pada satu uji.
Apakah angka putaran dan laju gerak dalam contoh bisa langsung dipakai?
Tidak. Angka pada contoh perhitungan hanya untuk memahami rumus. Gunakan data pahat dari produsen sebagai titik awal, lalu sesuaikan dengan kekakuan mesin dan hasil uji pada bahan Anda.
Apakah masker saja cukup untuk menangani debu kayu?
Tidak. Pengendalian debu sebaiknya dimulai dari sumbernya dengan penyedot debu, lalu dilengkapi pelindung mata dan pernapasan sesuai kondisi kerja. Bersihkan debu tanpa meniupnya dengan udara bertekanan agar tidak membentuk awan debu.
Bolehkah mesin ditinggalkan saat memotong?
Jangan. Awasi suara, serpihan, getaran, dan penjepitan sampai program selesai, dan tetap berada dekat tombol berhenti darurat.
Untuk melanjutkan jalur belajar, baca halaman induk Jalur Belajar, lalu pilih subbab berikutnya sesuai proyek. Semua bab wiki tersedia di Mulai dari Sini. Rujukan teknis yang digunakan untuk keselamatan debu dan pemilihan parameter awal: OSHA: debu kayu, OSHA: bahaya kebakaran debu, dan LMT Onsrud: rekomendasi data pemotongan.



