


Cara Setting Titik Nol CNC Router: Homing, Work Zero, dan Sumbu Z
Program CNC yang benar tetap bisa memotong di lokasi keliru jika acuan mesinnya tidak sesuai. Karena itu, setting titik nol CNC router perlu dilakukan dengan memahami perbedaan homing, koordinat mesin, dan titik nol pekerjaan.
Panduan ini menjelaskan konsep untuk pemula. Nama tombol, urutan homing, dan prosedur probe berbeda menurut kontrol mesin; ikuti manual perangkat Anda untuk pelaksanaannya. Untuk alur pengerjaan lengkap, baca panduan CNC router Urban Creator.
Homing dan work zero bukan hal yang sama
Homing menetapkan kembali referensi posisi mesin sesuai sistem kontrolnya, biasanya menggunakan sensor pada mesin yang mendukungnya. Work zero adalah titik acuan pekerjaan yang harus cocok dengan origin pada CAM.
Satu meja mesin dapat dipakai untuk berbagai pekerjaan dengan origin berbeda. Mengubah acuan pekerjaan tidak berarti Anda perlu mengubah konfigurasi referensi mesin. Dokumentasi ShopBot Command Reference membedakan koordinat kerja dan koordinat dasar sebagai referensi mesin.
Pilih acuan X dan Y yang mudah diperiksa
Origin bisa berada di sudut stock, pusat benda, atau datum pada fixture. Pilih lokasi yang dapat ditemukan kembali secara konsisten dan cocok dengan desain. Sudut kiri bawah bukan aturan wajib untuk semua pekerjaan.
Sebagai contoh, jika origin CAM berada di pusat panel, menetapkan nol mesin kerja di sudut panel akan menggeser seluruh pekerjaan. Bentuk desain tetap sama, tetapi lokasinya salah. Catat pilihan origin pada lembar setup agar tidak bergantung pada ingatan.
Jika menetapkan acuan dari tepi menggunakan alat ukur, pertimbangkan geometri alat sesuai prosedurnya. Menyentuhkan sisi cutter ke tepi tidak menempatkan pusat cutter tepat pada tepi tersebut. Jangan menebak kompensasi atau melakukan kontak dengan spindle berputar.
Z-zero dari permukaan atas atau dasar material?
Pengaturan material Vectric menyediakan pilihan acuan Z terhadap permukaan material atau machine bed. Dalam setup dengan spoilboard, pastikan bidang fisik yang dipakai benar-benar sesuai dengan bidang dasar yang dimaksud di CAM.
Acuan permukaan atas memudahkan membaca kedalaman fitur dari muka benda. Acuan dasar material berguna ketika dasar stock menjadi referensi pekerjaan. Tidak ada pilihan yang selalu terbaik; yang penting adalah kesamaan acuan antara CAM dan mesin serta ketebalan stock yang benar.
Contoh kesalahan acuan Z
Bayangkan bahan setebal 10 mm dan pocket sedalam 2 mm dari permukaan atas. Dengan konvensi Z positif ke atas, contoh koordinat dasar pocket adalah:
- Jika nol berada di permukaan atas: Z = −2 mm.
- Jika nol berada di dasar material: Z = +8 mm.
Keduanya menggambarkan posisi fisik yang sama bila setup cocok. Jika program memakai acuan atas tetapi nol kerja ditetapkan di dasar, perintah Z = −2 mm berada di bawah dasar bahan. Ini contoh konsep koordinat, bukan kode siap dijalankan.
Karena itu, jangan memperbaiki potongan yang terlalu dangkal dengan menambah kedalaman secara acak. Periksa acuan, ketebalan, dan tool aktif terlebih dahulu.
Menggunakan touch plate atau probe
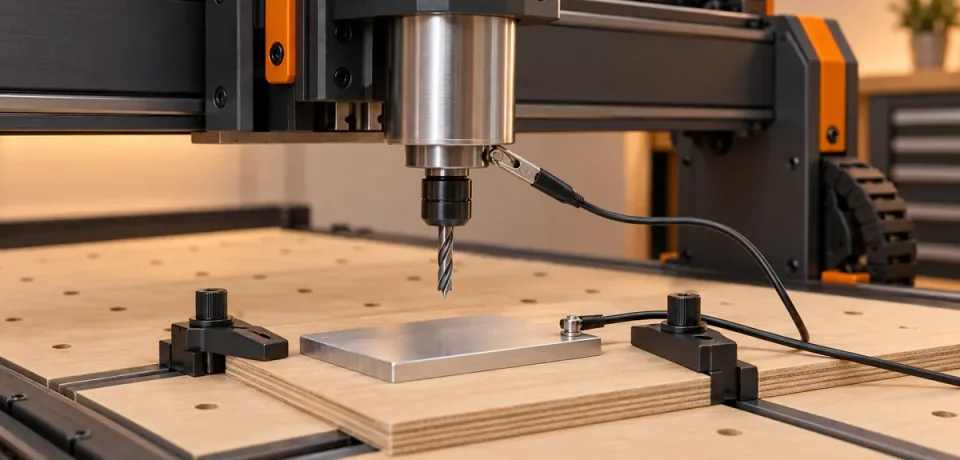
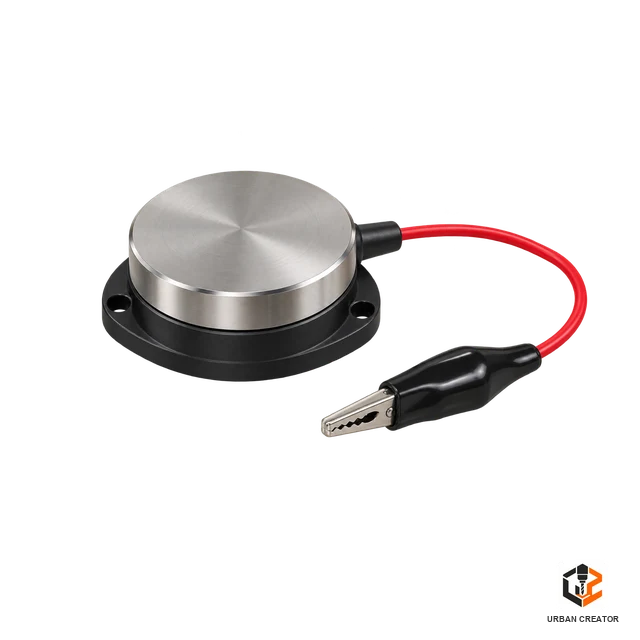
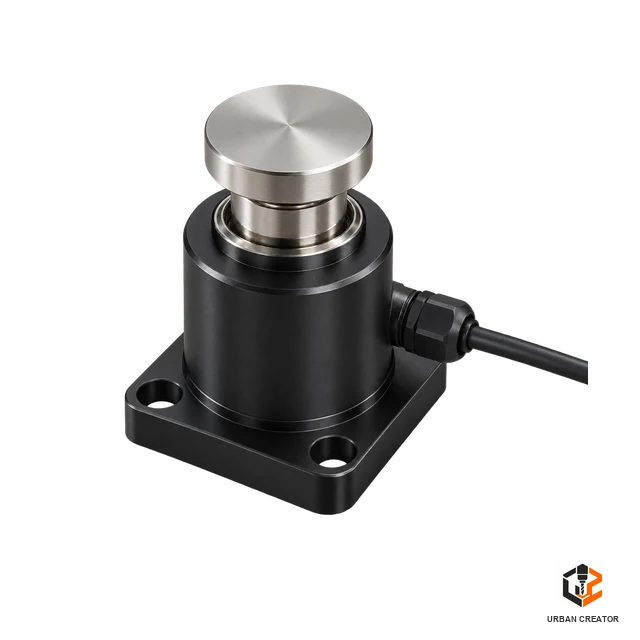
Touch plate membantu mengukur posisi ujung tool pada sistem yang mendukungnya. Ketebalan plate dan konfigurasi rutinitas harus benar agar permukaan plate tidak keliru dianggap sebagai permukaan bahan.
Ikuti panduan produsen mengenai sambungan, pemeriksaan sinyal, kecepatan serta jarak probing, dan lokasi plate. Spindle harus berhenti. Jangan menyalin rutinitas probe dari mesin lain tanpa memeriksa kompatibilitasnya.
Sebelum probing, periksa indikator kontak dengan cara yang ditentukan manual. Jika sinyal tidak terdeteksi, hentikan dan perbaiki masalahnya sebelum menjalankan gerakan probe. Setelah selesai, singkirkan plate, klip, dan kabel dari area gerak sebelum cutting.
Urutan pemeriksaan titik nol
- Periksa file CAM. Catat satuan, origin X/Y, acuan Z, ketebalan stock, dan post-processor.
- Pastikan setup fisik siap. Jepit bahan dengan benar dan periksa ruang gerak sebelum homing atau jogging.
- Jalankan referensi mesin sesuai manual. Jangan menganggap setiap mesin memiliki urutan atau arah homing sama.
- Pilih sistem koordinat kerja yang benar. Pastikan offset aktif cocok dengan program dan prosedur kontrol.
- Tetapkan X/Y. Gunakan metode ukur yang sesuai datum dan periksa orientasi benda.
- Tetapkan Z. Gunakan permukaan acuan yang dipilih dan tool yang benar.
- Periksa jarak bebas. Cocokkan safe height dengan clamp, dust shoe, dan batas sumbu.
- Validasi lintasan. Simulasikan program dan lakukan pemeriksaan gerak sesuai manual sebelum memotong.
Jangan langsung menjalankan gerakan cepat menuju nol jika lintasannya belum jelas. Nol kerja dapat berada pada permukaan benda; gerak ke sana bukan otomatis gerakan aman.
Setelah mengganti mata potong
Pergantian tool dapat mengubah posisi ujungnya terhadap spindle. Mesin dengan pengukuran tool atau kompensasi panjang memiliki prosedur tersendiri. Pada pergantian manual, acuan Z perlu diukur ulang bila panjang efektif berubah dan tidak ditangani oleh sistem.
Jangan mengukur ulang pada permukaan yang sudah terpotong jika acuan awalnya adalah permukaan asli. Sediakan area referensi yang tetap tersedia atau gunakan prosedur pengukuran yang dirancang untuk pekerjaan multi-tool.
Tanda setup perlu diperiksa ulang
Setelah benturan, kehilangan posisi, atau benda bergeser, jangan melanjutkan hanya karena angka koordinat terlihat normal. Hentikan proses dan verifikasi ulang sesuai prosedur mesin.
Pertanyaan yang sering diajukan
Apakah homing otomatis menentukan nol benda kerja?
Tidak selalu. Homing menetapkan referensi mesin; hubungan ke datum pekerjaan tetap harus ditetapkan atau diverifikasi.
Apakah nol Z harus selalu di atas material?
Tidak. Bisa memakai dasar material jika CAM dan setup mesin konsisten. Pilih acuan yang sesuai pekerjaan.
Apakah aman memakai ketebalan nominal bahan?
Ukur ketebalan aktual, terutama jika operasi bergantung pada dasar material atau sambungan presisi. Periksa juga kerataan stock.
Apakah titik nol tetap benar setelah material dilepas?
Jangan menganggap demikian. Pemasangan ulang memerlukan registrasi yang dapat diulang serta verifikasi posisi.
Sebelum cutting, baca juga cara menjepit material agar tidak bergeser dan cara menghitung feed rate dan RPM. Ketiganya merupakan bagian dari setup yang perlu cocok satu sama lain.
Gambar merupakan ilustrasi AI, bukan foto mesin Urban Creator atau petunjuk pemasangan kabel probe. Ikuti manual perangkat untuk prosedur pengukuran.




7 Comments
Sumbu X, Y, Z dan Koordinat CNC untuk Pemula
September 12, 2026[…] Angka X0 Y0 Z0 tidak selalu berarti sudut meja atau permukaan benda. Artinya bergantung pada referensi yang digunakan. Salah membaca referensi ini adalah salah satu penyebab paling umum benda kerja rusak pada percobaan pertama, karena mesin bergerak sesuai instruksi tetapi posisinya tidak seperti yang dibayangkan operator. Artikel ini menjelaskan konsepnya; prosedur setup praktis tersedia pada panduan homing dan work zero CNC router. […]
Cutting Pertama CNC Router: Panduan Lengkap
October 8, 2026[…] material di CNC router. Pastikan tidak ada clamp atau sekrup pada lintasan alat. Ikuti prosedur homing dan work zero yang sesuai mesin, lalu periksa origin CAM cocok dengan referensi […]
Checklist Perawatan CNC Router Harian dan Mingguan
October 8, 2026[…] dengan periode sebelumnya. Jika ukuran atau permukaan berubah, lakukan pemeriksaan terarah melalui acuan titik nol, tooling, dan fixture sebelum mengubah kalibrasi […]
Cara Membuat Toolpath CNC: Profile, Pocket, dan Engraving
October 8, 2026[…] menjalankan hasil CAM, cocokkan setting titik nol dan feed rate serta RPM. Simpan proyek CAM bersama program ekspornya agar revisi dapat […]
Menjalankan G-code CNC Router dengan Aman
October 9, 2026[…] kembali ke bab Operasi Mesin CNC: Menjalankan G-code setelah membaca. Persiapkan titik nol melalui panduan zeroing sebelum mencoba program […]
CNC untuk Aluminium: Pahat, Setelan, dan Hasil Presisi
October 9, 2026[…] Artikel ini berada dalam Jalur Belajar Urban Creator. Pembaca yang ingin mengikuti materi secara berurutan dapat kembali ke daftar isi wiki Mulai dari Sini. Sebelum mencoba aluminium, pahami dahulu urutan mengoperasikan CNC router dan cara menetapkan titik nol benda kerja. […]
Feed Rate, RPM, DOC, dan Stepover CNC Router: Hubungannya
October 19, 2026[…] Berikutnya: Cara Setting Titik Nol CNC Router: Homing, Work Zero, dan Sumbu Z → […]