


Dimensi Hasil CNC Tidak Akurat: Cara Menemukan Penyebab
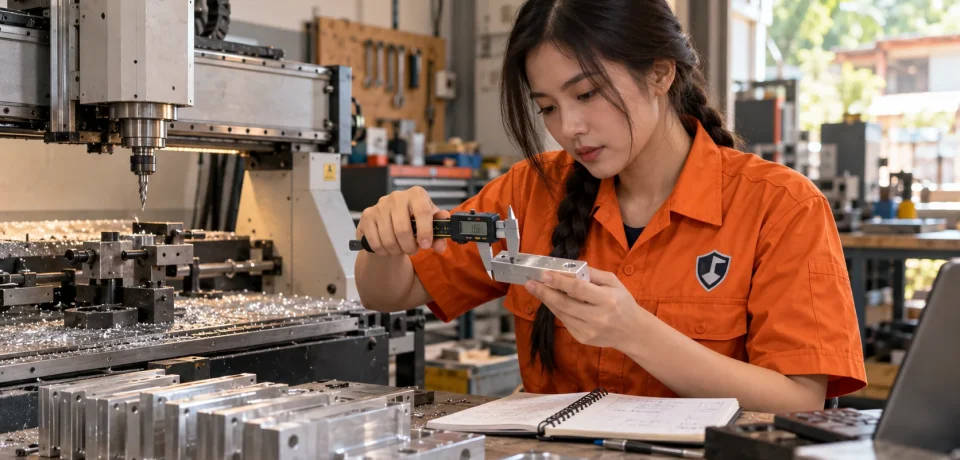
Dimensi hasil CNC tidak akurat bukan selalu berarti pengendali salah menghitung langkah. Benda kerja yang terlalu kecil, lubang terlalu besar, sudut tidak siku, dan ukuran yang berubah antarbagian dapat berasal dari penyetelan gerak, diameter pahat, arah kompensasi, kelonggaran mekanik, penjepitan, atau cara mengukur. Karena penyebabnya berbeda, koreksi angka secara acak sering membuat hasil berikutnya semakin jauh dari target.
Panduan ini membantu Anda membaca pola kesalahan sebelum mengubah pengaturan. Mulailah dari gambar desain, data CAM, dan benda kerja yang terukur. Lakukan uji dengan mesin aman: spindle berhenti ketika pengukuran dilakukan, pahat telah menjauh, dan listrik diputus sebelum menyentuh transmisi atau panel. Pengukuran pada komponen listrik hidup merupakan pekerjaan teknisi kompeten.
Artikel ini adalah topik keempat dalam halaman induk Troubleshooting Urban Creator. Jika posisi tiba-tiba meleset setelah motor berbunyi berat, baca dulu panduan Lost Step CNC, kemudian kembali ke induk untuk melanjutkan navigasi.
Tentukan bentuk kesalahannya terlebih dahulu
Ukur beberapa fitur, bukan hanya satu tepi. Catat ukuran target, hasil aktual, selisih, sumbu, posisi benda kerja, dan alat ukur yang digunakan. Apakah semua ukuran X terlalu kecil dengan persentase hampir sama? Lihat pula apakah hanya lubang yang terlalu sempit. Periksa kemungkinan fitur pertama benar tetapi fitur terakhir bergeser. Pola ini menentukan jalur pemeriksaan yang tepat.
Kesalahan tetap sebesar 1 mm pada semua fitur tidak sama dengan kesalahan 1% dari panjang gerak. Kesalahan yang sebanding dengan jarak dapat mengarah ke steps per mm atau rasio transmisi. Selisih yang tetap pada kontur dapat berkaitan dengan diameter pahat atau kompensasi. Selisih yang berubah menurut arah sering melibatkan backlash, kekakuan, atau penjepitan.
Gunakan satuan yang konsisten. Periksa apakah gambar memakai milimeter atau inci, dan apakah data CAM, G-code, serta pengendali menafsirkannya dengan cara yang sama. Sebuah nilai yang salah satuan dapat membuat hasil sangat berbeda, sehingga lebih mudah dikenali daripada kesalahan kecil akibat pahat.
Peta gejala untuk memilih pemeriksaan
Tabel ini memberi arah, bukan keputusan akhir. Satu kesalahan dapat menutupi kesalahan lain. Contohnya, steps per mm sedikit keliru dan pahat sedikit aus dapat membuat dimensi akhir tampak benar pada satu fitur, tetapi salah pada fitur lain.
Mulai dari ukuran desain dan pratinjau CAM
Sebelum menyentuh mesin, buka file desain asli. Ukur fitur yang bermasalah di CAD dan periksa apakah bentuk berasal dari versi terbaru. Pastikan tidak ada perubahan skala saat impor, ekspor, atau penempatan objek. Benda kerja yang diputar atau dicerminkan juga dapat membuat pemeriksaan tepi membingungkan.
Selanjutnya periksa toolpath pada CAM. Apakah jalur pahat berada di sisi dalam atau luar garis? Pastikan pocket dan profile memakai diameter alat yang benar. Lihat juga apakah ada allowance atau stok sisa untuk finishing. Offset yang salah dapat mengubah ukuran fitur meskipun gerak mesin sempurna. Pratinjau adalah tempat terbaik menemukan lintasan yang salah sebelum bahan terpotong.
Pastikan post processor sesuai pengendali. Kesalahan satuan atau mode koordinat pada G-code dapat mengubah hasil. Untuk pembahasan alur keluaran CAM, lihat panduan post processor CNC. Simpan berkas G-code yang benar-benar dijalankan agar hasil dapat dibandingkan dengan pratinjau.
1. Ukur gerak sumbu tanpa pemotongan
Jika dugaan mengarah pada skala gerak, buat referensi pengukuran pada lintasan yang aman. Lakukan jog terukur pada satu sumbu, misalnya jarak pendek dan jarak lebih panjang yang masih aman di meja mesin. Ukur perpindahan fisik dengan alat yang memadai. Catat perintah, hasil, serta selisih. Ulangi gerak pada arah yang sama sebelum mencoba pembalikan arah.
Bila selisih tumbuh sebanding dengan jarak dan hasil uji berulang konsisten, periksa steps per mm, pitch screw, jumlah gigi puli, serta setelan microstep driver. Jangan mengubah parameter hanya dari satu pengukuran pendek. Galat alat ukur dan cara meletakkan referensi dapat terlalu besar dibanding selisih yang ingin diperbaiki.
Pada GRBL standar, $100, $101, dan $102 adalah langkah per milimeter untuk X, Y, serta Z. Simpan nilai awal, hitung koreksi dari gerak yang terukur, lalu uji ulang. Ikuti panduan kalibrasi steps per mm yang membahas perhitungan dan langkahnya secara khusus.
2. Periksa diameter pahat, runout, dan keausan
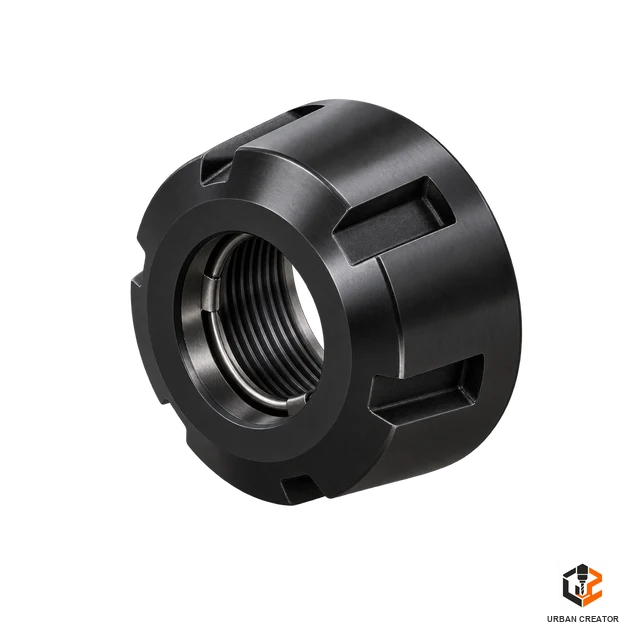
Diameter yang tertulis pada kemasan bukan jaminan diameter potong aktual. Alat yang aus, runout pada collet, atau pemotongan yang membuat pahat melentur dapat mengubah ukuran akhir. Ukur pahat dengan metode yang sesuai dan periksa collet serta pemegang alat setelah mesin mati. Jangan menyentuh pahat yang baru berhenti sebelum aman.


Perhatikan pola kontur luar dan lubang. Jika keduanya meleset dengan arah berlawanan, diameter pahat pada CAM atau kompensasi lintasan patut diperiksa. Jika permukaan buruk sekaligus ukuran berubah, lihat keausan alat, penjepitan, arah pemotongan, dan beban proses. Baca penyebab hasil potong CNC kasar untuk gejala yang terkait kualitas permukaan.
Jangan mengoreksi steps per mm hanya untuk memperbaiki ukuran pocket. Langkah per milimeter memengaruhi semua gerak pada sumbu tersebut. Koreksi toolpath, diameter pahat, atau allowance harus ditangani di CAM ketika uji gerak sumbu sudah benar.
3. Pisahkan backlash dari kesalahan skala
Backlash merupakan gerak kosong saat transmisi berganti arah. Jika sumbu maju 20 mm lalu mundur 20 mm tetapi tidak kembali ke titik yang sama, periksa kelonggaran mekanik. Nilai steps per mm yang salah dapat menghasilkan jarak maju yang keliru, tetapi pengulangan pada arah yang sama sering tetap konsisten. Perbedaan maju-balik memberi petunjuk yang berbeda.
Periksa kopling, puli, belt, mur lead screw, serta bantalan setelah sumber daya diputus. Sekrup puli yang longgar dapat membuat hasil tampak berubah-ubah. Jangan memaksa gantry atau memutar screw tanpa mengikuti prosedur mesin. Jika topik Backlash di halaman induk belum memiliki artikel khusus, gunakan pemeriksaan sederhana ini sebagai awal dan lanjutkan setelah panduan rinci tersedia.
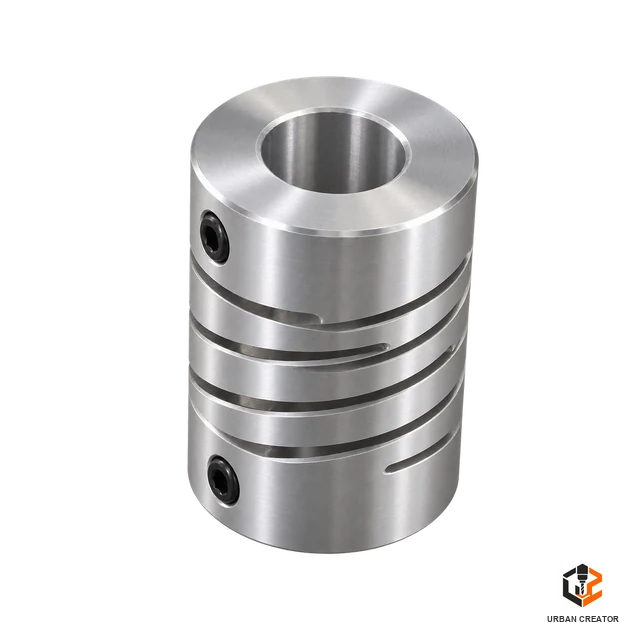
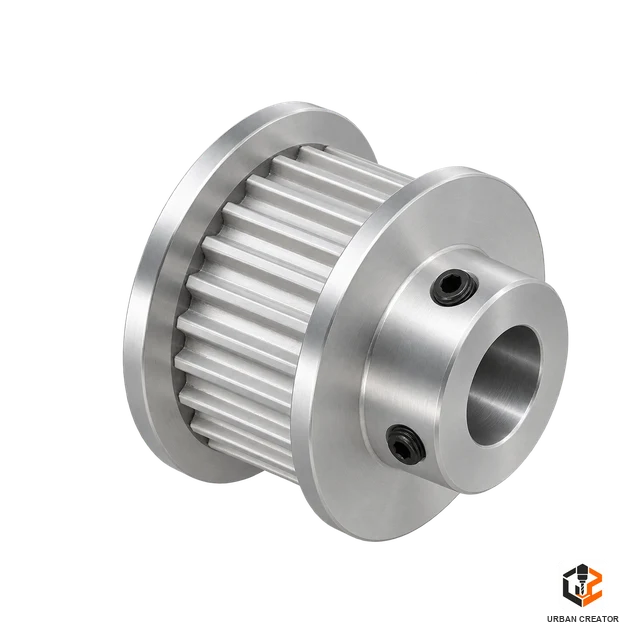
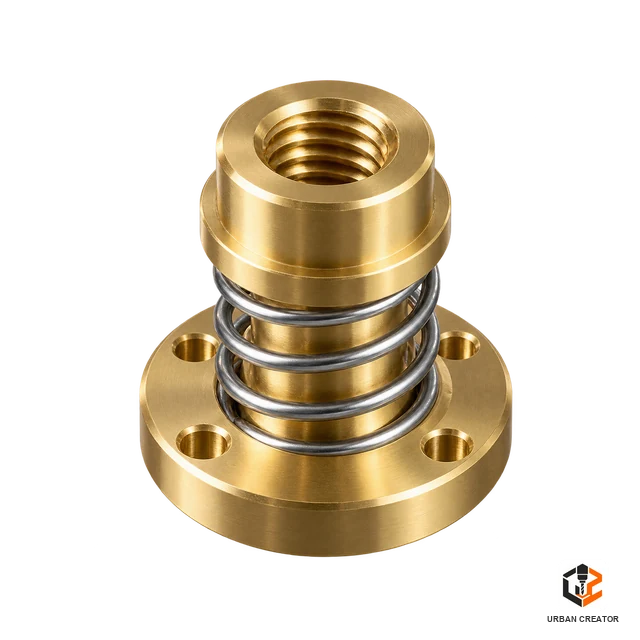
Kesalahan arah juga dapat dipengaruhi gaya pemotongan yang membengkokkan pahat atau rangka. Karena itu, bandingkan uji tanpa beban dengan uji pemotongan ringan. Jika mesin akurat tanpa beban namun meleset saat memotong, kekakuan dan parameter proses perlu diperiksa.
4. Periksa titik nol, probe, dan ketinggian Z
Ukuran fitur dapat benar tetapi lokasinya salah karena titik nol benda kerja berubah. Pastikan work zero X, Y, dan Z disetel dengan metode yang sama pada setiap pekerjaan. Probe atau toolsetter yang memiliki offset salah dapat membuat kedalaman tidak sesuai meskipun perintah Z tepat. Ukur kedalaman pada beberapa lokasi untuk membedakan offset tetap dari meja yang tidak rata.
Jika benda kerja melengkung atau spoilboard tidak rata, pemotongan dangkal dapat terlihat tidak konsisten. Periksa bidang acuan serta cara penjepitan. Benda yang ditekan kuat di satu sisi dapat melenting ketika dilepas dan mengubah ukuran akhir. Kondisi material perlu diperhitungkan sebelum mengkalibrasi mesin.

Setelah pergantian pahat, pastikan panjang alat dan titik nol Z diperbarui sesuai prosedur mesin. Kesalahan ini terutama memengaruhi kedalaman, tetapi dapat pula mengubah ukuran kontur pada pahat berbentuk miring atau V-bit.
5. Evaluasi beban potong dan kelenturan mesin
Mesin memiliki batas kekakuan. Saat gaya potong meningkat, pahat, spindle, gantry, atau benda kerja dapat sedikit menyimpang dari lintasan yang diperintahkan. Perbedaan itu bisa hilang saat beban dilepas, sehingga uji jog di udara tetap tampak akurat. Gejala biasanya lebih kuat pada pemotongan berat atau ketika pahat menjulur terlalu panjang.
Bandingkan hasil roughing dan finishing. Jika finishing ringan memperbaiki ukuran, kemungkinan ada pengaruh beban atau defleksi. Kurangi keterjuluran pahat sesuai kebutuhan, periksa kekencangan collet, pastikan benda kerja terjepit, dan pilih parameter proses sesuai material. Jangan sekadar mengubah ukuran desain untuk mengimbangi mesin yang longgar.
Pada material seperti kayu, kelembapan serta arah serat dapat memengaruhi pengukuran setelah pemotongan. Untuk aluminium, panas dan pengukuran segera setelah proses dapat menambah selisih kecil. Catat kapan ukuran diambil dan gunakan metode yang konsisten.
6. Periksa kemungkinan lost step
Hasil yang awalnya benar lalu bergeser mendadak perlu ditelusuri sebagai kehilangan langkah atau benda kerja yang bergerak. Perhatikan bunyi motor berat, bekas tabrakan, atau posisi yang tidak kembali ke referensi. Pada sistem stepper tanpa umpan balik posisi, koordinat layar belum tentu menunjukkan posisi fisik sebenarnya setelah langkah hilang.
Jangan menyesuaikan kompensasi pahat untuk masalah seperti ini. Hentikan pekerjaan, catat posisi, dan lakukan diagnosis sesuai panduan Lost Step CNC. Perbaiki sumber beban, percepatan, gesekan, atau driver sebelum mencoba benda kerja berikutnya.
Jika hanya satu komponen yang meleset sedangkan komponen lain tetap benar, periksa apakah penjepit benda kerja atau alat ukur bergeser. Tanda referensi pada bahan dan meja membantu membedakan perpindahan benda dari perpindahan sumbu.
Contoh diagnosis: kotak 100 mm menjadi 98 mm
Misalkan gambar CAD berisi kotak 100 × 100 mm, tetapi hasil luar yang diukur menjadi 98 × 100 mm pada beberapa pengulangan. Selisih hanya muncul pada X. Periksa dahulu apakah pratinjau CAM memang menampilkan ukuran luar 100 mm serta memakai diameter pahat yang benar. Kemudian ukur gerak X tanpa pemotongan pada jarak yang cukup dan bandingkan dengan Y.
Jika gerak X 100 mm nyata juga menjadi 98 mm secara konsisten, rasio gerak X adalah kandidat kuat. Periksa $100, pitch transmisi, dan microstep sebelum menghitung koreksi. Apabila jog X tepat tetapi hasil potong tetap 98 mm, telusuri kompensasi pahat, defleksi, dan penjepitan. Satu angka hasil tidak cukup untuk memutuskan penyebab.
Contoh diagnosis: lubang terlalu kecil, kontur luar terlalu besar
Bayangkan beberapa lubang selalu terlalu sempit, sedangkan kontur luar selalu sedikit terlalu besar. Gerak sumbu terukur tepat. Pola berlawanan tersebut dapat muncul ketika diameter pahat yang dipakai CAM lebih kecil daripada diameter efektif pemotongan, atau offset lintasannya salah. Periksa alat yang dipasang, nomor tool di CAM, dan strategi profile versus pocket.
Setelah koreksi CAM, buat benda uji kecil. Ukur hasil dengan kaliper yang sesuai dan catat perubahan. Hindari mengubah steps per mm karena gerak dasar sudah terbukti benar. Bila ukuran masih berubah saat pemotongan berat, periksa runout serta kelenturan alat.
Kesalahan umum ketika mengejar akurasi
- Mengukur hanya satu titik pada benda yang tepinya kasar.
- Mengubah steps per mm sebelum memeriksa diameter pahat dan CAM.
- Memakai pahat berbeda dari yang dipilih pada perangkat lunak.
- Mengabaikan penjepit yang memungkinkan benda kerja bergeser.
- Mengukur bahan panas atau melengkung tanpa mencatat kondisinya.
- Mengubah beberapa parameter sekaligus tanpa uji pembanding.
- Menganggap koordinat layar menjamin posisi fisik setelah motor stall.
- Mengabaikan backlash karena uji hanya dilakukan satu arah.
Gunakan tabel pengukuran. Kolom yang berguna ialah fitur, target, hasil, selisih, arah pemotongan, pahat, material, laju, dan tanggal. Beberapa data singkat dapat menunjukkan pola yang sulit terlihat dari satu benda kerja.
Kapan perlu teknisi atau alat ukur tambahan?
Jika kopling selip berulang, gantry tidak siku, driver memberi alarm, atau hasil uji gerak berubah-ubah, periksa mesin lebih lanjut sebelum produksi. Teknisi diperlukan untuk pemeriksaan mekanik yang memerlukan pembongkaran serta pengukuran listrik. Dial indicator, kaliper yang sesuai, dan acuan ukur yang stabil dapat meningkatkan ketelitian diagnosis.
Jangan menjanjikan toleransi yang lebih ketat daripada kemampuan mesin, alat, material, dan metode ukur. Sepakati titik ukur serta toleransi produk sebelum pekerjaan dimulai. Pada bahan yang mudah berubah ukuran, cara penyimpanan dan waktu pengukuran juga penting.
Daftar periksa sebelum menerima hasil
- Ukuran CAD dan satuan telah diperiksa.
- Pratinjau CAM sesuai jenis lintasan dan sisi kompensasi.
- Diameter pahat aktual cocok dengan data alat.
- Gerak X, Y, dan Z diuji pada jarak aman serta diukur.
- Gerak maju-balik tidak menunjukkan kelonggaran berlebihan.
- Benda kerja dan pahat terjepit dengan baik.
- Titik nol serta offset alat ditetapkan sesuai prosedur.
- Benda uji kecil memenuhi ukuran pada beberapa titik.
- Parameter dan hasil ukur disimpan untuk pengulangan kerja.
Jika salah satu uji dasar belum lulus, tunda pekerjaan akhir. Pengujian bertahap lebih murah daripada mengulang material dan waktu mesin setelah produk jadi.
Pertanyaan yang sering muncul
Apakah semua dimensi salah berarti steps per mm keliru?
Tidak. Pola kesalahan perlu dibaca. Kesalahan skala yang konsisten memang mengarah ke gerak sumbu, sedangkan selisih kontur tertentu dapat berasal dari pahat atau CAM.
Mengapa jog tepat tetapi hasil potong tetap meleset?
Beban pemotongan dapat membengkokkan pahat, mesin, atau benda kerja. Diameter alat dan kompensasi CAM juga dapat keliru. Bandingkan uji tanpa beban dengan benda uji pemotongan ringan.
Bagaimana jika ukuran berbeda setiap kali?
Periksa penjepit, kopling, backlash, keausan pahat, serta kemungkinan lost step. Kesalahan yang berubah-ubah jarang selesai dengan satu nilai kalibrasi tetap.
Perlukah mengukur setiap bagian?
Untuk diagnosis, ukur beberapa fitur yang mewakili arah, ukuran, dan lokasi berbeda. Setelah proses stabil, rencana pemeriksaan produksi dapat disesuaikan dengan toleransi yang dibutuhkan.
Untuk topik berikutnya, kembali ke halaman induk Troubleshooting. Jika masalah hanya muncul ketika arah sumbu berganti, lanjutkan ke Backlash.
Rujukan teknis: dokumentasi pengaturan GRBL. Ikuti dokumentasi mesin, alat ukur, serta perangkat lunak CAM yang Anda gunakan untuk prosedur spesifik.




1 Comment
Backlash CNC: Cara Mengukur dan Mengatasi Gerak Kosong
October 8, 2026[…] halaman induk Troubleshooting Urban Creator. Jika Anda baru menemukan ukuran hasil yang salah, baca panduan Dimensi CNC Tidak Akurat terlebih dahulu, lalu gunakan tautan kembali ke induk untuk mengikuti urutan […]