


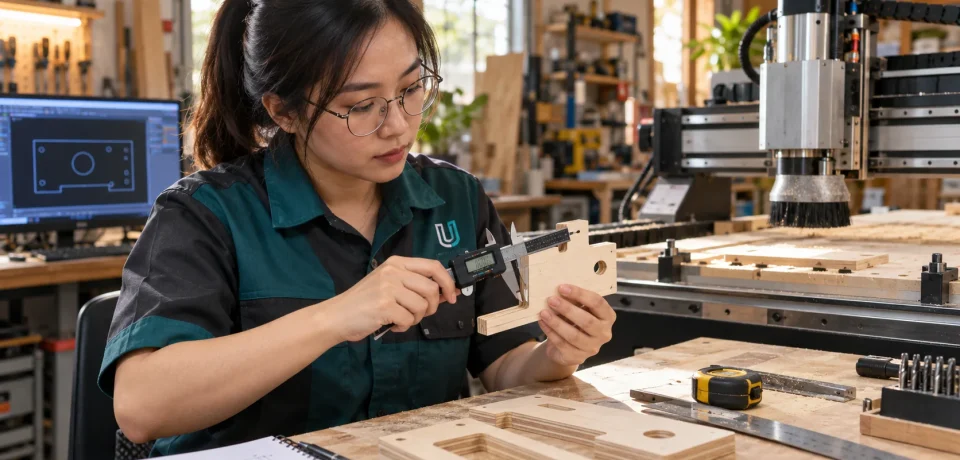
Lost Step CNC: Penyebab Posisi Meleset dan Cara Diagnosis
Lost step CNC terjadi ketika motor stepper tidak menuntaskan langkah yang diperintahkan, sehingga posisi mekanik tertinggal dari posisi yang dihitung pengendali. Hasilnya dapat berupa lubang yang bergeser, bentuk yang tidak menutup, atau pahat yang kembali ke titik berbeda. Pada sistem stepper tanpa umpan balik posisi, layar pengendali bahkan dapat tetap menunjukkan koordinat yang tampak benar.
Namun, tidak setiap ukuran yang salah merupakan lost step. Nilai steps per mm yang keliru menghasilkan kesalahan skala yang cenderung konsisten. Titik nol yang berubah dapat memindahkan seluruh pekerjaan. Backlash menonjol ketika sumbu berganti arah. Diagnosis yang tepat perlu membedakan pola tersebut sebelum pengaturan motor diubah.
Artikel ini adalah topik ketiga dalam halaman induk Troubleshooting Urban Creator. Jika motor hanya berdengung tanpa putaran, baca lebih dulu panduan motor CNC bergetar, lalu kembali ke induk untuk mengikuti navigasi berurutan.
Apa yang sebenarnya hilang ketika terjadi lost step?
Pengendali mengirim pulsa langkah ke driver. Driver mengalirkan arus ke motor agar poros berpindah sesuai pulsa itu. Jika torsi motor tidak cukup untuk mengatasi beban atau penggerak terganggu, poros tidak mengikuti seluruh perintah. Pada pengendali open-loop, tidak ada pengukuran posisi nyata yang otomatis mengoreksi selisih tersebut. Koordinat internal dan posisi fisik pun dapat berbeda.
Masalah ini bisa terjadi satu kali saat percepatan tajam, berulang pada tikungan lintasan, atau hanya ketika pahat masuk material. Semakin lama program berjalan setelah langkah hilang, semakin banyak bagian yang dipotong dari posisi yang salah. Karena itu, hentikan pekerjaan ketika pergeseran tampak; jangan berharap program memperbaiki posisinya sendiri.
Beberapa sistem closed-loop mempunyai sensor dan alarm khusus. Cara membacanya berbeda dari stepper open-loop. Ikuti manual pengendali dan driver yang terpasang. Artikel ini terutama menjelaskan pola umum CNC router stepper berbasis GRBL dan turunannya.
Keselamatan dan data yang perlu dicatat
Jangan meraba rel, kopling, atau benda kerja ketika mesin aktif. Hentikan spindle, tunggu putaran benar-benar berhenti, lalu amankan mesin sebelum melakukan pemeriksaan mekanik. Putus sumber daya sebelum menyentuh kabel motor atau driver. Jangan membuka panel listrik jika pemeriksaan menuntut pengukuran bertegangan; libatkan teknisi kompeten.
Catat sumbu yang meleset, besar dan arah selisih, waktu kejadian, material, pahat, laju makan, kedalaman potong, serta posisi mesin saat gejala muncul. Foto hasil dan tampilan koordinat sebelum melakukan homing ulang. Apabila pahat patah atau benda kerja terlepas, fokuslah pada keselamatan dan penjepitan sebelum melanjutkan diagnosis.
Bedakan lost step dari kesalahan lain
Satu mesin bisa mengalami lebih dari satu masalah. Misalnya, kopling yang longgar menambah kesalahan posisi, sementara percepatan terlalu tinggi membuat motor sesekali kehilangan langkah. Gunakan bukti dari uji sederhana untuk memisahkan keduanya.
Uji dasar: gerak pergi dan kembali tanpa pemotongan
Sesudah mesin aman, letakkan penunjuk atau alat ukur sesuai prosedur mesin pada posisi awal yang mudah dikenali. Pastikan area gerak bebas, pahat berada pada ketinggian aman, dan tidak ada orang di lintasan. Lakukan perpindahan pendek pada satu sumbu, kemudian kembali ke koordinat awal dengan kecepatan rendah. Amati apakah posisi fisik kembali ke tanda yang sama.
Ulangi beberapa kali pada jarak serta kecepatan yang sama. Jika hasil selalu meleset dengan jumlah hampir tetap saat balik arah, periksa backlash, kopling, atau titik referensi. Jika awalnya tepat lalu suatu gerakan menimbulkan selisih mendadak, lost step lebih mungkin. Pengukuran harus dilakukan dengan alat yang cocok untuk ketelitian mesin, bukan dengan mata saja.
Jangan menjalankan gerak panjang ke ujung rel demi memancing kegagalan. Uji kecil yang dapat dihentikan lebih aman dan sering memberi informasi cukup. Bila mesin belum mampu bergerak stabil, kembali ke diagnosis mesin CNC tidak bergerak.
1. Periksa beban potong dan kondisi pahat
Motor dapat mempunyai torsi cukup saat bergerak di udara tetapi kekurangan cadangan saat pahat masuk material. Kedalaman potong terlalu besar, laju makan yang tidak sesuai, pahat tumpul, atau serpihan yang menumpuk meningkatkan gaya pemotongan. Pada kayu, serat yang keras atau penjepitan yang tidak stabil juga dapat menambah beban sesaat.
Bandingkan hasil uji tanpa pemotongan dengan pekerjaan yang menimbulkan kesalahan. Jika lintasan di udara kembali tepat, sementara kesalahan muncul hanya saat memotong, periksa parameter proses sebelum menyalahkan firmware. Kurangi beban secara bertahap berdasarkan jenis pahat dan material, lalu uji sampel kecil. Jangan hanya memperlambat umpan tanpa mempertimbangkan putaran spindle dan kemampuan pahat, karena gesekan berlebihan juga merusak hasil.
Periksa apakah benda kerja bergeser atau penjepit longgar. Pergeseran benda kerja dapat terlihat sama seperti kesalahan sumbu pada hasil akhir. Tandai posisi awal penjepit dan material agar sumber pergeseran dapat dibedakan.


2. Periksa kecepatan maksimum dan percepatan
Percepatan menentukan seberapa cepat sumbu mencapai laju yang diminta. Nilai yang terlalu tinggi untuk massa gantry serta torsi motor dapat membuat langkah hilang saat mulai atau berhenti, walaupun gerak pelan normal. Kecepatan maksimum yang melampaui kemampuan sistem juga bisa menimbulkan stall, terutama pada perpindahan cepat.
Untuk GRBL standar, $110, $111, dan $112 mengatur laju maksimum masing-masing sumbu. Nilai $120, $121, dan $122 mengatur percepatannya. Catat keluaran $$ sebelum mengubah pengaturan. Ubah hanya parameter pada sumbu yang diuji, lakukan gerak pendek dengan ruang aman, lalu bandingkan hasilnya. Angka mesin lain tidak otomatis sesuai dengan massa dan transmisi mesin Anda.
Jika masalah hilang ketika percepatan diturunkan, itu menunjukkan keterbatasan sistem pada kondisi sebelumnya. Namun penyebab dasarnya masih dapat berupa rel seret, catu daya melemah, atau pahat terlalu berat. Tetapkan nilai operasi dengan cadangan, bukan tepat di titik mesin mulai stall. Dokumentasi pengaturan GRBL menjelaskan fungsi tiap parameter.
3. Cari gesekan, kemiringan, dan hambatan mekanik
Rel yang kotor, bantalan aus, lead screw tidak sejajar, belt terlalu tegang, atau gantry yang miring dapat menambah beban motor. Masalah sering muncul pada lokasi perjalanan tertentu. Catat posisi ketika suara berubah atau gerak tersendat, lalu matikan dan putus daya sebelum memeriksa area itu.
Periksa serbuk pada rel, pengikat yang menonjol, belt yang rusak, dan kopling yang selip. Jangan memaksa sumbu melewati titik macet. Pada mesin dengan dua motor untuk satu gantry, satu sisi yang tertinggal dapat membuat rangka mengunci dan memperburuk kesalahan posisi. Pemeriksaan keselarasan memerlukan prosedur yang sesuai rancangan mesin.
Kesalahan akibat mekanik tidak selalu hilang dengan menurunkan percepatan. Pengaturan lebih lambat hanya dapat menyamarkan masalah sementara. Perbaiki bagian yang aus atau tidak sejajar sebelum menetapkan parameter akhir.
4. Periksa driver, arus, panas, dan daya
Driver yang terlalu panas dapat masuk perlindungan atau mengurangi kemampuan menggerakkan motor. Arus yang terlalu rendah mengurangi torsi, sedangkan arus terlalu tinggi menambah panas. Kipas yang mati, ventilasi tertutup serbuk, atau panel tanpa aliran udara yang memadai juga berpengaruh. Catat indikator alarm driver serta keadaan pendinginannya.
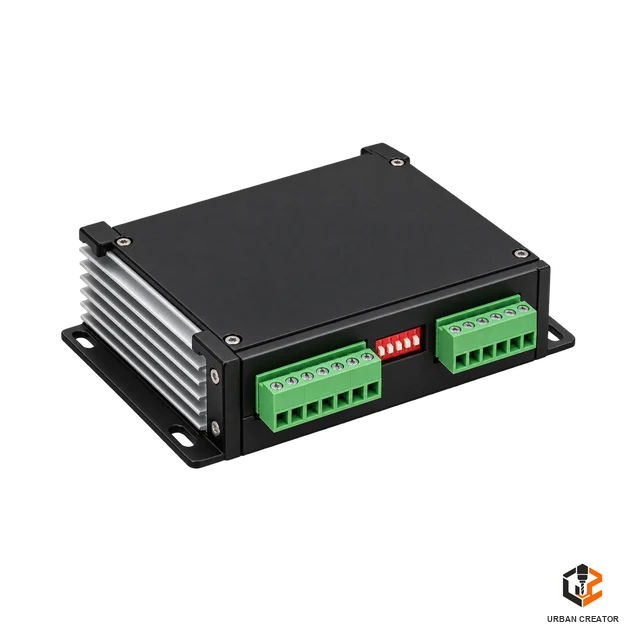
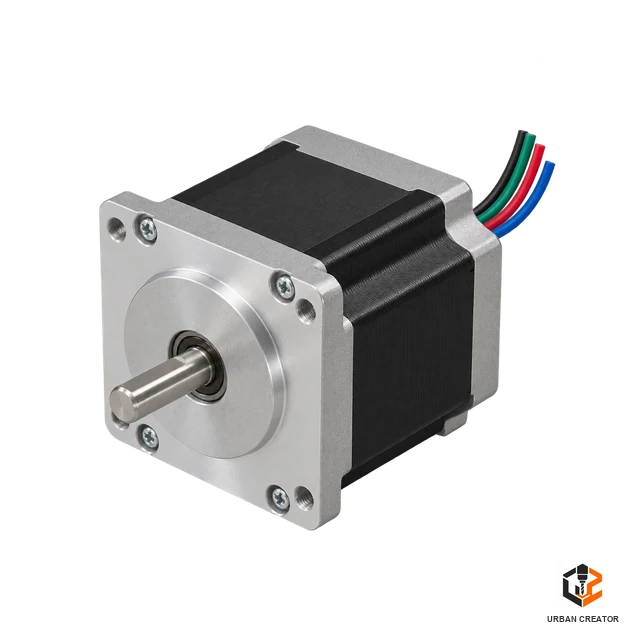
Catu daya yang menurun saat banyak sumbu bergerak bersama dapat menyebabkan gangguan yang tidak muncul pada uji satu sumbu. Jangan menaikkan arus atau tegangan tanpa mencocokkan batas motor, driver, dan catu daya. Pengukuran kelistrikan dilakukan teknisi dengan prosedur aman. Sekering yang putus berulang adalah alasan untuk berhenti, bukan untuk mencoba sekering lebih besar.
Jika mesin memakai pengaturan microstep yang baru, periksa kembali kecocokannya dengan steps per mm. Namun jangan mengubah microstep hanya untuk mengejar torsi tanpa memahami konsekuensi resolusi dan kalibrasi. Panduan kalibrasi steps per mm membantu setelah gerak stabil.
5. Periksa sambungan kabel yang putus sesaat
Kabel motor di dalam cable chain terus menekuk selama mesin bergerak. Sambungan yang hampir putus dapat menimbulkan gejala hanya pada posisi tertentu. Konektor yang longgar juga dapat berubah saat mesin bergetar. Catat lokasi serta pola kemunculannya. Matikan seluruh sumber daya sebelum inspeksi konektor dan kabel.
Jangan menarik kabel ketika driver hidup untuk melihat apakah motor berubah suara. Tindakan itu bisa merusak driver dan berbahaya. Teknisi dapat menguji kontinuitas serta kondisi sambungan setelah isolasi daya. Foto jalur kabel, label terminal, dan area tekukan membantu menemukan titik yang perlu diperiksa.
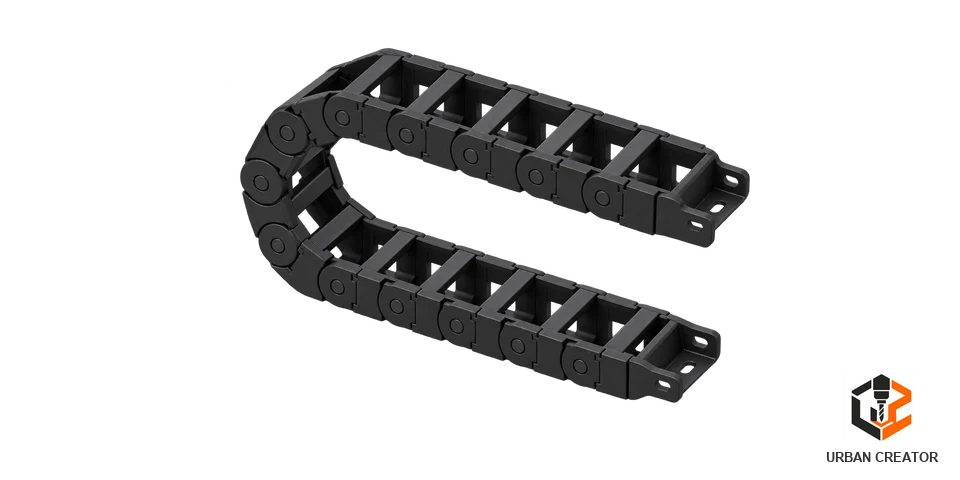
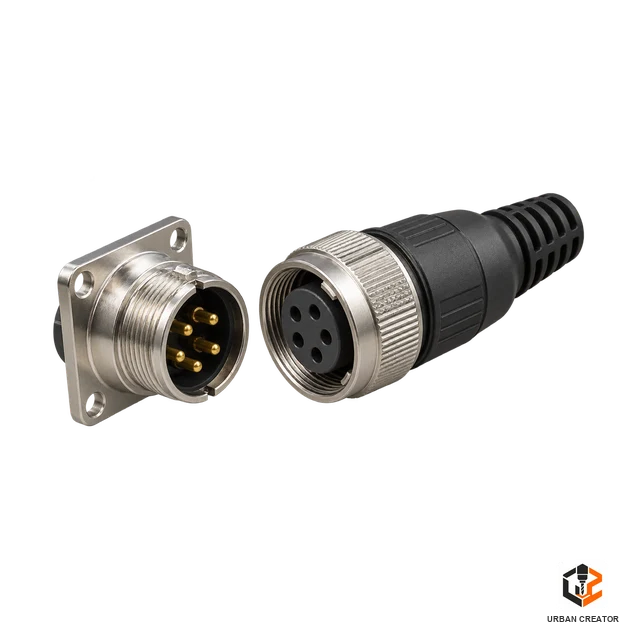
Jika satu sumbu saja bermasalah setelah perawatan, bandingkan riwayat kabel sumbu tersebut dengan sumbu lain. Namun jangan menukar driver atau kabel antar sumbu secara langsung tanpa memastikan tidak ada hubungan singkat.
6. Bedakan hilang langkah dari backlash dan kalibrasi
Backlash ialah gerak kosong ketika arah berubah akibat kelonggaran mekanik. Polanya berkaitan erat dengan pembalikan arah dan dapat muncul berulang dengan besar mirip. Lost step lebih sering berupa perubahan posisi mendadak setelah beban atau gerak yang melampaui kemampuan motor. Keduanya dapat hadir bersama. Baca topik Backlash di halaman induk setelah artikel khususnya tersedia.
Kalibrasi steps per mm yang salah biasanya menghasilkan kesalahan yang sebanding dengan jarak tempuh. Jika perintah 100 mm selalu menjadi sekitar 95 mm pada laju rendah dan tanpa beban, periksa rasio mekanik serta langkah per milimeter. Sebaliknya, bila 100 mm kadang tepat dan kadang meleset setelah bunyi berat, jangan menyelesaikannya hanya dengan mengubah steps per mm.
Kesalahan titik nol benda kerja memindahkan awal lintasan. Pastikan toolsetter, probe, homing, dan penetapan work zero dilakukan dengan prosedur yang sama antara pengujian. Pengukuran tanpa referensi tetap mudah menghasilkan diagnosis yang keliru.
Contoh kasus: posisi bergeser setelah pemotongan panjang
Sebuah CNC router mengerjakan plywood. Dua bagian pertama benar, lalu kontur berikutnya bergeser 2 mm pada sumbu X. Operator mendengar bunyi kasar saat pahat melewati sudut dengan kedalaman besar. Setelah pekerjaan dihentikan, posisi fisik X tidak kembali tepat ke tanda awal, sedangkan koordinat layar tampak normal.
Urutan pemeriksaannya ialah memastikan penjepit benda kerja tidak bergeser, mengecek pahat dan serpihan, lalu menguji gerak pergi-kembali tanpa pemotongan. Jika uji tanpa beban stabil, kurangi beban potong secara terukur dan amati apakah masalah berulang. Apabila tetap bergeser saat uji udara, periksa percepatan, rel, kopling, kabel, dan driver. Jangan langsung mengedit gambar desain.
Contoh kasus: ukuran selalu salah tetapi tidak ada bunyi berat
Pada mesin lain, perintah gerak X 100 mm selalu menghasilkan 98 mm, baik saat pelan maupun cepat. Posisi setelah kembali ke nol tetap konsisten. Pola tersebut lebih dekat ke kesalahan steps per mm, rasio puli, atau metode pengukuran daripada lost step. Periksa perhitungan transmisi dan nilai $100 untuk GRBL sebelum mengubah arus driver.
Contoh ini menunjukkan pentingnya pengulangan uji. Kesalahan yang konsisten dan kesalahan yang muncul tiba-tiba membutuhkan jalur diagnosis berbeda. Simpan hasil dalam tabel sederhana: perintah, posisi aktual, selisih, laju, dan keadaan beban.
Kesalahan umum saat menelusuri lost step
- Meneruskan pemotongan setelah kontur mulai bergeser.
- Mengubah steps per mm untuk menutupi langkah yang hilang sesekali.
- Menaikkan arus driver tanpa membaca batas motor dan pendinginan.
- Mengabaikan pahat tumpul atau kedalaman potong yang berlebihan.
- Menjalankan uji cepat dekat batas sumbu demi mengulang masalah.
- Menganggap koordinat layar selalu sama dengan posisi fisik.
- Melupakan pemeriksaan kopling, belt, dan penjepit benda kerja.
- Mengubah banyak parameter sekaligus tanpa mencatat hasil.
Catatan uji yang teratur menghemat waktu. Ubah satu faktor, ukur ulang, lalu putuskan langkah berikutnya berdasarkan bukti. Jika perbaikan tidak membawa perubahan, kembalikan setelan awal.
Kapan perlu bantuan teknisi?
Hentikan pemeriksaan ketika driver menunjukkan alarm, kabel panas, bau terbakar, catu daya bermasalah, atau motor kehilangan tenaga secara tidak menentu. Teknisi diperlukan untuk pengukuran rangkaian hidup, pemeriksaan driver, dan penelusuran kabel yang tersembunyi dalam panel. Jangan menonaktifkan perlindungan listrik demi menyelesaikan proyek.
Siapkan model motor serta driver, versi firmware, keluaran $$ bila menggunakan GRBL, foto hasil bergeser, video bunyi dari jarak aman, serta tabel hasil uji tanpa beban. Informasi tersebut mempercepat identifikasi sebab dan menghindari penggantian komponen yang belum terbukti rusak.
Daftar periksa sebelum kembali memotong
- Rel, transmisi, penjepit, dan benda kerja dalam keadaan aman.
- Tidak ada alarm driver atau masalah kabel yang belum dijelaskan.
- Gerak pergi-kembali pada setiap sumbu kembali ke referensi.
- Pengujian dilakukan pada beberapa laju tanpa mencapai batas fisik.
- Steps per mm, microstep, laju maksimum, dan percepatan terdokumentasi.
- Jalur potong telah dipratinjau dan beban proses sesuai material.
- Uji pemotongan kecil selesai tanpa perubahan posisi.
- Hasil ukur dicatat untuk membandingkan pekerjaan berikutnya.
Jika posisi masih berubah pada uji tanpa beban, tunda pemotongan. Uji kecil yang gagal merupakan tanda bahwa akar gangguan belum selesai.
Pertanyaan yang sering muncul
Apakah GRBL akan memberi alarm ketika langkah motor hilang?
Pada sistem stepper open-loop biasa, pengendali tidak mengukur posisi poros secara langsung. Karena itu, langkah yang tidak diikuti motor dapat terjadi tanpa alarm posisi khusus. Driver closed-loop tertentu memiliki alarm sendiri; baca manual modelnya.
Apakah feed rate yang terlalu tinggi selalu menjadi penyebab?
Tidak. Percepatan, kedalaman potong, gesekan rel, sambungan kabel, driver, catu daya, serta kondisi pahat dapat memengaruhi hasil. Gunakan perbandingan uji tanpa beban dan saat memotong.
Bagaimana membedakannya dari backlash?
Backlash sering berulang ketika arah gerak berubah. Lost step biasanya tampak sebagai selisih posisi mendadak setelah gerak berat atau stall. Pengukuran maju-balik beberapa kali membantu melihat polanya.
Perlukah homing ulang setelah posisi meleset?
Homing dapat memulihkan referensi mesin setelah kondisi aman, tetapi tidak memperbaiki penyebab langkah hilang. Catat dulu bukti kesalahan, hentikan pekerjaan, perbaiki akar masalah, lalu lakukan prosedur referensi sesuai mesin.
Untuk mengikuti topik berikutnya, kembali ke halaman induk Troubleshooting. Bila posisi sudah stabil tetapi ukuran hasil tetap salah, lanjutkan ke topik Dimensi Tidak Akurat.
Rujukan teknis: dokumentasi resmi pengaturan GRBL dan contoh manual driver stepper. Selalu dahulukan manual komponen yang benar-benar terpasang pada mesin Anda.




4 Comments
Dimensi CNC Tidak Akurat? Temukan Penyebabnya
October 8, 2026[…] Urban Creator. Jika posisi tiba-tiba meleset setelah motor berbunyi berat, baca dulu panduan Lost Step CNC, kemudian kembali ke induk untuk melanjutkan […]
Endmill CNC Patah: Penyebab dan Cara Mencegahnya
October 8, 2026[…] buka halaman induk tersebut dan pilih topik sesuai gejala mesin. Pembahasan terkait chatter CNC dan lost step membantu ketika bunyi atau posisi mesin berubah sebelum pahat […]
Chatter CNC Router: Penyebab Getaran dan Solusinya
October 8, 2026[…] titik nol bergeser setelah proses, periksa panduan lost step CNC. Bila kesalahan muncul saat sumbu berbalik arah, ikuti cara mengukur backlash. Pemisahan gejala ini […]
Backlash CNC: Cara Mengukur dan Mengatasi Gerak Kosong
October 8, 2026[…] kemampuan motor. Jika mesin kadang kembali ke referensi dan kadang tidak setelah suara kasar, baca panduan Lost Step CNC. Jangan menutup masalah itu dengan kompensasi […]