


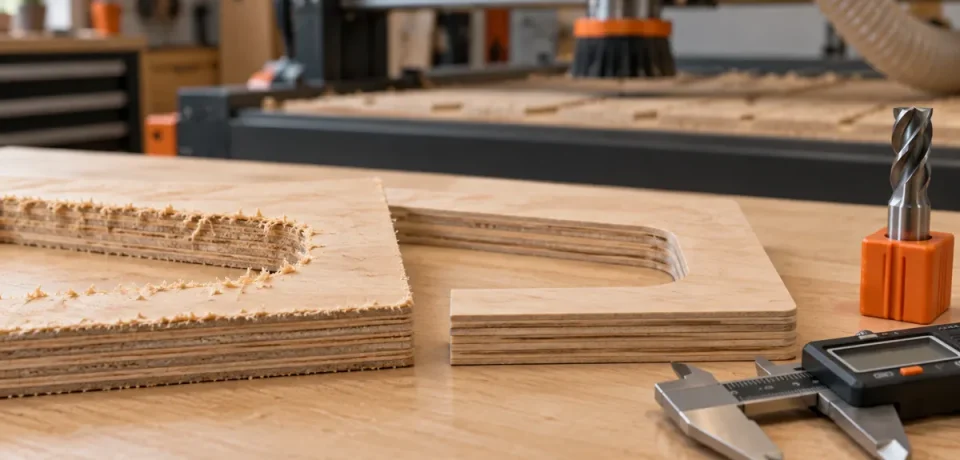
Penyebab Hasil Potong CNC Kasar dan Cara Mengatasinya
Hasil potong CNC kasar bisa berupa serat terangkat, dinding bergelombang, bekas terbakar, atau tepi plastik yang menggumpal. Setiap pola memberi petunjuk berbeda. Mengganti semua setting sekaligus justru membuat penyebabnya sulit diketahui.
Panduan ini membantu menyusun pemeriksaan awal. Untuk konteks proses secara keseluruhan, baca panduan lengkap CNC router Urban Creator.
Mulai dengan mencatat lokasi masalah
Perhatikan apakah cacat muncul di seluruh lintasan, hanya satu sisi, pada sudut, atau setelah pergantian tool. Catat jenis material, cutter, serta perubahan terakhir. Ambil foto benda setelah mesin berhenti agar sampel berikutnya dapat dibandingkan.
Jika benda bergeser, cutter rusak, atau suara mesin berubah tajam, hentikan pekerjaan sesuai prosedur. Jangan menyentuh bagian bergerak untuk mencari sumber getaran.
Kenali pola sebelum memilih tindakan
Tabel ini merupakan daftar kemungkinan, bukan diagnosis tunggal. Beberapa penyebab dapat muncul bersamaan.
1. Periksa cutter dan collet
Setelah mesin diisolasi sesuai manual, periksa kondisi mata potong, kotoran yang menempel, serta kecocokan collet. Cutter yang tajam belum tentu terpasang dengan benar. Shank yang tidak cocok atau pemasangan tidak sesuai petunjuk perlu diselesaikan sebelum mencoba setting baru.


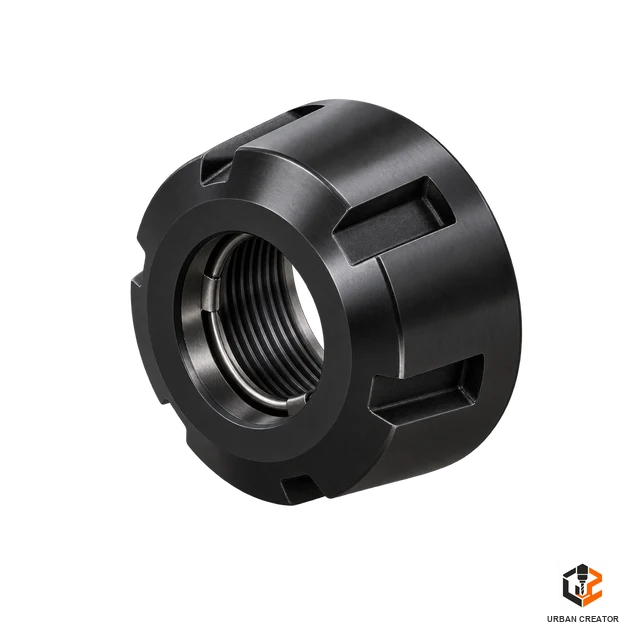
Catat kode cutter, bukan hanya diameternya. Dua cutter berukuran sama bisa memiliki geometri berbeda. Untuk material berlapis, baca perbedaan upcut, downcut, dan compression.
2. Pastikan bahan benar-benar tertahan
Periksa apakah lembaran melentur, fixture kotor, atau komponen mulai lepas ketika kontur terpotong. Penahanan di tepi stock tidak otomatis menahan bagian kecil di dalamnya.

Jangan mengatasi fixture lemah hanya dengan menurunkan feed. Rencanakan kembali penahanan dan urutan operasi. Gunakan checklist penjepitan material CNC untuk pemeriksaan terarah.
3. Evaluasi parameter sebagai satu kombinasi
Panduan ShopBot menjelaskan bahwa chip load terlalu kecil dapat meningkatkan panas, sedangkan terlalu besar dapat membebani tool. Feed yang lambat tidak selalu menghasilkan permukaan lebih baik.
Bandingkan RPM, feed, jumlah flute, kedalaman lintasan, serta keterlibatan cutter dengan rekomendasi produsen. Gunakan rumus feed rate dan RPM untuk memeriksa hubungan angka, bukan untuk menebak target material.
4. Periksa jalur keluarnya serpihan
Serpihan yang tertahan dapat masuk kembali ke area potong. Periksa sistem ekstraksi dan strategi pengerjaan dengan mempertimbangkan material serta bentuk fitur.
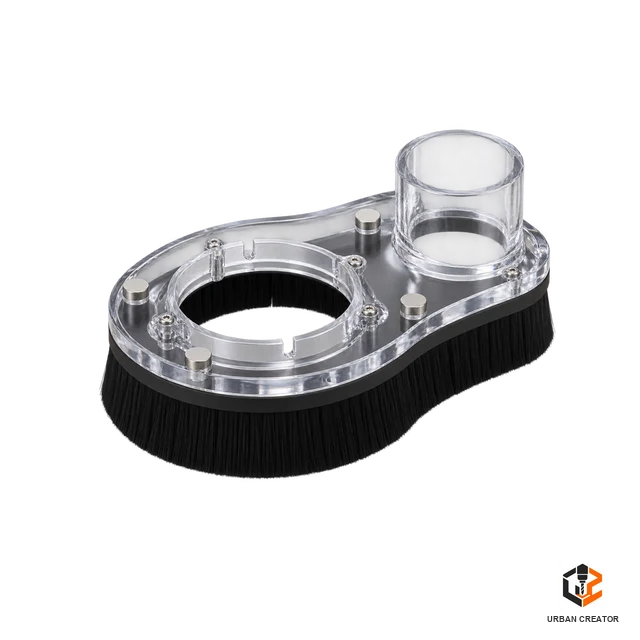
Pada akrilik, bedakan permukaan kasar dari material yang melunak atau menempel. Rujuk panduan pemotongan akrilik untuk pemeriksaan tooling dan panas. Hindari menambahkan cairan atau meniup area secara sembarang.
5. Periksa desain dan toolpath
Garis ganda, titik masuk yang kurang sesuai, sisa material berlebih sebelum finishing, atau detail yang terlalu sempit dapat mengubah kondisi pemotongan. Lihat preview seluruh operasi dan bandingkan dengan posisi cacat pada benda.
Periksa juga radius sudut dalam. Sudut yang masih membulat karena diameter cutter bukan selalu tanda hasil kasar. Kebutuhan bentuk harus cocok dengan jangkauan tool dan desain.
Metode test cut satu perubahan
- Buat sampel acuan dari material yang sama.
- Catat seluruh setup serta lokasi cacat.
- Selesaikan masalah fisik seperti fixture lemah atau tool rusak sebelum pengujian lanjutan.
- Pilih satu faktor yang layak diuji dalam batas rekomendasi.
- Potong sampel berikutnya dan ukur setelah mesin berhenti.
- Simpan perubahan serta hasilnya, termasuk percobaan yang tidak membaik.
Misalnya, jika tepi atas berserabut tetapi ukuran benar, evaluasi tooling dan veneer terlebih dahulu. Jangan sekaligus mengganti bahan, feed, dan cutter karena Anda kehilangan dasar perbandingan.
Kapan membutuhkan teknisi?
Hentikan penggunaan dan minta pemeriksaan bila ada kerusakan kabel, bunyi bearing tidak normal, benturan, kehilangan posisi, atau kelonggaran yang tidak termasuk perawatan operator. Jangan membongkar spindle atau panel listrik hanya untuk mengejar permukaan yang lebih halus.
Pertanyaan yang sering diajukan
Apakah finishing pass selalu menyelesaikan masalah?
Tidak. Finishing tidak memperbaiki material yang bergeser atau setup yang tidak stabil. Sisa material dan parameter finishing juga harus sesuai tooling.
Apakah semua bekas garis berarti mesin rusak?
Tidak. Pola jalur, stepover, material, dan tooling dapat meninggalkan tekstur. Nilai hasil berdasarkan kebutuhan produk dan pengukuran.
Apakah langsung mengganti cutter paling efisien?
Ganti bila kondisinya memang tidak layak. Jika penyebabnya fixture atau CAM, cutter baru belum tentu memperbaiki hasil.
Tujuan troubleshooting adalah menemukan penyebab yang bisa diuji. Dokumentasi sampel membuat perbaikan lebih mudah diulang daripada terus mengubah angka tanpa catatan.
Gambar utama merupakan ilustrasi AI, bukan foto workshop atau hasil pengujian Urban Creator.




2 Comments
Feed, Speed, DOC, Stepover CNC Router
September 20, 2026[…] juga berisiko gagal. Bila muncul getaran atau hasil buruk, hentikan dan periksa setup. Lanjutkan ke penyebab hasil potong kasar untuk diagnosis […]
Chatter CNC Router: Penyebab Getaran dan Solusinya
October 8, 2026[…] Jika Anda mengikuti urutan belajar, kembali ke halaman induk Troubleshooting: Topik Chatter. Untuk pembahasan kualitas tepi secara lebih luas, baca juga penyebab hasil potong CNC kasar. […]