


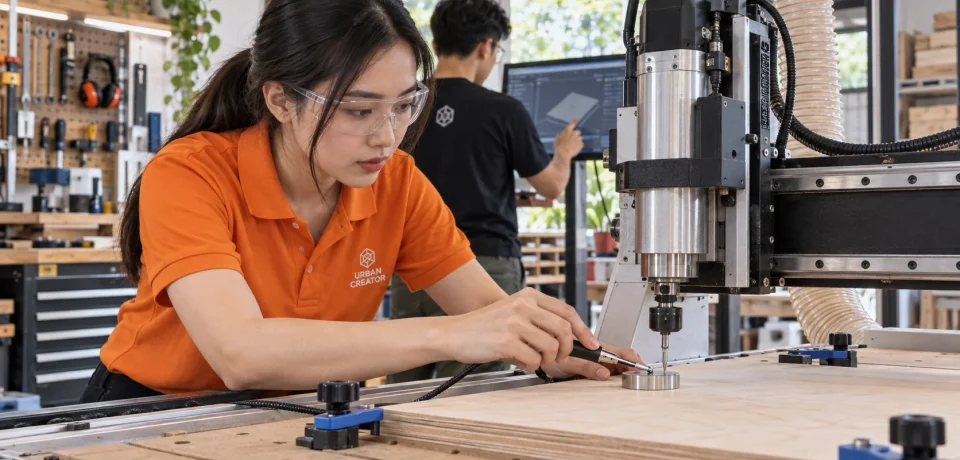
Probe CNC Router: Cara Menentukan Titik Nol dengan Pelat Sentuh
Probe CNC membantu mesin menemukan permukaan atau tepi benda kerja melalui deteksi sentuhan. Namun, keberhasilan kontak belum otomatis berarti titik nol kerja benar. Panduan ini membahas pelat sentuh, perintah G38.x pada Grbl, koreksi ketebalan, penyebab alarm, serta verifikasi sebelum pemotongan.
Untuk mengikuti urutan belajar, buka kembali halaman induk Operasi Mesin CNC. Sebelum memakai probe, pahami pula jogging manual yang aman.
Apa yang dimaksud probe pada CNC router?
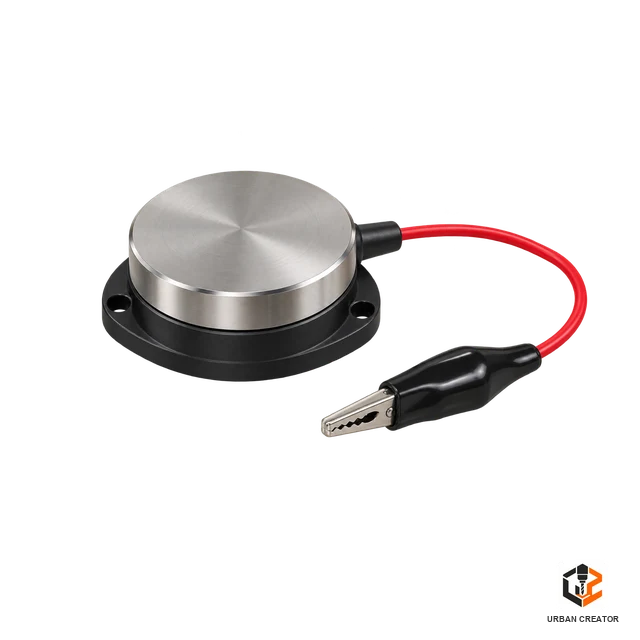
Probe adalah rangkaian atau sensor yang memberi tahu pengendali ketika pahat menyentuh bidang acuan. Dalam penggunaan sederhana, sensor berupa pelat sentuh logam dan penjepit yang menghubungkan pahat ke masukan probe. Saat keduanya bersentuhan, keadaan masukan berubah dan pengendali mencatat posisi sumbu. Data ini dapat membantu menetapkan titik nol Z, tepi X atau Y, maupun posisi fitur benda kerja. Probe tidak otomatis membuat mesin lebih akurat; hasilnya tetap bergantung pada mekanik, kalibrasi, kebersihan kontak, dan prosedur operator.
Istilah probe kerap dipakai untuk sensor, proses pengukuran, dan perintah geraknya sekaligus. Agar tidak rancu, artikel ini menyebut “pelat sentuh” untuk perangkat fisik, “siklus probing” untuk gerak mencari sentuhan, dan “hasil probe” untuk koordinat yang dicatat. Pada CNC router berbasis Grbl, keluarga perintah G38.x menangani siklus tersebut. Tombol antarmuka biasanya membungkus beberapa perintah menjadi urutan yang lebih nyaman dipakai.
Probe berbeda dari homing dan work zero
Homing mengacu pada mesin: sumbu bergerak mencari sakelar atau prosedur referensi sehingga pengendali mengetahui posisi di ruang mesin. Probing mengacu pada permukaan atau fitur yang hendak diukur. Sementara itu, work zero adalah titik nol program yang dipilih operator untuk benda kerja. Hasil probe bisa digunakan untuk menghitung work zero, tetapi gerak probe sendiri belum tentu mengubah offset kerja. Hal ini bergantung pada perintah lanjutan di antarmuka.
Misalnya, setelah pelat sentuh terdeteksi di atas kayu, pengendali mengetahui koordinat saat ujung pahat menyentuh bagian atas pelat. Jika tebal pelat 10 mm, permukaan kayu berada 10 mm di bawah titik sentuh tersebut dalam arah Z. Perangkat lunak kemudian menerapkan koreksi tebal pelat untuk menetapkan nol Z. Jika tebal yang dimasukkan salah, nol Z ikut salah walaupun deteksi listrik berhasil.
Komponen dasar rangkaian pelat sentuh
Satu sisi rangkaian tersambung ke pelat logam, sisi lain ke pahat atau collet melalui penjepit. Keduanya menuju masukan probe dan referensi listrik sesuai desain pengendali. Ketika pahat menyentuh pelat, rangkaian berubah sehingga pengendali mendeteksi kejadian. Beberapa sistem memakai sensor mekanis, elektronik, atau rangkaian dengan logika terbalik. Jangan menyimpulkan cara penyambungan dari warna kabel saja; ikuti diagram khusus papan kendali yang terpasang.
Pelat harus memiliki permukaan datar, ketebalan yang diketahui, dan kontak listrik yang andal. Penjepit tidak boleh menyentuh pelat sebelum pahat mendekat. Kabel perlu cukup longgar agar tidak menarik pelat atau tersangkut gantry. Jika spindle, pahat, atau collet tidak memberi jalur listrik yang baik, uji kontinuitas sesuai prosedur yang aman. Jangan mengutak-atik kabel masukan saat mesin bergerak.
Mengapa uji status probe wajib dilakukan lebih dulu?
Sebelum mengirim gerak G38.x, pastikan antarmuka benar-benar melihat perubahan status ketika pelat dan penjepit disentuhkan. Pada Grbl, status masukan dapat muncul pada laporan status sebagai penanda probe ketika aktif, bergantung cara antarmuka menampilkannya. Uji ini dilakukan dengan spindle mati, sumbu diam, dan pahat jauh dari permukaan. Lepaskan kontak dan pastikan status kembali normal.
Jika status tidak berubah, jangan menjalankan siklus probing. Pahat dapat terus turun sampai jarak gerak yang diprogram habis atau menabrak benda. Jika status selalu aktif, perintah yang mengharapkan probe belum tersentuh dapat gagal sebelum bergerak. Penyebab umum mencakup kabel putus, sambungan longgar, penjepit salah lokasi, atau polaritas masukan tidak sesuai. Grbl memiliki pengaturan pembalikan logika probe, tetapi ubah hanya setelah memahami rangkaian dan melakukan pengujian ulang.
Pahami G38.2 sebagai gerak mencari sentuhan
Pada Grbl, G38.2 menggerakkan sumbu menuju arah yang ditentukan sampai masukan probe terpicu atau jarak target tercapai. Jika sentuhan tidak terjadi dalam jarak tersebut, siklus dianggap gagal dan dapat masuk alarm. Contoh G91 G21 G38.2 Z-5 F50 berarti gerak relatif Z negatif sampai 5 mm pada 50 mm per menit, sambil mencari sentuhan. Ini contoh sintaks untuk memahami konsep, bukan angka baku yang aman bagi semua mesin. Jarak harus lebih besar dari celah awal ke pelat tetapi lebih kecil dari ruang bebas yang berisiko.
Arah Z negatif pada banyak mesin berarti mendekati meja, namun arah aktual wajib diuji. Laju F untuk probing sebaiknya konservatif. Kontak yang terdeteksi membuat gerak berhenti, tetapi kemampuan berhenti dipengaruhi laju, mekanik, dan pemrosesan pengendali. Jangan memasang pahat rapuh atau menguji pertama kali pada benda mahal.
Bedakan G38.2, G38.3, G38.4, dan G38.5
Keluarga G38.x memiliki dua pasangan penting. G38.2 dan G38.3 bergerak menuju kondisi sentuh; G38.4 dan G38.5 bergerak menjauhi kondisi sentuh. Perbedaan angka akhir berkaitan dengan perlakuan ketika keadaan yang dicari tidak tercapai: varian .2 dan .4 memberi kegagalan yang memicu alarm, sedangkan varian .3 dan .5 tidak memperlakukan ketidakberhasilan dengan cara yang sama. Makna tepat dan dukungan tiap firmware perlu diperiksa sebelum digunakan.
Untuk penyetelan nol Z biasa, antarmuka sering memakai G38.2 untuk pendekatan awal, menarik pahat kembali, lalu melakukan pendekatan kedua yang lebih lambat. Urutan dua tahap dapat mengurangi pengaruh keterlambatan berhenti pada gerak cepat pertama. Namun, kualitas hasil tetap perlu diuji dengan pengukuran nyata dan pengulangan. Jangan menyalin makro probing dari forum tanpa memeriksa satuan, arah, ketebalan pelat, mode koordinat, dan kondisi awal yang diasumsikan makro tersebut.
Langkah praktis mengukur nol Z dengan pelat sentuh
Awali dengan mesin yang sudah siap dan posisi sumbu dapat dipercaya. Pasang benda kerja dan penjepit, lalu letakkan pelat datar di atas titik yang mewakili permukaan material. Pastikan spindle mati. Pasang penjepit probe pada bagian logam yang terhubung dengan pahat, tetapi jauh dari lintasan yang dapat menarik kabel. Uji status dengan menyentuhkan pelat dan pahat secara manual ketika mesin diam. Setelah lulus, posisikan pahat beberapa milimeter di atas pelat menggunakan jogging langkah kecil.
Masukkan ketebalan pelat yang telah diukur ke perangkat lunak. Jalankan siklus probing yang sesuai, amati gerak, dan siap menghentikan mesin. Setelah sentuhan terdeteksi, antarmuka biasanya mengangkat pahat serta menetapkan offset Z. Lepaskan pelat dan penjepit sebelum menjalankan program. Terakhir, lakukan verifikasi jarak bebas atau sentuhan ringan pada permukaan tanpa pemotongan untuk memastikan angka Z masuk akal.

Cara mengukur ketebalan pelat secara benar
Ketebalan pelat adalah selisih geometris antara bidang atas yang disentuh pahat dan bidang bawah yang bertumpu pada material. Ukur dengan alat yang layak, misalnya jangka sorong yang sudah diperiksa, pada beberapa lokasi pelat. Jika pelat memiliki kaki, lapisan isolasi, atau permukaan tidak rata, nilai yang relevan adalah tinggi kerja saat benar-benar diletakkan di atas material. Ketebalan nominal pada kemasan belum tentu cukup akurat untuk pemotongan dangkal.
Catat nilai tersebut bersama identitas pelat agar operator tidak mencampurnya dengan pelat lain. Sebagai contoh, memasukkan 10 mm ketika tinggi kerja sesungguhnya 9,5 mm dapat memindahkan nol Z sebesar 0,5 mm. Pada ukiran dangkal, selisih itu bisa mengubah hasil secara nyata. Pastikan pula pelat tidak terjepit serpihan debu atau berdiri miring saat probing.
Menggunakan probe untuk tepi X dan Y
Pelat atau sensor tepi dapat dipakai untuk menemukan sisi benda kerja. Pahat mendekati bidang vertikal secara terkendali dan berhenti ketika kontak. Hasil sentuhan mewakili posisi permukaan pahat, bukan pusat pahat. Karena itu, penetapan nol tepi harus memperhitungkan jari-jari pahat atau geometri sensor yang dipakai. Jika pahat berdiameter 6 mm, pusatnya berjarak sekitar 3 mm dari titik sentuh sisi pada kondisi ideal.
Pengukuran tepi menuntut pelat berdiri stabil dan benar-benar sejajar dengan sisi acuan. Kayu kasar, tepi yang pecah, atau benda yang tidak siku dapat memberi hasil berbeda dari geometri rancangan. Untuk pekerjaan presisi, bandingkan beberapa titik atau gunakan alat yang lebih sesuai. Jangan menganggap satu sentuhan di bagian tepi yang cacat sudah cukup untuk menyatakan koordinat seluruh benda kerja benar.
Membaca hasil PRB pada Grbl
Grbl menyimpan koordinat hasil probe terakhir dan menampilkannya pada laporan parameter $# sebagai PRB. Dokumentasi Grbl menjelaskan bahwa penanda :1 menunjukkan probe berhasil, sedangkan :0 menunjukkan tidak berhasil. Koordinat tersebut adalah data pengukuran yang perlu dibaca dalam konteks sistem koordinat serta offset. Operator sebaiknya tidak menyimpulkan bahwa work zero otomatis sudah berubah hanya karena PRB memiliki nilai.
Beberapa antarmuka menampilkan hasil dalam jendela tersendiri lalu menjalankan perintah lain untuk menetapkan offset kerja. Jika setelah probing angka WPos tidak sesuai dugaan, telusuri urutan makro antarmuka dan nilai ketebalan pelat. Simpan catatan keadaan sebelum dan sesudah pengukuran ketika menyiapkan mesin baru. Dengan begitu, perbedaan antara titik kontak, koordinat mesin, dan nol kerja dapat dijelaskan secara terukur.
Alarm probe gagal dan langkah diagnosis
Dokumentasi antarmuka Grbl mencantumkan alarm probe ketika keadaan awal sensor tidak sesuai, misalnya G38.2 dimulai saat probe sudah terpicu. Kegagalan lain terjadi ketika pahat tidak menyentuh pelat dalam jarak pencarian yang diprogram. Keduanya memerlukan diagnosis berbeda. Pada keadaan awal salah, periksa kontak yang menempel, kabel, dan logika masukan. Pada pencarian tanpa sentuhan, periksa jarak awal, arah sumbu, jalur listrik, serta apakah pelat berada tepat di bawah pahat.
Jangan langsung menaikkan jarak pencarian menjadi sangat besar. Perintah yang lebih panjang dapat membawa pahat ke meja ketika sensor gagal. Hentikan, angkat pahat dengan prosedur yang benar, lalu uji status secara manual. Setelah alarm atau reset, pastikan kembali posisi mesin dan lakukan homing jika diperlukan. Ulangi probing hanya setelah penyebabnya dipahami, bukan sekadar karena tombolnya dapat ditekan lagi.
Gangguan listrik dan kontak yang tidak stabil
Sinyal probe yang terputus-putus dapat menghasilkan hasil berulang yang buruk atau memicu alarm yang tampak acak. Sumbernya mungkin penjepit kotor, kabel patah di dalam isolasi, sambungan longgar, permukaan pelat teroksidasi, atau gangguan listrik dari perangkat lain. Pastikan jalur kabel tidak membentang dekat sumber interferensi bila konfigurasi mesin memungkinkan. Ikuti praktik pengkabelan yang dianjurkan pembuat pengendali, termasuk penanganan ground dan pelindung kabel.
Uji sederhana dapat dilakukan dengan mengamati status masukan sambil menggerakkan kabel secara perlahan ketika mesin diam. Perubahan status tanpa kontak menunjukkan masalah yang perlu diperbaiki. Hindari mencoba “mengatasi” gangguan dengan mengubah polaritas secara acak. Pengaturan logika yang salah dapat membuat pengendali menganggap sensor selalu aktif atau selalu tidak aktif. Sesudah perbaikan, lakukan beberapa pengukuran ulang di titik yang sama dan bandingkan hasilnya.
Probe, toolsetter, dan pemetaan permukaan
Pelat sentuh portabel biasanya dipakai untuk menetapkan titik nol benda kerja. Toolsetter merupakan sensor yang dipasang tetap untuk mengukur panjang alat secara berulang, terutama setelah pergantian pahat. Keduanya sama-sama memakai gagasan deteksi sentuhan, tetapi acuan dan alur hitungnya berbeda. Membuat nol Z dengan pelat di atas material tidak identik dengan menyimpan offset panjang pahat pada toolsetter tetap.
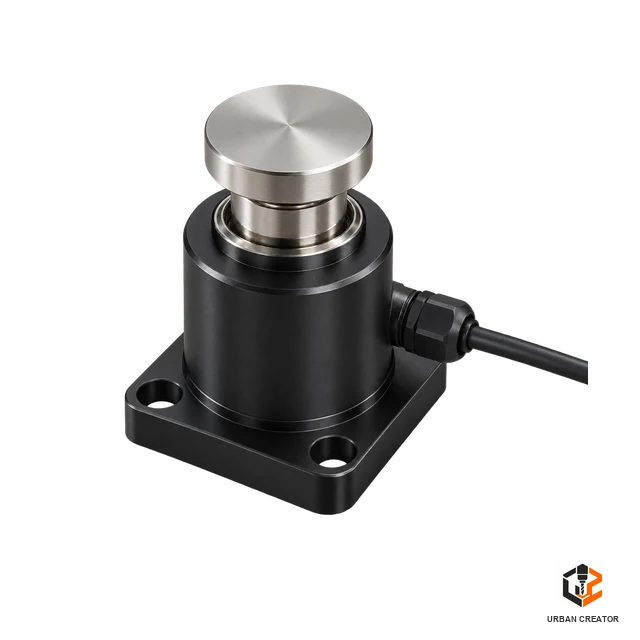
Ada pula probe untuk memetakan tinggi permukaan atau mengukur bentuk benda. Fitur semacam itu memerlukan banyak titik, perangkat lunak yang mendukung, dan strategi gerak aman. Artikel ini membatasi pembahasan pada penetapan referensi kerja dasar. Jika mesin Anda memiliki sensor tambahan, baca dokumentasi pengendali dan antarmuka tentang prioritas masukan, koordinat hasil, serta prosedur kalibrasinya.
Verifikasi setelah memperoleh titik nol
Setelah probing selesai, jangan langsung menjalankan pemotongan penuh. Angkat pahat, singkirkan pelat dan penjepit, lalu periksa apakah tampilan WPos Z sesuai titik yang diinginkan. Lakukan gerak uji pada ketinggian aman. Untuk pekerjaan yang memungkinkan, jalankan lintasan awal di atas material dengan spindle mati atau ketinggian Z dinaikkan sementara, sambil memantau kemungkinan tabrakan. Sesudah itu, lakukan sentuhan ringan atau potongan uji pada sisa material.
Jika kedalaman potong berbeda dari rancangan, periksa kembali ketebalan pelat, panjang pahat, dan apakah permukaan material benar-benar rata. Jangan memperbaiki kesalahan dengan mengubah banyak offset sekaligus; perubahan yang bercampur membuat sumber masalah sulit dilacak. Catat angka sebelum koreksi, lakukan satu perubahan, lalu ukur ulang. Metode bertahap ini lebih mudah diaudit dan diulang.
Kesalahan yang sering membuat hasil meleset
Pelat yang diletakkan di atas serbuk, permukaan material yang bergelombang, dan penjepit yang kurang menggigit dapat menggeser hasil pengukuran. Pengguna juga kadang lupa melepas penjepit setelah proses, lalu kabel terseret ketika program dimulai. Kesalahan lain adalah memasukkan ketebalan pelat dari unit inci ke kolom milimeter, atau memakai pahat baru tanpa mengulang penyetelan yang diperlukan. Semua ini dapat terjadi meski siklus probe melaporkan sukses.
Biasakan menyebutkan satuan ketika mencatat ukuran dan memeriksa kembali nilai di antarmuka. Sebelum tombol mulai ditekan, konfirmasi pelat telah disingkirkan dan kabel berada di luar lintasan. Jika memakai beberapa sistem koordinat kerja, pastikan offset yang diubah memang sistem yang akan dipakai program. Hasil yang konsisten datang dari prosedur yang konsisten, bukan dari satu kali deteksi sentuhan.
Latihan aman untuk pemula
Mulailah dengan memahami status masukan tanpa pergerakan mesin. Sentuhkan pelat dan penjepit ketika spindle mati, lihat status berubah, lalu lepaskan. Ulangi beberapa kali untuk memastikan sinyal stabil. Selanjutnya, letakkan pelat di lokasi yang mudah diamati dan jauh dari penjepit. Jog pahat ke atas pelat dengan jarak awal kecil namun cukup. Gunakan makro probing yang didokumentasikan untuk antarmuka Anda pada laju rendah.
Setelah sentuhan pertama, catat koordinat hasil dan bandingkan beberapa pengulangan. Jika hasil tidak stabil, hentikan latihan dan cari penyebab mekanik atau listrik. Ketika hasil sudah konsisten, barulah gunakan koreksi ketebalan pelat untuk menetapkan nol kerja. Verifikasi dengan material latihan sebelum menerapkannya pada benda kerja penting. Jangan pernah menaruh jari di bawah pahat untuk “memastikan” sentuhan.
Daftar periksa sebelum setiap siklus probing
Periksa bahwa spindle berhenti, arah sumbu sudah benar, pelat bersih dan stabil, penjepit terhubung, serta status masukan berubah saat kontak diuji. Ukur dan masukkan ketebalan pelat yang tepat. Pastikan jarak pencarian berada dalam ruang bebas yang diketahui dan laju cukup rendah. Awasi gerakan dari posisi yang aman, dengan kendali berhenti tersedia. Setelah hasil diperoleh, lepaskan peralatan probe dari area gerak.
Tinjau kembali titik nol kerja yang dihasilkan dan periksa lintasan awal program. Jika ada satu saja kondisi yang meragukan, tunda siklus. Penundaan beberapa menit untuk memeriksa kabel atau angka ketebalan jauh lebih murah daripada kerusakan pahat, pelat, atau benda kerja akibat gerak yang salah.
Pertanyaan yang sering diajukan
Apakah probe wajib untuk CNC router? Tidak. Titik nol dapat ditentukan secara manual dengan metode yang sesuai. Probe membantu pengulangan dan mempercepat proses bila rangkaian serta prosedurnya terkalibrasi.
Apakah hasil probe selalu akurat? Tidak. Kebersihan kontak, tebal pelat, laju, mekanik, dan offset sesudah deteksi semuanya memengaruhi hasil. Bandingkan dengan potongan uji.
Mengapa G38.2 langsung gagal? Sensor mungkin sudah aktif pada keadaan awal atau perintah tidak dapat dijalankan pada keadaan mesin tersebut. Periksa status dan pesan alarm sebelum mengulang.
Apakah PRB sama dengan Z nol? Tidak selalu. PRB mencatat titik deteksi, sedangkan nol kerja memerlukan perhitungan serta penetapan offset.
Bolehkah memakai probe saat spindle berputar? Untuk pelat sentuh dan prosedur dasar yang dibahas di sini, matikan spindle. Ikuti hanya prosedur khusus yang dirancang dan dinyatakan aman oleh pembuat peralatan jika sistem Anda berbeda.
Rujukan teknis dan langkah berikutnya
Perilaku perintah G38.x, data PRB, serta alarm probe dijelaskan dalam dokumentasi perintah Grbl dan dokumentasi antarmuka Grbl. Konfigurasi perangkat tambahan pada firmware lain dapat berbeda; gunakan manual papan kendali dan antarmuka yang terpasang pada mesin Anda.
Setelah memahami probe portabel, lanjutkan ke topik Toolsetter. Kembali ke halaman induk untuk mengikuti seluruh navigasi Operasi Mesin CNC secara urut.




2 Comments
Toolsetter CNC Router: Ukur Panjang Pahat dan Jaga Nol Z
October 8, 2026[…] Artikel ini merupakan Topik 6 pada halaman induk Operasi Mesin CNC. Jika belum mengenal deteksi sentuhan, baca lebih dulu panduan Probe CNC Router. […]
Tool Change CNC Router: Cara Ganti Pahat Aman di Grbl
October 9, 2026[…] Mesin CNC: Tool Change setelah membaca. Sebelum memulai, pahami juga cara memakai toolsetter dan cara menetapkan titik nol dengan probe. Keduanya membantu menjaga posisi Z saat panjang pahat […]