


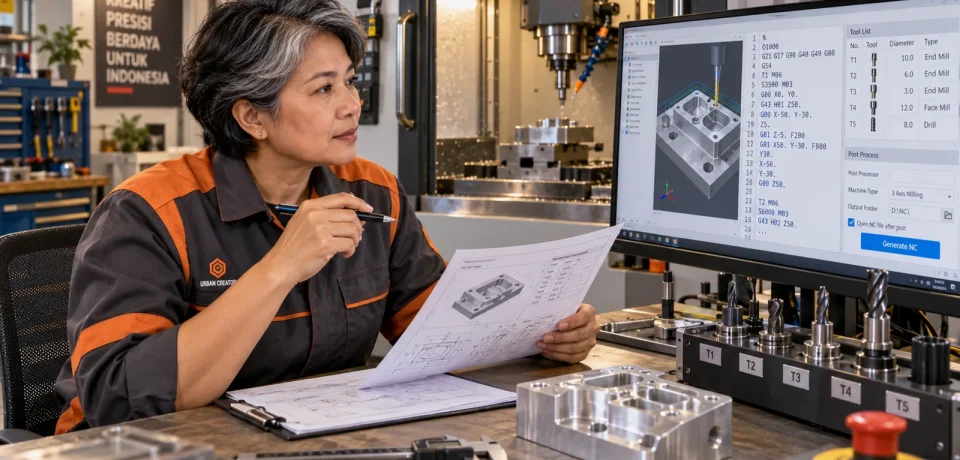
Post Processor CNC: Menyesuaikan G-code CAM dengan Controller
Post processor CNC mengubah operasi dan lintasan dari perangkat lunak CAM menjadi program NC yang dapat dipahami controller mesin tertentu. File hasilnya sering berupa G-code, tetapi sintaks, urutan awal, perintah tambahan, dan perilaku mesin tidak seragam. Karena itu, memilih post processor berdasarkan nama yang mirip saja dapat menghasilkan gerakan yang salah meskipun simulasi CAM terlihat baik.
Panduan ini menguraikan pemilihan post, pemeriksaan file keluaran, pengujian di mesin, dan pengelolaan revisi. Jika Anda mengikuti urutan semi-wiki Urban Creator, kembali ke halaman induk Software & Workflow, Topik 10. Bacaan CAM untuk CNC membantu memahami tahap sebelum program dikeluarkan.
Apa Itu Post Processor?
CAM menyimpan informasi seperti geometri lintasan, pahat, urutan operasi, feed, dan strategi potong. Post processor menerjemahkan informasi tersebut ke bahasa controller: memilih kode G dan M, menuliskan satuan, menyusun blok awal dan akhir, menentukan bentuk arc, serta menangani fungsi yang diizinkan mesin. Autodesk menjelaskan bahwa proses posting mengubah operasi manufaktur menjadi file NC yang kemudian dipindahkan ke controller dan dijalankan pada mesin.
Pada Fusion, berkas konfigurasi post memakai ekstensi .cps. Aplikasi CAM lain memakai format serta antarmuka berbeda, tetapi prinsipnya sama: profil keluaran harus sesuai kombinasi mesin, firmware, dan kebiasaan operasional. Post processor tidak menentukan jalur pahat dari awal. Jika pemilihan pahat, stock, dan kedalaman sudah salah di CAM, mengganti post saja tidak akan memperbaiki strategi pemotongan.
Bayangkan satu toolpath berupa persegi 100 × 100 mm. Sebuah controller mengharapkan milimeter dan koordinat absolut; controller lain mungkin memakai format perintah spindle atau pergantian pahat yang berbeda. Geometri dapat sama, tetapi teks program perlu berbeda. Post processor adalah penerjemahnya, sedangkan pemeriksaan operator memastikan hasil terjemahan benar-benar cocok dengan mesin nyata.
Mengapa Post Processor Tidak Bisa Dipilih Sembarangan?
Controller memiliki daftar perintah yang diterima, aturan urutan startup, serta pilihan fitur. Beberapa memahami canned cycle atau kompensasi pahat tertentu; controller lain tidak. Perintah M6 untuk tool change dapat memicu prosedur otomatis, menunggu operator, atau ditolak bergantung firmware dan konfigurasi. Program yang berhenti pada baris pertama sudah merepotkan, sedangkan program yang bergerak dengan asumsi salah dapat merusak stock, pahat, atau mesin.
Perbedaan juga muncul pada satuan, mode absolut atau relatif, arah arc G2/G3, radius atau pusat IJK, feed, output spindle, cooling, dan cara pulang di akhir pekerjaan. Pilihan post generik menjadi titik awal yang perlu diuji, bukan sertifikat kompatibilitas. Autodesk sendiri menekankan perlunya kehati-hatian saat menguji file NC dari post yang baru.
Gunakan nama lengkap profil, misalnya “Router A – GRBL Mythos – tanpa M6 otomatis – mm”. Label ini membantu tim membedakan profil dari router lain. Bila controller Urban Creator memakai GRBL Mythos, cocokkan fitur output dengan versi firmware dan peralatan nyata. Kemampuan seperti toolsetter hanya boleh digunakan setelah sensor, koordinat, dan prosedur recovery telah diuji.
Hubungan CAD, CAM, Post, Sender, dan Controller
CAD menghasilkan bentuk dan ukuran. CAM menentukan setup, stock, pahat, lintasan, feed, serta strategi. Post processor menulis instruksi mesin dari pekerjaan CAM. CNC Sender membuka file NC, menampilkan status, lalu mengirim baris ke controller. Controller menerjemahkan perintah tersebut menjadi gerak motor dan keluaran spindle atau laser.
Setiap tahap memiliki jenis kesalahan khas. Dimensi gambar yang salah harus diperbaiki di CAD. Kedalaman dan clearance bermasalah diperbaiki di CAM. Kode tidak didukung atau urutan start keliru diperbaiki pada post. Port komunikasi putus ditelusuri pada sender atau koneksi. Steps per millimeter salah berada pada konfigurasi controller. Memisahkan tanggung jawab ini mencegah perubahan acak yang menimbulkan masalah baru.
Setelah mengubah post, keluarkan ulang G-code dari proyek CAM sumber. Jangan berasumsi file lama otomatis ikut berubah. Beri nomor revisi dan bandingkan hasilnya. Pada produksi, operator sebaiknya dapat menjawab tiga pertanyaan: file ini berasal dari proyek CAM mana, post versi berapa yang dipakai, dan controller mana yang akan menjalankannya.
Data yang Harus Dicocokkan Sebelum Posting
Catat jenis mesin, controller, versi firmware, jumlah sumbu, satuan kerja, arah sumbu, batas perjalanan, lokasi nol kerja, serta pola homing. Periksa kemampuan spindle atau laser, coolant, air assist, tool change, probe, dan perintah kustom. Daftar ini merupakan spesifikasi untuk memilih post, bukan sekadar administrasi. Jika informasi controller belum jelas, jangan menguji post dengan memotong bahan produksi.
Di CAM, pastikan setup memakai origin yang dapat ditetapkan pada benda nyata. Ketinggian clearance harus melewati stock dan penjepit. Daftar pahat beserta diameter, panjang, dan nomor tool perlu sesuai benda yang dipasang. Pada pekerjaan multi-tool, rencanakan apakah perubahan pahat dilakukan manual, dipisah menjadi beberapa file, atau dikelola prosedur otomatis yang benar-benar didukung.
Periksa format output yang diminta sender atau controller, misalnya ekstensi file dan karakter yang diterima. Ekstensi .nc, .tap, atau .gcode tidak membuat isi otomatis kompatibel. Buka file sebagai teks dan periksa beberapa baris awal. File dengan nama meyakinkan tetap dapat berisi perintah yang tidak cocok.
Memilih Post di Fusion atau CAM Lain
Mulailah dari pustaka resmi aplikasi CAM dan dokumentasi vendor mesin. Di Fusion, pilihan post dapat berasal dari pustaka bawaan, pustaka daring, atau post personal yang disesuaikan. Dokumentasi Fusion mengingatkan bahwa post yang diubah sebaiknya disimpan di lokasi personal atau cloud, karena berkas dalam folder instalasi dapat tertimpa ketika aplikasi diperbarui.
Gunakan post generik GRBL hanya jika controller dan kebutuhan Anda benar-benar sesuai perilaku GRBL yang diasumsikan post tersebut. Periksa properti post saat ekspor, bukan hanya nama berkas .cps. Sebagian post menyediakan pilihan nomor baris, komentar, format arc, output tool change, atau perintah akhir. Simpan setelan yang disetujui sebagai profil tim supaya operator tidak memilih nilai berbeda setiap ekspor.
Bila sebuah post harus diubah, pertahankan salinan asli dan catat perbedaannya. Referensi post Autodesk memaparkan struktur konfigurasinya, tetapi penyuntingan perlu pemahaman perangkat dan pengujian berlapis. Perubahan kecil pada output kode akhir dapat memindahkan mesin ketika operator mengira proses sudah selesai. Uji hasil, bukan hanya keberhasilan berkas dibuat.
Membaca Bagian Awal File G-code
Bagian awal umumnya menetapkan mode yang menjadi dasar seluruh program. G20 dan G21 memilih satuan inci atau milimeter pada banyak controller. G90 memakai koordinat absolut, sedangkan G91 memakai perpindahan relatif. G54 mengacu ke sistem nol kerja yang dipakai pada banyak setup. Perintah seperti G17 memilih bidang interpolasi. Arti detailnya tetap harus dicocokkan dengan firmware mesin.
Periksa nilai posisi pertama yang akan dituju, terutama sumbu Z. Program dapat melakukan gerak cepat G0 sebelum spindle menyala atau setelah berganti pahat. Jika Z aman menurut model CAM tetapi fixture nyata lebih tinggi, benturan tetap mungkin terjadi. Bandingkan beberapa baris awal dengan pratinjau lintasan dan keadaan mesin setelah homing serta set zero.
Untuk spindle, lihat perintah M3 atau M4 dan nilai S yang digunakan bila didukung. Pastikan skala S pada post cocok dengan konfigurasi controller; persentase tidak selalu sama dengan putaran fisik spindle. Perintah M8 atau M9 bagi coolant juga harus sesuai peralatan. Pada mesin yang tidak memiliki aksesori tertentu, hilangkan keluaran yang tak relevan melalui konfigurasi post yang diuji, bukan mengedit file produksi secara serampangan.
Arc, Canned Cycle, dan Perintah yang Tidak Didukung
Lintasan melengkung dapat dikeluarkan sebagai arc G2 atau G3, atau dipecah menjadi segmen garis pendek. Controller berbeda dalam cara membaca pusat arc, toleransi, dan bidang gerak. Bila sender melaporkan error pada baris arc, jangan sekadar menghapus baris itu; bentuk benda akan berubah. Periksa pilihan output arc pada post, lakukan ekspor ulang, lalu bandingkan gerakan pada pratinjau yang memahami G-code hasil.
Operasi drilling pada CAM dapat dikeluarkan sebagai canned cycle seperti G81 di beberapa keluarga controller. Firmware GRBL klasik memiliki daftar perintah yang lebih terbatas, sehingga post untuk sistem industri tidak selalu dapat dipakai langsung. Pilih post yang menguraikan siklus menjadi gerakan yang didukung bila perlu. Pastikan retract Z tetap aman serta urutan titik bor tidak menabrak penjepit.
Perintah tidak dikenal sering menandakan post yang salah, fitur mesin yang tidak tersedia, atau versi firmware berbeda. Bacalah pesan error dan identifikasi nomor barisnya. Periksa juga komentar atau karakter khusus pada awal file. Jangan melanjutkan program dengan melewati baris error tanpa memahami fungsi baris tersebut; baris yang ditolak bisa saja mengatur keselamatan.
Tool Change dan Toolsetter
Pekerjaan multi-tool menuntut kesepakatan antara CAM, post, sender, firmware, dan prosedur operator. Jika CAM menuliskan T2 M6, apa yang sebenarnya dilakukan mesin? Ada sistem yang memanggil pergantian otomatis, ada yang hanya berhenti, dan ada yang menolak. Nomor pahat pada file harus sesuai pahat fisik. Setelah mengganti pahat, panjang ujung pahat terhadap nol Z dapat berubah sehingga pengukuran ulang diperlukan.
Untuk mesin tanpa pengelolaan M6 yang tervalidasi, pendekatan aman adalah memisah operasi per pahat menjadi file berbeda. Setelah satu file selesai, operator mengganti pahat, mengukur ulang Z, memeriksa posisi, dan menjalankan file berikutnya. Namun, pemisahan file juga membawa risiko file tertukar. Beri nama berurutan yang jelas dan simpan daftar pahat pada lembar kerja.
GRBL Mythos pada perangkat Urban Creator dapat mendukung alur toolsetter pada konfigurasi tertentu. Kemampuan tersebut harus diuji dengan sensor, tinggi clearance, serta penanganan fault yang sesuai. Post tidak boleh menganggap semua controller STM32 memiliki perilaku yang sama. Jika toolsetter gagal atau homing kehilangan referensi, hentikan proses dan pulihkan koordinat sebelum melanjutkan.
Bagian Akhir Program Sama Pentingnya
Periksa baris akhir untuk memastikan spindle dan aksesori dimatikan sesuai kebutuhan, pahat diangkat ke tinggi aman, serta mesin berhenti pada posisi yang diharapkan. Perintah M2 atau M30 sering dipakai untuk menutup program, tetapi efek tambahan dapat berbeda antar controller. Jangan menambahkan gerakan pulang ke nol mesin secara otomatis bila jalurnya melewati stock atau penjepit.
Banyak insiden terjadi sesudah potongan terakhir ketika operator menganggap job selesai. Pahat yang masih berputar dapat bergerak cepat ke titik parkir atau melewati fixture. Pada program baru, amati hingga gerakan akhir benar-benar selesai. Catat posisi parkir yang aman untuk mesin tertentu dan uji dengan dry run sebelum menerapkannya pada semua pekerjaan.
Menguji Post Processor Baru secara Bertahap
Mulai dengan proyek uji sederhana: sebuah persegi, satu lubang, dan satu operasi dengan perubahan Z yang jelas. Pilih pahat serta bahan uji murah. Keluarkan G-code, baca awal dan akhir file, lalu jalankan melalui pemeriksa lintasan yang membaca kode hasil, bukan hanya simulasi toolpath CAM. Bandingkan ukuran, batas X-Y, kedalaman Z, urutan operasi, dan status spindle.
Jalankan dry run di mesin dengan pahat menjauh dari benda serta area bebas hambatan. Gunakan kecepatan konservatif menurut prosedur workshop. Amati arah sumbu, tinggi aman, pergantian operasi, dan gerak akhir. Setelah itu, uji pemotongan kecil di material serupa. Perubahan parameter post harus diuji ulang; keberhasilan satu geometri tidak menjamin semua fitur seperti arc dan drilling sudah aman.
Jangan langsung menguji post baru pada relief 3D panjang atau pekerjaan berbiaya tinggi. Program sederhana membuat masalah lebih mudah dikenali. Tambahkan fitur pengujian bertahap: pocket, contour, drilling, arc, tool change, lalu operasi yang memakai probe jika relevan. Catat hasil tiap uji bersama versi firmware dan sender.
Contoh Perbandingan Dua Hasil Posting
Misalkan CAM yang sama menyiapkan kontur dan drilling untuk dua router. Mesin pertama memakai controller GRBL sederhana tanpa toolsetter; mesin kedua memakai controller dengan alur pergantian pahat yang sudah diuji. Post pertama dapat memisah operasi per pahat dan menghindari siklus bor yang tidak didukung. Post kedua dapat menulis M6 sesuai prosedur firmware bila memang terkonfigurasi. Keduanya berasal dari satu desain, tetapi file NC tidak boleh dipertukarkan.
Bandingkan header kedua file: satuan, mode koordinat, perintah spindle, nomor tool, dan gerak awal. Lalu bandingkan akhir program dan gerak parkir. Bila salah satu file memuat kode yang tidak dikenal, identifikasi sumbernya di properti post atau konfigurasi. Uji perbedaan tersebut secara terpisah; jangan menyimpulkan kompatibilitas dari ekstensi file yang sama.
Pada produksi nyata, tulis identitas mesin langsung dalam nama file dan lembar kerja. Contohnya, “plakat-kayu-router-a-grbl-tool1-r03.nc”. Nama tersebut tidak menggantikan pemeriksaan isi, tetapi mengurangi peluang file mesin lain terpilih. Simpan hasil pengujian sehingga operator baru tahu profil mana yang sudah divalidasi.
Masalah Umum dan Diagnosis
Perbaikan yang benar bergantung pada sumbernya. Jika stock simulation di CAM sudah memperlihatkan potongan salah, ubah setup atau operasi CAM. Apabila simulasi benar tetapi kode keluaran memakai perintah yang ditolak, tinjau post. Perbedaan perilaku kode yang sama pada dua mesin perlu ditelusuri pada firmware, konfigurasi, dan mekanik. Ubah satu variabel setiap percobaan agar hubungan sebab dan akibat tetap jelas.
Mengelola Versi dan Menyetujui Profil Produksi
Setiap post yang dipakai produksi perlu nama, versi, asal, controller tujuan, fitur yang didukung, dan tanggal uji. Simpan salinan post sebelumnya. Ketika aplikasi CAM diperbarui, periksa apakah pustaka post berubah. Jangan menimpa post yang sudah divalidasi tanpa cadangan. Autodesk membedakan post personal, terpasang, dan cloud; pilih lokasi penyimpanan yang tidak mudah tertimpa pembaruan.
Revisi post harus disertai contoh file sebelum dan sesudah, perubahan yang diharapkan, serta hasil uji di mesin. Jika hanya satu properti yang berubah, catat tetap jelas. Komentar “sudah diperbaiki” tidak cukup bagi operator berikutnya. Disiplin versi membantu workshop mengulang hasil dan memulihkan konfigurasi ketika komputer atau perangkat lunak diganti.
Checklist Sebelum File NC Dikirim ke Mesin
- Post sesuai controller, versi firmware, dan fitur mesin.
- Setup CAM memakai stock, pahat, dan origin yang benar.
- Header menetapkan satuan serta mode koordinat yang diharapkan.
- Gerak awal dan clearance aman terhadap stock serta fixture.
- Arc, drilling, M6, spindle, dan aksesori sesuai dukungan mesin.
- Pratinjau membaca G-code hasil posting dan batas geraknya masuk akal.
- Program telah diuji bertahap saat post baru atau berubah.
- Nama file, revisi, dan mesin tujuan tercatat sebelum sender membuka program.
Pertanyaan yang Sering Muncul
Apakah post processor yang namanya mirip dengan controller saya pasti cocok?
Tidak. Nama yang mirip belum menjamin kecocokan firmware, satuan, dan fitur mesin. Jadikan post sebagai titik awal, baca file hasilnya, lalu uji bertahap sebelum dipakai untuk produksi.
Apakah mengganti post bisa memperbaiki strategi pemotongan yang salah?
Tidak. Post hanya menerjemahkan hasil CAM ke bahasa controller. Jika pahat, stock, atau kedalaman sudah keliru di CAM, perbaikannya dilakukan di CAM.
Bolehkah baris yang ditolak controller dihapus saja?
Sebaiknya tidak. Baris yang ditolak bisa mengatur bentuk lintasan atau keselamatan. Cari penyebabnya di pengaturan post atau dukungan firmware, lalu ekspor ulang dari proyek CAM.
Mengapa file lama tidak ikut berubah setelah post diubah?
G-code adalah hasil ekspor. Setelah post diubah, keluarkan ulang dari proyek CAM sumber, beri nomor revisi, dan bandingkan hasilnya dengan versi sebelumnya.
Post processor adalah penghubung antara rencana CAM dan bahasa mesin. Perlakukan setiap file NC sebagai program yang harus ditinjau, bukan hasil ekspor yang otomatis benar. Untuk melanjutkan navigasi seri, kembali ke halaman induk Software & Workflow. Topik berikutnya merangkai desain, CAM, G-code, dan mesin menjadi satu alur kerja yang konsisten.




5 Comments
Spindle CNC Tidak Hidup: Diagnosis Aman dan Penyebabnya
October 8, 2026[…] Jika kode berbeda dari yang diharapkan, periksa pengaturan CAM serta post processor. Panduan post processor CNC menjelaskan mengapa program yang sama bisa menghasilkan format berbeda untuk tiap […]
Dimensi CNC Tidak Akurat? Temukan Penyebabnya
October 8, 2026[…] atau mode koordinat pada G-code dapat mengubah hasil. Untuk pembahasan alur keluaran CAM, lihat panduan post processor CNC. Simpan berkas G-code yang benar-benar dijalankan agar hasil dapat dibandingkan dengan […]
Mesin CNC Tidak Bergerak? Diagnosis Aman dan Bertahap
October 9, 2026[…] cocok dengan pengendali. G-code yang memakai perintah tidak didukung dapat berhenti di awal. Baca panduan post processor CNC untuk menyesuaikan keluaran CAM. Uji program sederhana di udara, dengan pahat aman di atas benda […]
Menjalankan G-code CNC Router dengan Aman
October 9, 2026[…] dikendalikan. Untuk Grbl klasik, jangan berasumsi siklus pergantian alat M6 dapat dipakai. Baca panduan post-processor bila berkas berasal dari perangkat lunak […]
Mengoperasikan CNC Router: Panduan Aman untuk Pemula
October 9, 2026[…] ringkasan pekerjaan di catatan bengkel: bahan, ukuran, pahat, titik nol, dan nomor revisi. Panduan post processor CNC membantu memeriksa keluaran program sebelum […]