


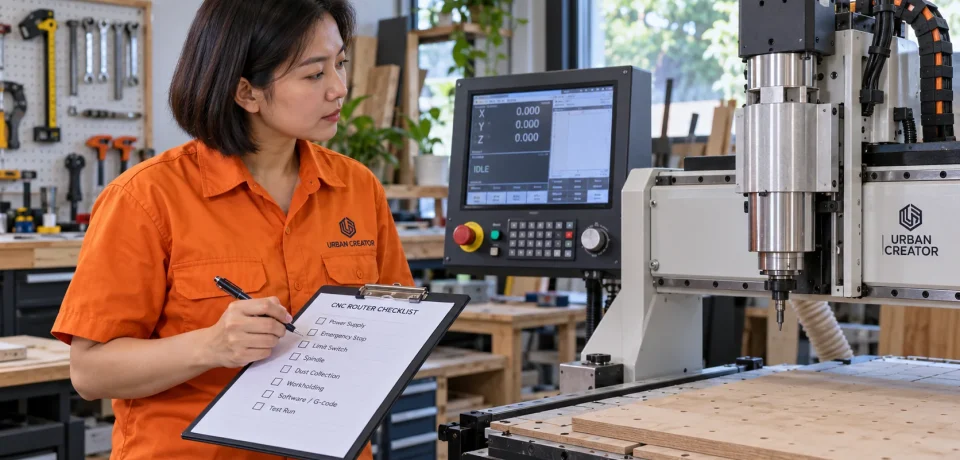
Spindle CNC Tidak Hidup: Diagnosis Aman dari Panel hingga Perintah GRBL
Spindle CNC tidak hidup bisa berarti beberapa hal yang berbeda. Ada mesin yang sama sekali tidak mendapat daya, ada inverter yang menampilkan alarm, dan ada pula spindle yang dapat berputar dari panel penggerak tetapi tidak merespons perintah komputer. Karena jalur kendalinya berbeda, mengganti spindle sebelum membedakan gejala sering membuang waktu. Artikel ini memberi urutan pemeriksaan yang dapat dilakukan operator dari sisi luar mesin, lalu menjelaskan kapan pekerjaan harus diserahkan kepada teknisi listrik atau pembuat mesin.
Jika Anda mengikuti seri secara berurutan, kembali ke halaman induk Troubleshooting: Topik Spindle Tidak Hidup. Untuk masalah mesin yang seluruh sumbunya tidak bergerak, baca panduan mesin CNC tidak bergerak. Keduanya mempunyai jalur diagnosis yang berbeda, meskipun kadang berbagi sumber daya atau pengendali.
Keselamatan sebelum mencoba menyalakan spindle
Spindle dan penggeraknya dapat bekerja pada tegangan yang berbahaya. Inverter atau VFD juga dapat menyimpan energi setelah catu daya dimatikan. Jangan membuka panel listrik, melepas penutup VFD, menyentuh terminal, mengukur tegangan, atau menjembatani pengaman jika Anda tidak mempunyai kualifikasi dan prosedur yang tepat. Panduan ini membatasi langkah operator pada pengamatan layar, tombol yang memang disediakan, kondisi kabel dari luar, serta pengaturan perangkat lunak yang dipahami. Bila ada bau terbakar, asap, percikan, kabel rusak, atau bunyi listrik tidak biasa, hentikan mesin dan hubungi teknisi yang berwenang.
Pastikan pahat tidak menyentuh material dan area kerja kosong sebelum uji putaran. Gunakan pelindung mata, jauhkan tangan dari spindle, serta ketahui cara menghentikan mesin. Jangan menonaktifkan tombol darurat, sakelar pintu, sensor, atau pengaman lain hanya untuk membuat spindle berputar. Bila perlindungan menghalangi operasi, cari penyebabnya sesuai petunjuk pembuat. Setelah pengujian, hentikan spindle melalui kontrol yang benar dan tunggu hingga benar-benar berhenti.
Pisahkan gejala menjadi empat keadaan
Catat apa yang terjadi saat perintah putaran diberikan. Perhatikan apakah panel penggerak gelap. Catat jika ada kode alarm. Lihat juga apakah layar menunjukkan perintah jalan tetapi poros tetap diam. Mungkin spindle berjalan dari panel lokal namun tidak dari G-code. Keempat keadaan ini mengarah ke pemeriksaan berbeda. Selain itu, lihat apakah sumbu X, Y, dan Z masih bergerak normal. Jawaban ini membantu membedakan gangguan daya umum dari gangguan khusus spindle.
Tabel tersebut tidak menentukan komponen mana yang rusak. Layar yang gelap, misalnya, dapat disebabkan sakelar mati, perlindungan daya aktif, sambungan terputus, atau penggerak rusak. Pengamatan membantu teknisi menuju area yang benar tanpa mengajak operator membuka rangkaian bertegangan.
Periksa status mesin dan pengaman dari panel
Sebelum menyalahkan spindle, lihat status pengendali. Apakah mesin masih dalam keadaan alarm, berhenti darurat, pintu terbuka, atau belum selesai inisialisasi? Banyak sistem dengan sengaja menolak perintah putaran saat perlindungan aktif. Catat pesan di layar secara lengkap. Bila tombol darurat tertekan karena kejadian sebelumnya, pahami penyebab sebelum mengembalikannya sesuai prosedur. Jangan memutar ulang pekerjaan otomatis begitu alarm hilang; kondisi benda kerja dan pahat mungkin telah berubah.
Pada beberapa mesin, spindle memiliki sakelar daya terpisah dari kontrol sumbu. Ada pula panel lokal dengan pilihan kendali dari panel atau dari pengendali CNC. Periksa posisi sakelar yang memang dirancang untuk pengguna dan bandingkan dengan buku mesin. Jangan menebak fungsi sakelar tanpa label. Jika mesin baru selesai dirakit atau diubah, catat konfigurasi sebelumnya dan cek dokumentasi integrasi yang digunakan. Pada mesin lama yang biasanya berfungsi, periksa apakah ada perubahan pengaturan, gangguan listrik, atau perawatan tepat sebelum masalah muncul.
Perhatikan indikator penggerak yang terlihat tanpa membuka panel. Tampilan kode tertentu bisa menunjukkan alarm, bukan perintah putaran. Jangan menghapus alarm berulang kali tanpa mengetahui artinya. Beberapa alarm muncul untuk melindungi motor atau penggerak dari kerusakan lebih lanjut. Catat model dan nomor versi perangkat karena arti kode dapat berbeda antarprodusen, bahkan pada bentuk penggerak yang mirip.
Bedakan kendali manual dan kendali dari komputer
Spindle yang dapat dijalankan melalui panel lokal tetapi tidak melalui perangkat lunak memberi petunjuk bahwa motor dan sebagian jalur daya mampu bekerja. Namun kesimpulan itu belum membuktikan seluruh sistem sehat. Masalah mungkin berada pada pemilihan mode lokal atau jarak jauh, pengaturan VFD, kabel sinyal, pengendali, atau G-code. Lakukan pengujian lokal hanya bila manual mesin mengizinkan dan area benar-benar aman. Catat tampilan, putaran yang diminta, serta responsnya.
Jika pengendali memakai GRBL, perintah spindle umumnya terkait M3 atau M4 untuk keadaan putar dan M5 untuk berhenti, sedangkan nilai S menyatakan kecepatan yang diminta. Periksa apakah program memang mengirim perintah yang sesuai sebelum pemotongan dan tidak langsung mengirim M5 atau S0. Nilai S harus masuk akal terhadap konfigurasi $30 dan $31 pada versi GRBL yang digunakan. Jangan mengubah nilai hanya karena spindle diam; simpan konfigurasi lama, baca dokumentasi firmware, dan pahami skala kendali yang dipakai penggerak.
Pengaturan $32 adalah mode laser pada GRBL klasik. Saat menggunakan spindle untuk pengerjaan frais, dokumentasi GRBL menyatakan mode laser harus dinonaktifkan. Meski demikian, firmware turunan atau pengendali lain bisa berbeda. Periksa jenis firmware dan manual integrasi sebelum mengubah setelan. Gunakan dokumentasi resmi GRBL pada bagian rujukan untuk memeriksa fungsi setiap setelan.
Untuk pengujian melalui perangkat lunak, gunakan perintah singkat yang didukung kontrol dan jalankan tanpa benda kerja di dekat pahat. Pastikan ada cara berhenti yang jelas. Jangan memakai berkas produksi panjang sebagai alat uji pertama. Pengujian singkat memudahkan membedakan apakah perintah sampai ke penggerak, sekaligus mengurangi kemungkinan mesin bergerak ketika operator masih memeriksa.
Periksa G-code dan alur kerja perangkat lunak
Program dari CAM bisa memuat perintah spindle, tetapi bisa juga hanya memuat gerak sumbu jika post processor atau opsi ekspornya berbeda. Buka awal dan akhir G-code pada penampil teks yang aman. Cari perintah M3 atau M4, nilai S, lalu M5 di akhir. Pastikan tidak ada perintah berhenti sebelum pemotongan. Jika kode berbeda dari yang diharapkan, periksa pengaturan CAM serta post processor. Panduan post processor CNC menjelaskan mengapa program yang sama bisa menghasilkan format berbeda untuk tiap pengendali.
Pada sender, lihat status koneksi, alarm, dan apakah perintah diterima. Jika sumbu juga tidak bergerak, mungkin koneksi serial, catu pengendali, atau keadaan alarm yang lebih umum. Bila hanya spindle yang diam, periksa jalur perintah spindle. Jangan mengabaikan pesan kesalahan karena beberapa sender tetap menampilkan berkas kerja meskipun pengendali belum siap. Baca panduan CNC sender untuk memahami tahap koneksi dan kesiapan mesin.
Simulasikan atau pratinjau program sebelum menjalankan ulang. Tinjau apakah putaran diminta sebelum pahat turun ke material. Perintah yang terlambat atau waktu tunggu yang tidak cukup bisa membuat pahat menyentuh bahan saat spindle belum mencapai putaran. Perbaiki urutan program melalui alur resmi CAM atau kontrol, bukan dengan menambah baris sembarang tanpa memahami konsekuensinya.
Jika VFD menampilkan alarm
Catat kode alarm tepat seperti pada layar, waktu kejadiannya, dan apakah muncul saat mulai, ketika mempercepat, atau saat spindle memotong. Lihat manual penggerak sesuai model. Arti singkatan alarm tidak universal. Kode yang sama pada dua merek belum tentu menunjukkan masalah yang sama. Hindari menyalin saran pengaturan dari video mesin lain tanpa memeriksa spesifikasi spindle dan penggerak Anda.
Alarm arus berlebih, suhu, atau gangguan keluaran dapat menunjukkan masalah yang memerlukan pemeriksaan listrik dan mekanik. Operator boleh mencatat apakah ada pendinginan yang terhalang dari luar, debu menumpuk pada ventilasi yang terlihat, atau beban mekanik berubah. Namun membuka panel, mengukur terminal, dan memeriksa isolasi motor harus dilakukan tenaga kompeten dengan prosedur pemutusan serta verifikasi energi yang benar. Mematikan daya saja belum tentu membuat bagian dalam VFD langsung aman disentuh.
Jika alarm terjadi hanya saat spindle mulai memotong, catat material, pahat, kedalaman, dan bunyi sebelum berhenti. Beban pemotongan yang terlalu besar dapat berbeda dari kegagalan start saat mesin tanpa beban. Jangan terus mengulang pemotongan untuk melihat apakah alarm hilang. Periksa jalur dan pahat lebih dahulu, lalu diskusikan kode alarm dengan teknisi atau pembuat mesin.
Jika penggerak tampak berjalan tetapi poros diam
Keadaan ini perlu ditangani hati-hati. Pada mesin dengan transmisi sabuk, motor dan poros dapat terpisah oleh sabuk atau kopling; pada spindle terintegrasi, kemungkinan penyebabnya lain. Jangan mencoba memutar poros dengan tangan ketika mesin masih terhubung ke daya. Pemeriksaan gerak bebas hanya boleh dilakukan sesuai petunjuk pembuat dan setelah sistem aman. Jika ada bau hangus, bunyi geram, atau tanda macet, hentikan pengujian sampai teknisi memeriksa.
Jangan menganggap lampu RUN berarti putaran sudah terjadi. Lampu itu mungkin hanya menunjukkan penggerak menerima perintah. Sebaliknya, angka putaran pada panel bisa berupa target, bukan putaran terukur. Baca label tampilan serta manual perangkat. Catat perbedaan antara perintah, status, dan hasil nyata agar diagnosis tidak melompat pada kesimpulan yang salah.
Urutan diagnosis yang dapat dicatat operator
- Pastikan area aman. Pahat bebas dari material, penjepit tidak menghalangi, dan semua orang menjauh dari spindle.
- Catat gejala utama. Tulis apakah panel gelap, ada alarm, perintah tidak diterima, atau poros tetap diam.
- Baca status pengendali. Periksa alarm, keadaan darurat, interlock, serta kesiapan mesin melalui layar.
- Periksa kendali yang tersedia. Pastikan sakelar pengguna dan pilihan mode sesuai manual tanpa membuka panel listrik.
- Catat kode penggerak. Salin kode persis dan cari artinya pada manual model yang benar.
- Tinjau program. Cari M3 atau M4, nilai S, urutan turun pahat, dan M5 di akhir jika memakai GRBL.
- Bandingkan kontrol lokal dan jarak jauh. Lakukan hanya jika manual mengizinkan dan kondisi mesin aman.
- Serahkan pemeriksaan listrik. Jika jalur daya, sinyal, motor, atau VFD perlu diukur, minta teknisi kompeten.
Gunakan formulir sederhana untuk merekam model spindle, VFD, pengendali, firmware, sender, kode alarm, perintah yang dikirim, respons panel, dan perubahan terakhir pada mesin. Informasi ini jauh lebih berguna daripada kalimat “spindle mati” saat meminta dukungan. Bila masalah bersifat selang-seling, sertakan kapan muncul: setelah mesin panas, setelah kabel bergerak, atau hanya saat pekerjaan tertentu.
Contoh pembacaan tiga kasus
Kasus pertama: komputer terhubung dan semua sumbu bergerak, tetapi spindle tidak merespons dari sender. Panel penggerak hidup dan tidak menampilkan alarm. Operator melihat program tidak memuat perintah M3 dan nilai S. Fokus pertama adalah pengaturan ekspor CAM atau post processor, lalu uji perintah singkat sesuai manual. Tidak ada alasan langsung membuka VFD.
Kasus kedua: panel penggerak menampilkan alarm saat spindle mulai diputar. Operator mencatat kode dan model, menghentikan uji, serta memeriksa bahwa ventilasi luar tidak tertutup. Manual penggerak menjadi rujukan berikutnya. Jika penanganannya memerlukan pengukuran listrik atau pembukaan penutup, pekerjaan dilanjutkan oleh teknisi. Menghapus alarm tanpa memahami penyebab tidak menyelesaikan masalah.
Kasus ketiga: spindle berjalan normal tanpa menyentuh bahan, lalu berhenti saat pahat masuk terlalu dalam. Periksa dahulu program, kedalaman lintasan, kondisi pahat, dan apakah material bergerak. Catat juga kode alarm jika muncul. Masalah beban pemotongan tidak boleh disamakan dengan hilangnya sinyal start. Setelah kondisi potong diperbaiki, lakukan uji kecil sesuai prosedur sebelum kembali ke benda utama.
Kesalahan yang sering memperpanjang gangguan
Kesalahan pertama ialah mengubah banyak parameter VFD tanpa menyimpan nilai awal. Pengaturan dapat memengaruhi arah, batas putaran, waktu percepatan, dan perlindungan motor. Kesalahan kedua ialah menjembatani interlock atau tombol darurat demi mencoba spindle. Perangkat itu menjaga operator dan mesin. Kesalahan ketiga ialah menganggap semua sistem memakai skala S yang sama. Sesuaikan pembacaan dengan firmware, VFD, serta rancangan integrasi yang nyata.
Jangan pula membeli spindle baru hanya karena poros diam. Periksa status pengendali dan perintah yang dikirim lebih dahulu. Namun jangan terus memaksa pengujian bila ada tanda kerusakan listrik atau mekanik. Diagnosis bertahap berarti tahu kapan berhenti, bukan selalu mencoba sampai komponen kembali hidup.
Pertanyaan yang sering diajukan
Mengapa sumbu bergerak tetapi spindle diam?
Kontrol gerak dan kontrol spindle dapat mempunyai jalur daya serta perintah terpisah. Periksa status mesin, program M3 dan S, mode penggerak, serta alarm yang terlihat. Bila pemeriksaan memerlukan terminal atau kabel di dalam panel, hubungi teknisi.
Apakah M3 selalu membuat spindle berputar?
M3 meminta keadaan putar pada banyak sistem G-code, tetapi respons nyata bergantung pada nilai S, pengaturan pengendali, mode VFD, interlock, dan sambungan yang benar. Jangan menilai hanya dari satu baris kode.
Bolehkah alarm VFD diatur ulang terus-menerus?
Tidak. Catat kode, cari arti pada manual model yang tepat, dan selesaikan penyebabnya. Alarm berulang dapat menandakan gangguan yang membahayakan perangkat atau operator.
Apakah $32 perlu diubah untuk CNC router GRBL?
Pada GRBL klasik, $32 adalah mode laser dan dokumentasi resminya meminta mode laser dimatikan saat kembali memakai spindle frais. Periksa firmware dan konfigurasi yang digunakan sebelum mengubahnya; turunan GRBL dapat mempunyai perilaku berbeda.
Penutup
Pisahkan dahulu panel gelap, alarm, perintah yang tidak sampai, dan poros yang tidak berputar meski perintah muncul. Mulai dari informasi yang terlihat di layar serta berkas kerja. Simpan kode dan konfigurasi. Saat jalur pemeriksaan mencapai VFD, motor, atau terminal listrik, hentikan uji operator dan serahkan kepada teknisi yang kompeten. Dengan urutan ini, waktu perbaikan lebih singkat tanpa mengorbankan keselamatan.
Kembali ke halaman induk Troubleshooting Urban Creator untuk navigasi berikutnya. Bila gejala awal melibatkan seluruh gerak mesin, buka panduan mesin CNC tidak bergerak.



