


Deflection dan Rigidity CNC: Cara Mengukur dan Meningkatkan Kekakuan Mesin
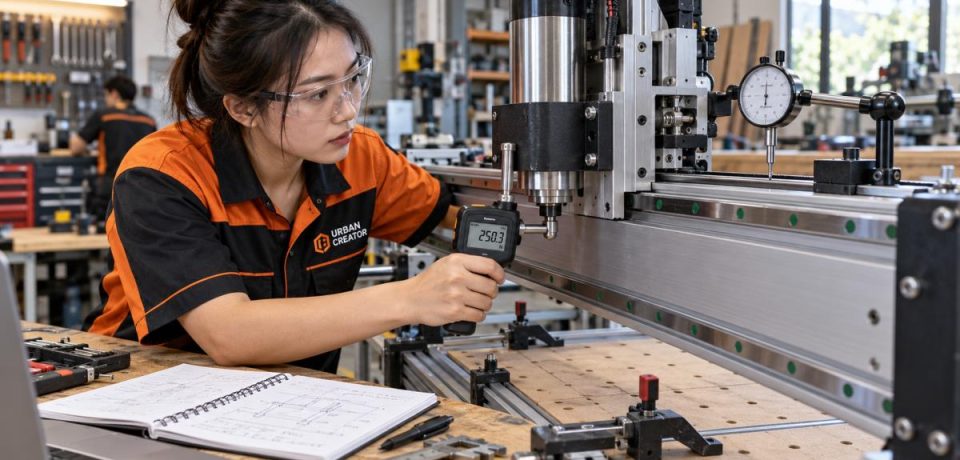
Deflection dan rigidity CNC menentukan seberapa jauh posisi pahat berubah ketika mesin menerima gaya. Mesin dapat memiliki stepper, ballscrew, dan linear rail yang baik, tetapi hasilnya tetap buruk jika gantry, spindle mount, meja, atau sambungan melentur. Lendutan kecil dapat mengubah kedalaman potong, ukuran pocket, kualitas tepi, serta umur pahat. Karena itu, kekakuan harus dinilai sebagai satu sistem dari ujung cutter sampai lantai.
Panduan ini menjelaskan konsep dasar, cara mengukur, sumber kelemahan, dan langkah perbaikan yang realistis. Fokusnya adalah CNC router untuk kayu, plastik, aluminium, dan pekerjaan bengkel. Setelah selesai, kembali ke halaman induk Mekanik CNC untuk mengikuti navigasi berurutan.
Apa itu deflection CNC?
Deflection adalah perubahan posisi akibat beban. Ketika pahat memotong, gaya dari material mendorong cutter, spindle, sumbu Z, gantry, rel, frame, meja, dan benda kerja. Masing-masing bagian berubah bentuk sedikit. Total perpindahan pada ujung pahat adalah gabungan seluruh perubahan tersebut. Saat beban dilepas, struktur elastis idealnya kembali ke posisi awal.
Rigidity atau kekakuan menyatakan kemampuan struktur menahan deformasi. Dalam bentuk sederhana, kekakuan dapat dipahami sebagai gaya dibagi perpindahan. Jika gaya 100 N menyebabkan ujung spindle bergeser 0,10 mm, kekakuan arah itu sekitar 1.000 N/mm. Nilai lebih tinggi berarti perpindahan lebih kecil untuk gaya yang sama. Namun, hasil bergantung pada arah, posisi sumbu, dan titik pemberian beban.
Deflection berbeda dari backlash
Backlash adalah gerak bebas saat arah berubah, sedangkan deflection terjadi karena struktur menerima beban. Backlash dapat terlihat saat motor dibalik tanpa gaya potong. Deflection sering kecil ketika mesin bergerak di udara, lalu muncul saat pahat menyentuh material. Keduanya bisa hadir bersamaan sehingga diagnosis perlu dilakukan secara terpisah.
Struktur juga memiliki hysteresis akibat gesekan sambungan, preload, dan material. Setelah didorong, indikator mungkin tidak kembali tepat ke nol. Jika selisih berulang saat arah gaya dibalik, periksa backlash dan slip. Jika perpindahan proporsional terhadap gaya dan kembali setelah dilepas, kelenturan elastis lebih dominan. Baca panduan backlash CNC untuk prosedur reversal test.
Mengapa beberapa mikron menjadi masalah?
Ujung pahat bekerja pada jarak tertentu dari bearing dan gantry. Jarak ini bertindak sebagai lengan momen. Gaya kecil pada cutter dapat menghasilkan momen besar pada spindle mount dan Z plate. Semakin panjang pahat keluar dari collet, semakin besar pengaruhnya. Lendutan juga mengubah chip load aktual sehingga pahat dapat menggosok, bergetar, atau menarik dirinya lebih dalam.
Deflection juga memengaruhi geometri secara dinamis. Pada conventional dan climb cutting, arah gaya terhadap dinding berbeda. Sisi pocket dapat menunjukkan ukuran berbeda walaupun toolpath simetris. Pada permukaan datar, gantry yang melentur dapat membuat bagian tengah lebih dalam atau dangkal. Pada aluminium, perubahan engagement kecil dapat memicu chatter dan meninggalkan pola gelombang.
Rantai kekakuan mesin
Bayangkan garis gaya dari mata pahat menuju benda kerja. Gaya melewati cutter, collet, bearing spindle, spindle body, clamp, Z plate, linear block Z, gantry beam, side plate, bearing Y, frame, kaki, meja, clamp, dan material. Bagian paling lemah sering mendominasi total perpindahan. Memperkuat satu balok besar tidak banyak membantu bila clamp spindle tipis atau benda kerja tidak tertahan.
Sambungan baut harus dianggap sebagai elemen struktur. Permukaan yang tidak rata, baut kurang kencang, lubang longgar, dan bracket kecil memungkinkan mikrogerak. Profil aluminium yang kuat dapat menghasilkan rakitan lemah bila hanya disambung dengan sudut kecil. Sebaliknya, gusset, pelat penyambung, dowel, dan preload baut yang benar dapat meningkatkan kekakuan tanpa mengganti seluruh frame.
Arah X, Y, dan Z tidak sama
CNC memiliki kekakuan berbeda pada setiap arah. Gantry mungkin kuat sepanjang balok tetapi mudah terpuntir ketika spindle didorong dari depan. Sumbu Z sering paling lemah karena overhang, jarak antar linear block, dan tinggi posisi. Meja dapat kuat secara vertikal namun bergeser lateral pada kaki. Ukur setiap arah secara terpisah.
Posisi sumbu juga mengubah geometri. Gantry mungkin lebih kaku dekat salah satu penopang daripada di tengah. Z yang diturunkan penuh memiliki lengan lebih panjang daripada Z yang naik. Mesin dengan meja bergerak juga mengalami perubahan dukungan sepanjang perjalanan. Karena itu, satu angka kekakuan tidak mewakili semua kondisi kerja.
Peralatan pengukuran
Gunakan dial indicator dengan resolusi 0,01 mm atau lebih halus, dudukan yang benar-benar kaku, dan alat pemberi gaya. Timbangan gantung digital, force gauge, atau beban dengan tali dapat membantu menghasilkan gaya yang dapat diulang. Siapkan kunci, spidol, lembar catatan, dan kamera untuk merekam posisi setup. Matikan spindle dan controller bila gerak tidak diperlukan.
Jangan memasang indikator pada bagian yang ikut melentur bersama titik ukur. Untuk mengukur spindle terhadap meja, dudukan indikator dapat ditempatkan pada meja yang kaku dan probe menyentuh spindle mount. Untuk mengisolasi gantry, pindahkan dudukan ke frame dan probe ke balok. Setiap setup menjawab pertanyaan berbeda, jadi gambarkan titik referensi dan arah gaya.
Uji dorong sederhana
- Posisikan spindle di tengah area kerja dan naikkan Z mendekati posisi kerja normal.
- Pasang indikator agar probe sejajar dengan arah gaya yang diuji.
- Nolkan indikator tanpa menyentuh dudukannya.
- Berikan gaya secara bertahap, misalnya 20, 40, 60, 80, lalu 100 N.
- Catat perpindahan pada setiap tingkat gaya dan saat gaya dilepas.
- Ulangi tiga kali dari arah positif dan negatif.
- Lakukan prosedur yang sama pada X, Y, dan Z serta beberapa posisi perjalanan.
Jangan menarik pada cutter tajam. Gunakan batang uji yang terpasang benar di collet atau berikan gaya pada spindle mount. Hindari gaya yang melampaui beban normal mesin. Pastikan mesin tidak dapat menyala dan benda berat tidak jatuh saat tali dilepas. Keselamatan dan repeatability lebih penting daripada gaya besar.
Membaca hasil pengukuran
Buat grafik sederhana gaya terhadap perpindahan. Garis yang mendekati lurus menunjukkan perilaku elastis pada rentang tersebut. Kemiringan grafik menggambarkan compliance, sedangkan kebalikannya adalah stiffness. Jika kurva berubah tajam, ada kemungkinan sambungan mulai bergeser, preload terambil, atau komponen mengalami geometri nonlinier.
Amati juga posisi nol setelah gaya dilepas. Mesin yang kembali ke nol memiliki perilaku elastis yang baik. Posisi yang tertinggal menunjukkan slip, backlash, gesekan, atau deformasi permanen. Perbedaan besar antara arah positif dan negatif sering mengarah pada sambungan, bearing, V-wheel, atau preload yang tidak seimbang.
Contoh pencatatan uji dorong
Tabel berikut berisi data ilustrasi dari uji dorong arah Y pada posisi gantry di tengah. Angkanya bukan hasil mesin tertentu; gunakan sebagai contoh format pencatatan dan cara menghitung kekakuan (gaya dibagi perpindahan).
Pada data contoh, kekakuan turun sedikit seiring gaya naik, yang lazim ketika sambungan mulai bergeser. Sisa perpindahan 0,002 mm setelah gaya dilepas menunjukkan sedikit gesekan atau slip pada sambungan. Jika sisa itu membesar setelah beberapa ulangan, periksa baut, preload rel, dan dudukan indikator sebelum menyimpulkan.
Mengukur runout dan deflection secara terpisah
Runout adalah penyimpangan putaran spindle, collet, atau tool. Ia diukur saat poros diputar perlahan dengan indikator menyentuh permukaan silindris. Deflection diukur ketika gaya lateral diterapkan. Pahat dapat memiliki runout kecil tetapi tetap bergeser besar di bawah beban. Sebaliknya, struktur kaku tidak memperbaiki collet yang kotor atau rusak.
Gunakan test bar lurus untuk memeriksa bearing spindle dan collet. Ukur dekat collet lalu lebih jauh. Peningkatan yang sebanding dengan jarak menunjukkan sudut atau runout. Setelah itu, lakukan force test tanpa memutar spindle. Pisahkan kedua data agar keputusan penggantian spindle tidak dibuat berdasarkan masalah gantry.
Sumber deflection pada cutter dan spindle
Cutter yang kecil dan panjang sering menjadi elemen paling lentur. Pendekkan stick-out sebatas aman, pilih diameter yang sesuai fitur, dan gunakan panjang flute secukupnya. Cutter panjang untuk menjangkau pocket dalam harus diimbangi stepdown, stepover, feed, dan engagement yang lebih ringan. Pahat tumpul meningkatkan gaya dan memperbesar lendutan.

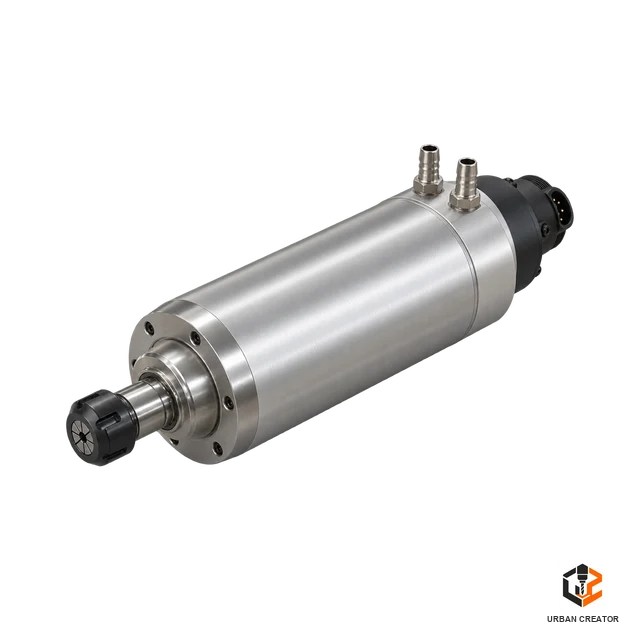
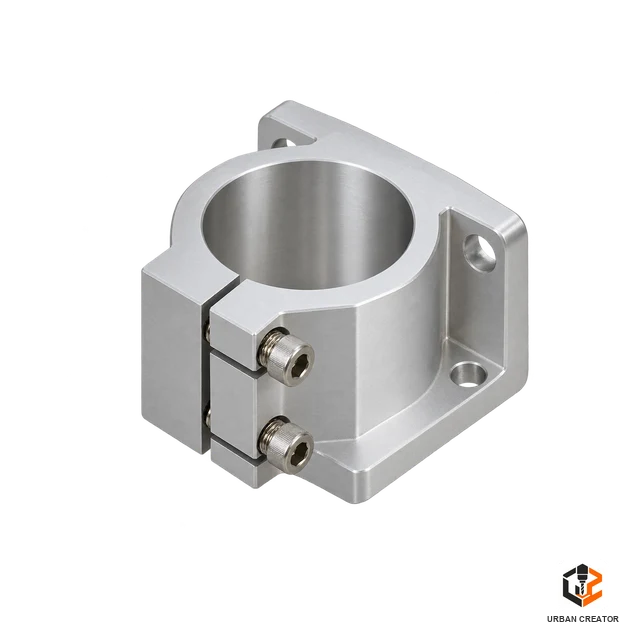
Periksa juga collet, nut, taper, dan bearing spindle. Debu pada taper membuat tool tidak duduk konsentris. Clamp spindle yang sempit atau tipis memungkinkan body bergeser. Dua clamp yang ditempatkan dengan jarak cukup dapat meningkatkan dukungan, selama body spindle dan rancangan sumbu Z mengizinkannya.

Mengapa panjang dan diameter cutter sangat berpengaruh
Cutter dapat dimodelkan secara kasar sebagai batang yang dijepit pada satu ujung. Pada model itu, lendutan ujung sebanding dengan gaya dikali panjang pangkat tiga, dan berbanding terbalik dengan diameter pangkat empat. Rumusnya δ = F·L³ / (3·E·I), dengan I = π·d⁴ / 64. Bagian flute membuat cutter nyata lebih lentur daripada batang pejal, jadi tabel berikut hanya menunjukkan kecenderungan relatif, bukan nilai absolut.
Contohnya, memendekkan stick-out dari 30 mm menjadi 20 mm menurunkan lendutan menjadi (20 ÷ 30)³ ≈ 0,3 dari semula. Menaikkan diameter dari 3 mm ke 6 mm menurunkannya hingga sekitar seperenam belas. Karena itu, memilih cutter yang lebih pendek dan sedikit lebih tebal sering memberi perbaikan lebih besar daripada menambah massa pada frame.
Sumbu Z dan overhang
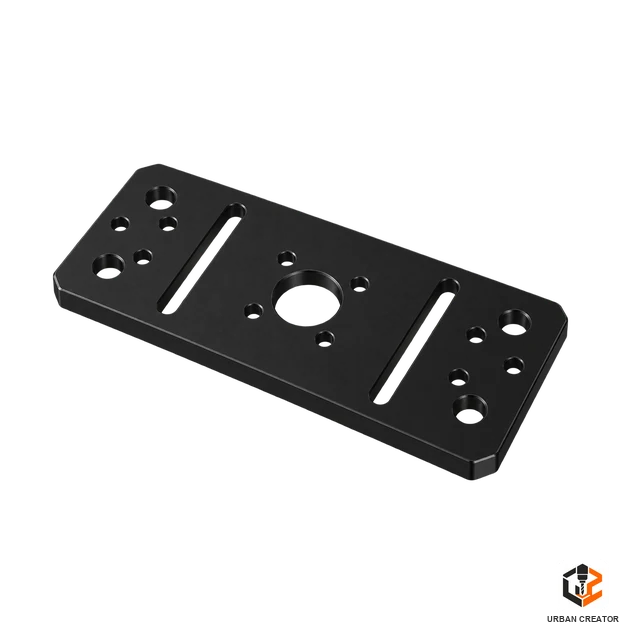
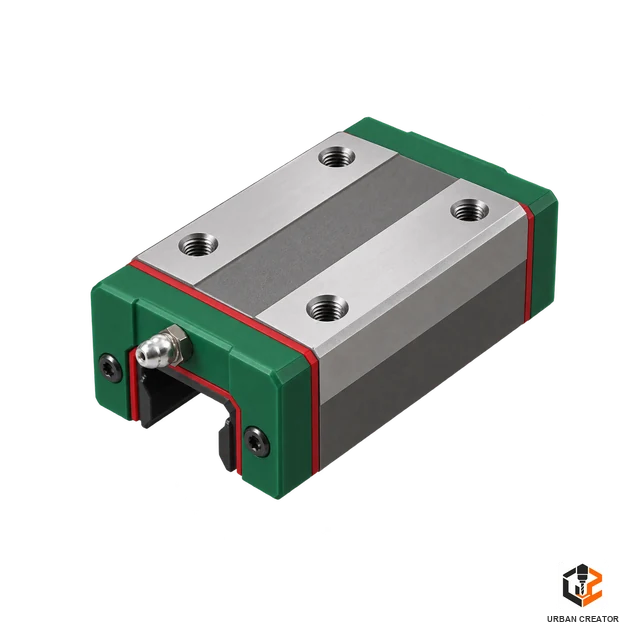
Z plate menerima momen besar karena cutter berada di bawah dan di depan bearing. Jarak antar linear block yang terlalu dekat memperbesar beban pada guide. Pelat tipis dapat melentur, sementara bracket motor atau ball nut housing dapat bergerak. Letakkan komponen sehingga garis gaya pendek dan pusat massa dekat dengan carriage.
Menaikkan ketebalan pelat tidak selalu menjadi solusi paling efisien. Bentuk penampang, flange, rib, jarak antar bearing, dan sambungan memengaruhi kekakuan. Pelat tebal juga menambah massa, menurunkan percepatan, dan meningkatkan beban gantry. Perbaiki geometri serta jarak dukungan sebelum menambah material secara berlebihan.
Gantry beam dan side plate
Gantry dapat membengkok vertikal, membengkok horizontal, dan mengalami torsion. Balok tinggi biasanya lebih baik menahan lentur pada satu arah, tetapi penampang terbuka mudah terpuntir. Profil kotak, extrusion besar dengan pelat penutup, atau dua profil yang terhubung baik dapat meningkatkan torsional rigidity.
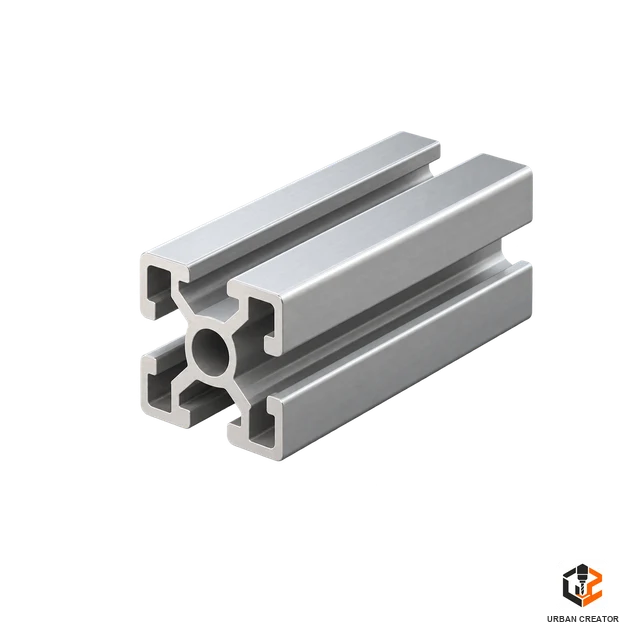
Side plate tinggi membentuk tuas dari bearing ke balok. Lebarkan jarak bearing bila rancangan memungkinkan dan tambahkan gusset pada sambungan. Pastikan kedua sisi gantry bergerak sinkron. Racking akibat drive satu sisi atau squaring buruk dapat tampak seperti kelenturan, padahal gantry berputar terhadap meja.
Frame, meja, dan kaki mesin
Frame dasar perlu menahan gaya dari gantry sekaligus menjaga rel tetap sejajar. Cross member yang jarang membuat meja melendut. Sambungan sudut kecil dapat membiarkan rangka berubah bentuk menjadi jajargenjang. Tambahkan bracing diagonal atau panel shear pada area yang sesuai. Ratakan permukaan mounting sebelum rel dipasang.
Kaki dan lantai ikut berperan. Mesin di atas meja ringan dapat bergetar sebagai satu kesatuan. Gunakan stand kokoh, titik leveling yang stabil, dan distribusi beban baik. Menambatkan mesin harus dilakukan pada fondasi yang sesuai; baut ke lantai yang tidak rata dapat memuntir frame dan merusak alignment.
Linear rail dan V-wheel
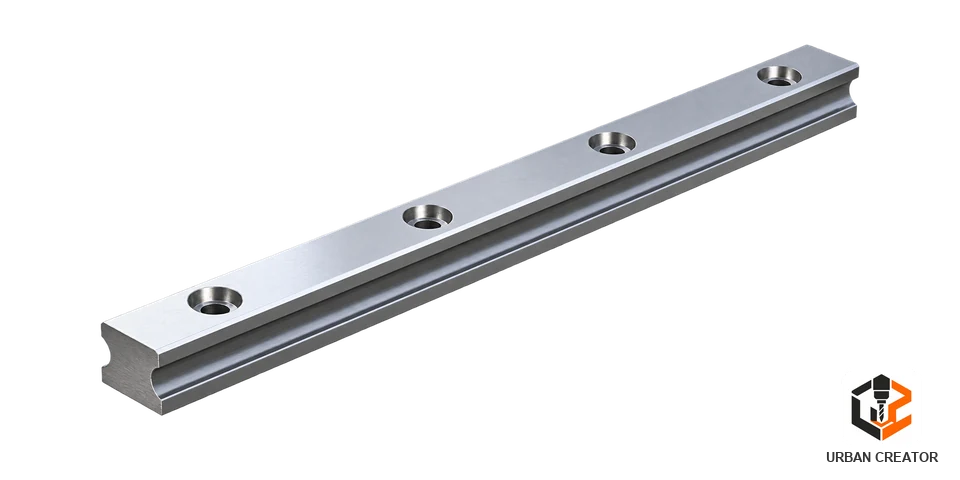
Linear rail memerlukan permukaan referensi yang rata dan preload yang sesuai. Jarak antar rail dan block memengaruhi kemampuan menahan momen. Rail yang sangat dekat membuat gaya pada bearing lebih tinggi. Tambah jarak bila struktur memungkinkan, tetapi pastikan kedua rail sejajar agar tidak binding.
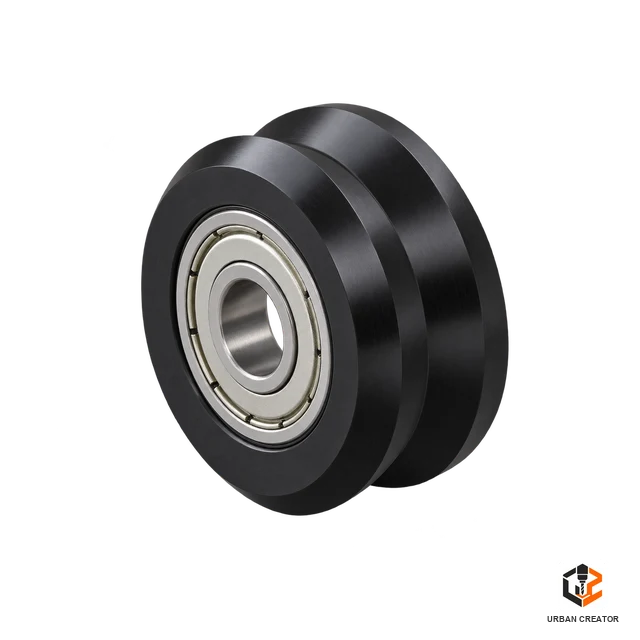
V-wheel perlu menyentuh track tanpa gerak bebas dan tanpa tekanan berlebihan. Roda polimer dapat berubah bentuk di bawah beban dan aus. Eccentric spacer harus dikunci setelah penyetelan. Jika kebutuhan stiffness meningkat, evaluasi apakah ukuran wheel, jumlah wheel, atau perpindahan ke linear rail memberi manfaat yang sepadan.
Sambungan aluminium extrusion
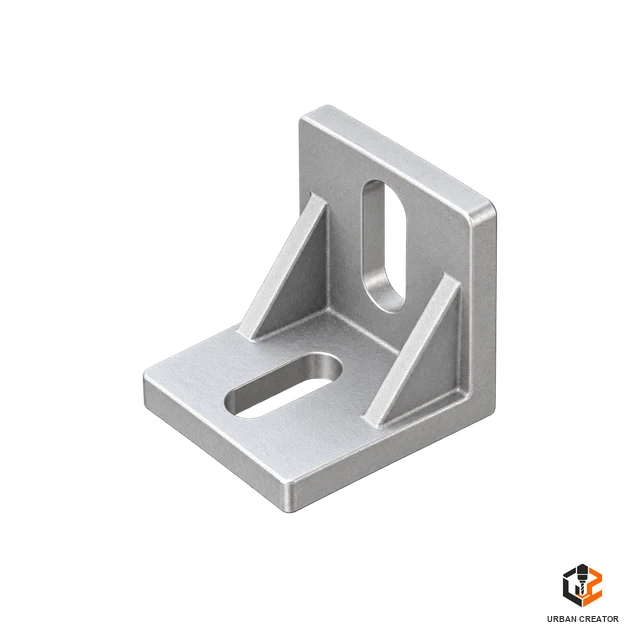
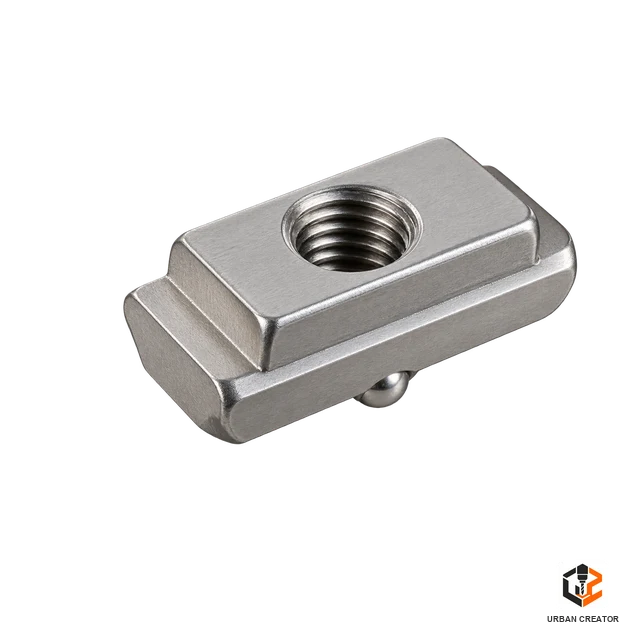
Profil extrusion populer karena modular, tetapi kekakuan rakitan sangat bergantung pada connector. End fastener, corner bracket, gusset, dan joining plate memiliki perilaku berbeda. Bersihkan permukaan kontak, pastikan potongan siku, gunakan jumlah pengikat memadai, dan beri preload baut yang konsisten.
Menambah banyak bracket kecil tidak selalu sama dengan satu sambungan kaku. Pelat yang menjangkau area lebih luas menyebarkan gaya dan mengurangi rotasi. Jika profil menerima torsion, pertimbangkan penampang tertutup atau pelat pengikat. Uji sebelum dan sesudah agar perubahan dapat dibuktikan.
Pengaruh material frame
Modulus elastisitas, bentuk penampang, panjang, dan kondisi sambungan menentukan deflection. Baja memiliki modulus lebih tinggi daripada aluminium, tetapi desain aluminium dengan penampang besar bisa sangat kaku terhadap beratnya. Plywood dapat bekerja baik bila dibuat sebagai box section dan terlindung dari kelembapan. HDPE mudah dikerjakan tetapi creep dan modulusnya perlu dipertimbangkan.
Pilihan bahan juga tidak boleh dipisahkan dari proses fabrikasi. Rangka baja las dapat berubah bentuk akibat panas dan memerlukan machining atau leveling. Extrusion lebih mudah dirakit, tetapi sambungannya perlu perhatian. Kayu lapis cocok untuk prototipe tertentu, namun perubahan lingkungan dapat memengaruhi geometri.
Deflection pada benda kerja dan fixture
Lembar tipis dapat terangkat ketika dipotong. Clamp yang jauh dari area kerja memungkinkan bagian bergetar. Vacuum table kehilangan gaya jika seal buruk atau area terbuka terlalu besar. Spoilboard yang tidak rata mengubah kedalaman ukir. Semua ini terjadi di sisi benda kerja, tetapi hasilnya sama-sama terlihat sebagai ketidakakuratan.
Tempatkan clamp dekat jalur gaya tanpa mengganggu toolpath. Tambahkan support di bawah material, gunakan tab yang tepat, dan ratakan spoilboard. Untuk benda tinggi, kurangi jarak dari titik jepit ke area potong. Uji gerak benda dengan indikator sebelum menyalahkan gantry.

Hubungan dengan feed, speed, dan toolpath
Gaya potong dapat dikurangi melalui strategi proses. Gunakan pahat tajam, chip load yang benar, radial engagement lebih kecil, dan toolpath yang menjaga beban konstan. Finishing pass ringan dapat memperbaiki dimensi, tetapi pass yang terlalu tipis dapat membuat pahat menggosok. Sesuaikan arah pemakanan dengan perilaku mesin.
Percepatan dan jerk menimbulkan gaya inersia bahkan saat tidak memotong. Gantry berat pada percepatan tinggi dapat menggoyangkan frame. Kurangi parameter motion jika indikator menunjukkan vibrasi atau posisi tidak stabil. Setelah struktur diperbaiki, parameter dapat dinaikkan kembali melalui pengujian bertahap.
Membedakan penyebab dari pola hasil potong
Pola pada benda uji sering memberi petunjuk sumber masalah sebelum Anda membongkar mesin. Tabel berikut menghubungkan pola yang terlihat dengan dugaan utama dan uji pembedanya.
Cara meningkatkan rigidity CNC
- Pendekkan stick-out cutter dan overhang spindle.
- Kencangkan sambungan serta perbaiki permukaan kontak.
- Lebarkan jarak bearing atau block bila desain memungkinkan.
- Tambahkan gusset, rib, cross member, atau panel shear di titik lemah.
- Gunakan penampang balok yang lebih tinggi atau lebih tahan torsion.
- Perkuat meja, stand, fixture, dan dukungan benda kerja.
- Selaraskan rail dan transmisi agar preload tidak menutupi binding.
- Sesuaikan parameter pemotongan dengan kemampuan struktur.
Lakukan perubahan berdasarkan hasil ukur. Menambah massa di lokasi yang salah dapat menurunkan respons mesin tanpa meningkatkan stiffness di ujung cutter. Simulasi dapat membantu, tetapi uji gaya sederhana sering cukup untuk menemukan sambungan yang bergerak paling besar.
Kesalahan perbaikan yang umum
Kesalahan pertama adalah menebalkan semua bagian tanpa mengetahui sumber gerak. Kesalahan kedua adalah mengencangkan bearing hingga seret. Kesalahan ketiga adalah mengabaikan meja dan clamp. Kesalahan berikutnya adalah membandingkan dua mesin hanya dari ukuran profil, padahal penampang, panjang bebas, sambungan, dan overhang berbeda.
Hindari mengejar angka tunggal dari pengukuran yang tidak terdokumentasi. Catat gaya, perpindahan, lokasi, arah, posisi Z, dan suhu. Gunakan setup yang sama setelah perubahan. Nilai yang konsisten lebih berguna daripada angka sangat kecil yang tidak dapat diulang.
Test cut untuk validasi
Potong pola yang memuat garis lurus, pocket, lingkaran, dan permukaan facing. Tandai arah X serta Y. Ukur roughing dan finishing secara terpisah. Amati bekas chatter, perubahan dimensi pada arah pemakanan, serta perbedaan tengah dan tepi meja.
Lakukan dua finishing pass identik tanpa mengubah offset. Jika pass kedua masih mengambil material pada sisi tertentu, pahat atau struktur kemungkinan melentur pada pass pertama. Kurangi engagement dan bandingkan. Hubungkan perubahan hasil dengan force test agar diagnosis tidak hanya berdasarkan suara.
Checklist evaluasi
- Apakah cutter cukup pendek dan tajam?
- Apakah spindle serta clamp bebas gerak?
- Apakah Z plate dan jarak bearing memadai?
- Apakah gantry menahan lentur dan torsion?
- Apakah side plate dan sambungan memiliki gusset?
- Apakah frame, meja, dan stand stabil?
- Apakah benda kerja tertahan dekat area potong?
- Apakah parameter proses sesuai kemampuan mesin?
Pertanyaan umum tentang deflection dan rigidity CNC
Apa bedanya deflection dengan backlash?
Backlash adalah gerak bebas saat arah berubah dan dapat terlihat ketika motor dibalik tanpa gaya potong. Deflection terjadi karena struktur berubah bentuk saat menerima beban, sehingga sering baru muncul ketika pahat menyentuh material. Keduanya bisa hadir bersamaan, jadi ukur secara terpisah.
Bagaimana cara mengukur deflection CNC dengan alat sederhana?
Pasang dial indicator beresolusi 0,01 mm atau lebih halus pada dudukan yang kaku, lalu berikan gaya bertahap dengan timbangan gantung, force gauge, atau beban bertali. Catat perpindahan pada setiap tingkat gaya dan saat gaya dilepas, ulangi dari arah positif dan negatif, lalu lakukan di sumbu X, Y, dan Z.
Apakah menebalkan frame otomatis membuat mesin lebih kaku?
Tidak. Bagian paling lemah dalam rantai kekakuan sering mendominasi total perpindahan, misalnya clamp spindle, sumbu Z, atau sambungan. Menambah material di lokasi yang salah hanya menambah massa. Cari titik yang bergerak paling besar dulu, lalu perkuat geometri, dukungan, dan sambungannya.
Berapa nilai kekakuan yang dianggap baik?
Tidak ada satu angka untuk semua mesin. Nilai bergantung pada arah, posisi sumbu, dan kebutuhan proses. Gunakan hasil ukur sebagai baseline, lalu bandingkan sebelum dan sesudah setiap perubahan dengan setup yang sama.
Penutup
Deflection dan rigidity CNC harus dilihat sebagai rantai dari cutter sampai fondasi. Ukur perpindahan dengan gaya yang dapat diulang, pisahkan kelenturan dari backlash serta runout, lalu telusuri titik lemah secara bertahap. Perbaiki geometri, dukungan, dan sambungan sebelum sekadar menambah material.
Gunakan hasil pengukuran sebagai baseline pemeliharaan dan validasi setiap perubahan dengan test cut. Mesin yang kaku, selaras, serta digunakan dalam batas prosesnya akan menghasilkan dimensi lebih stabil, permukaan lebih baik, dan umur pahat lebih panjang. Kembali ke halaman induk Mekanik CNC Urban Creator untuk memilih panduan berikutnya.



