


Backlash CNC: Penyebab, Cara Mengukur, dan Menguranginya
Backlash CNC adalah selisih gerak yang muncul ketika sumbu berganti arah. Motor sudah berputar, tetapi meja atau gantry belum langsung bergerak karena ada celah, kelenturan, atau komponen yang belum tertekan ke sisi berlawanan. Akibatnya, lingkaran bisa tidak bulat, sudut berubah, ukuran meleset, dan jalur potong maju tidak tepat bertemu jalur balik. Masalah ini sering dianggap sebagai kesalahan software, padahal sumbernya dapat tersebar di transmisi, bearing, coupler, rel, rangka, bahkan benda kerja.
Artikel ini membantu Anda memahami gejala, mengukur nilainya, menemukan penyebab, lalu memilih tindakan perbaikan. Urutannya dibuat praktis agar teknisi rumahan maupun bengkel dapat bekerja tanpa menebak. Jika Anda ingin mengikuti materi mekanik secara berurutan, kembali ke halaman induk Mekanik CNC setelah membaca panduan ini.
Apa itu backlash CNC?
Secara sederhana, backlash adalah gerak bebas sebelum gaya dari penggerak diteruskan menjadi perpindahan sumbu. Bayangkan dua mur dengan ulir yang sedikit longgar. Ketika poros berputar searah jarum jam, satu sisi ulir menekan mur. Saat putaran dibalik, sisi tadi harus melepas kontak dan sisi lainnya baru mengambil beban. Jarak yang ditempuh selama perpindahan kontak itulah celah mekanis. Pada mesin, nilai yang terbaca merupakan gabungan banyak sambungan, bukan hanya celah mur dan screw.
Backlash berbeda dari kesalahan skala. Jika perintah 100 mm selalu menghasilkan 99 mm, kalibrasi steps per millimeter mungkin salah. Jika sumbu bergerak tepat dalam satu arah tetapi kehilangan 0,15 mm setiap kali berbalik, backlash lebih mungkin menjadi penyebab. Kelenturan juga dapat meniru gejala serupa. Struktur yang melentur saat beban berubah arah menimbulkan hysteresis: posisi tanpa beban terlihat benar, tetapi posisi saat memotong berubah.
Mengapa reversal error merusak hasil?
Kontrol CNC menghitung posisi berdasarkan pulsa yang dikirim ke motor. Sistem open loop biasanya tidak tahu apakah gerak mekanis benar-benar sampai ke cutter. Ketika celah 0,10 mm belum terambil, koordinat di layar tetap berubah. Pada kontur dua dimensi, kesalahan terlihat di titik kuadran saat sumbu X atau Y berganti arah. Pada pocket, ukuran dapat mengecil atau membesar. Pada pengeboran berulang, pusat lubang bergeser sesuai arah pendekatan.
Dampaknya makin jelas pada pekerjaan presisi, ukiran kecil, inlay, PCB, mould, dan komponen yang harus dipasangkan. Namun, toleransi yang diterima selalu bergantung pada proses. Mesin pemotong kayu untuk papan besar mungkin tetap berguna dengan backlash yang tidak dapat diterima oleh mesin aluminium. Karena itu, target perbaikan harus berasal dari kebutuhan produk, bukan dari keinginan mengejar angka nol yang sulit dipertahankan.
Gejala yang mudah dikenali
- Lingkaran memiliki tonjolan atau bidang kecil pada posisi pergantian arah X dan Y.
- Ukuran pocket berbeda dari profil luar meskipun tool diameter sudah benar.
- Garis hasil gerak maju dan balik tidak bertumpuk.
- Sumbu terasa memiliki gerak kosong ketika carriage didorong bolak-balik.
- Dial indicator terlambat bergerak ketika motor dibalik dengan langkah kecil.
- Permukaan menunjukkan bekas getaran setelah arah pemakanan berubah.
- Homing berulang stabil, tetapi fitur internal tetap bergeser.
Satu gejala belum cukup untuk menyatakan penyebab. Tool runout, pahat tumpul, benda kerja bergeser, langkah motor hilang, dan frame yang tidak siku dapat menghasilkan pola mirip. Oleh sebab itu, lakukan pengukuran statis sebelum mengubah parameter kontrol.
Peralatan untuk mengukur backlash CNC
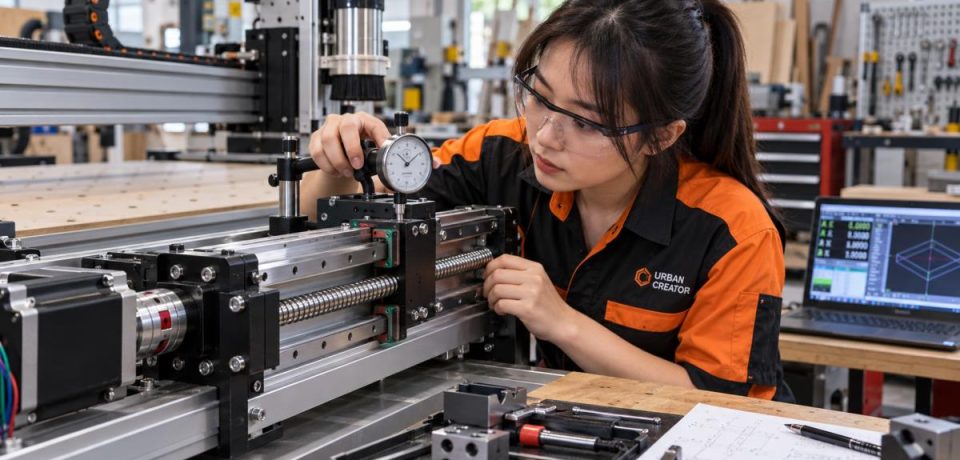
Alat yang paling berguna adalah dial indicator dengan resolusi 0,01 mm atau lebih halus, dudukan magnet atau fixture kaku, kunci yang sesuai, spidol, dan lembar pencatatan. Untuk router nonferrous, dudukan dapat dijepit pada spoilboard. Pastikan ujung indikator menekan permukaan carriage atau spindle mount searah sumbu yang diuji. Batang indikator harus mendekati sejajar dengan arah gerak agar cosine error kecil.
Matikan spindle dan jauhkan pahat dari benda kerja. Bersihkan rel serta area transmisi. Jangan menempatkan tangan di antara bagian bergerak. Gunakan kecepatan jog rendah dan jarak kecil. Jika controller memiliki mode incremental, pilih langkah 1 mm untuk mendekati posisi, lalu 0,1 atau 0,01 mm untuk melihat respons. Catat kondisi mesin, suhu, lokasi sumbu, dan arah pendekatan supaya hasil dapat dibandingkan setelah perbaikan.
Prosedur pengukuran dengan dial indicator
- Gerakkan sumbu ke bagian tengah perjalanan agar pengujian tidak dipengaruhi ujung rail.
- Pasang indikator pada bagian struktur yang tidak ikut bergerak. Arahkan probe ke carriage.
- Jog menuju indikator hingga probe tertekan dan jarum berada di area baca yang nyaman.
- Lanjutkan gerak dalam arah yang sama sekitar satu milimeter, lalu nolkan dial tanpa mengubah dudukan.
- Berikan perintah balik kecil secara bertahap. Jumlah perintah sebelum jarum mulai bergerak menunjukkan reversal error.
- Ulangi sekurangnya lima kali dari kedua arah dan hitung nilai rata-rata.
- Lakukan pengujian di awal, tengah, dan akhir perjalanan sumbu.
Misalnya, controller diperintah mundur 0,05 mm tiga kali. Jarum baru bergerak pada perintah ketiga dan kemudian menunjukkan 0,03 mm. Data tersebut perlu ditafsirkan hati-hati karena resolusi gerak, kelenturan dudukan, serta gesekan statis ikut berpengaruh. Ulangi siklus dengan besar langkah berbeda. Nilai yang konsisten lebih berguna daripada satu pembacaan ekstrem.
Contoh catatan pengukuran reversal error
Tabel berikut berisi data ilustrasi dari lima kali pengukuran pada tiga lokasi sumbu X. Angkanya bukan hasil mesin tertentu. Format ini membantu membandingkan kondisi sebelum dan sesudah perbaikan.
Pada data contoh, nilai di akhir perjalanan lebih besar daripada di awal dan tengah. Pola seperti itu menjadi petunjuk untuk memeriksa alignment screw, bearing support di sisi tersebut, atau keausan lokal pada screw dan nut. Jika nilai relatif sama di seluruh perjalanan, celah lebih mungkin berasal dari coupler, pulley, atau bearing fixed.
Membedakan backlash, lost steps, dan kelenturan
Backlash mekanis biasanya berulang dan berkaitan langsung dengan pergantian arah. Lost steps lebih sering membuat posisi akhir berpindah secara kumulatif setelah percepatan tinggi atau benturan. Uji dengan gerakan bolak-balik lambat lalu kembali ke indikator. Jika nol selalu kembali dengan selisih yang sama, cari celah. Jika kesalahan bertambah secara acak, periksa arus motor, percepatan, kabel, driver, dan hambatan mekanis.
Untuk menilai kelenturan, tahan sumbu pada posisi lalu dorong carriage dengan gaya ringan yang terukur. Jarum dapat bergerak walaupun screw tidak berputar. Amati apakah posisi segera pulih ketika gaya dilepas. Gerak elastis yang kembali menunjukkan compliance; posisi yang tertinggal menunjukkan slip atau celah. Ulangi dengan spindle di bagian bawah dan atas Z karena momen lentur berubah sesuai panjang tuas.
Perbandingan sumber backlash berdasarkan transmisi
Tabel berikut merangkum sumber yang paling sering ditemukan pada tiga transmisi umum, cara memeriksanya, dan langkah perbaikan awal.
Penyebab pada belt drive
Pada sistem belt, sumber umum adalah ketegangan terlalu rendah, belt aus, pulley longgar, grub screw tidak menekan bidang datar poros, atau bracket motor bergerak. Belt yang terlalu kencang juga bermasalah karena membebani bearing dan melenturkan rangka. Tekan belt dengan gaya ringan dan bandingkan kedua sisi. Periksa serbuk karet, gigi rusak, pulley tidak sejajar, serta bunyi klik saat arah dibalik.
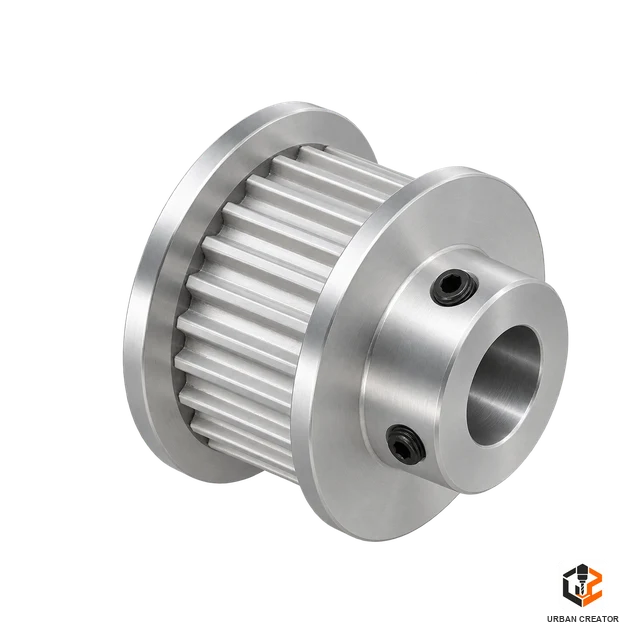
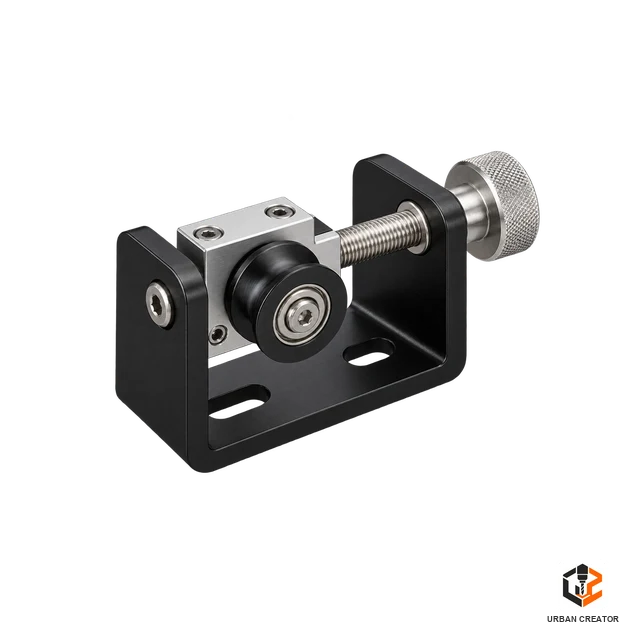
Kencangkan pulley sesuai spesifikasi dan gunakan pengunci ulir yang dapat dilepas bila cocok. Pastikan minimal satu set screw menekan flat shaft. Atur tension secukupnya sehingga gigi tidak melompat pada beban kerja, kemudian uji ulang. Jangan menjadikan tegangan ekstrem sebagai cara menutupi frame yang lemah. Belt lebar atau pitch berbeda dapat membantu, tetapi perubahan desain harus mempertimbangkan rasio pulley, resolusi, kecepatan, dan beban radial motor.
Penyebab pada leadscrew
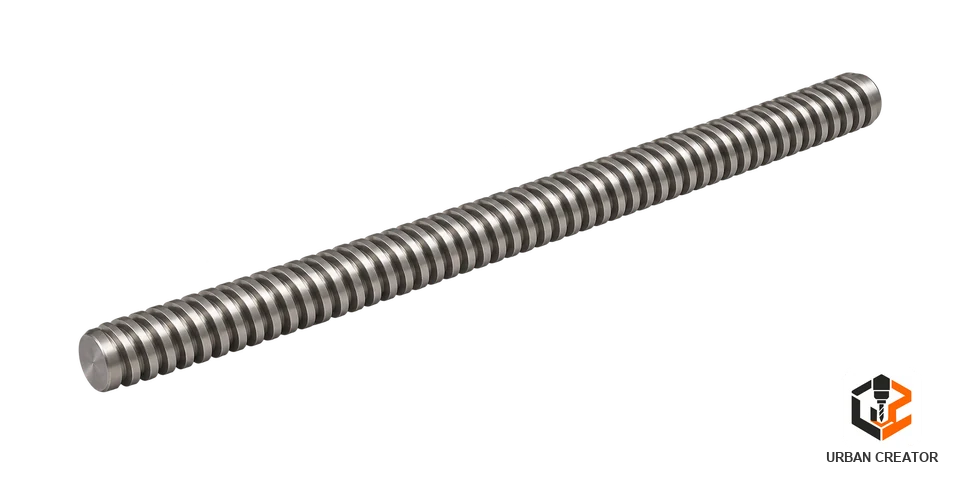
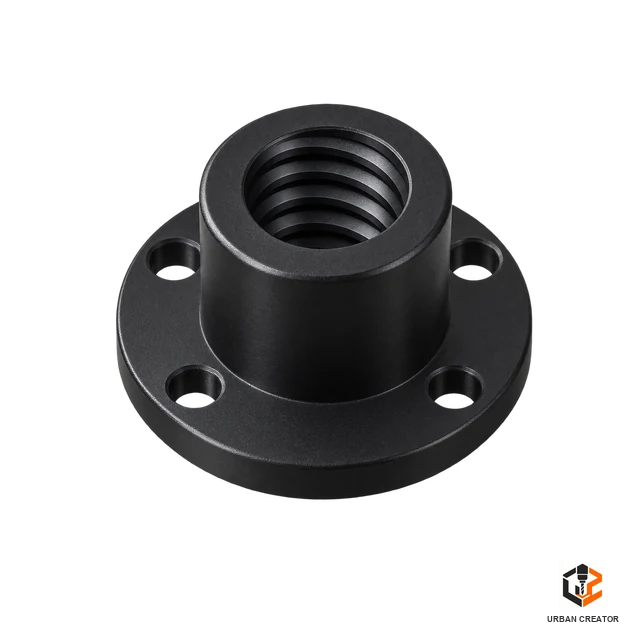
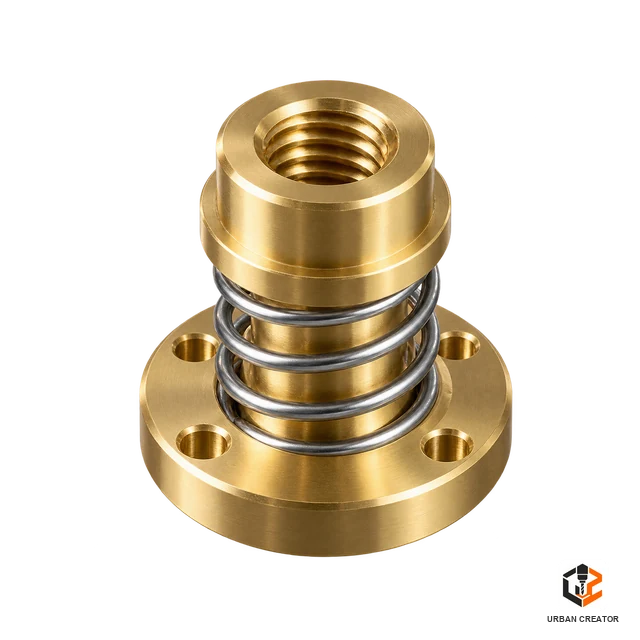
Leadscrew tipe trapezoidal memiliki celah antara ulir screw dan mur. Mur anti-backlash memakai pegas atau mekanisme penyetel untuk menekan dua permukaan ulir berlawanan. Jika preload terlalu kecil, celah tersisa. Jika terlalu besar, gesekan naik dan motor dapat kehilangan langkah. Ulir kotor, kering, bengkok, atau aus tidak merata membuat nilai berbeda di sepanjang perjalanan.
Lepaskan beban seperlunya dan rasakan putaran manual. Gerak harus halus tanpa titik berat berulang. Bersihkan dengan metode yang sesuai bahan, lumasi memakai produk yang direkomendasikan produsen komponen, lalu setel preload bertahap. Jangan memaksa mur plastik yang rusak. Untuk mesin dengan beban aksial tinggi, periksa pula dudukan ujung screw karena mur baru tidak akan mengatasi bearing yang bergerak di housing.
Penyebab pada ballscrew
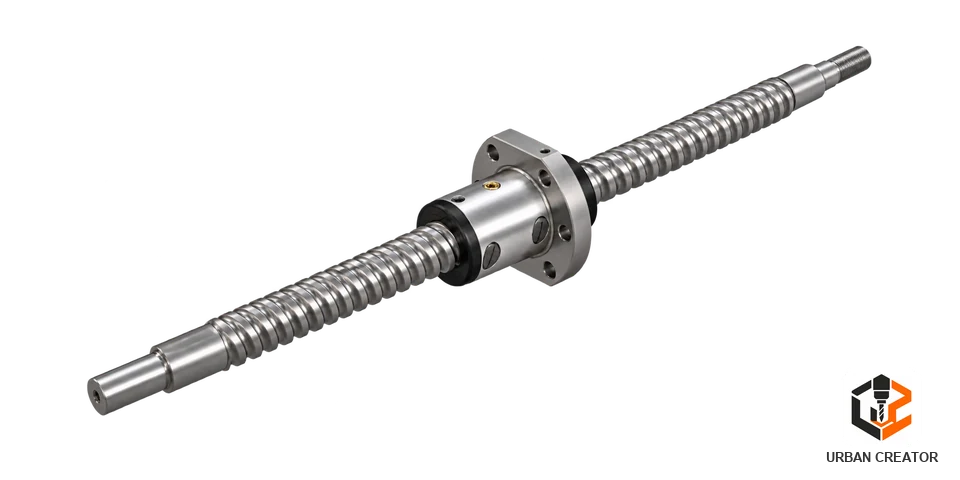
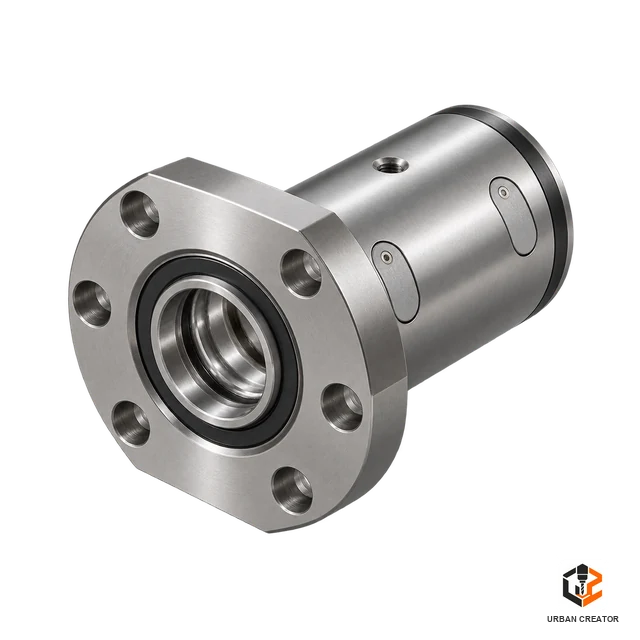
Ballscrew menggunakan bola yang bersirkulasi sehingga efisien dan dapat diberi preload. Namun, istilah ballscrew tidak otomatis berarti tanpa backlash. Kelas akurasi, metode preload, kondisi ball nut, pelumasan, pemasangan, dan beban menentukan hasil. Bola atau raceway yang aus dapat menambah celah. Ball nut yang tidak sejajar dengan rel dapat mengikat, menghasilkan panas, dan mempercepat kerusakan.
Periksa apakah housing ball nut terpasang rata dan bergerak tanpa beban samping. Amati support bearing di sisi fixed serta floating. Fixed end harus menahan gerak aksial, sedangkan sisi floating mengizinkan ekspansi panjang. Jika kedua sisi dikunci tanpa rancangan yang benar, perubahan suhu dapat menaikkan preload. Sebaliknya, jika fixed bearing longgar, keseluruhan screw dapat bergeser saat arah gaya berubah.
Coupler dan bearing sebagai sumber tersembunyi
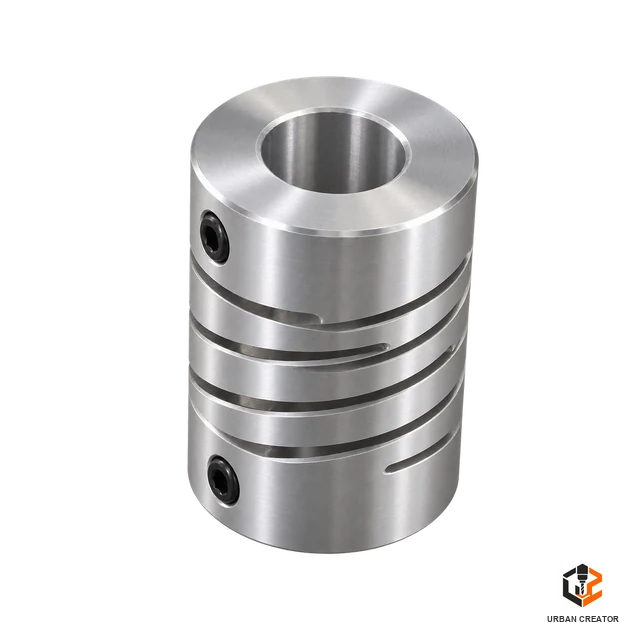
Coupler dapat tergelincir pada poros walaupun terlihat utuh. Buat garis penanda melintasi motor shaft, coupler, dan screw, lalu jalankan siklus maju-balik. Pergeseran garis menunjukkan slip. Coupler helikal yang terlalu lentur juga dapat memuntir di bawah beban. Gunakan tipe dan ukuran yang sesuai torsi, ketidaksejajaran, serta kecepatan, dan hindari memakainya untuk mengoreksi alignment yang buruk.
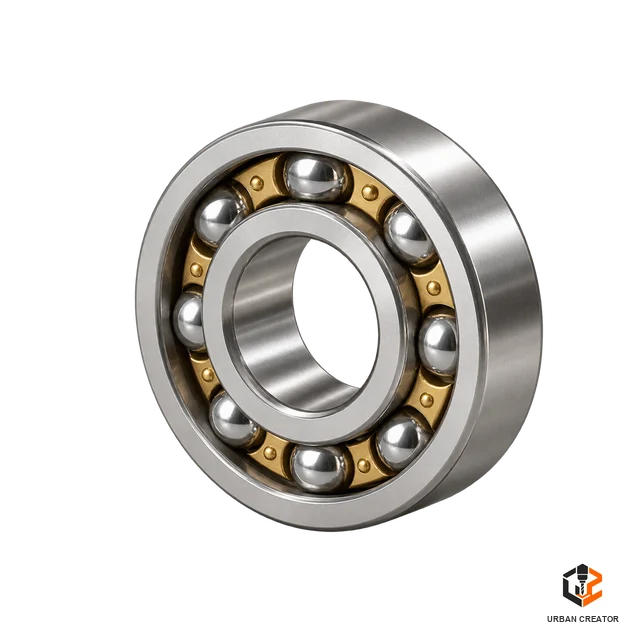
Bearing support perlu diperiksa dengan indikator pada ujung screw. Dorong dan tarik carriage tanpa memutar poros. Jika poros bergeser aksial terhadap frame, telusuri locknut, spacer, shoulder, dan pasangan angular contact bearing. Pastikan komponen terpasang dengan urutan benar. Spacer yang salah tebal atau locknut yang lepas dapat menimbulkan celah besar meskipun ball nut masih baik. Baca juga panduan coupler dan bearing CNC.
Rel linear, V-wheel, dan sambungan frame
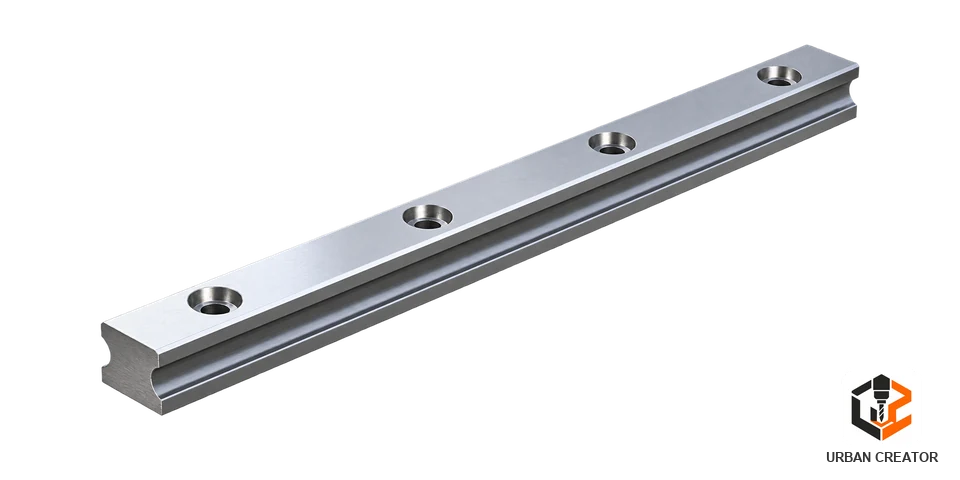
Gerak yang terbaca di tool bukan hanya gerak sepanjang screw. Carriage yang rocking akibat preload rel rendah dapat bergeser ketika gaya potong berubah. Pada V-wheel, eccentric spacer yang longgar menimbulkan goyangan; penyetelan berlebihan membuat roda cepat aus. Pada linear rail, baut longgar, permukaan pemasangan tidak rata, atau blok yang rusak memengaruhi repeatability.
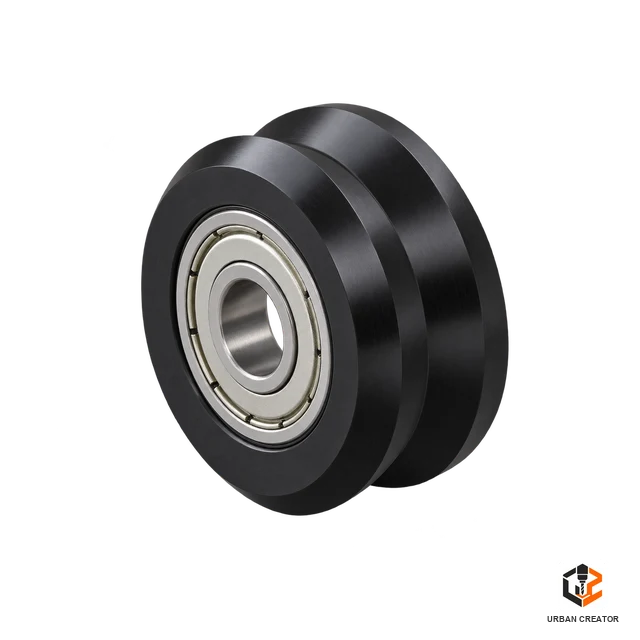
Tempelkan indikator pada spindle mount lalu dorong dari beberapa arah. Selanjutnya, pindahkan indikator ke gantry, rail, bearing block, dan frame. Teknik ini membantu menemukan sambungan tempat gerak mulai muncul. Periksa baut secara berurutan memakai torsi yang sesuai. Alignment harus diperbaiki sebelum preload dinaikkan. Jika tidak, komponen bisa terasa rapat saat diam namun mengalami binding pada sebagian lintasan.
Urutan diagnosis yang efisien
- Pastikan benda kerja, indikator, dan dudukan tidak bergerak.
- Ukur reversal error tanpa spindle menyala.
- Periksa pulley, coupler, locknut, dan baut yang mudah diakses.
- Ukur gerak aksial screw terhadap frame.
- Ukur carriage terhadap rail dan spindle terhadap gantry.
- Periksa tension atau preload transmisi sedikit demi sedikit.
- Ulangi pengukuran pada tiga lokasi perjalanan.
- Lakukan test cut dan bandingkan dengan data statis.
Ubah satu hal pada satu waktu. Bila tension belt, preload mur, dan parameter kompensasi diubah bersamaan, Anda tidak tahu tindakan mana yang berhasil. Catat nilai sebelum dan sesudah. Riwayat tersebut menjadi acuan pemeliharaan dan membantu mengenali komponen yang mengalami penurunan bertahap.
Menentukan tindakan berdasarkan temuan
Setelah mengukur, gunakan tabel berikut untuk mengarahkan perbaikan. Lakukan satu perubahan dalam satu waktu dan ukur ulang.
Cara mengurangi backlash CNC
Mulailah dari sambungan longgar karena perbaikannya murah dan risikonya rendah. Kencangkan fastener, betulkan posisi hub, dan ganti elemen pengunci yang rusak. Berikutnya, bersihkan serta lumasi sistem. Lalu atur tension belt atau preload nut dalam kenaikan kecil sambil memantau arus motor, suara, suhu, dan kelancaran lintasan.
Jika komponen aus, penggantian lebih masuk akal daripada terus menambah preload. Pilih mur anti-backlash, ballscrew preloaded, bearing support yang benar, atau belt dengan konstruksi sesuai beban. Perkuat bracket yang melentur dan pendekkan overhang spindle bila memungkinkan. Selaraskan motor, screw, rail, dan nut housing agar komponen tidak dipaksa menanggung misalignment.
Kompensasi backlash di software
Beberapa controller menyediakan nilai kompensasi yang menambahkan gerak ketika arah dibalik. Fitur ini dapat mengurangi kesalahan posisi pada gerak ringan dan lambat. Namun, software tidak menghilangkan goyangan mekanis saat gaya potong berubah. Kompensasi juga dapat menimbulkan sentakan jika nilainya terlalu besar atau gerakan tambahan diberikan terlalu cepat.
Gunakan kompensasi setelah kondisi mekanis sehat dan nilai terukur stabil. Masukkan angka konservatif, uji pola bolak-balik, lalu lakukan circle test. Jangan memakai nilai dari spesifikasi katalog tanpa mengukur mesin aktual. Perhatikan pula kebijakan controller: ada sistem yang menerapkan kompensasi hanya pada mode tertentu, dan ada yang tidak cocok untuk contouring berkecepatan tinggi.
Test cut untuk verifikasi
Setelah pengukuran statis, potong pola uji pada bahan yang mudah dan aman. Gunakan persegi luar, pocket persegi, beberapa lubang, serta lingkaran. Ukur dari arah yang konsisten menggunakan alat yang sesuai. Tandai orientasi X dan Y pada benda uji. Pola ini membantu menghubungkan cacat dengan sumbu serta titik perubahan arah.
Gunakan pahat tajam, parameter konservatif, dan toolpath yang diketahui. Lakukan roughing dan finishing terpisah. Jika hasil finishing membaik saat allowance kecil, beban potong dan defleksi memiliki peran besar. Jika kesalahan tetap muncul tepat pada reversal dengan beban rendah, celah transmisi lebih mungkin dominan. Setelah itu, bandingkan data test cut dengan indikator sebelum menyimpulkan.
Target toleransi yang realistis
Tidak ada satu angka yang tepat untuk semua CNC. Tentukan toleransi dari fungsi komponen, bahan, ukuran fitur, metode ukur, dan kemampuan proses. Sisakan margin antara kemampuan mesin dan batas gambar kerja. Mesin yang sesekali mencapai toleransi belum tentu mampu mempertahankannya dalam produksi. Repeatability, stabilitas suhu, keausan, serta keterampilan operator perlu dipertimbangkan.
Gunakan pengukuran berkala untuk menetapkan baseline. Misalnya, catat backlash setiap bulan atau setelah jam kerja tertentu. Bila nilainya naik cepat, cari fastener longgar, pelumasan buruk, kontaminasi, atau kerusakan. Terakhir, tetapkan batas tindakan: kapan cukup disetel, kapan komponen diganti, dan kapan pekerjaan harus dipindahkan ke mesin yang lebih sesuai.
Kesalahan yang sering dilakukan
- Mengencangkan belt atau preload sebanyak mungkin tanpa menguji hambatan.
- Mengubah steps per millimeter untuk menutupi kesalahan saat arah berbalik.
- Mengandalkan kompensasi software sebelum sambungan mekanis diperiksa.
- Mengukur hanya di satu titik perjalanan sumbu.
- Mengabaikan coupler, fixed bearing, spindle mount, dan fixture.
- Menyimpulkan dari satu test cut dengan pahat yang tidak diketahui kondisinya.
- Tidak mencatat arah pendekatan dan kondisi pengukuran.
Checklist pemeliharaan
Secara rutin, bersihkan rel dan screw, periksa pelumasan, dengarkan bunyi baru, serta lihat apakah debu masuk ke ball nut atau bearing. Periksa tanda slip pada coupler dan pulley. Rasakan apakah ada perubahan tension belt. Pastikan kabel tidak menarik gantry. Setelah benturan, ukur ulang karena posisi bearing block atau bracket dapat bergeser meskipun mesin masih bergerak.
Simpan hasil pengukuran dalam tabel berisi tanggal, sumbu, lokasi, arah, nilai rata-rata, komponen yang disetel, dan hasil test cut. Data sederhana ini membuat troubleshooting jauh lebih cepat. Lakukan pengukuran ulang setelah mesin mencapai suhu kerja jika pekerjaan berlangsung lama, karena ekspansi termal dapat mengubah preload dan hasil.
Pertanyaan umum tentang backlash CNC
Apakah backlash bisa dibuat nol?
Secara praktis, setiap sistem memiliki keterbatasan pengukuran, elastisitas, dan keausan. Target yang berguna adalah nilai kecil, stabil, dan sesuai kebutuhan proses. Mengejar nol dengan preload berlebihan dapat memperpendek umur komponen atau menyebabkan lost steps.
Apakah ballscrew selalu lebih baik?
Ballscrew yang tepat dan terpasang baik menawarkan efisiensi serta preload yang baik, tetapi kualitas, kelas, support bearing, alignment, dan pemeliharaan tetap menentukan. Sistem belt atau leadscrew yang dirancang benar dapat lebih cocok untuk aplikasi tertentu.
Kapan harus mengganti komponen?
Ganti ketika penyetelan tidak lagi menghasilkan nilai stabil, permukaan komponen rusak, gerak terasa kasar, preload yang dibutuhkan menimbulkan panas, atau toleransi proses tidak dapat dicapai. Pastikan penyebab eksternal seperti alignment dan kontaminasi sudah ditangani agar komponen baru tidak cepat rusak.
Penutup
Backlash CNC harus diperlakukan sebagai hasil gabungan seluruh rantai mekanis. Ukur dulu dengan dial indicator, bedakan celah dari lost steps dan defleksi, lalu telusuri transmisi, coupler, bearing, guide, frame, dan fixture secara berurutan. Perbaikan kecil yang terdokumentasi biasanya lebih aman daripada penyetelan agresif.
Setelah artikel ini, lanjutkan ke pembahasan Deflection & Rigidity untuk memahami mengapa mesin yang tidak memiliki celah besar pun masih dapat meleset saat menerima beban. Untuk memilih topik lain, kembali ke halaman induk Mekanik CNC Urban Creator.




3 Comments
Deflection dan Rigidity CNC: Cara Mengukur dan Meningkatkan Kekakuan Mesin - Urban Creator
October 6, 2026[…] proporsional terhadap gaya dan kembali setelah dilepas, kelenturan elastis lebih dominan. Baca panduan backlash CNC untuk prosedur reversal […]
Coupler dan Bearing CNC: Panduan Memilih
October 6, 2026[…] Berikutnya: Backlash CNC → […]
Cara Menghitung Steps/mm CNC dengan Kalkulator dan Kalibrasi - Urban Creator
October 8, 2026[…] Ukur reversal error, lihat panduan backlash CNC […]