


Aluminium Extrusion CNC: Panduan Memilih Profil Rangka
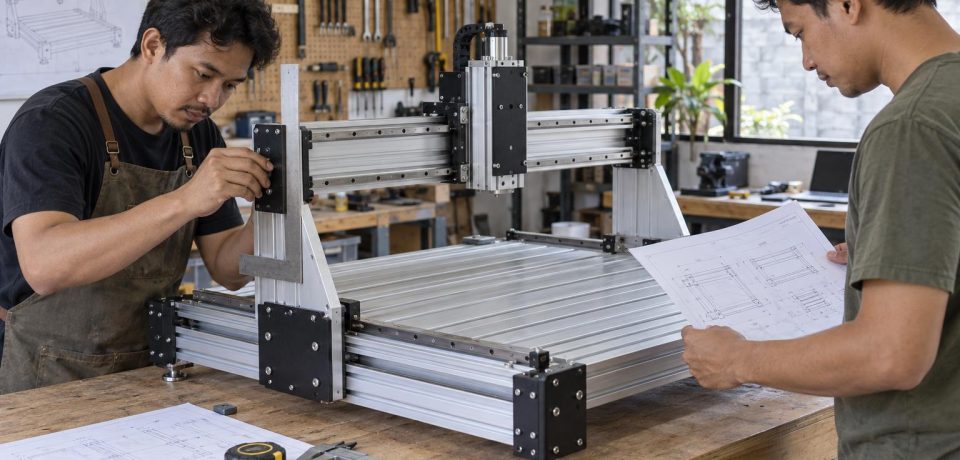
Aluminium extrusion CNC adalah profil aluminium dengan penampang tetap yang dapat dirangkai menjadi meja, tiang, gantry, dan penyangga mesin. Profil ini menarik bagi maker karena sambungannya mudah diatur. Namun, ukuran penampang saja belum menentukan kualitas rangka. Anda juga perlu memeriksa bentang, arah beban, dudukan rel, dan cara setiap sambungan menahan gerakan.
Panduan ini membantu Anda memilih profil untuk mesin kecil hingga rakitan workshop. Pembahasannya berfokus pada keputusan desain dan pemeriksaan praktis. Tujuannya bukan memberikan satu ukuran yang dianggap cocok untuk semua mesin. Dengan memahami hubungan antarbagian, Anda dapat menyusun spesifikasi yang masuk akal sebelum membeli material.
Artikel ini merupakan bagian dari panduan Mekanik CNC. Jika istilah rangka masih baru, baca terlebih dahulu struktur dan frame CNC router. Setelah itu, gunakan langkah berikut untuk menilai profil yang tersedia di pemasok Anda.
Apa yang dimaksud dengan aluminium extrusion CNC?
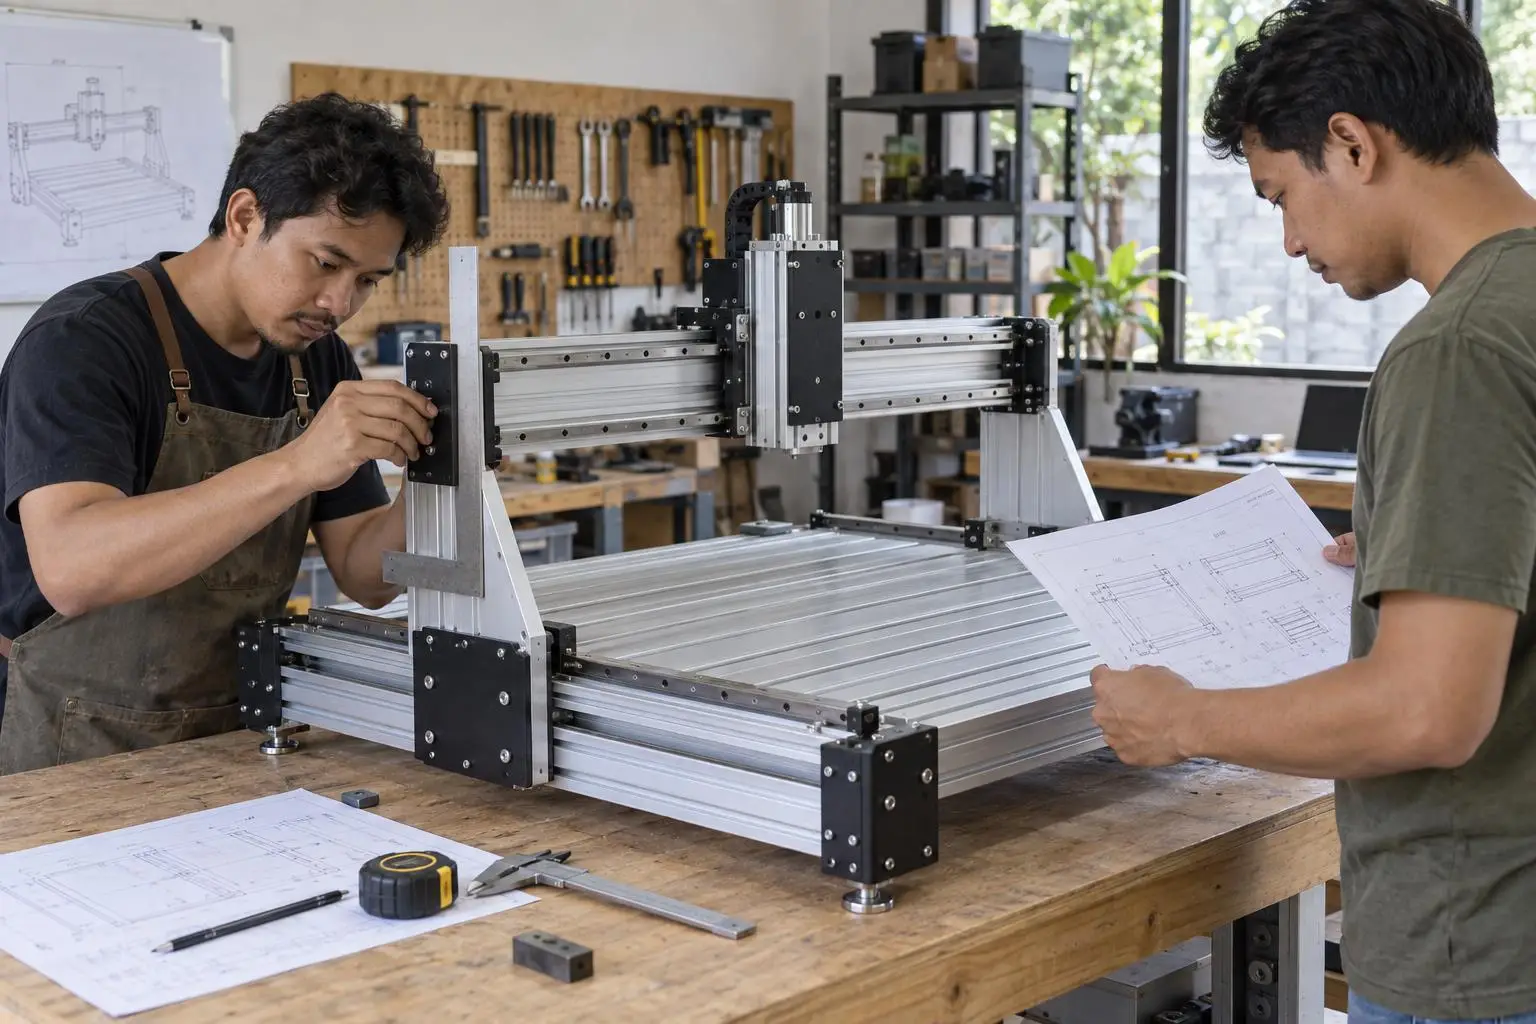
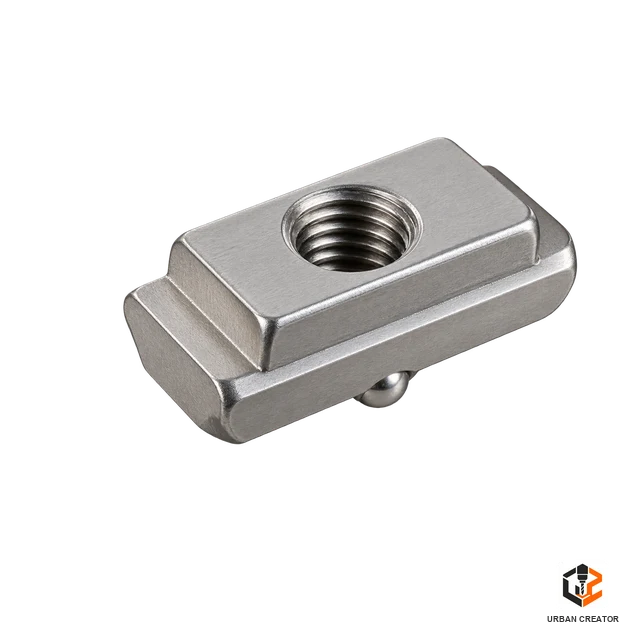
Proses ekstrusi membentuk aluminium melalui cetakan sehingga menghasilkan batang dengan penampang tertentu. Pada profil konstruksi, penampang tersebut biasanya memiliki rongga dan alur. Alur dapat menerima mur khusus untuk memasang bracket, pelat, penutup, atau aksesori. Karena itu, posisi komponen bisa diubah tanpa mengebor seluruh bagian rangka.
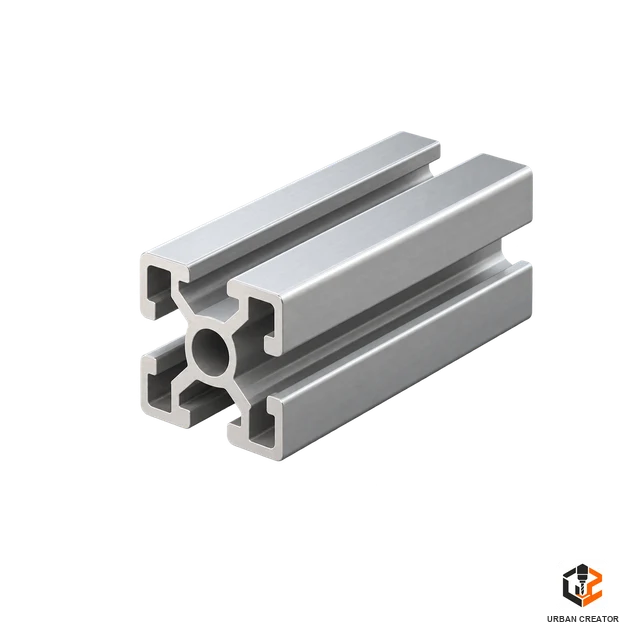
Istilah profil 2020, 2040, atau 4080 biasanya merujuk pada ukuran luar dalam milimeter. Meskipun demikian, dua profil dengan ukuran luar sama belum tentu memiliki kekakuan sama. Ketebalan dinding, susunan rongga, seri produk, serta bentuk bagian tengah bisa berbeda. Selalu bandingkan gambar penampang dan data teknis, bukan hanya nama dagangnya.
Selain itu, jangan menganggap semua aksesori kompatibel. Lebar alur, kedalaman alur, bentuk bibir, dan ukuran mur dapat berbeda antarseri. Baut yang masuk belum tentu menjepit dengan benar. Akibatnya, sambungan tampak kencang tetapi bidang kontaknya tidak bekerja sebagaimana rancangan pabrikan. Satu keluarga profil yang jelas biasanya lebih mudah dirakit dan dirawat.
Kapan aluminium extrusion CNC layak dipilih?
Profil modular cocok ketika Anda membutuhkan rakitan yang mudah dibongkar, disetel, atau dikembangkan. Misalnya, posisi meja dapat berubah setelah Anda menambahkan spoilboard. Pelindung serpihan juga bisa dipasang pada alur yang sama. Kemudahan ini berguna untuk mesin pendidikan, prototipe, serta workshop yang sering menyesuaikan perlengkapan kerja.
Namun, kebutuhan pemesinan tetap menjadi titik awal. Mesin untuk menggambar dengan pena menghadapi beban berbeda dari router yang memotong material. Demikian pula, rangka yang cukup untuk engraving ringan belum tentu sesuai untuk pemakanan agresif. Anda perlu menghubungkan pilihan profil dengan gaya proses, massa komponen bergerak, dan kualitas hasil yang ingin dicapai.
Bandingkan pula biaya total, bukan harga batang saja. Tambahkan biaya pemotongan, bracket, mur, baut, pelat penguat, dan permukaan dudukan rel. Dalam beberapa rancangan, jumlah aksesori justru menjadi bagian biaya yang besar. Oleh sebab itu, buat daftar komponen lengkap sebelum menyimpulkan bahwa satu material lebih murah daripada pilihan lain.
Membaca data aluminium extrusion CNC sebelum membeli
Data paling dasar mencakup ukuran luar, massa per meter, material, dan gambar penampang. Untuk menilai perilaku lentur, cari momen inersia penampang pada masing-masing arah. Nilai ini menjelaskan pengaruh geometri terhadap kekakuan lentur. Jangan menyamakannya dengan momen inersia massa yang dipakai dalam analisis gerak rotasi.
Profil persegi panjang umumnya memiliki perilaku berbeda ketika diputar sembilan puluh derajat. Sisi yang lebih tinggi dapat membantu menghadapi pembengkokan pada arah tertentu. Akan tetapi, keputusan orientasi juga harus mempertimbangkan pemasangan rel, akses baut, serta beban puntir. Periksa seluruh jalur gaya sebelum memilih posisi profil hanya berdasarkan tampilan.
Selanjutnya, cari toleransi kelurusan, ketegaklurusan ujung potongan, dan rekomendasi sambungan. Data tersebut berpengaruh saat dua rel dipasang sejajar. Batang yang terlihat lurus dari jauh belum tentu menyediakan permukaan referensi yang memenuhi kebutuhan Anda. Jika pemasok tidak memiliki datanya, masukkan pemeriksaan penerimaan sebagai bagian penting dari pembelian.
Peran umum ukuran profil pada rangka CNC
Tabel berikut memberi gambaran peran umum ukuran luar profil yang paling sering dijumpai. Ini bukan spesifikasi: seri, ketebalan dinding, dan sambungan berbeda antarproduk, sehingga data penampang pemasok tetap menjadi acuan.
Bentang dan penyangga aluminium extrusion CNC
Bayangkan dua batang identik yang menerima beban serupa. Batang dengan bentang bebas lebih panjang akan lebih mudah melendut. Dalam model balok sederhana dengan kondisi tertentu, lendutan bahkan berubah mengikuti pangkat tiga panjang bentang. Hubungan tersebut membantu menjelaskan mengapa memperbesar area kerja bisa menurunkan kekakuan secara nyata.
Model sederhana tetap memiliki batas. Rangka mesin mengandung sambungan, pelat, rel, serta beban yang bergerak. Karena itu, jangan memakai rumus balok sebagai jaminan akurasi seluruh mesin. Gunakan perhitungan awal untuk membandingkan alternatif, lalu periksa asumsi penyangga dan arah gaya. Rancangan akhir memerlukan evaluasi sesuai beban yang benar-benar bekerja.
Untuk mengurangi bentang, Anda dapat mempertimbangkan penyangga tambahan pada bagian yang tidak bergerak. Namun, penyangga tersebut harus bertumpu pada dasar yang stabil. Menambahkan kaki di atas lantai tidak rata tanpa penyetelan dapat memuntir meja. Dengan demikian, posisi penyangga dan urutan penyetelan perlu direncanakan bersamaan.
Pengaruh panjang bentang terhadap lendutan
Pada model balok sederhana dengan kondisi tumpuan dan beban yang sama, lendutan sebanding dengan panjang bentang pangkat tiga. Tabel berikut memakai bentang 400 mm sebagai acuan. Ini model pembanding, bukan prediksi lendutan mesin Anda.
Sebaliknya, menyisipkan penyangga di tengah bentang yang sama dapat memangkas panjang bebas menjadi setengahnya sehingga lendutan model turun hingga sekitar seperdelapan. Karena itu, memperkecil bentang sering memberi perbaikan lebih besar daripada sekadar memilih profil yang sedikit lebih besar.
Jalur gaya: dari mata potong kembali ke benda kerja
Saat router bekerja, gaya melewati spindle, dudukan spindle, sumbu Z, gantry, rangka dasar, meja, lalu benda kerja. Setiap bagian dapat mengalami perubahan posisi. Oleh karena itu, profil besar pada satu sisi tidak otomatis menutup kelemahan di bagian lain. Cari mata rantai yang paling mudah bergerak sebelum menambah material.
Contohnya, gantry kokoh bisa tetap menghasilkan permukaan bergetar jika pelat Z terlalu menonjol. Pada kondisi lain, rel terpasang baik tetapi meja bergerak ketika benda kerja dijepit. Gejala yang terlihat di hasil potong belum tentu berasal dari balok utama. Pemeriksaan sebaiknya mengikuti jalur gaya secara berurutan.
Catat jarak antara titik gaya dan titik penyangga. Semakin jauh mata potong berada dari penopang, semakin besar kecenderungan menghasilkan momen. Karena itu, tinggi gantry perlu mengikuti kebutuhan benda kerja yang nyata. Ruang kosong berlebihan di bawah gantry dapat menambah tantangan kekakuan tanpa memberi manfaat pada pekerjaan sehari-hari.
Sambungan aluminium extrusion CNC yang perlu diperhatikan
Bracket sudut membantu membentuk hubungan antarbatang, tetapi mutu sambungan bergantung pada keseluruhan sistem. Bidang kontak harus bersih dan posisi mur harus benar. Baut juga perlu memiliki panjang yang sesuai. Baut yang menyentuh dasar lubang sebelum menjepit dapat memberi kesan kencang padahal gaya jepitnya tidak memadai.
Gunakan petunjuk torsi dari produsen komponen yang dipakai. Tidak ada satu angka torsi yang aman untuk semua ukuran, material, dan jenis mur. Mengencangkan lebih kuat dapat merusak ulir atau bibir alur. Sebaliknya, gaya jepit terlalu rendah dapat membuat sambungan bergeser saat mesin mengalami perubahan arah berulang.
Untuk sudut penting, pelat penguat atau susunan sambungan yang lebih lebar dapat membantu mengurangi kecenderungan berputar. Namun, pelat tersebut perlu dirancang agar gaya benar-benar diteruskan melalui titik pemasangannya. Pelat besar dengan sedikit baut yang berdekatan belum tentu memberikan hasil sesuai harapan. Nilai geometri sambungannya, bukan hanya luas pelat.
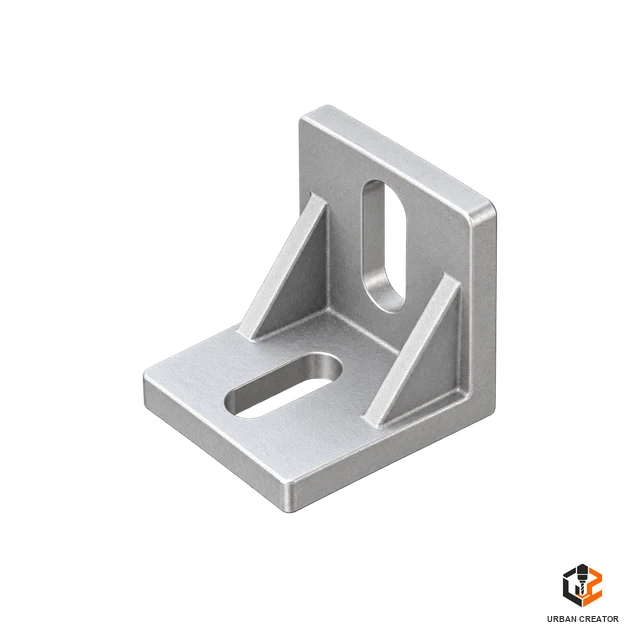
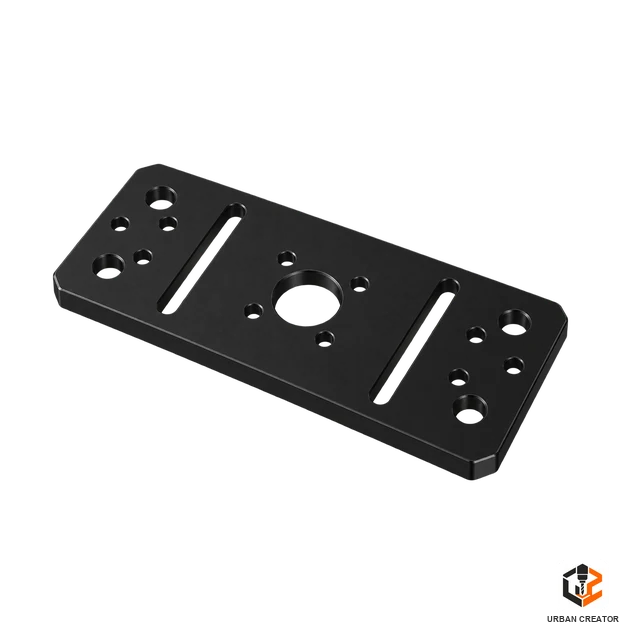
Perbandingan jenis sambungan profil
Setiap sambungan menyalurkan gaya dengan cara berbeda. Tabel berikut membantu memilih sesuai posisi dan beban pada rangka.
Dudukan rel pada aluminium extrusion CNC
Alur profil memudahkan pemasangan, tetapi permukaan ekstrusi tidak otomatis menjadi dudukan presisi untuk semua jenis rel. Rel linear memiliki persyaratan pemasangan dari produsennya. Ketidakrataan atau ketidaksejajaran dapat meningkatkan hambatan gerak. Selain itu, memaksa rel mengikuti permukaan yang tidak sesuai bisa menimbulkan beban internal pada carriage.
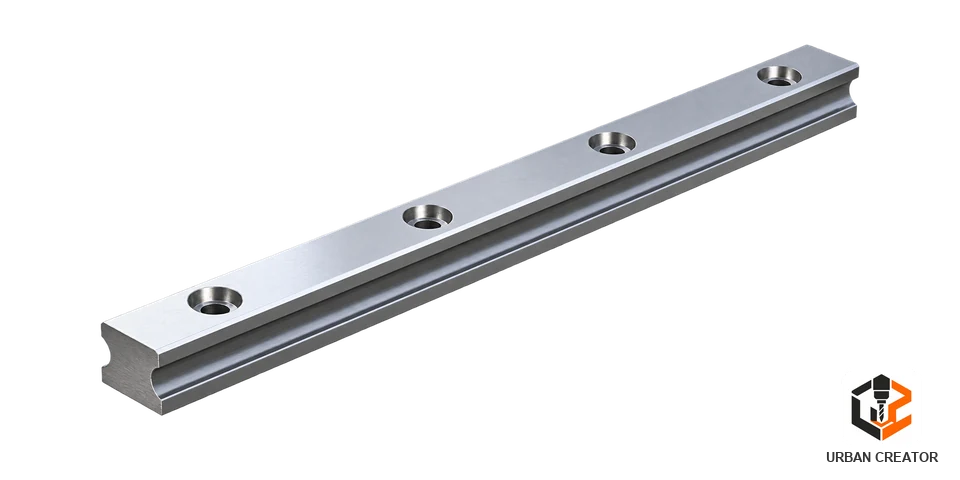
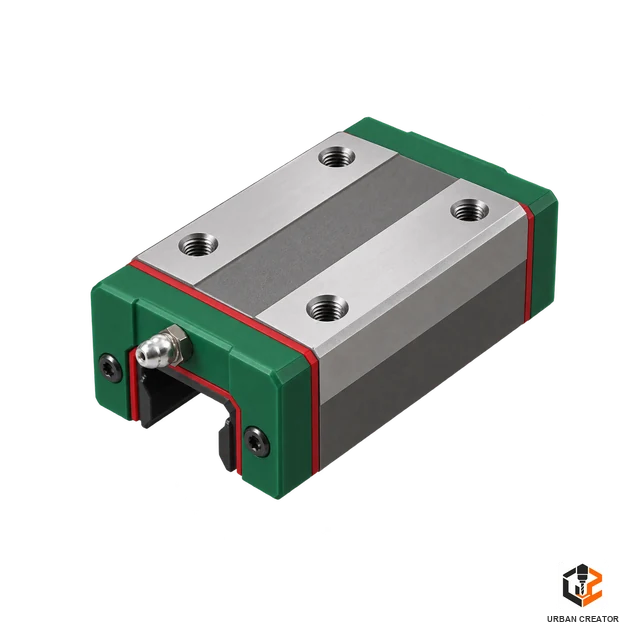
Tentukan satu sisi referensi saat merakit. Kemudian, sesuaikan rel pasangan terhadap referensi itu sesuai prosedur komponen. Jangan mengencangkan seluruh baut sekaligus sebelum memeriksa gerakan. Urutan pemasangan yang terencana membantu Anda membedakan masalah permukaan, posisi rel, dan tegangan akibat sambungan rangka.
Apabila rancangan membutuhkan pelat perantara, perhitungkan kerataan dan cara pelat ditopang. Pelat tipis yang hanya menempel pada beberapa titik bisa ikut melentur. Sebaliknya, pelat yang dipaksa rata oleh baut dapat menyimpan tegangan. Untuk memahami pilihan pemandu, lihat perbandingan V-wheel dan linear rail.
Menyusun daftar pembelian tanpa kehilangan detail
Mulailah dari gambar sederhana yang menunjukkan panjang setiap batang dan arah pemasangannya. Beri kode pada komponen yang mirip agar tidak tertukar. Selanjutnya, tuliskan kebutuhan pengerjaan ujung, lubang, serta lokasi akses kunci. Detail kecil tersebut sering menentukan apakah rangka dapat dirakit sesuai urutan yang direncanakan.
Daftar pembelian sebaiknya mencatat seri profil, panjang jadi, jumlah, dan toleransi yang diminta. Untuk sambungan, cantumkan jenis bracket, mur, baut, serta washer bila memang ditentukan oleh desain. Tambahkan penutup ujung untuk bagian yang terbuka. Jangan mengganti komponen hanya karena bentuk luarnya tampak serupa.
Perhatikan pula urutan masuk mur ke alur. Beberapa jenis mur perlu dimasukkan dari ujung, sedangkan jenis lain dapat dipasang dari sisi. Jika ujung profil sudah tertutup pelat, perbedaan ini memengaruhi proses rakitan. Karena itu, lakukan simulasi urutan pemasangan sebelum semua batang dan aksesori dikirim ke workshop.
Contoh format daftar pembelian profil
Format tabel sederhana mengurangi risiko salah pesan. Isi contoh berikut hanya ilustrasi; sesuaikan dengan gambar rakitan Anda.
Tambahkan kolom toleransi potong bila gambar Anda menuntutnya, dan sertakan daftar bracket, mur, serta baut pada lembar terpisah agar mudah diperiksa saat barang tiba.
Pemeriksaan aluminium extrusion CNC saat material tiba
Periksa kondisi kemasan dan cocokkan label dengan daftar pembelian. Setelah itu, amati penyok, burr, dan kerusakan pada bibir alur. Bersihkan sisa pemotongan dengan cara yang sesuai. Jangan menggeser carriage atau roda melintasi serpihan yang tertinggal karena kotoran dapat mengganggu kontak dan merusak komponen.
Bandingkan panjang pasangan batang yang akan membentuk sisi berlawanan. Gunakan alat ukur yang sesuai dengan toleransi proyek. Selain panjang, periksa apakah ujung potongan cukup siku untuk jenis sambungan yang dipilih. Kesalahan kecil pada beberapa bagian dapat menumpuk dan menyulitkan penyetelan rangka secara keseluruhan.
Simpan hasil pemeriksaan dalam catatan singkat. Misalnya, tuliskan kode batang, lokasi cacat, hasil ukur, dan keputusan penggunaannya. Dokumentasi ini membantu ketika Anda menghubungi pemasok atau membongkar ulang rakitan. Dengan demikian, masalah tidak perlu dicari dari awal setiap kali posisi komponen berubah.
Urutan perakitan yang memudahkan penyetelan
Siapkan permukaan kerja yang stabil dan cukup luas. Rakit bagian dasar dengan baut yang masih memungkinkan penyesuaian. Kemudian, periksa dimensi sisi serta diagonal sebagai pemeriksaan awal kesikuan. Diagonal yang sama berguna sebagai petunjuk, tetapi belum membuktikan kerataan maupun geometri seluruh mesin.
Setelah dasar sesuai, pasang penyangga dan komponen berikutnya secara bertahap. Kencangkan sambungan mengikuti prosedur serta torsi komponen. Lalu, periksa kembali ukuran karena proses pengencangan dapat mengubah posisi. Jangan memaksa komponen berikutnya untuk menutupi rangka yang sejak awal sudah tidak sesuai.
Sebelum menguji gerak, pastikan jalur kabel dan pelindung tidak menghalangi sumbu. Pemeriksaan mekanik dengan tangan hanya dilakukan pada kondisi energi terisolasi dan bagian yang aman disentuh. Untuk uji bermotor, jauhkan tangan dari area jepit dan ikuti prosedur mesin. Lihat juga panduan keselamatan mesin CNC.
Membedakan kelonggaran, lenturan, dan kesalahan geometri
Kelonggaran dapat terlihat sebagai gerak bebas sebelum bagian lain ikut bergerak. Lenturan, sebaliknya, muncul ketika beban mengubah bentuk struktur. Kesalahan geometri dapat menghasilkan lintasan yang tidak siku meskipun sambungan terasa kencang. Ketiganya memerlukan penanganan berbeda, sehingga pengamatan perlu dicatat dengan jelas.
Mulailah dari pemeriksaan sambungan dan penopang yang mudah diakses. Jika memakai indikator, tentukan titik referensi yang tidak ikut bergerak bersama bagian yang diuji. Catat lokasi dan arah pembebanan. Jangan menyimpulkan performa mesin dari satu angka yang diambil tanpa prosedur pengukuran yang konsisten.
Selanjutnya, bandingkan hasil sebelum dan sesudah satu perubahan. Misalnya, perbaiki sambungan tertentu lalu ulangi pemeriksaan dengan kondisi sama. Mengganti banyak komponen sekaligus membuat penyebab perbaikan sulit diketahui. Pendekatan bertahap juga membantu mencegah pembelian material yang sebenarnya tidak dibutuhkan.
Contoh keputusan untuk dua rancangan workshop
Bayangkan mesin kecil untuk engraving kayu dengan area kerja terbatas. Anda mungkin lebih diuntungkan oleh bentang pendek, gantry rendah, dan akses penyetelan yang mudah. Dalam contoh ini, profil paling besar belum tentu menjadi prioritas pertama. Kesesuaian sambungan, meja, serta dudukan spindle tetap perlu diperiksa.
Sekarang bayangkan mesin lebih lebar untuk panel furnitur. Bentang gantry bertambah, sementara massa bagian bergerak juga bisa meningkat. Anda perlu mengevaluasi penampang, orientasi, sambungan ujung, dan perilaku puntir secara bersamaan. Menyalin ukuran profil dari mesin kecil tanpa perhitungan ulang berisiko menghasilkan struktur yang terlalu lentur.
Kedua contoh tersebut bukan spesifikasi ukuran siap bangun. Keduanya menunjukkan bahwa keputusan mengikuti kebutuhan proses. Buat target bahan, ukuran benda kerja, dan mutu hasil terlebih dahulu. Setelah itu, cocokkan rancangan dengan data komponen serta hasil pemeriksaan, bukan dengan foto mesin lain yang belum diketahui bebannya.
Perawatan aluminium extrusion CNC setelah pemakaian
Bersihkan alur dan bidang sekitar sambungan agar serpihan tidak menumpuk. Periksa tanda pergeseran, kerusakan bracket, serta komponen yang berubah posisi. Namun, jangan menjadikan pengencangan berlebihan sebagai rutinitas. Gunakan prosedur inspeksi dan nilai torsi yang sesuai agar perawatan tidak justru merusak sambungan.
Ketika menambahkan aksesori, pertimbangkan massa dan jalur gayanya. Selang penyedot yang menarik gantry dapat menambah beban berubah-ubah. Kabel yang tertahan juga dapat mengganggu gerakan sumbu. Karena itu, uji kembali lintasan setelah modifikasi, termasuk pada posisi ujung yang paling jauh dari titik penyangga.
Simpan gambar rakitan terakhir bersama daftar komponennya. Catat penggantian bracket, perpindahan rel, dan perubahan tinggi meja. Dokumentasi sederhana membuat pemecahan masalah lebih cepat. Selain itu, operator berikutnya dapat memahami konfigurasi aktual tanpa harus menebak dari rancangan lama.
Pertanyaan umum tentang aluminium extrusion CNC
Apakah profil lebih berat selalu lebih kaku?
Tidak selalu untuk arah pembebanan yang Anda butuhkan. Distribusi material pada penampang ikut menentukan perilaku lentur. Karena itu, bandingkan data geometri pada arah yang relevan. Massa tetap penting bagi komponen bergerak, sebab motor harus mempercepat dan memperlambat seluruh rakitan tersebut.
Apakah alur profil dapat langsung menjadi jalur roda?
Hanya gunakan permukaan sebagai jalur roda bila sistem profil dan rodanya memang dirancang untuk bekerja bersama. Bentuk alur konstruksi biasa belum tentu sesuai. Selain geometri kontak, perhatikan material roda, penyetelan, serta petunjuk pemasangan dari produsen sistem pemandu.
Bisakah rangka diperbesar setelah mesin selesai?
Secara modular perubahan mungkin dilakukan, tetapi konsekuensinya perlu diperiksa ulang. Bentang, transmisi, kabel, meja, dan massa bergerak bisa berubah. Dengan demikian, memperpanjang dua batang belum cukup untuk memastikan mesin tetap memenuhi kebutuhan. Evaluasi kembali seluruh rantai mekanik sebelum mengoperasikan konfigurasi baru.
Checklist akhir sebelum memesan profil
- Tentukan ukuran kerja dan bahan yang benar-benar akan diproses.
- Catat bentang bebas, posisi penyangga, dan arah gaya utama.
- Bandingkan penampang serta data teknis pada orientasi pemasangan.
- Pastikan profil, mur, bracket, dan baut berasal dari sistem yang kompatibel.
- Rencanakan dudukan rel, akses penyetelan, dan urutan masuk komponen.
- Masukkan biaya pelat, pemotongan, pengukuran, dan aksesori ke anggaran.
- Siapkan prosedur pemeriksaan sebelum serta setelah pengencangan.
Pilihan aluminium extrusion CNC yang baik berangkat dari kebutuhan mesin dan data komponen. Profil modular memberi kemudahan perakitan, tetapi kualitas hasil tetap bergantung pada rancangan keseluruhan. Gunakan daftar di atas untuk berdiskusi dengan pemasok, lalu verifikasi rakitan secara bertahap sebelum melakukan pekerjaan produksi.
Referensi teknis dan bacaan lanjutan
Untuk melihat contoh data penampang, baca data teknis profil dari item. Pilihan sistem modular dapat ditinjau pada katalog sistem profil Bosch Rexroth. Gunakan data seri yang benar-benar Anda beli; spesifikasi satu produsen tidak otomatis berlaku untuk produk lain.




1 Comment
Rangka CNC Plywood atau HDPE: Panduan Bahan
October 8, 2026[…] alternatif modular, lihat panduan profil aluminium untuk rangka mesin. Perbandingan sebaiknya memakai kebutuhan kerja yang sama. Jangan membandingkan rangka panel kecil […]