


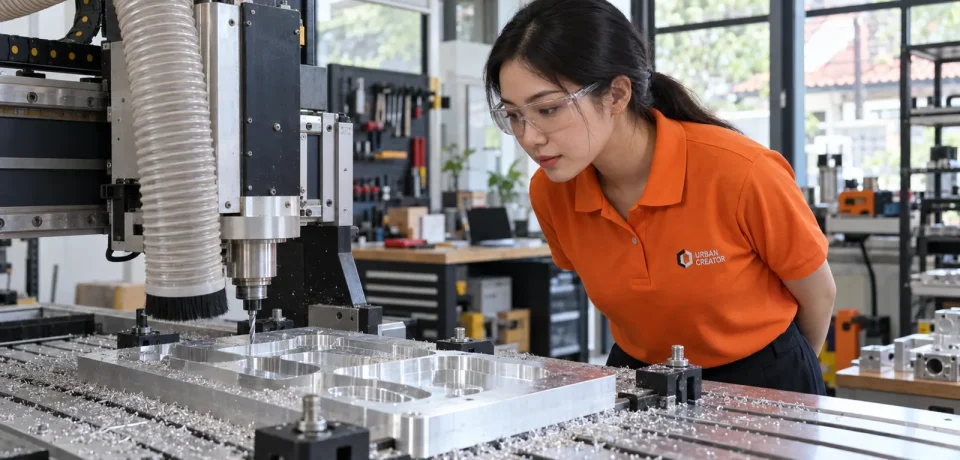
CNC untuk Aluminium: Panduan Pahat, Setelan, dan Hasil Presisi
CNC untuk aluminium dapat menghasilkan panel kendali, dudukan, rumah komponen, pelat nama, dan prototipe mekanik dengan ukuran berulang. Namun memindahkan setelan kayu ke aluminium hampir selalu menimbulkan masalah. Logam memberi beban potong lebih tinggi, serpihannya dapat menempel pada mata pahat, dan penjepitan yang kurang kaku akan cepat terlihat sebagai getaran. Panduan ini membantu pemula menyusun keputusan dari pemilihan bahan sampai pemeriksaan dimensi akhir, tanpa menganggap satu angka putaran cocok untuk semua mesin.
Artikel ini berada dalam Jalur Belajar Urban Creator. Pembaca yang ingin mengikuti materi secara berurutan dapat kembali ke daftar isi wiki Mulai dari Sini. Sebelum mencoba aluminium, pahami dahulu urutan mengoperasikan CNC router dan cara menetapkan titik nol benda kerja.
Apakah setiap CNC router mampu memotong aluminium?
Tidak semua mesin yang mampu memotong kayu siap memotong aluminium secara konsisten. Perhatikan kekakuan rangka, kelonggaran sumbu, kualitas spindle dan collet, kemampuan penjepitan, serta cara membuang serpihan. Meja yang bergetar saat pahat menyentuh bahan akan menyulitkan pencapaian permukaan rapi. Mesin kecil masih bisa mengerjakan pekerjaan ringan jika parameter dan strategi disesuaikan dengan kemampuan nyata, tetapi target kedalaman besar dan waktu produksi singkat mungkin tidak realistis. Jangan menilai kemampuan hanya dari daya motor pada iklan.
Sebelum pekerjaan pertama, lakukan pemeriksaan mekanik saat mesin mati: gerakkan sumbu, cari bagian longgar, periksa baut rangka, pastikan spindle terpasang kaku, dan bersihkan collet. Lihat pula batas ruang kerja agar pahat, penjepit, dan bahan tidak saling bertabrakan. Jalankan uji gerak tanpa memotong, lalu uji potong pada benda kecil. Catat apakah suara potong stabil dan apakah ukuran hasil berulang. Data uji tersebut lebih berguna daripada klaim umum bahwa aluminium selalu mudah atau selalu mustahil pada CNC router.
Kenali bahan sebelum memilih pahat
Aluminium hadir sebagai lembaran, pelat, profil ekstrusi, dan coran; masing-masing dapat berbeda dalam komposisi serta sifat pemotongannya. Identifikasi paduan dan kondisi bahan bila pemasok menyediakannya. Pelat untuk komponen presisi sering menuntut strategi berbeda dari profil tipis untuk papan nama. Permukaan anodisasi, lapisan pelindung, dan sisa perekat dapat memengaruhi pengukuran serta penjepitan. Ukur ketebalan nyata di beberapa titik, periksa kelengkungan, lalu putuskan sisi mana yang menjadi acuan desain.
Untuk latihan, pilih benda kerja sederhana dengan ketebalan yang sesuai kemampuan mesin dan cukup ruang di luar area potong untuk penjepit. Jangan memulai dari kantong dalam, sudut kecil, dan potongan luar yang hampir melepaskan benda sekaligus. Proyek pertama yang baik adalah lubang dan kontur sederhana pada potongan aluminium sisa yang masih cukup lebar untuk dijepit. Hindari bahan yang asal-usulnya tidak jelas bila ada risiko benda asing, lapisan berbahaya, atau sifat mekanik yang tidak diketahui.
Memilih mata pahat khusus aluminium
Pahat untuk kayu tidak otomatis cocok untuk aluminium. Yang dibutuhkan ialah geometri pemotongan, ruang pembuangan serpihan, panjang bagian tajam, dan material pahat yang sesuai. Produsen pahat LMT Onsrud membedakan rekomendasi berdasarkan aplikasi seperti pelat, blok, dan profil ekstrusi. Ada pahat satu mata maupun beberapa mata untuk aluminium; pilihan bergantung pada diameter, putaran yang tersedia, laju gerak, serta kebutuhan pembuangan serpihan. Jangan menyimpulkan bahwa jumlah mata yang lebih banyak selalu membuat pekerjaan lebih cepat.
Batang pahat harus dijepit bersih dan cukup dalam menurut spesifikasi collet, tanpa menyentuh dasar collet bila pabrikan melarangnya. Gunakan panjang pahat yang cukup untuk kedalaman kerja, tetapi hindari tonjolan berlebihan karena membuat pahat lebih mudah melentur. Periksa ujung tajam dengan mesin mati. Jika terlihat logam menempel, pahat retak, atau ujung terkikis, ganti sebelum memulai. Pahat tumpul dapat menggosok bahan, menaikkan panas, dan memperburuk permukaan meskipun program tidak berubah.
Memahami putaran, laju gerak, dan beban serpihan
Tujuan pemotongan adalah menghasilkan serpihan yang keluar dari zona potong, bukan menggosok logam berulang kali. Hubungan awalnya: laju gerak sama dengan putaran per menit dikali jumlah mata dikali beban serpihan per mata. Nilai beban serpihan harus dipilih dari data untuk pahat dan bahan tertentu. Gunakan tabel produsen sebagai titik awal, kemudian periksa kemampuan mesin dan hasil uji. Konversikan satuan dengan cermat; sebagian tabel memakai inci, sedangkan pengendali dan gambar kerja Anda mungkin memakai milimeter.
Contoh hitung untuk memahami rumus, bukan setelan siap pakai: jika data pahat yang sesuai memberi beban serpihan 0,04 mm per mata, pahat mempunyai satu mata, dan putaran yang dipilih 12.000 per menit, maka laju gerak awal yang dihitung ialah 480 mm per menit. Angka tersebut belum mempertimbangkan kedalaman, lebar keterlibatan pahat, jenis aluminium, serta kekakuan mesin. Pada mesin kecil, uji potong bertahap dan pemantauan beban tetap diperlukan. Jangan memasukkan contoh ini langsung ke pekerjaan produksi.
Ketika serpihan terlalu halus seperti serbuk, pahat dapat lebih banyak menggosok daripada memotong. Namun serpihan besar yang disertai getaran kuat juga bukan hasil yang diinginkan. Dengarkan perubahan suara dan amati permukaan, tanpa mendekatkan wajah atau tangan ke area potong. Catat putaran, laju gerak, kedalaman, lebar sayatan, serta pahat yang digunakan. Jika hasil memburuk, ubah satu variabel pada satu uji agar penyebabnya bisa dikenali.
Kedalaman dan lebar potong perlu direncanakan bersama
Jalur dengan pahat masuk selebar diameter penuh ke dalam alur memberi beban berbeda dari jalur yang hanya menyayat sebagian sisi pahat. Demikian pula, lintasan dangkal berbeda dari lintasan dalam walaupun laju gerak sama. Pada router yang kekakuannya terbatas, strategi beberapa lintasan dengan keterlibatan pahat terkendali sering lebih mudah diamati. Sisakan sedikit bahan untuk lintasan akhir agar hasil dimensi dan permukaan lebih konsisten. Besarnya sisa dan jumlah lintasan harus mengikuti pahat, geometri komponen, serta uji nyata.
Perhatikan pula cara pahat memasuki bahan. Turun tegak ke tengah area padat dapat membebani pahat secara berbeda dibanding masuk dari tepi atau melalui jalur miring yang dirancang CAM. Pilih metode yang didukung geometri pahat dan kemampuan mesin. Pastikan jalur tidak menyentuh penjepit saat gerak cepat ataupun saat kembali ke tinggi aman. Simulasikan seluruh urutan, bukan hanya tampilan bentuk akhir. Untuk lubang, pastikan pahat dan strategi pengeboran memang cocok; jangan memaksa pahat perata menjalankan operasi yang tidak dirancang untuknya.
Penjepitan menentukan keselamatan dan ketelitian
Aluminium harus tetap diam terhadap meja pada seluruh lintasan. Gunakan ragum, penjepit mekanik, atau sistem lain yang cocok dengan bentuk bahan dan gaya potong. Ketinggian penjepit harus masuk dalam perencanaan jalur pahat. Jika memakai pelat tipis, dukung bagian bawahnya agar tidak melenting ketika pahat bekerja. Lapisan sisa atau tab dapat membantu menahan komponen yang akan dipotong lepas. Rencanakan pula bagaimana tab akan dibersihkan sesudahnya tanpa mengubah ukuran bagian yang penting.
Sebelum menyalakan spindle, coba gerakkan bahan dengan tangan ketika mesin mati. Tidak boleh ada goyangan. Periksa apakah penjepit menekan area yang kuat, bukan sekadar ujung pelat yang mudah terangkat. Peta posisi sekrup dan penjepit sebaiknya disimpan bersama berkas CAM. Ketika pekerjaan berlangsung, jangan meraih benda kerja untuk menambah penjepit. Hentikan mesin sesuai prosedur, tunggu spindle berhenti penuh, lalu perbaiki penjepitan dan ulangi pemeriksaan koordinat.
Mengeluarkan serpihan dan mengendalikan panas
Serpihan aluminium yang tertahan di alur dapat dipotong lagi oleh pahat. Akibatnya, panas meningkat dan serpihan dapat menempel pada tepi tajam. LMT Onsrud mencatat bahwa pada aluminium lunak, cairan pemotong yang sesuai dapat membantu mengurangi penempelan serpihan dan memperbaiki permukaan. Namun cara penggunaan cairan harus sesuai dengan mesin, sistem listrik, meja, serta petunjuk pabrikan. Jangan menyemprotkan cairan sembarangan ke spindle atau komponen listrik yang tidak dirancang menahannya.
Aliran udara yang terkendali dapat membantu menyingkirkan serpihan, tetapi jangan mengarahkannya ke orang lain atau menyebarkan partikel ke seluruh ruangan. Gunakan pelindung dan pengumpulan serpihan yang cocok untuk logam. Jangan mengandalkan penyedot debu kayu tanpa memastikan peralatan tersebut aman untuk serpihan logam dan cairan yang mungkin dipakai. Setelah proses, tunggu area aman sebelum membersihkan serpihan dengan sikat atau alat yang sesuai. Serpihan dapat tajam dan panas; gunakan perlindungan tangan saat membersihkan mesin yang sudah berhenti.
Menentukan titik nol dan memeriksa G-code
Tentukan acuan X dan Y yang mudah ditemukan ulang, misalnya sudut pelat atau titik tengah fitur. Untuk Z, tetapkan apakah nol berada pada permukaan bahan atau meja penyangga sesuai pengaturan CAM. Kesalahan asumsi Z dapat membuat pahat masuk terlalu dalam. Saat mengukur panjang pahat, pastikan pahat yang terpasang sama dengan yang dipilih di program. Jika mengganti pahat, ulangi prosedur pengukuran yang diperlukan. Jangan mengira posisi lama masih benar setelah spindle atau benda kerja tersentuh.
Sebelum memotong, baca kembali satuan G-code, batas gerak, urutan operasi, tinggi aman, serta arah putaran spindle. Jalankan simulasi CAM dan uji gerak pada posisi aman bila mesin mendukungnya. Pastikan seluruh posisi penjepit terlihat dalam simulasi atau daftar pemeriksaan terpisah. Jika pengendali memberi alarm, selesaikan penyebabnya terlebih dahulu. Penghapusan alarm tanpa memahami posisi mesin dapat membuat titik nol dan jalur pahat tidak lagi sesuai dengan benda kerja.
Urutan praktik pertama pada pelat aluminium
- Identifikasi jenis dan ketebalan pelat, lalu ukur bagian yang akan dikerjakan.
- Pilih komponen sederhana dengan cukup area sisa untuk penjepitan.
- Pilih pahat khusus aluminium dan baca rekomendasi produsen untuk pahat tersebut.
- Rancang jalur kasar dan jalur akhir; hindari beban penuh yang tidak perlu.
- Tempatkan penjepit, simulasikan seluruh lintasan, dan periksa tinggi aman.
- Tetapkan titik nol X, Y, Z serta pastikan satuan dan arah spindle benar.
- Uji potong kecil sambil mengamati suara, serpihan, dan getaran dari jarak aman.
- Hentikan mesin sebelum penyesuaian, lalu ukur hasil setelah spindle berhenti penuh.
Setiap uji sebaiknya dicatat pada lembar kerja. Tulis bahan, pahat, diameter, jumlah mata, putaran, laju gerak, kedalaman, lebar sayatan, metode penjepitan, dan cara membuang serpihan. Tambahkan foto tepi atas, dinding samping, serta dasar kantong jika ada. Catatan ini membantu memisahkan masalah mesin dari masalah pahat atau rancangan. Tanpa catatan, perubahan yang berhasil hari ini mudah hilang ketika proyek berikutnya memakai paduan atau tebal bahan berbeda.
Membaca gejala umum dan menentukan langkah berikutnya
Jika logam menempel pada pahat, hentikan proses dan periksa pembuangan serpihan, kecocokan pahat, serta pengendalian panas. Jika terlihat bekas getar berkala pada dinding, periksa penjepitan, tonjolan pahat, kekakuan mesin, dan keterlibatan pahat. Bila ukuran menyimpang searah pada seluruh bagian, periksa diameter pahat dan kompensasi jalur. Bila penyimpangan berubah sepanjang pekerjaan, periksa pergeseran bahan, pemuaian akibat panas, atau kehilangan langkah. Jangan terus menjalankan program dengan harapan bekas kasar hilang sendiri.
Permukaan mengilap tidak selalu berarti potongan sehat. Kadang pahat hanya menggosok dan menghasilkan panas. Sebaliknya, permukaan yang tampak kusam bisa berasal dari geometri pahat atau arah lintasan akhir. Periksa hasil bersama data proses, bukan dari satu foto saja. Sentuh benda hanya setelah mesin berhenti dan suhu aman. Gunakan alat ukur untuk memeriksa dimensi penting. Jika butuh toleransi ketat, lakukan beberapa uji pada bahan dan penjepitan yang sama sebelum menjanjikan ukuran produksi.
Keselamatan selama pemesinan aluminium
Gunakan pelindung mata karena serpihan logam dapat terlempar dari area kerja. Ikat rambut, hindari pakaian longgar, dan ketahui lokasi tombol berhenti darurat. Jangan memasukkan tangan ke area gerak, bahkan ketika pahat tampak jauh dari benda kerja. Pintu pelindung atau pembatas area membantu menjaga jarak. Setelah menghentikan gerak, ingat bahwa spindle mungkin masih berputar tergantung pengendali dan konfigurasi mesin. Tunggu berhenti penuh sebelum memeriksa pahat atau benda kerja.
Perhatikan pula kondisi listrik jika memakai pelumasan atau pendinginan. Cairan yang cocok untuk pemotongan belum tentu cocok untuk mesin tertentu. Ikuti petunjuk mesin dan produk cairan, serta pastikan tempat kerja tidak licin. Jangan mencampur serpihan aluminium dengan sampah lain tanpa memahami prosedur pengumpulan di bengkel. Simpan bahan dan sisa potong agar tepi tajam tidak mencederai orang lain. Keselamatan bukan langkah akhir; rencanakan sejak memilih pahat, menjepit pelat, dan membuat jalur CAM.
Memeriksa dan menyelesaikan komponen
Setelah mesin berhenti, lepas benda kerja dengan aman dan bersihkan geram. Ukur panjang, lebar, posisi lubang, dan kedalaman kantong terhadap gambar. Periksa apakah tepi mempunyai beram tajam, lalu hilangkan dengan alat deburring yang sesuai tanpa merusak sisi acuan. Jika komponen akan dipasangkan dengan sekrup atau poros, lakukan uji pasang sebelum proses akhir. Catat ukuran hasil dan kesalahan arah agar penyesuaian berikutnya tidak berdasarkan perkiraan semata.
Untuk komponen yang berulang, simpan contoh pertama yang lolos ukur. Bandingkan bagian berikutnya dengan contoh dan catatan ukur, bukan hanya dengan kesan visual. Jika ukuran perlahan berubah, periksa pahat yang aus, penjepitan, dan kondisi mesin. Jangan mengganti kompensasi dalam CAM sebelum memastikan sumber penyimpangan. Perubahan perangkat lunak dapat menutupi masalah mekanik sementara, lalu membuat hasil berbeda lagi saat pahat atau bahan diganti.
Pertanyaan yang sering diajukan
Apakah semua CNC router mampu memotong aluminium?
Tidak otomatis. Kekakuan rangka, kelonggaran sumbu, kualitas spindle dan collet, penjepitan, serta pembuangan serpihan menentukan hasilnya. Mulailah dari uji kecil dan catat apakah suara potong stabil serta ukuran hasil berulang.
Bolehkah memakai pahat kayu untuk aluminium?
Tidak otomatis cocok. Pilih pahat yang geometri, ruang serpihan, dan materialnya dirancang untuk aluminium, lalu baca rekomendasi produsen untuk pahat tersebut.
Apakah contoh perhitungan 480 mm per menit bisa langsung dipakai?
Tidak. Angka itu hanya untuk memahami rumus. Setelan nyata bergantung pada pahat, paduan aluminium, kedalaman, lebar sayatan, dan kemampuan mesin Anda.
Mengapa logam menempel pada pahat?
Serpihan yang tertahan di alur dapat terpotong ulang sehingga panas meningkat dan serpihan menempel. Hentikan proses, lalu periksa pembuangan serpihan, kecocokan pahat, dan pengendalian panas. Gunakan cairan pemotong hanya bila sesuai dengan mesin dan petunjuk pabrikan.
Apa yang dilakukan bila terdengar getaran kuat?
Hentikan mesin sesuai prosedur dan tunggu spindle berhenti penuh. Setelah itu periksa penjepitan, tonjolan pahat, keterlibatan pahat, dan kekakuan mesin sebelum mengulang uji.
Langkah belajar berikutnya
Setelah mampu membuat komponen sederhana secara konsisten, tingkatkan satu tantangan pada satu waktu: profil lebih tipis, lubang lebih presisi, kantong lebih dalam, atau beberapa sisi pengerjaan. Uji setiap perubahan pada benda sisa sebelum produksi. Baca kembali halaman induk Jalur Belajar untuk memilih subbab berikutnya, atau gunakan daftar isi wiki Urban Creator untuk mengikuti urutan lengkap.
Rujukan teknis untuk memulai pemilihan parameter: LMT Onsrud, data pemotongan menurut bahan dan LMT Onsrud, rekomendasi khusus aluminium. Angka dalam tabel tersebut tetap harus disesuaikan dengan pahat yang benar-benar digunakan dan kapasitas mesin Anda.



