


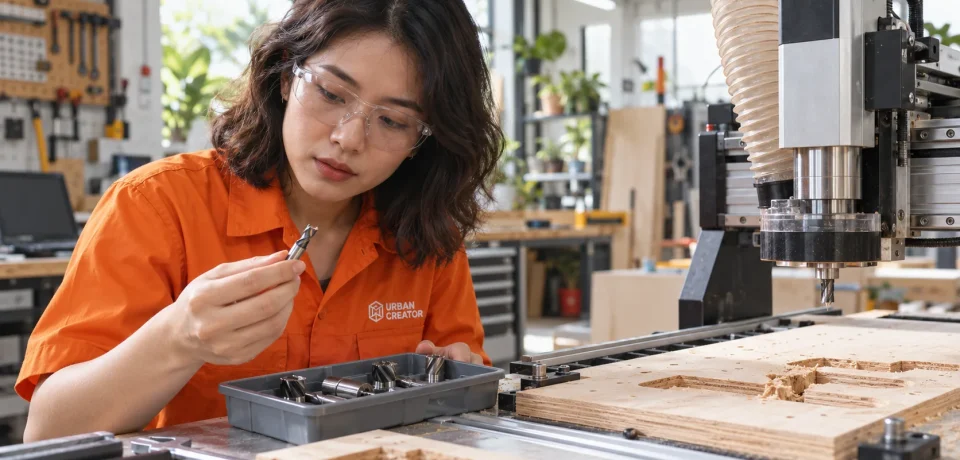
Endmill CNC Patah: Penyebab, Diagnosis, dan Pencegahan
Endmill patah saat CNC router bekerja adalah tanda bahwa proses perlu dihentikan dan ditinjau. Jangan langsung memasang mata baru dengan berkas kerja yang sama. Patahnya alat bisa berkaitan dengan pahat aus, panjang menonjol, serpihan yang menumpuk, benda kerja yang bergerak, atau jalur potong yang terlalu berat. Sering kali beberapa faktor hadir sekaligus. Panduan ini membantu operator memeriksa kejadian secara aman, membedakan tanda sebelum patah, lalu mengubah satu faktor pada setiap uji agar kerusakan tidak berulang.
Artikel ini bagian dari urutan halaman induk Troubleshooting Urban Creator, Topik Endmill Patah. Jika Anda ingin mengikuti navigasi dari awal, buka halaman induk tersebut dan pilih topik sesuai gejala mesin. Pembahasan terkait chatter CNC dan lost step membantu ketika bunyi atau posisi mesin berubah sebelum pahat patah.
Apa yang perlu dilakukan segera setelah endmill patah?
Hentikan gerakan mesin dan spindle melalui prosedur normal atau penghentian darurat jika situasinya berbahaya. Jangan meraih fragmen di dalam mesin saat spindle masih berputar. Tunggu semua gerakan berhenti, lalu amankan daya sesuai petunjuk mesin sebelum memeriksa collet dan area kerja. Gunakan pelindung mata ketika mengumpulkan serpihan. Bagian pahat yang pecah bisa sangat tajam, dan pecahan kecil dapat tertinggal di celah benda kerja atau spoilboard.

Catat posisi saat patah: awal masuk material, sudut dalam, alur penuh, kedalaman tertentu, atau menjelang akhir lintasan. Foto area potong dan pahat yang tersisa sebelum mengubah setup, selama aman melakukannya. Simpan pecahan untuk pemeriksaan, bukan untuk dipasang kembali. Lihat apakah benda kerja ikut bergeser, penjepit longgar, atau titik nol berubah. Jangan langsung menjalankan ulang dari baris G-code tertentu sebelum memastikan mesin, benda kerja, dan jalur sudah aman.
Setelah sumber masalah dipahami, ganti pahat rusak dengan alat yang layak. Periksa collet, mur, serta spindle dari kerusakan atau serpihan yang terjepit. Bila pahat patah karena benturan, pengaturan titik nol dan posisi benda mungkin tidak lagi valid. Lakukan pemeriksaan kembali sebelum melanjutkan pekerjaan. Pada material mahal, potongan uji yang kecil lebih murah daripada mematahkan mata kedua dan merusak benda utama.
Mengapa pahat kecil mudah rusak?
Endmill bekerja seperti batang yang menerima beban samping, beban aksial, panas, dan getaran. Diameter kecil memberi ruang serpihan terbatas dan bagian bebas yang panjang mudah membelok. Pahat bukan komponen yang kebal hanya karena dibuat dari karbida. Karbida keras dapat mempertahankan tepi tajam, tetapi benturan dan pembebanan berlebih dapat menyebabkannya retak. Untuk pekerjaan halus, keseimbangan antara diameter, panjang potong, kedalaman, dan jalur masuk jauh lebih penting daripada satu angka putaran.
Fraktur yang tampak mendadak mungkin didahului proses yang lebih lama. Mata tumpul menaikkan gaya potong. Serpihan yang tidak keluar dipotong ulang dan menambah panas. Getaran merusak tepi, lalu penampang pahat yang efektif melemah. Akhirnya pahat patah saat masuk ke sudut atau menerima beban sedikit lebih tinggi. Karena itu, pemeriksaan harus mencari rangkaian penyebab, bukan hanya kejadian terakhir.
Tabel gejala dan pemeriksaan awal
Tabel ini adalah titik awal, bukan putusan akhir. Dua gejala bisa terlihat bersamaan. Misalnya, serpihan yang menumpuk dapat meningkatkan panas dan chatter sekaligus. Pahat yang terlalu panjang juga membuat getaran lebih mudah terjadi di alur penuh. Tuliskan semua temuan, kemudian periksa yang paling mudah dibuktikan.
Periksa mata pahat, collet, dan panjang bebas
Mulailah dari alat yang patah. Apakah tepi sebelumnya sudah sumbing, berlapis resin, atau terlihat mengilap karena aus? Apakah bahan menempel di alur? Mata pahat untuk kayu, akrilik, dan aluminium tidak selalu dapat dipertukarkan. Geometri, jumlah mata, pelapisan, dan ruang pembuangan serpihan perlu sesuai bahan. Gunakan rekomendasi pembuat pahat sebagai dasar, lalu sesuaikan dengan kekakuan CNC router. Jangan mengasumsikan pahat baru pasti berkualitas atau sudah terpasang lurus.
Periksa panjang pahat yang keluar dari collet. Bagian menonjol sebaiknya hanya sepanjang kebutuhan potong dan jarak aman. Pahat yang lebih panjang menerima pembengkokan lebih besar pada beban sama. Pilih panjang potong yang tepat untuk kedalaman pekerjaan. Jepit batang pada area yang memang dirancang untuk dijepit, bukan bagian mata atau lengkungan transisi. Ikuti aturan kedalaman pemasangan dari pembuat collet dan spindle.
Bersihkan bagian dalam collet dan batang pahat. Serpihan debu yang terjepit dapat membuat pemasangan tidak konsentris. Collet aus atau ukuran yang tidak cocok dapat menyebabkan runout, slip, dan keausan tidak merata. Jangan menambah tenaga pengencangan secara sembarangan; ikuti prosedur serta torsi yang disarankan pembuat. Bila terjadi benturan keras, periksa apakah collet retak atau spindle berbunyi tidak normal sebelum digunakan lagi.
Runout berarti ujung pahat tidak berputar tepat pada pusat yang seharusnya. Kondisi ini membuat satu mata menerima beban lebih besar dibanding mata lain. Pada pahat berdiameter kecil, selisih kecil bisa berdampak besar. Jika tersedia alat ukur dan prosedur yang sesuai, lakukan pemeriksaan runout. Jika tidak, periksa kebersihan dan kondisi komponen serta minta bantuan teknisi saat gejala terus berulang.

Periksa material, penjepitan, dan sumbu mesin
Benda kerja harus tertahan sepanjang seluruh jalur. Panel yang semula stabil dapat menjadi bebas bergerak ketika bagian terakhir terpotong. Tab penahan, jembatan kecil, urutan potong, atau metode fixture perlu direncanakan dari awal. Jangan menahan komponen dengan tangan sebagai pengganti penjepit. Perhatikan pula spoilboard yang tidak rata, sekrup penjepit yang terletak di jalur, dan lembaran yang melentur di tengah.
Jika bagian yang dipotong bergeser saat pahat masih berada di dalam alur, beban dapat berubah seketika. Sering kali pahat patah setelah benda kerja terangkat sedikit, bukan karena laju makan awal terlalu tinggi. Foto bekas potong dan posisi penjepit membantu membuktikan hal ini. Pada meja vakum, periksa kebocoran dan luas permukaan yang benar-benar tertahan, terutama untuk komponen kecil.

Gerak sumbu juga perlu diperiksa. Sabuk kendur, kopling selip, roda atau rel bermasalah, serta kehilangan langkah dapat membuat pahat masuk ke material pada posisi yang tidak direncanakan. Bila titik nol mesin bergeser setelah kejadian, ikuti panduan diagnosis lost step. Jangan menutupi masalah gerak dengan menurunkan laju makan saja. Pastikan kabel, selang penyedot, dan penjepit tidak menghalangi perjalanan gantry.
Nilai kedalaman, lebar, dan jalur masuk
Kedalaman per lintasan yang terlalu besar meningkatkan panjang mata yang bersentuhan dengan material. Lebar pemotongan yang besar meningkatkan bagian tepi yang bekerja pada saat sama. Keduanya harus sesuai diameter pahat, material, dan kekakuan mesin. Alur penuh umumnya memberi beban berbeda dari pemotongan sisi yang tipis. Pada sudut dalam, keterlibatan mata dapat melonjak walaupun kedalaman tidak berubah. Periksa pratinjau CAM untuk menemukan bagian yang tiba-tiba lebih berat.
Jalur masuk yang langsung menancap dapat memberikan beban aksial tinggi pada pahat yang tidak dirancang untuk itu. Pilih strategi masuk yang sesuai kemampuan pahat dan ruang geometri, misalnya ramp atau heliks ketika memungkinkan. Namun jangan menerapkan strategi tertentu secara otomatis; ruang, diameter, dan material harus memadai. Periksa tinggi aman, arah gerak awal, serta posisi nol Z. Kesalahan satuan atau titik nol dapat membuat pahat masuk terlalu dalam sebelum operator sempat bereaksi.
Periksa juga arah dan urutan pemotongan. Potongan kecil yang terlepas terlalu awal dapat bergerak ke jalur pahat. Sisa material yang sangat tipis dapat bergetar, sementara masuk kembali ke material sisa dapat menimbulkan benturan. Jalur yang terlihat efisien di layar belum tentu aman di mesin. Jalankan pratinjau menyeluruh, kemudian lakukan uji kering sesuai prosedur ketika mengubah program yang penting.
Putaran spindle, laju makan, dan panas
Putaran spindle dan laju makan membentuk tebal serpihan per mata bersama jumlah mata pahat. Jika laju terlalu tinggi untuk kedalaman serta lebar yang dipilih, gaya potong dapat melampaui kemampuan alat. Sebaliknya, laju yang terlalu rendah dengan putaran tinggi dapat membuat pahat menggesek, memanaskan material, dan mempercepat keausan. Karena itu, “turunkan feed sampai aman” bukan aturan universal. Mulailah dari data pembuat pahat, lalu sesuaikan berdasarkan uji kecil pada mesin nyata.
Perhatikan bentuk serpihan dan suhu secara tidak langsung. Kayu yang menjadi serbuk sangat halus serta gosong, akrilik yang meleleh, atau aluminium yang menempel pada mata memberi petunjuk bahwa pemotongan tidak sehat. Jangan menyentuh pahat panas untuk menilai suhu. Tunggu dingin dan ikuti prosedur keselamatan. Serpihan yang tidak keluar dari alur dapat dipotong ulang berkali-kali dan membuat pahat patah walaupun angka putaran terlihat wajar.
Sistem pembuangan harus cocok dengan material. Penyedot debu untuk kayu perlu menangkap serpihan tanpa menarik benda kerja kecil. Pada bahan lain, metode pembersihan harus mengikuti petunjuk mesin, alat, dan keselamatan material. Jangan meniup debu berbahaya secara terbuka. Jika alur pahat terlalu sempit untuk serpihan yang terbentuk, geometri pahat atau strategi pemotongan mungkin perlu diubah. Pahat dengan ruang alur lebih besar dapat membantu pada aplikasi yang sesuai.
Urutan diagnosis agar pahat pengganti tidak ikut patah
- Hentikan dan amankan mesin. Tunggu spindle berhenti, lalu kumpulkan pecahan dengan alat yang tepat.
- Catat lokasi kegagalan. Periksa apakah patah terjadi saat masuk, pada sudut, di alur penuh, atau menjelang potongan lepas.
- Periksa benda kerja. Pastikan penjepit, vakum, tab, dan spoilboard benar-benar menahan material.
- Periksa alat dan dudukan. Lihat keausan, panjang menonjol, kebersihan collet, ukuran batang, serta tanda slip.
- Periksa jalur. Tinjau pratinjau CAM, kedalaman, lebar, masuk awal, dan kemungkinan tabrakan.
- Periksa mesin. Amati sumbu, kabel, selang, rel, dan tanda posisi yang meleset.
- Uji pada sisa material. Ganti satu faktor, gunakan mata yang sesuai, dan pilih potongan pendek yang mewakili bagian bermasalah.
- Catat hasil. Bandingkan suara, serpihan, panas, kualitas tepi, dan kondisi pahat sebelum melanjutkan produksi.
Jika satu percobaan menunjukkan perbaikan, jangan langsung menganggap semua faktor lain aman. Pastikan hasil dapat diulang pada material, kedalaman, dan geometri yang relevan. Jika patah kembali pada posisi sama, periksa jalur dan penjepit setempat. Jika patah berpindah-pindah, lihat alat, runout, sumbu, serta pembuangan serpihan yang berlaku sepanjang pekerjaan.
Tiga contoh kasus yang sering ditemui
Kasus pertama: pahat kecil patah pada sudut dalam panel kayu. Di bagian lurus suara normal, tetapi sudut menimbulkan dengung. Tinjau jalur untuk melihat kenaikan lebar pemotongan di sudut. Kurangi keterlibatan pahat atau ubah strategi jalur pada uji kecil. Periksa pula ketajaman dan panjang bebas pahat. Hubungan dengan chatter jelas bila getaran sudah terdengar sebelum patah.
Kasus kedua: pahat patah menjelang bentuk akrilik selesai. Potongan kecil lepas dan tersangkut di bawah mata. Solusi utama adalah mengendalikan benda kerja melalui tab, urutan potong, atau fixture yang tepat. Menurunkan laju makan tanpa menahan potongan mungkin hanya menunda kejadian. Periksa apakah panas membuat serpihan akrilik menempel, karena dua masalah dapat muncul bersamaan.
Kasus ketiga: pahat aluminium tampak aus cepat lalu patah di alur dalam. Lihat apakah jenis pahat sesuai, serpihan keluar, collet bersih, dan mesin cukup kaku untuk pekerjaan. Hindari menerapkan angka dari mesin industri besar secara langsung pada router ringan. Jika kemampuan setup belum memadai, ubah geometri jalur dan beban per lintasan, atau gunakan mesin yang lebih sesuai.
Kesalahan yang perlu dihindari
Jangan mengulang program persis sama dengan pahat baru tanpa diagnosis. Jangan pula menyalahkan mutu pahat hanya dari satu kejadian. Pahat baik pun dapat patah karena tabrakan, benda lepas, atau jalur terlalu agresif. Sebaliknya, pahat yang murah atau aus memang dapat memberi hasil tidak konsisten. Bukti fisik perlu dipisahkan dari dugaan.
Kesalahan lain adalah mengubah putaran, laju, kedalaman, dan jenis mata sekaligus. Hasil yang membaik tidak memberi tahu perubahan mana yang bekerja. Jangan menggunakan pahat yang lebih panjang dari kebutuhan. Jangan memasang batang hanya sedikit masuk collet demi mencapai kedalaman potong. Jika panjang kerja tidak cukup, pilih alat dan strategi yang memang dirancang untuk kedalaman tersebut.
Pertanyaan yang sering diajukan
Apakah endmill yang patah boleh diasah dan dipakai lagi?
Jangan memasang pecahan atau pahat yang rusak tanpa proses perbaikan profesional yang sesuai spesifikasi alat. Bentuk, keseimbangan, dan kekuatan alat telah berubah. Untuk operasi biasa di bengkel kecil, mengganti dengan pahat yang layak sering menjadi pilihan lebih aman dan lebih dapat diprediksi.
Apakah feed rate selalu harus diturunkan?
Tidak. Feed yang terlalu besar memang bisa mematahkan pahat ketika beban melampaui batas. Namun feed terlalu kecil dapat menaikkan panas dan keausan pada kondisi tertentu. Nilai bersama putaran, jumlah mata, kedalaman, lebar potong, serta petunjuk pabrikan.
Mengapa pahat patah hanya pada akhir pekerjaan?
Bagian yang hampir lepas dapat bergerak atau alur semakin penuh serpihan. Pahat juga bisa melemah setelah pemotongan panjang. Periksa tab penahan, urutan lintasan, pembuangan serpihan, dan perubahan bunyi menjelang akhir.
Apakah spindle harus diganti setelah pahat patah?
Tidak selalu. Tetapi benturan keras menuntut pemeriksaan collet, bunyi bantalan, putaran, dan runout sesuai prosedur mesin. Bila ada bunyi yang tidak biasa atau getaran tanpa beban, hentikan penggunaan dan minta pemeriksaan teknisi.
Penutup dan navigasi berikutnya
Patah pahat biasanya merupakan hasil gabungan alat, penahanan, jalur, dan kondisi mesin. Hentikan pekerjaan dengan aman, amati bekas kejadian, lalu uji penyebab satu per satu. Pendekatan ini lebih hemat daripada mengganti mata berkali-kali tanpa belajar dari kegagalan. Simpan catatan material, pahat, serta pengaturan yang terbukti aman sebagai dasar pekerjaan berikutnya.
Kembali ke halaman induk Troubleshooting Urban Creator untuk mengikuti topik secara urut. Bila patah diawali suara nyaring dan tepi bergelombang, mulai dari artikel Chatter CNC Router.



