


Chatter CNC Router: Penyebab Getaran dan Cara Mengatasinya
Chatter CNC adalah getaran berulang saat pahat memotong material. Gejalanya sering terlihat sebagai gelombang teratur pada tepi benda, terdengar sebagai dengung atau jeritan, dan terasa sebagai getaran yang tidak biasa pada meja. Masalah ini tidak cukup diatasi dengan satu angka putaran atau kecepatan. Kita perlu mencari sumber getaran, memastikan benda kerja aman, lalu mengubah satu faktor pada setiap uji. Panduan ini ditujukan untuk pengguna CNC router yang ingin membedakan gejala, melakukan pemeriksaan berurutan, dan mencatat pengaturan yang benar-benar berhasil pada mesinnya.
Jika Anda mengikuti urutan belajar, kembali ke halaman induk Troubleshooting: Topik Chatter. Untuk pembahasan kualitas tepi secara lebih luas, baca juga penyebab hasil potong CNC kasar.
Apa yang dimaksud chatter pada CNC router?
Saat pahat menyentuh material, gaya potong mendorong pahat, spindle, rangka, meja, dan benda kerja. Semua komponen itu memiliki kelenturan, meskipun tampak kaku. Bila gaya potong dan getaran saling memperkuat, ujung pahat dapat memotong lebih tebal dan lebih tipis secara bergantian. Permukaan kemudian memperlihatkan pola berulang. Suara yang timbul juga dapat berubah tajam pada kedalaman atau posisi tertentu. Inilah alasan chatter sering muncul hanya pada satu sisi bentuk atau saat pahat masuk ke sudut.
Setiap mesin memiliki gabungan kekakuan, massa, sambungan, dan kondisi pahat yang berbeda. Karena itu, pengaturan dari mesin lain adalah titik awal percobaan, bukan jaminan. Papan MDF, kayu keras, akrilik, dan aluminium pun memberi respons yang berlainan. Bahkan dua lembar kayu dari jenis sama dapat bergetar berbeda ketika arah serat dan cara penjepitannya berubah. Diagnosis harus dimulai dari gejala yang bisa diamati di mesin sendiri.
Kenali gejala sebelum mengubah pengaturan
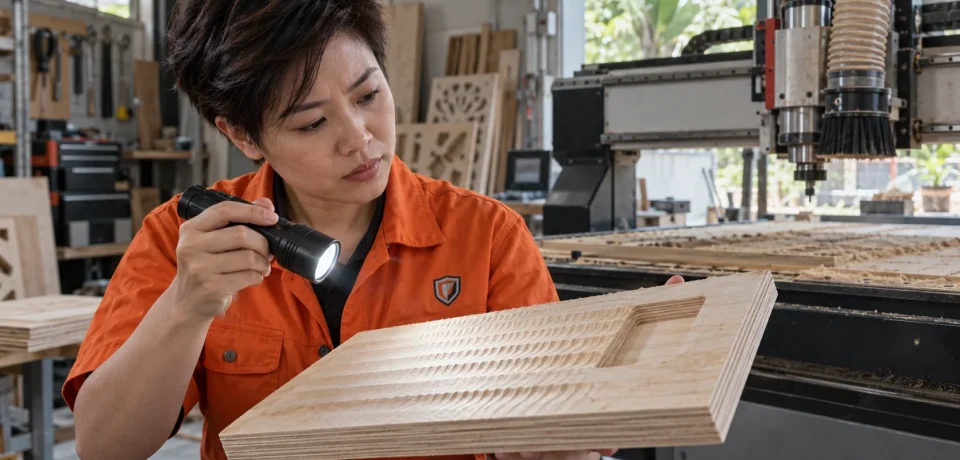
Periksa hasil potong setelah spindle berhenti sepenuhnya. Pola gelombang halus yang berulang pada jarak relatif tetap, bunyi nyaring yang timbul saat pahat menyentuh material, serta garis yang lebih buruk pada bagian dinding tertentu adalah petunjuk awal. Jangan langsung menyimpulkan semua garis sebagai chatter. Bekas lintasan pahat yang normal, serat kayu yang tercabut, atau mata pahat tumpul juga dapat membuat sisi tampak bergaris. Foto hasil dengan pencahayaan miring membantu melihat pola dan membandingkan uji berikutnya.
Bila titik nol bergeser setelah proses, periksa panduan lost step CNC. Bila kesalahan muncul saat sumbu berbalik arah, ikuti cara mengukur backlash. Pemisahan gejala ini mencegah kita mengubah putaran spindle untuk masalah yang sebenarnya berasal dari transmisi gerak.
Utamakan keselamatan sebelum diagnosis
Hentikan pekerjaan bila benda kerja mulai bergeser, pahat terlihat melengkung, penjepit tersentuh jalur pahat, atau suara berubah keras secara mendadak. Tunggu spindle benar-benar berhenti sebelum menyentuh area potong. Putuskan daya sesuai prosedur mesin saat memeriksa collet, pahat, kabel, dan pengikat. Gunakan pelindung mata serta sistem pembuangan debu yang sesuai material. Jangan menahan benda kerja dengan tangan untuk mencari sumber getaran. Benda yang terlepas dan pahat patah bisa terpental jauh lebih cepat daripada waktu reaksi operator.
Catat keadaan awal: material, diameter dan jenis pahat, jumlah mata potong, panjang pahat yang keluar dari collet, putaran spindle, laju makan, kedalaman per lintasan, lebar pemotongan, dan cara menjepit. Simpan potongan contoh bila mungkin. Catatan singkat ini berguna karena perbaikan chatter sering dilakukan melalui beberapa percobaan kecil. Tanpa keadaan awal, kita mudah lupa perubahan mana yang benar-benar membantu.
Periksa benda kerja dan meja terlebih dahulu
Mulailah dari hal yang bisa bergerak ketika terkena gaya potong. Pastikan benda kerja menempel pada spoilboard atau meja dengan rata. Coba tekan bagian yang jauh dari penjepit setelah mesin aman dan spindle mati. Bila lembaran melentur, menambah kekakuan penyangga sering lebih efektif daripada mengubah pengaturan perangkat lunak. Perhatikan bagian kecil yang hampir terpotong lepas, karena penahan yang tadinya cukup dapat menjadi tidak cukup di akhir lintasan.
Periksa penjepit, sekrup, vakum, atau perekat yang digunakan. Penjepit sebaiknya menahan gerak ke samping dan ke atas tanpa mengganggu lintasan. Sekrup harus berada di area yang sudah direncanakan. Pada meja vakum, periksa kebocoran, luas bidang kontak, serta ukuran komponen kecil. Untuk benda yang menonjol jauh dari titik jepit, kurangi bentang bebas atau tambah penyangga. Jangan mengencangkan penjepit hingga material tipis berubah bentuk, sebab setelah dilepas dimensinya dapat melenceng.
Spoilboard yang tidak rata membuat kedalaman potong berubah dari satu sisi ke sisi lain. Perubahan kedalaman itu dapat memicu bunyi hanya pada area tertentu. Periksa pula baut meja dan sambungan fixture. Bila meja sendiri bergetar, hasil dari banyak pahat akan sama-sama memburuk. Pada kasus seperti ini, mengganti pahat tanpa membenahi alas hanya memindahkan gejala.

Periksa pahat, collet, dan panjang menonjol
Pahat tumpul memerlukan gaya lebih besar dan sering menghasilkan panas berlebih. Periksa mata potong dengan pencahayaan baik, bukan dengan menggesekkan jari pada ujungnya. Lihat apakah ada sumbing, resin menempel, bekas terbakar, atau material yang menyumbat alur. Gunakan pahat yang sesuai material dan jenis pekerjaan. Mata untuk kayu tidak otomatis memberi hasil baik pada aluminium, sedangkan pahat dengan terlalu banyak mata dapat membuat serpihan sulit keluar pada konfigurasi tertentu.
Panjang pahat yang keluar dari collet adalah faktor penting. Semakin panjang bagian bebasnya, semakin mudah ujung pahat membelok. Pasang pahat sedalam yang diizinkan pembuat collet dan pahat, sambil menyisakan jarak aman dari bagian lengkung atau pangkal yang tidak dirancang untuk dijepit. Pilih panjang potong yang memang diperlukan, tidak jauh lebih panjang. Bila pekerjaan menuntut rongga dalam, gunakan beberapa lintasan dan strategi yang menjaga beban terukur.
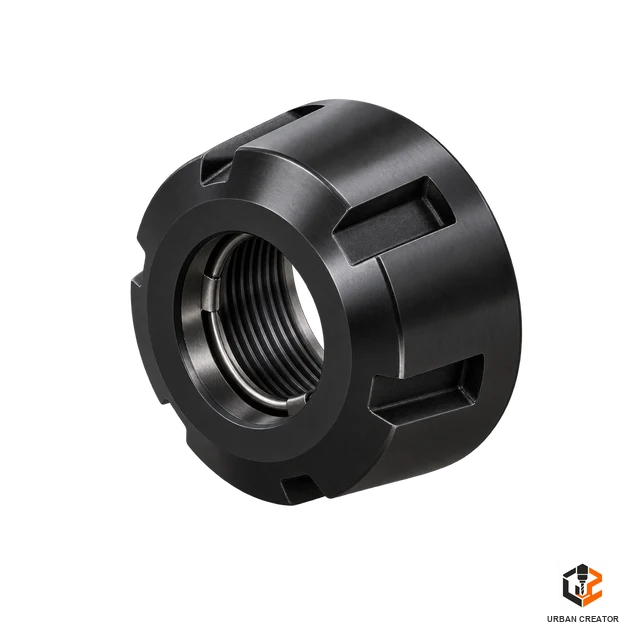
Bersihkan permukaan collet, mur, dan batang pahat sebelum memasang. Debu atau serpihan kecil dapat menyebabkan pahat tidak duduk lurus. Periksa collet yang aus, retak, atau tidak sesuai ukuran batang. Jika tersedia alat ukur, periksa runout pada pemasangan yang benar sesuai prosedur spindle. Jangan menebak bahwa pahat baru selalu lurus; batang yang bengkok atau pemasangan yang kurang rapat juga menimbulkan pola periodik. Matikan dan amankan mesin sebelum menyentuh bagian ini.


Periksa kekakuan mesin tanpa mengabaikan sumber sederhana
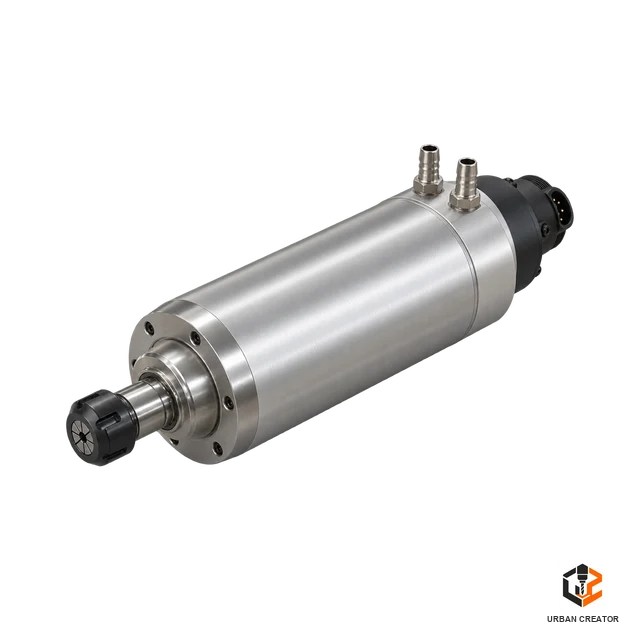
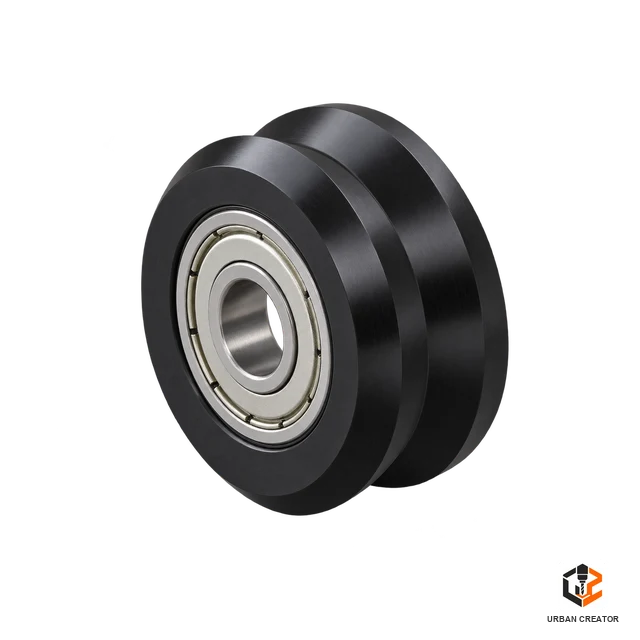
Sesudah benda kerja dan pahat dinyatakan baik, periksa mesin. Baut pengikat spindle, dudukan sumbu, rel, roda, bantalan, sabuk, dan kopling dapat longgar. Pada mesin yang menggunakan roda V, roda yang terlalu longgar menimbulkan gerak bebas, sedangkan penyetelan terlalu ketat meningkatkan hambatan. Mesin dengan rel linear pun dapat memiliki baut dudukan yang kendur. Ikuti petunjuk pembuat mesin untuk memeriksa dan menyetel tiap komponen.
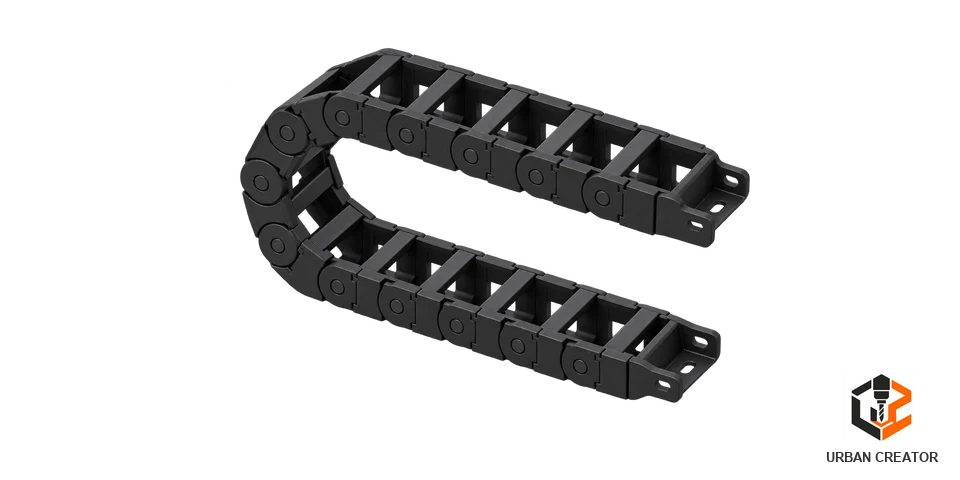
Gerakkan sumbu secara manual hanya dalam keadaan aman sesuai rancangan mesin. Rasakan apakah gerak tersendat atau ada bunyi tidak biasa. Jangan paksa gantry ketika motor dan transmisi tidak dirancang untuk digerakkan begitu saja. Periksa apakah kabel, selang penyedot debu, atau rantai kabel menarik spindle pada area tertentu. Tarikan kecil yang berubah seiring posisi dapat menjelaskan mengapa chatter hanya terjadi di satu sudut meja.
Perhatikan pula fondasi mesin. Meja yang bergoyang dapat memperbesar getaran meskipun gantry sudah cukup kaku. Kaki yang tidak menapak rata, baut rangka kendur, atau penyangga panjang tanpa pengaku dapat membuat bunyi berubah saat mesin berpindah. Pada mesin kecil, perubahan posisi benda berat di meja juga dapat memengaruhi respons. Perbaikan mekanik harus didasarkan pada pemeriksaan nyata, bukan sekadar menambah banyak pengaku secara acak.
Uji parameter pemotongan secara terkendali
Chatter bisa muncul saat pahat memikul beban terlalu besar. Akan tetapi, memperlambat laju makan terus-menerus juga dapat membuat pahat menggesek alih-alih memotong dengan baik. Hubungan putaran, laju makan, jumlah mata, material, kedalaman, serta lebar pemotongan perlu dibaca sebagai satu sistem. Awali dari rekomendasi pahat dan kemampuan mesin, lalu lakukan uji kecil pada material sisa. Catat bunyi, bentuk serpihan, suhu secara aman, dan kualitas dinding. Hindari menaikkan putaran hanya karena bunyi terdengar kasar.
Kurangi kedalaman per lintasan bila mesin atau pahat tampak kewalahan. Kurangi lebar pemotongan saat pahat masuk ke area yang memakan hampir seluruh diameternya. Pada sudut dalam, beban pahat bisa melonjak karena bagian yang bersentuhan dengan material bertambah. Jalur CAM dengan pemotongan yang lebih konsisten sering membantu. Baca pratinjau toolpath dan pastikan tidak ada gerakan yang tiba-tiba menancap terlalu dalam.
Perubahan kecepatan spindle dapat menggeser kondisi getaran. Namun, angka yang lebih tinggi atau lebih rendah tidak selalu lebih baik. Cobalah satu perubahan yang masuk akal sesuai rentang aman pahat dan spindle, lalu bandingkan hasil. Jaga parameter lain tetap sama agar kesimpulan jelas. Bila penurunan kedalaman sangat membantu tetapi perubahan putaran tidak, kekakuan atau beban pemotongan mungkin lebih dominan. Bila chatter hanya muncul saat benda hampir terlepas, kembali ke penjepitan.
Periksa pembuangan serpihan. Serpihan yang dipotong berulang membuat panas, permukaan kasar, dan bunyi tidak stabil. Gunakan penyedot atau aliran pembersih yang aman untuk material serta mesin. Akrilik yang meleleh dan kayu yang hangus memerlukan penilaian khusus terhadap pahat, panas, serta evakuasi serpihan. Jangan meniup debu berbahaya tanpa pengendalian yang sesuai. Hasil yang bersih sering berasal dari kombinasi jalur, pahat, dan pembuangan yang tepat.
Urutan diagnosis yang hemat material
- Rekam gejala. Foto sisi potong dan catat kapan suara muncul: saat masuk material, pada sisi tertentu, di sudut, atau sepanjang lintasan.
- Pastikan keamanan. Hentikan mesin, tunggu spindle berhenti, dan periksa apakah benda, pahat, atau penjepit berubah posisi.
- Periksa penahanan material. Uji kelenturan lembaran, bidang tumpu, sekrup, vakum, serta bagian kecil yang hampir terlepas.
- Periksa pahat dan collet. Cari tumpul, sumbing, kotoran, pemasangan tidak lurus, dan panjang menonjol berlebih.
- Periksa mesin. Amati dudukan spindle, sumbu, sambungan rangka, meja, dan tarikan kabel pada lokasi bermasalah.
- Buat uji kecil. Potong bentuk sederhana pada sisa material dengan satu perubahan saja, misalnya kedalaman per lintasan.
- Bandingkan hasil. Catat suara, pola gelombang, kualitas tepi, dan waktu proses. Pertahankan perubahan yang terbukti membantu.
Urutan tersebut menghindari percobaan besar yang mahal. Uji yang baik tidak harus panjang; bidang lurus dan satu sudut sering cukup untuk melihat perbedaan. Lakukan pada material yang sama dan arah serat yang sebanding. Bila Anda mengganti pahat, putaran, penjepit, dan kedalaman sekaligus, hasil mungkin membaik tetapi penyebabnya tetap tidak diketahui. Untuk produksi berikutnya, pengetahuan itu penting.
Contoh pembacaan kasus di bengkel
Misalnya, sisi lurus panel kayu terlihat baik, tetapi sudut dalam memperlihatkan gelombang dan bunyi tinggi. Pemeriksaan awal menemukan material terjepit kuat dan pahat masih tajam. Pada pratinjau CAM, pahat masuk ke sudut dengan bagian pemotongan yang lebih lebar dibanding sisi lurus. Dalam keadaan seperti ini, langkah pertama yang masuk akal adalah mengubah jalur agar beban di sudut lebih terkendali atau mengurangi lebar dan kedalaman pemotongan pada uji kecil. Mengencangkan semua baut mesin tanpa petunjuk kerusakan justru menyita waktu.
Contoh lain, satu lembar akrilik bergetar terutama menjelang bentuk kecil terpotong lepas. Benda awalnya tertahan, tetapi luas tumpu berkurang pada tahap akhir. Periksa tab penahan, strategi urutan potong, atau metode jepit yang lebih sesuai. Jangan menekan potongan dengan tangan. Jika suara hilang setelah benda ditahan dengan benar, perubahan putaran spindle bukan solusi utama. Catatan kasus seperti ini membantu membuat daftar pemeriksaan khusus bagi mesin Anda.
Pada aluminium, suara bernada tinggi dapat muncul bersama serpihan yang menempel pada mata potong. Ini menuntut pemeriksaan pahat, runout, jalur, pembuangan serpihan, dan kesesuaian parameter. Jangan menyalin pengaturan kayu ke aluminium. Mesin router ringan mempunyai batas yang perlu dihormati. Jika setup tidak mampu menahan potongan dengan aman, ubah strategi atau pilih peralatan yang lebih tepat.
Kesalahan umum ketika mencoba menghilangkan chatter
Kesalahan pertama ialah menaikkan putaran sampai suara berubah, tanpa memeriksa material yang longgar. Suara berbeda belum tentu berarti kondisi aman. Kesalahan kedua ialah menurunkan laju makan terlalu jauh sampai pahat menggesek dan memanaskan material. Kesalahan ketiga ialah membeli pahat besar atau panjang dengan harapan otomatis lebih stabil. Diameter, panjang bebas, jenis mata, collet, dan kekakuan spindle perlu cocok dengan pekerjaan.
Kesalahan lain adalah mengandalkan hasil satu percobaan tanpa kontrol. Material yang berbeda, serat yang berubah, atau penjepitan ulang dapat menghasilkan kesan palsu. Jangan pula menganggap setiap gelombang berasal dari program G-code. Perangkat lunak menentukan jalur, tetapi kondisi mekanik dan pahat menentukan respons saat jalur itu dijalankan. Bila ada posisi yang meleset, selesaikan masalah sumbu terlebih dahulu sebelum mengoptimalkan kualitas permukaan.
Pertanyaan yang sering diajukan
Apakah chatter selalu berarti spindle rusak?
Tidak. Pahat terlalu panjang, benda kerja melentur, collet kotor, beban potong berubah di sudut, dan meja yang bergoyang dapat memberi gejala serupa. Periksa faktor yang mudah diuji sebelum menyimpulkan kerusakan spindle. Bila terdengar bunyi bantalan yang tetap ada tanpa memotong, hentikan penggunaan dan ikuti pemeriksaan resmi pembuat spindle.
Apakah menambah putaran selalu mengurangi getaran?
Tidak. Perubahan putaran bisa membantu atau memperburuk hasil, tergantung mesin dan kondisi potong. Tetap di rentang aman pahat serta spindle, lalu bandingkan uji kecil yang terukur. Jika pahat sudah tumpul atau material tidak dijepit baik, angka putaran tidak menyelesaikan akar masalah.
Mengapa hanya satu sisi yang bergelombang?
Arah gaya potong, arah serat, posisi penjepit, dan perubahan kekakuan sepanjang meja bisa membuat satu sisi lebih rentan. Bandingkan arah lintasan, posisi benda, serta jalur masuk dan keluar pahat. Jangan lupa melihat apakah kabel atau selang memberi tarikan pada lokasi itu.
Bagaimana membedakan chatter dari backlash?
Chatter biasanya terlihat sebagai gelombang berulang selama pemotongan dan sering disertai bunyi. Backlash adalah gerak kosong saat arah sumbu berbalik; gejalanya dapat berupa ukuran atau bentuk yang meleset. Uji gerak balik sumbu dengan metode aman serta ukur benda hasil potong untuk membedakannya.
Ringkasan tindakan
Mulai dari benda kerja yang aman, pahat yang tajam dan terpasang benar, lalu kekakuan meja serta mesin. Setelah faktor fisik diperiksa, uji parameter dan jalur potong satu per satu pada sampel kecil. Simpan catatan kombinasi yang memberi hasil baik untuk setiap material. Dengan begitu, chatter berubah dari bunyi yang membingungkan menjadi masalah yang dapat dilacak dan diperbaiki secara sistematis.
Lanjutkan navigasi terurut di halaman induk Troubleshooting. Jika gejalanya lebih berupa tepi kasar tanpa gelombang dan bunyi yang khas, baca panduan hasil potong CNC kasar sebagai langkah berikutnya.




2 Comments
Endmill CNC Patah: Penyebab dan Cara Mencegahnya
October 8, 2026[…] dari awal, buka halaman induk tersebut dan pilih topik sesuai gejala mesin. Pembahasan terkait chatter CNC dan lost step membantu ketika bunyi atau posisi mesin berubah sebelum pahat […]
Feed Override CNC Router: Cara Atur Kecepatan Makan
October 9, 2026[…] kurang kaku. Gunakan benda uji sederhana dan ukur beberapa arah gerak. Bila perlu, baca panduan chatter CNC router sebelum menyimpulkan masalah hanya berasal dari […]