


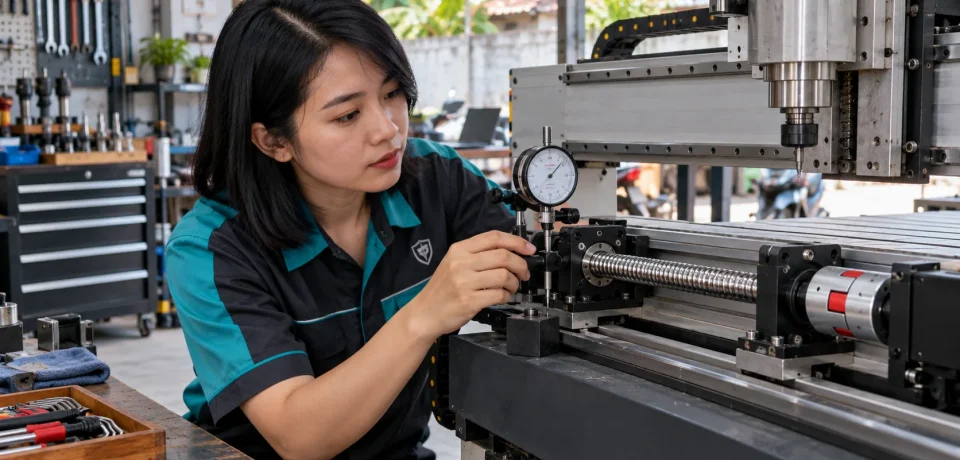
Backlash CNC: Cara Mengukur dan Mengatasi Gerak Kosong Sumbu
Backlash CNC ialah gerak kosong yang tampak ketika sumbu berganti arah. Motor dan screw mungkin sudah berputar, tetapi meja atau gantry belum langsung mengikuti. Pada benda kerja, gejalanya dapat berupa sudut tidak menutup, lingkaran tidak bulat sempurna, atau ukuran yang berbeda antara lintasan maju dan balik. Nilai kecil bisa ada pada transmisi tertentu, tetapi kelonggaran yang meningkat perlu ditelusuri.
Backlash berbeda dari lost step. Kehilangan langkah terjadi ketika motor tidak mengikuti pulsa yang diperintahkan, sedangkan backlash berasal dari celah atau kelonggaran dalam rantai mekanik gerak. Keduanya dapat membuat hasil meleset, tetapi perbaikannya tidak sama. Mengubah steps per mm atau menaikkan arus driver biasanya tidak memperbaiki kopling yang longgar.
Artikel ini adalah topik kelima pada halaman induk Troubleshooting Urban Creator. Jika Anda baru menemukan ukuran hasil yang salah, baca panduan Dimensi CNC Tidak Akurat terlebih dahulu, lalu gunakan tautan kembali ke induk untuk mengikuti urutan bacaan.
Bagaimana backlash muncul pada mesin?
Sebuah sumbu terdiri dari motor, kopling atau puli, transmisi, bantalan, dan bagian yang bergerak. Ketika arah motor berubah, celah antarbagian harus tertutup sebelum meja berpindah ke arah baru. Selama celah itu diambil, pengendali tetap menghitung langkah, tetapi gerak fisik meja lebih kecil dari yang diharapkan. Pada lead screw, sumbernya dapat berada pada mur. Pada belt, sumbernya dapat berupa tegangan belt, gigi puli, atau pengikat puli.
Backlash juga dapat muncul dari dudukan bearing yang longgar, kopling fleksibel yang rusak, atau baut rangka yang kendor. Karena itu, jangan langsung menyalahkan jenis screw. Telusuri rantai gerak dari poros motor hingga meja. Catat apakah kelonggaran hanya pada satu sumbu atau pada seluruh mesin.
Besarnya backlash dapat berubah seiring posisi sumbu, suhu, keausan, dan gaya pemotongan. Pengukuran satu kali tidak selalu mewakili seluruh meja. Periksa beberapa lokasi ketika ketelitian pekerjaan memang menuntutnya.
Keselamatan sebelum pengujian
Matikan spindle dan jauhkan pahat dari benda kerja. Pastikan lintasan jog kecil bebas dari penjepit, meja, dan batas fisik. Jangan menempelkan tangan pada screw, belt, atau kopling saat motor diberi daya. Ketika inspeksi mekanik diperlukan, putus semua sumber listrik dan tunggu komponen berhenti sesuai manual mesin.
Gunakan dial indicator atau alat ukur lain yang stabil. Pasang dudukannya sehingga ujung ukur menyentuh permukaan yang sesuai tanpa menghalangi gerak. Hindari penempatan alat yang dapat tertabrak pahat atau gantry. Jika belum terbiasa, minta teknisi membantu menyiapkan pengukuran.
Pola gejala yang perlu dibedakan
Tabel membantu memilih pemeriksaan, tetapi tidak menggantikan pengukuran. Bentuk hasil bisa dipengaruhi diameter pahat, penjepitan, atau CAM. Jangan menetapkan angka kompensasi hanya dari satu lingkaran yang tampak tidak bulat.
Uji dasar maju-balik secara terukur
Setelah area aman, posisikan sumbu pada bagian tengah perjalanan agar tersedia ruang untuk bergerak ke dua arah. Letakkan dial indicator pada permukaan yang mewakili gerak meja atau gantry. Gerakkan sumbu perlahan ke satu arah sampai indikator menunjukkan perubahan yang stabil. Catat titik ukur. Kemudian perintahkan gerak kecil ke arah sebaliknya dan lihat berapa gerak perintah yang berlalu sebelum indikator mulai merespons.
Ulangi beberapa kali dengan jarak jog dan laju yang sama. Jika angka berubah-ubah, periksa dudukan indikator, penjepitan, dan kemungkinan puli selip. Jika angka cukup konsisten, bandingkan pada posisi lintasan lain. Cara ini lebih berguna daripada menggerakkan meja dengan tangan lalu menebak celahnya.
Jangan memakai langkah jog yang besar untuk mencari batas mesin. Pengukuran backlash memerlukan perubahan arah kecil, bukan perjalanan panjang. Simpan tabel berisi sumbu, posisi, arah awal, gerak balik yang diperintahkan, dan respons indikator.
1. Periksa kopling dan pengikat poros
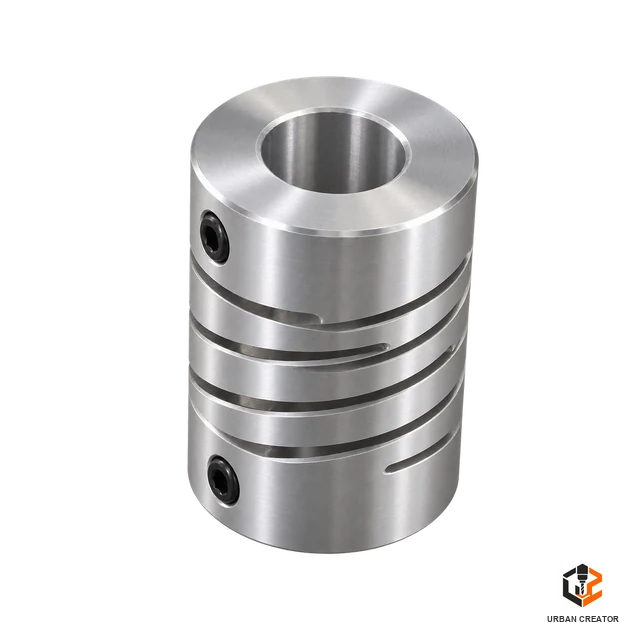
Kopling menghubungkan poros motor dengan lead screw atau ballscrew. Baut penjepit yang longgar memungkinkan poros berputar sementara screw tertinggal sedikit. Tanda selip, retakan pada kopling fleksibel, atau ketidakselarasan poros dapat menjadi petunjuk. Matikan daya sebelum menyentuh bagian ini.
Periksa apakah pengikat menekan bagian poros yang sesuai dan apakah kopling terpasang menurut petunjuk produsennya. Jangan mengencangkan baut secara berlebihan hingga merusak ulir atau kopling. Jika kopling rusak, pilih pengganti yang cocok dengan diameter poros dan torsi mesin.
Kesalahan pada kopling sering menghasilkan gejala yang tidak stabil: kadang sumbu kembali tepat, kadang bergeser setelah beban. Itulah sebabnya pengamatan gerak poros motor dan screw dari jarak aman, serta inspeksi setelah daya diputus, perlu dilakukan sebelum menyetel perangkat lunak.
2. Periksa belt dan puli pada sumbu yang memakai sabuk
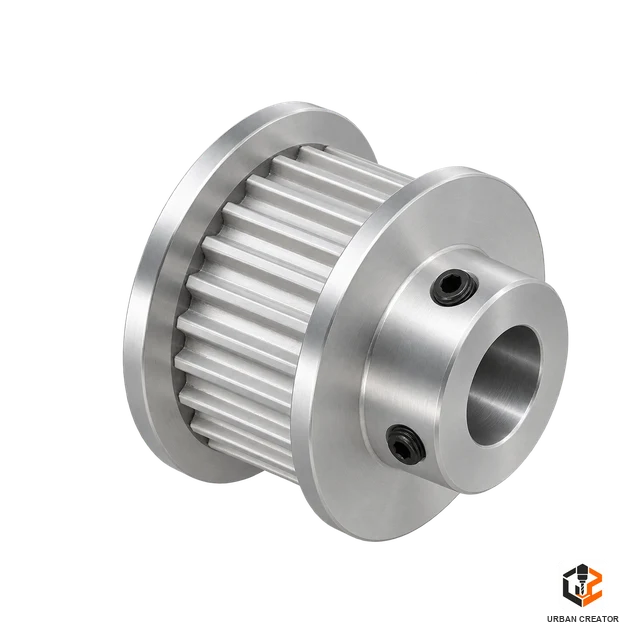
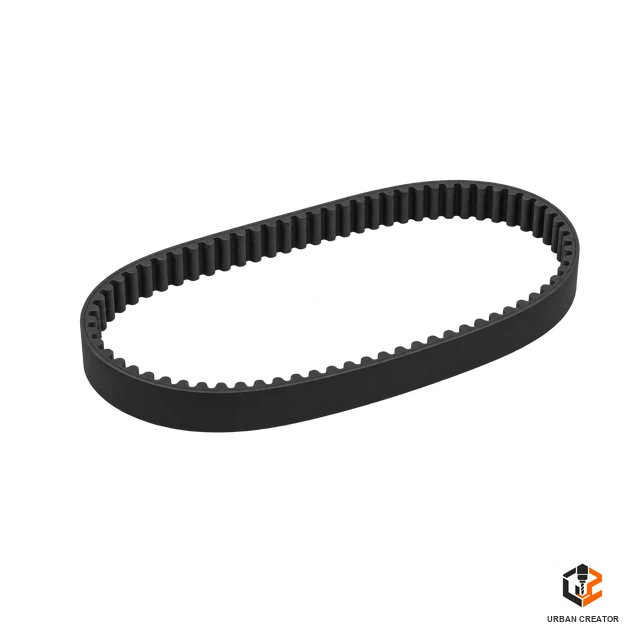
Belt yang terlalu kendur dapat membuat perubahan arah terasa lambat. Puli yang kendor pada poros motor menimbulkan gejala serupa. Periksa kondisi gigi belt, penjepit ujung belt, dan pengikat puli setelah mesin dimatikan. Serbuk atau serpihan pada jalur belt juga dapat mengubah beban dan ketelitian.
Ketegangan belt perlu mengikuti rancangan mesin. Belt yang terlalu kencang dapat membebani bearing dan motor; yang terlalu longgar menambah gerak kosong. Jangan memakai patokan umum tanpa melihat panjang belt, jenis profil, dan konstruksi mesin. Setelah penyesuaian, uji ulang gerak maju-balik.
Pada gantry dengan dua sisi penggerak, perbedaan ketegangan atau satu sisi yang tertinggal dapat memiringkan gantry. Hentikan mesin bila rangka mulai mengunci. Koreksi kedua sisi menurut prosedur perakitan dan homing yang benar.
3. Periksa mur lead screw atau ballscrew
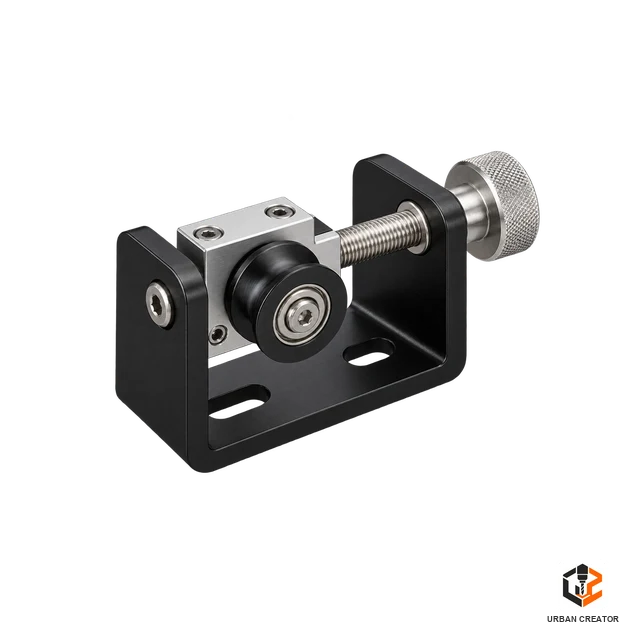
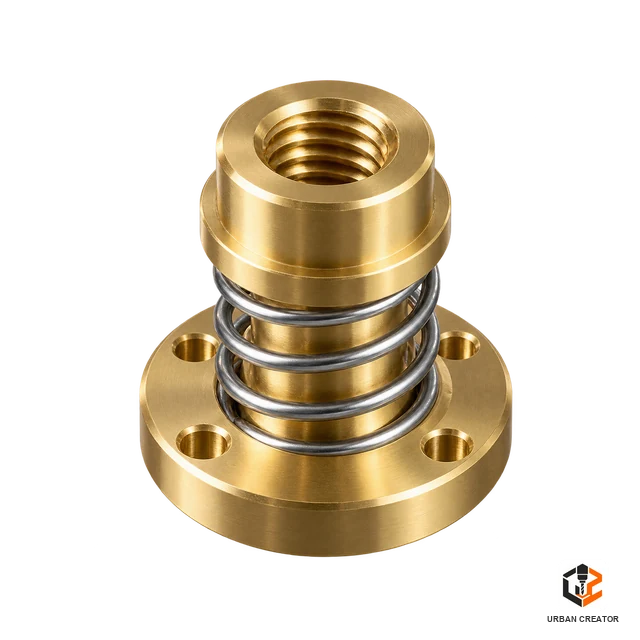
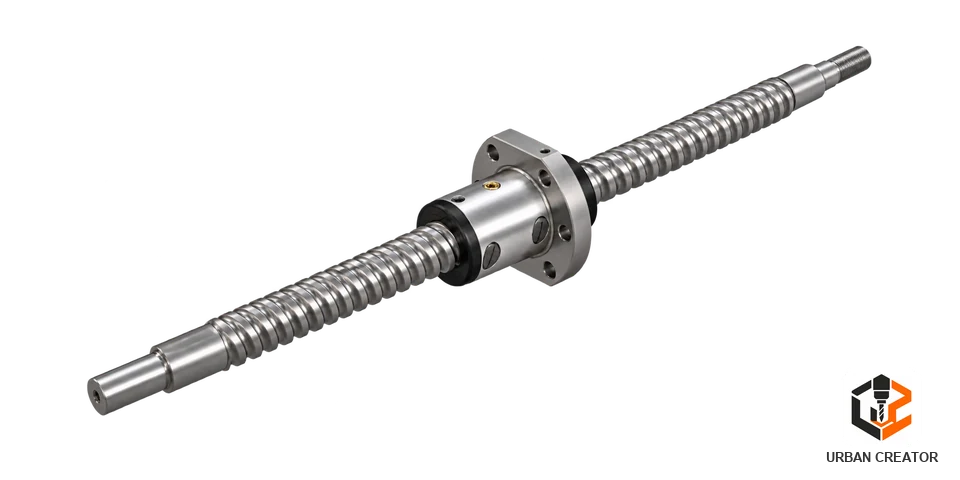
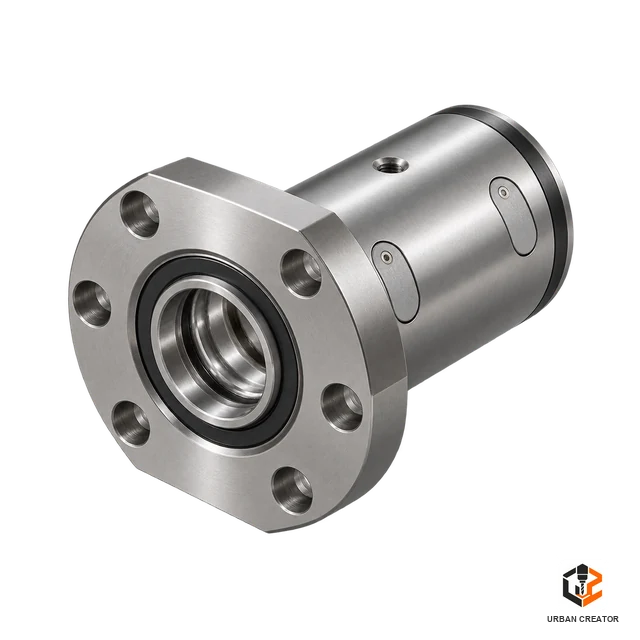
Celah antara screw dan mur merupakan sumber backlash yang umum. Mur anti-backlash memakai mekanisme tertentu untuk mengurangi celah, tetapi bisa aus atau kehilangan setelan. Ballscrew dapat memakai preload sesuai rancangan. Jangan mencoba menambah preload sembarangan karena gesekan dan panas dapat meningkat atau komponen rusak.
Bandingkan besar gerak kosong di beberapa posisi perjalanan. Jika perbedaan menonjol pada satu area, keausan lokal atau kelurusan screw patut diperiksa. Bersihkan dan rawat transmisi sesuai manual, bukan memakai pelumas apa pun yang kebetulan tersedia. Material debu dari pekerjaan CNC dapat mempercepat keausan bila pelindung rusak.
Jika perbaikan memerlukan pembongkaran mur atau bearing, serahkan kepada teknisi yang memahami pemasangan dan penyetelan. Dokumentasikan posisi awal komponen agar pengujian sesudah perbaikan dapat dibandingkan.
4. Periksa bearing, dudukan, dan rangka
Screw yang bergerak aksial karena bearing penahan longgar dapat tampak seperti backlash mur. Perhatikan apakah ujung screw maju-mundur saat arah motor berubah, dilihat dari tempat aman ketika mesin melakukan jog kecil. Setelah daya terputus, periksa dudukan bearing, baut rangka, dan pengikat rel. Kelonggaran pada satu sambungan dapat merambat ke hasil akhir.
Meja atau gantry yang lentur juga dapat memberi pembacaan berbeda saat beban potong bekerja. Oleh sebab itu, ukur tanpa beban dan bandingkan dengan benda uji potong ringan. Jika selisih hanya muncul saat memotong, jangan menyimpulkan seluruhnya sebagai backlash statis.
Jangan mengencangkan semua baut tanpa urutan. Penyetelan rel yang tidak sejajar dapat meningkatkan gesekan dan membuat motor kehilangan langkah. Ikuti prosedur mesin serta periksa kelancaran gerak setelah setiap penyesuaian.
5. Bedakan backlash dari lost step dan skala gerak
Backlash berulang ketika arah berubah. Lost step lebih mungkin tampak sebagai pergeseran mendadak setelah beban atau percepatan yang melampaui kemampuan motor. Jika mesin kadang kembali ke referensi dan kadang tidak setelah suara kasar, baca panduan Lost Step CNC. Jangan menutup masalah itu dengan kompensasi backlash.
Kesalahan steps per mm cenderung meningkat sebanding dengan jarak, termasuk pada gerak satu arah. Jika perintah 100 mm selalu menjadi 98 mm pada gerak stabil, periksa skala transmisi dan parameter. Gunakan panduan kalibrasi steps per mm setelah mekanik bebas dari kelonggaran yang tidak wajar.
Pahat yang melentur dapat membuat sisi potong berbeda ukuran menurut arah pemakanan. Karena itu, uji maju-balik tanpa pemotongan diperlukan sebelum menyalahkan backlash. Benda kerja yang longgar juga dapat bergerak ketika arah potong berubah.
Apakah kompensasi perangkat lunak cukup?
Kompensasi dapat membantu dalam keadaan tertentu, tetapi tidak menggantikan perbaikan mekanik. Nilai kompensasi yang didapat dari satu posisi bisa keliru pada bagian lain jika keausan tidak seragam. Kelonggaran yang berubah dengan beban juga sulit dikoreksi dengan satu angka tetap.
Jangan menganggap semua firmware GRBL menyediakan parameter backlash bawaan. Dokumentasi GRBL standar menempatkan fokus pada pengaturan gerak seperti steps per mm, laju, dan percepatan; penerapan kompensasi dapat bergantung pada pengendali, pengirim, atau alur CAM tertentu. Periksa dokumentasi firmware yang benar sebelum mencoba fitur itu.
Prioritaskan pengencangan sambungan yang longgar, penggantian komponen aus, dan penyesuaian transmisi sesuai manual. Setelah pengukuran mekanik stabil, barulah pertimbangkan kompensasi bila pekerjaan menuntut toleransi yang lebih ketat dan sistem mendukungnya.
Contoh diagnosis: lubang tampak lonjong pada arah X
Sebuah mesin membuat lubang bulat kecil, tetapi bentuknya sedikit lonjong pada X. Hasil pertama dan kedua menunjukkan pola hampir sama. Pemeriksaan CAM memastikan desain serta diameter pahat benar. Selanjutnya operator mengukur gerak X maju-balik tanpa pemotongan. Indikator memperlihatkan jeda kecil setelah pembalikan arah X, sedangkan Y merespons langsung.
Pemeriksaan setelah daya diputus menemukan sekrup pengunci puli X longgar. Setelah pengikat diperbaiki sesuai spesifikasi dan uji maju-balik diulang, jeda berkurang. Benda uji baru dibuat untuk memeriksa apakah hasil pemotongan juga membaik. Urutan ini lebih tepat daripada mengubah ukuran lingkaran pada desain.
Contoh diagnosis: hasil meleset hanya pada pemotongan berat
Pada mesin lain, uji maju-balik tanpa beban hampir tidak menunjukkan gerak kosong. Namun ukuran hasil bergeser ketika pahat memotong dalam. Periksa kelenturan pahat, rangka, penjepit, serta kemungkinan motor kehilangan langkah. Backlash statis kecil tidak menjelaskan seluruh gejala.
Kurangi beban potong secara bertahap dan gunakan benda uji. Jika hasil membaik ketika pemotongan lebih ringan, periksa kekakuan serta parameter pahat. Pengukuran indikator tetap berguna sebagai pembanding, tetapi jangan memakai satu penyebab untuk semua kesalahan dimensi.
Mencatat ambang hasil yang dapat diterima
Nilai backlash yang dapat diterima bergantung pada toleransi produk, bahan, pahat, dan cara pengukuran. Untuk benda dekoratif besar, celah yang kecil mungkin tidak terlihat. Untuk sambungan presisi, lubang pasak, atau komponen yang harus saling bertemu, selisih yang sama bisa menjadi masalah. Tentukan kebutuhan pekerjaan lebih dulu, lalu bandingkan dengan hasil uji mesin.
Catat angka sebelum dan sesudah perbaikan pada satuan yang sama. Ukur setidaknya beberapa pengulangan agar perubahan yang terlihat bukan akibat posisi dudukan indikator. Jangan menjanjikan akurasi berdasarkan pembacaan satu titik; hasil potong nyata masih dipengaruhi pahat, panas, penjepitan, dan kekakuan rangka. Gunakan benda uji yang mewakili proses sebenarnya untuk keputusan akhir.
Kesalahan umum ketika memperbaiki backlash
- Mengubah steps per mm untuk menutup gerak kosong saat arah berbalik.
- Menambah preload mur tanpa membaca batas komponen.
- Mengencangkan belt berlebihan hingga bearing terbebani.
- Mengabaikan baut puli atau kopling yang longgar.
- Mengukur di satu posisi saja lalu menerapkan kompensasi ke seluruh meja.
- Menguji mekanik dengan tangan saat motor masih diberi daya.
- Menyamakan kesalahan saat memotong dengan hasil uji tanpa beban.
- Mengubah beberapa komponen sekaligus sehingga penyebab tidak dapat ditelusuri.
Simpan nilai pengukuran sebelum dan sesudah perbaikan. Bila hasil tidak membaik, tinjau kembali hipotesis dan pulihkan setelan yang tidak relevan. Catatan yang jelas mempermudah perawatan berikutnya.
Kapan perlu bantuan teknisi?
Minta bantuan ketika screw perlu dibongkar, bearing penahan perlu disetel, gantry tidak siku, atau hasil pengukuran berubah tidak menentu. Teknisi juga diperlukan bila pemeriksaan berhubungan dengan driver, daya, atau rangkaian listrik. Hentikan mesin jika terdengar benturan, kopling pecah, atau sumbu mengunci.
Siapkan tabel hasil uji maju-balik, foto transmisi saat mesin mati, model screw serta mur, dan riwayat perawatan. Dengan data tersebut, teknisi dapat menilai apakah komponen perlu disetel, diperbaiki, atau diganti.
Daftar periksa sesudah perbaikan
- Kopling, puli, belt, mur, dan bearing terpasang sesuai prosedur.
- Tidak ada pelindung atau rangkaian keselamatan yang dilepas.
- Sumbu bergerak lancar tanpa titik macet di sepanjang area aman.
- Uji maju-balik diulang pada beberapa posisi.
- Hasil indikator dicatat untuk X, Y, dan Z yang relevan.
- Uji gerak satu arah tetap sesuai jarak perintah.
- Benda uji potong ringan menunjukkan ukuran konsisten.
- Setelan atau komponen yang diganti didokumentasikan.
Jika gerak kosong masih besar atau berubah-ubah, jangan melanjutkan produksi presisi. Perbaikan mekanik perlu diselesaikan sebelum kompensasi atau kalibrasi akhir dilakukan.
Pertanyaan yang sering muncul
Apakah semua mesin CNC memiliki backlash?
Setiap transmisi memiliki toleransi dan kekakuan terbatas, tetapi besarnya berbeda menurut desain serta kondisi. Yang penting adalah mengukur apakah gerak kosong melewati kebutuhan pekerjaan dan apakah nilainya stabil.
Apakah ballscrew pasti bebas backlash?
Tidak selalu. Ballscrew berpreload dapat mengurangi celah, tetapi pemasangan, keausan, dan bearing penahan tetap berpengaruh. Gunakan spesifikasi pabrikan serta hasil ukur mesin.
Bisakah saya memperbaikinya melalui GRBL saja?
Jangan mengandalkan kompensasi perangkat lunak sebagai perbaikan pertama. Telusuri sumber mekanik dahulu. Fitur kompensasi berbeda antarfirmware dan mungkin tidak ada pada GRBL standar.
Bagaimana membedakannya dari pahat yang melentur?
Ukur gerak maju-balik tanpa pemotongan. Jika indikator menunjukkan jeda saat pembalikan arah, ada komponen mekanik yang perlu diperiksa. Jika hanya hasil potong berat yang meleset, beban dan kekakuan alat juga harus diuji.
Untuk mengikuti topik berikutnya, kembali ke halaman induk Troubleshooting. Setelah masalah gerak kosong teratasi, lanjutkan ke topik Chatter bila permukaan potong masih bergetar.
Rujukan teknis: katalog teknis ballscrew HIWIN dan dokumentasi pengaturan GRBL. Ikuti manual komponen mesin Anda untuk prosedur penyetelan mekanik.




1 Comment
Chatter CNC Router: Penyebab Getaran dan Solusinya
October 8, 2026[…] proses, periksa panduan lost step CNC. Bila kesalahan muncul saat sumbu berbalik arah, ikuti cara mengukur backlash. Pemisahan gejala ini mencegah kita mengubah putaran spindle untuk masalah yang sebenarnya berasal […]