


Cara Menghitung Steps/mm CNC dengan Kalkulator dan Kalibrasi
Ketika Anda meminta sumbu CNC bergerak 100 mm, controller harus mengetahui berapa pulsa motor yang dibutuhkan untuk menempuh jarak itu. Angka inilah yang disebut steps per mm. Nilai keliru membuat ukuran hasil potong meleset, walaupun desain dan G-code benar. CNC Steps/mm Calculator Urban Creator membantu menghitung nilai awal sekaligus mengoreksinya melalui pengukuran.
Data yang perlu disiapkan
Catat sudut langkah motor (umumnya 1,8° atau 0,9°), microstepping driver, dan jenis transmisi. Untuk leadscrew atau ballscrew, masukkan jarak maju per satu putaran. Untuk belt, masukkan pitch dan jumlah gigi pulley. Bila memakai rack atau rasio gear, isi parameter yang sesuai. Jangan menyamakan pitch ulir dengan lead pada screw multi-start.
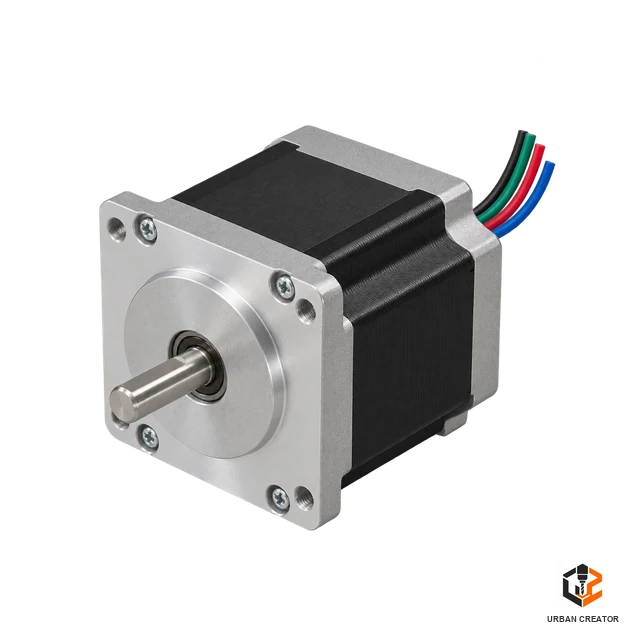
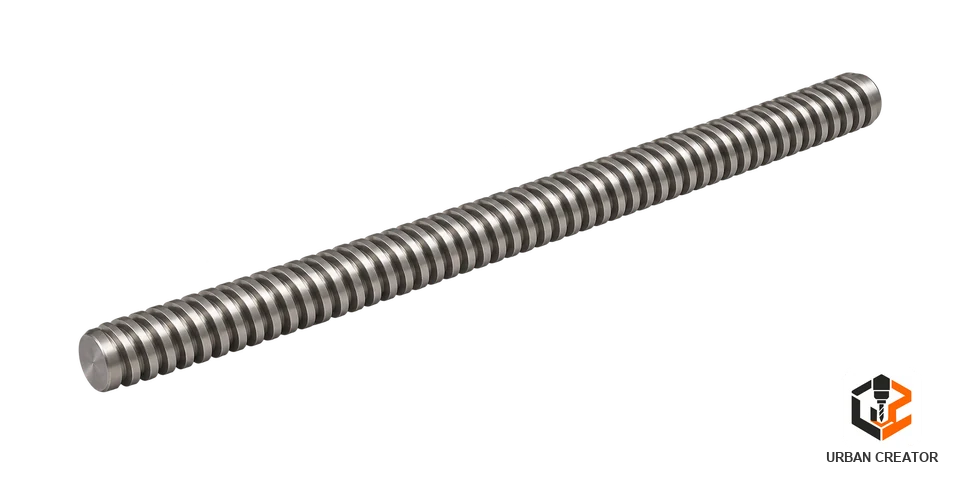
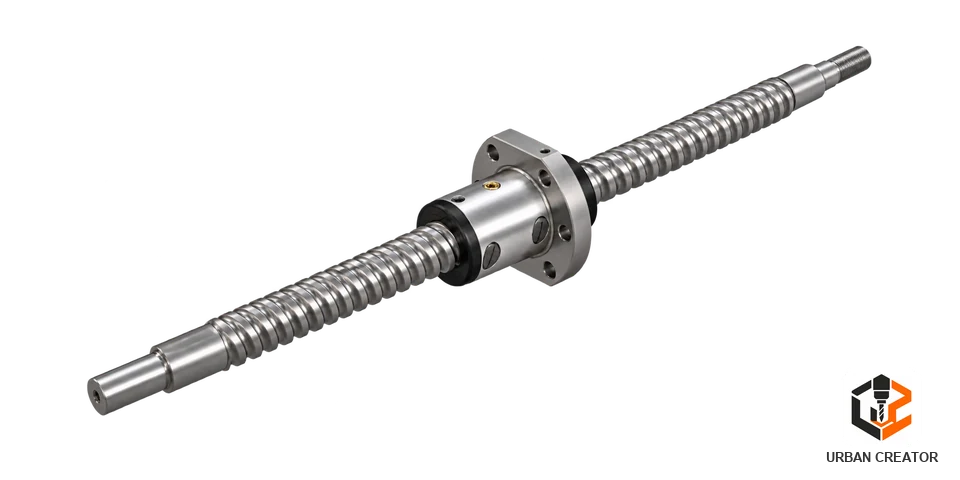
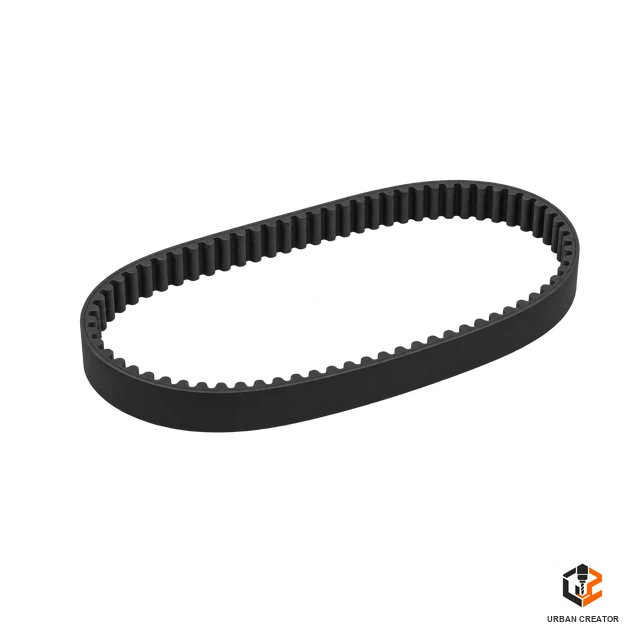
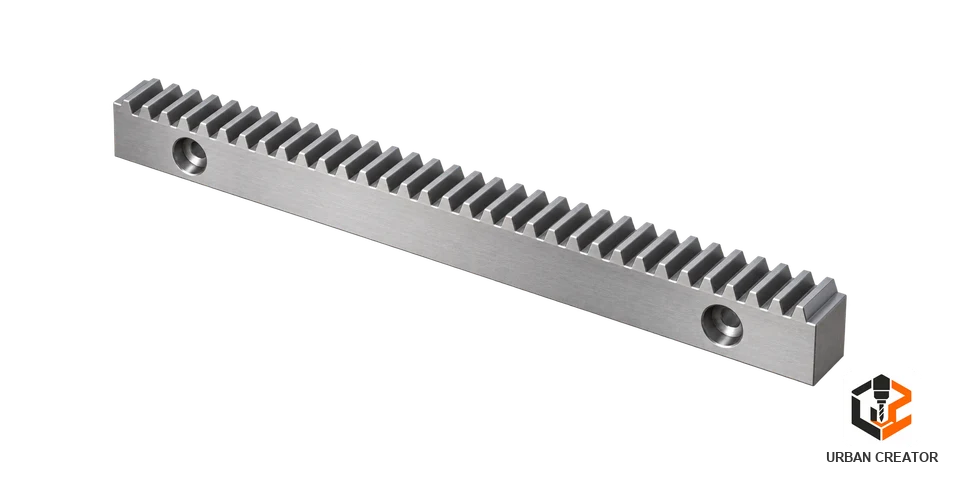
🧮 Rumus steps/mm untuk tiap jenis transmisi
Intinya selalu sama: steps/mm = jumlah microstep per putaran motor ÷ jarak yang ditempuh sumbu per putaran. Yang berubah hanya cara menghitung jaraknya.
Contoh hitung awal untuk leadscrew
Motor 1,8° menghasilkan 200 langkah penuh per putaran. Dengan microstepping 1/16, jumlahnya 3.200 microstep per putaran. Jika screw bergerak 8 mm per putaran, steps/mm = 3.200 ÷ 8 = 400. Angka 400 adalah titik awal untuk sumbu tersebut. Kalkulator juga menampilkan jarak per putaran dan kebutuhan pulsa pada kecepatan yang dipilih, sehingga Anda bisa menilai kemampuan controller.
🎯 Contekan steps/mm untuk setup populer
Semua baris memakai motor 1,8° (200 langkah per putaran). Gunakan sebagai pembanding hitungan Anda, bukan pengganti pengukuran di mesin sendiri.
Perhatikan dua baris terakhir: dengan screw yang sama, mengubah microstepping dari 1/8 ke 1/32 mengubah steps/mm dari 200 menjadi 800. Karena itu, nilai microstepping yang Anda isi harus sama dengan jumper atau DIP switch yang benar-benar terpasang pada driver.
Kalibrasi dengan gerak nyata
- Masukkan nilai awal ke parameter sumbu yang tepat. Pada GRBL, contohnya
$100untuk X,$101untuk Y, dan$102untuk Z. Periksa dokumentasi firmware bila memakai grblHAL, FluidNC, atau Mach3. - Letakkan indikator ukur atau alat ukur yang memadai. Perintahkan gerak lurus, misalnya 100 mm, pada kecepatan aman.
- Catat jarak aktual. Rumus koreksi: steps/mm baru = steps/mm lama × jarak perintah ÷ jarak aktual.
- Contoh: nilai awal 400 dan gerak aktual 98 mm untuk perintah 100 mm. Nilai baru = 400 × 100 ÷ 98 = 408,16 steps/mm. Simpan, lalu ulangi pengujian.
Uji pada jarak yang cukup panjang agar kesalahan pembacaan kecil. Pastikan tidak ada backlash, slip belt, kehilangan langkah, atau coupler longgar. Masalah mekanik tersebut tidak dapat diselesaikan hanya dengan menaikkan steps/mm.
🔧 Tabel koreksi kalibrasi
Dengan nilai awal 400 steps/mm dan perintah gerak 100 mm, beginilah hasil koreksi untuk beberapa jarak aktual yang mungkin Anda ukur. Rumusnya: 400 × 100 ÷ jarak aktual.
Pada GRBL, nilai ini dimasukkan ke $100 untuk X, $101 untuk Y, dan $102 untuk Z. Setelah menyimpan, ulangi pengukuran sampai selisih tidak lagi berarti bagi toleransi pekerjaan Anda.
🩺 Kalau hasilnya masih meleset
Pertanyaan yang sering muncul
Apakah steps/mm sama dengan pitch?
Tidak. Steps/mm adalah jumlah pulsa untuk satu milimeter gerak. Pitch atau lead hanya salah satu data yang dipakai untuk menghitungnya.
Berapa jarak ideal untuk kalibrasi?
Gunakan jarak yang cukup panjang dalam batas aman mesin. Semakin panjang, semakin kecil pengaruh kesalahan pembacaan alat ukur.
Perlukah kalibrasi ulang setelah mengganti microstepping?
Perlu. Mengubah microstepping langsung mengubah jumlah microstep per putaran, sehingga steps/mm harus dihitung ulang.
Mulai menghitung: buka CNC Steps/mm Calculator, pilih jenis transmisi, lalu gunakan bagian kalibrasi setelah pengukuran.



