


Feed, Speed, DOC, dan Stepover CNC Router: Memahami Hubungan Parameter
Panduan CNC Router · Topik 10
Daftar isi artikel
Feed rate, RPM, kedalaman per lintasan, dan stepover bekerja bersama menentukan kondisi pemotongan. Satu angka yang berhasil pada cutter atau mesin lain tidak otomatis cocok untuk pekerjaanmu.
Kenali satuan feed rate dan fungsi parameter
Istilah di CAM dapat berbeda menurut strategi. Dokumentasi parameter Autodesk Fusion menjelaskan contoh stepdown dan stepover. Baca bantuan parameter yang sedang dipakai, terutama pada toolpath adaptive atau finishing tiga dimensi.
Hubungan feed rate, RPM, dan chip load
Hubungan nominalnya adalah feed rate = RPM × jumlah gigi pemotong × chip load. Dengan feed dalam mm/menit, chip load dinyatakan dalam mm/gigi. Data pemotongan Onsrud menggunakan hubungan yang sama, dengan rekomendasi spesifik untuk alat serta material.
Contoh matematika, bukan resep cutting: 12.000 RPM × 2 gigi × 0,05 mm/gigi = 1.200 mm/menit. Angka chip load harus dipilih dari data yang relevan; rumus tidak menilai kekakuan, workholding, atau kemampuan mesin. Perhitungan lengkap ada di cara menghitung feed rate dan RPM CNC router, sedangkan tabel per material ada di setting feed rate dan spindle speed CNC.
Depth total berbeda dari depth per pass
Pocket dengan kedalaman akhir 6 mm tidak harus dikerjakan dalam satu lintasan. CAM membagi kedalaman menurut stepdown yang dipilih. Jumlah tahap dan lintasan terakhir bergantung pada strategi serta pengaturan.
🧮 Contoh pembagian kedalaman 6 mm
Tabel ini hanya hitungan pembagian kedalaman, bukan rekomendasi stepdown. Nilai stepdown yang aman mengikuti data cutter, material, dan mesin Anda.
Kedalaman yang lebih kecil dapat mengurangi beban, tetapi tidak memperbaiki cutter tumpul atau penjepitan yang salah. Periksa juga panjang flute dan jarak aman collet terhadap benda.


Stepover memengaruhi keterlibatan alat
Pada pocket, perpindahan lateral menentukan bagian cutter yang kembali memakan material. Pada finishing permukaan tiga dimensi, stepover juga memengaruhi bekas jalur. Stepover kecil biasanya menambah jumlah lintasan; pilihan akhirnya perlu menyeimbangkan hasil, waktu, dan kondisi proses.
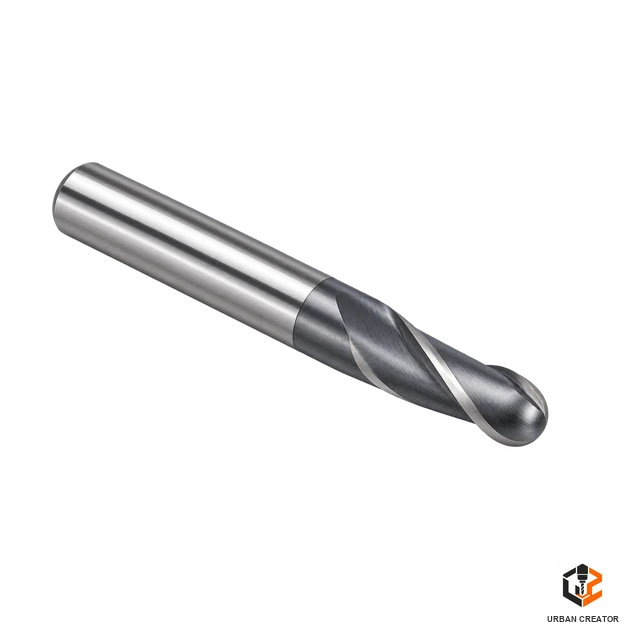
Memotong slot penuh berbeda dari menyayat sisi dengan keterlibatan kecil. Chip load nominal tidak selalu sama dengan ketebalan chip aktual. Jangan menggunakan satu tabel tanpa membaca kondisi pemotongan yang disyaratkan produsen.
🎚️ Efek umum bila satu parameter diubah
Ini kecenderungan umum untuk membantu membaca hasil uji. Ubah satu variabel dalam satu waktu.
Cara menyiapkan uji parameter
- Pastikan jenis material, diameter cutter, jumlah flute, dan geometri alat.
- Ambil data awal dari produsen cutter untuk material serta strategi yang sesuai.
- Cocokkan batas RPM, feed, kedalaman, dan kemampuan penahanan mesin.
- Simulasikan toolpath dan periksa entry, clearance, clamp, serta kedalaman akhir.
- Uji pada sampel dengan pengawasan, kemudian ukur dan catat hasil.
Ubah satu variabel untuk memudahkan evaluasi. Catat kode alat, material, parameter, suara tidak normal, mutu tepi, dan hasil ukur. Jangan mengandalkan warna serpihan sebagai satu-satunya ukuran proses.
Kesalahan yang sering terjadi
Menurunkan feed sangat jauh sambil mempertahankan RPM dapat membuat alat lebih banyak menggesek pada kondisi tertentu. Sebaliknya, menaikkan feed tanpa memeriksa beban juga berisiko gagal. Bila muncul getaran atau hasil buruk, hentikan dan periksa setup. Lanjutkan ke penyebab hasil potong kasar untuk diagnosis terarah.
🧯 Gejala dan arah pemeriksaan
Pertanyaan yang sering muncul
Apakah menurunkan feed rate selalu memperbaiki hasil potong yang kasar?
Tidak selalu. Feed terlalu rendah pada RPM tinggi justru bisa membuat cutter menggesek material alih-alih memotong bersih, yang malah memperburuk hasil dan mempercepat keausan.
Apakah stepover kecil selalu menghasilkan permukaan lebih halus?
Umumnya ya untuk finishing 3D, tetapi konsekuensinya waktu pengerjaan bertambah karena jumlah lintasan meningkat. Perlu diseimbangkan dengan kebutuhan waktu produksi.
Kenapa rumus feed rate tidak bisa langsung dipakai tanpa pengujian?
Karena rumus hanya menghitung hubungan matematis RPM, jumlah gigi, dan chip load. Rumus tidak memperhitungkan kekakuan mesin, kualitas penjepitan, atau kondisi cutter yang sebenarnya di lapangan.
Apakah warna serpihan bisa dijadikan patokan utama parameter sudah benar?
Bisa jadi indikator awal, tetapi jangan dijadikan satu-satunya ukuran. Periksa juga mutu tepi, suara mesin, dan hasil pengukuran dimensi untuk menilai apakah parameter sudah sesuai.




2 Comments
Upcut vs Downcut vs Compression: Mata Potong CNC
October 8, 2026[…] Berikutnya: Feed, Speed, DOC, dan Stepover CNC Router: Memahami Hubungan Parameter → […]
Setting Titik Nol CNC Router: Homing dan Work Zero
October 8, 2026[…] Sebelumnya: Feed, Speed, DOC, dan Stepover CNC Router: Memahami Hubungan Parameter […]