


Toolsetter CNC: Cara Kerja, Wiring, Kalibrasi, dan Offset Tool
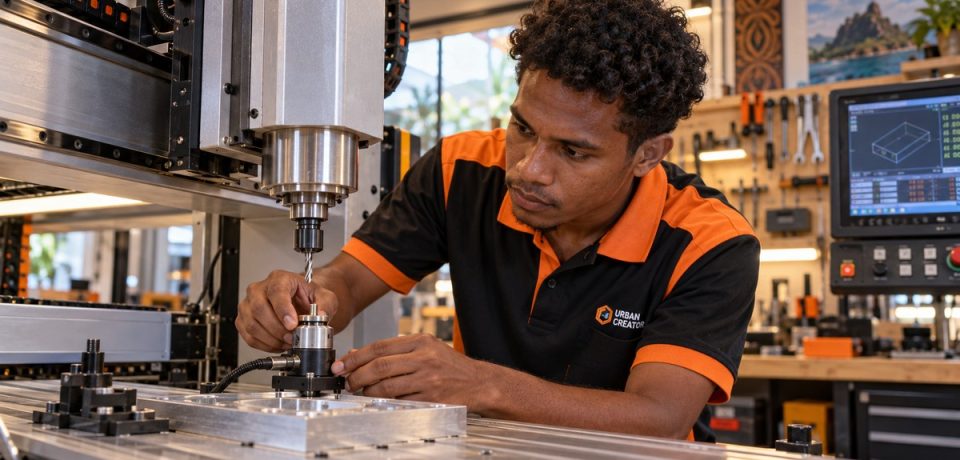
Toolsetter CNC adalah sensor yang mengukur posisi ujung alat potong terhadap titik referensi mesin. Perangkat ini membantu operator mencatat panjang tool, memperbarui offset, dan menjaga kedalaman potong setelah pergantian alat. Pada proses yang memakai banyak cutter, toolsetter mengurangi pengukuran manual serta mempercepat persiapan mesin.
Hasil pengukuran tetap bergantung pada pemasangan, wiring, macro, kebersihan permukaan, dan kondisi mekanik. Sensor yang mahal pun dapat memberi nilai salah jika serpihan menempel di permukaan sentuh. Untuk mengikuti seri secara berurutan, kembali ke halaman induk Elektronik & Controller.
Apa fungsi toolsetter pada mesin CNC?
Toolsetter memberi controller sebuah posisi sentuh yang tetap dan dapat diulang. Mesin menggerakkan tool ke sensor dengan feed yang terkendali. Saat ujung tool menyentuh permukaan sensor, input berubah. Controller mencatat koordinat mesin pada saat itu, lalu menghitung panjang tool atau selisih terhadap alat referensi.
Data tersebut membantu menjaga posisi ujung cutter terhadap benda kerja. Operator dapat mengganti end mill, drill, engraving bit, atau ball nose tanpa mengatur nol Z dari awal secara manual. Manfaat ini terasa pada pekerjaan bertahap yang memakai beberapa tool dan pada produksi berulang.
Perbedaan toolsetter dan probe benda kerja
Toolsetter CNC dan probe benda kerja mempunyai tugas yang berbeda. Toolsetter mengukur alat potong. Probe mencari permukaan, tepi, pusat lubang, atau posisi benda kerja. Keduanya memakai input sentuh, tetapi lokasi pemasangan, arah pendekatan, macro, dan perhitungan offset tidak sama.
Jangan memakai macro probe benda kerja untuk toolsetter tanpa memahami rumusnya. Baca juga panduan Probe CNC untuk melihat hubungan keduanya. Sistem yang rapi memberi nama input, macro, dan parameter secara jelas agar operator tidak tertukar.
Tabel perbandingan toolsetter dan probe benda kerja
Ringkasan berikut membantu operator tidak menukar fungsi kedua perangkat.
Kapan toolsetter dibutuhkan?
Toolsetter sangat berguna ketika mesin sering mengganti alat, memakai automatic tool changer, atau mengerjakan program dengan beberapa operasi. Perangkat ini juga membantu workshop yang ingin mencatat keausan dan memeriksa tool patah. Untuk pekerjaan satu tool sederhana, touch plate manual mungkin sudah cukup.
Kebutuhan akurasi menentukan jenis sensor. Pekerjaan kayu umum memiliki tuntutan berbeda dari milling aluminium presisi. Pilih repeatability, overtravel, sealing, dan diameter bidang sentuh yang sesuai. Jangan membeli hanya berdasarkan resolusi yang tercetak pada iklan.
Jenis toolsetter CNC yang umum
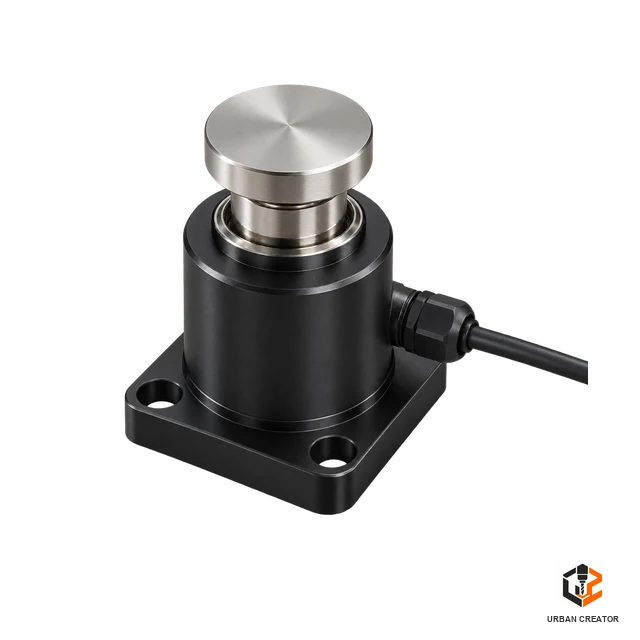
- Toolsetter kontak mekanis memakai plunger dan sakelar internal.
- Toolsetter elektronik memakai sensor presisi dengan output aktif.
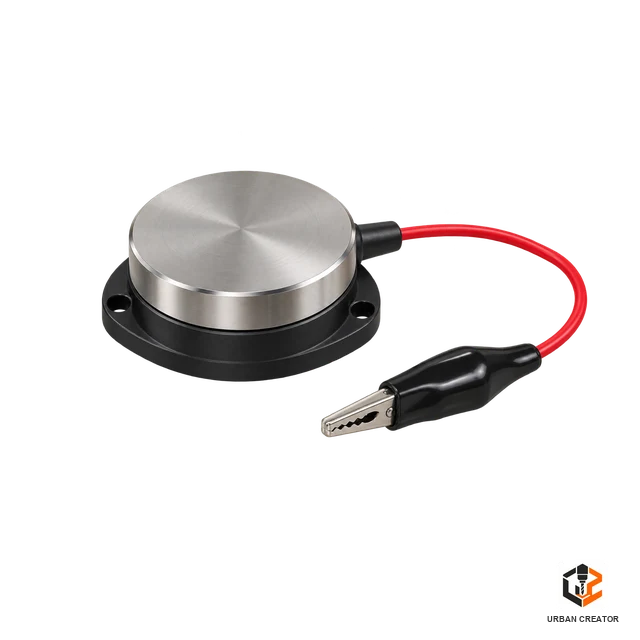
- Touch plate portabel diletakkan oleh operator saat diperlukan.
- Toolsetter tetap dipasang pada meja atau area khusus mesin.
- Toolsetter laser mengukur tool tanpa kontak fisik.
Setiap jenis memiliki kelebihan. Sensor kontak relatif mudah dipasang dan cocok untuk banyak router. Sensor laser dapat memeriksa diameter, profil, dan kerusakan tool, tetapi membutuhkan lingkungan bersih serta integrasi yang lebih rumit. Pilihan terbaik mengikuti proses, controller, dan kondisi workshop.
Tabel perbandingan jenis toolsetter
Setiap jenis punya kelebihan dan batas. Pilih berdasarkan toleransi pekerjaan, kondisi workshop, dan kemampuan controller.
Toolsetter tetap dan portabel
Toolsetter tetap selalu berada pada koordinat mesin yang diketahui. Operator dapat memanggil macro tanpa menaruh plate secara manual. Cara ini mempercepat pergantian tool, tetapi sensor harus terlindung dari tabrakan, clamp, debu, chip, dan gerak benda kerja.
Sebaliknya, sensor portabel dapat disimpan saat tidak digunakan. Operator meletakkannya pada meja, benda kerja, atau fixture sesuai prosedur. Cara ini fleksibel, tetapi posisi dan kebersihannya harus konsisten. Kabel yang longgar juga dapat tertarik ketika mesin bergerak.
Bagian penting pada toolsetter
Permukaan sentuh menerima ujung tool, sedangkan plunger menyediakan gerak lebih setelah titik trigger. Body menjaga mekanisme tetap kaku. Seal melindungi bagian dalam dari debu atau coolant. Kabel dan connector membawa sinyal ke input controller. Beberapa model memiliki LED untuk menunjukkan status.
Perhatikan diameter pad, tinggi total, gaya sentuh, dan overtravel. Tool berdiameter kecil membutuhkan permukaan yang rata serta gaya yang tidak berlebihan. Tool panjang membutuhkan pendekatan stabil. Nilai overtravel memberi ruang berhenti, tetapi bukan alasan untuk memakai feed tinggi.
Memahami repeatability dan accuracy
Repeatability menunjukkan seberapa dekat hasil pengukuran berulang pada kondisi yang sama. Accuracy menunjukkan kedekatan hasil terhadap nilai sebenarnya. Toolsetter dapat sangat repeatable tetapi tetap memiliki bias jika tinggi referensinya belum dikalibrasi. Bias yang stabil dapat dikoreksi, sedangkan hasil yang menyebar perlu diperbaiki.
Jangan menilai sensor dari satu sentuhan. Lakukan banyak siklus, catat posisi trigger, lalu hitung rentangnya. Periksa hasil pada tool berbeda dan setelah mesin bekerja. Suhu, kotoran, kelonggaran spindle, serta feed dapat mengubah hasil.
Memilih lokasi pemasangan
Tempatkan toolsetter pada area yang dapat dijangkau semua tool tanpa melewati clamp atau benda kerja. Lokasi harus kaku, rata, dan tidak mengganggu perjalanan normal. Sisakan ruang untuk pendekatan vertikal, retraction, serta tool panjang. Pastikan gantry dan dust shoe tidak menabrak sensor.
Pertimbangkan aliran chip dan coolant. Sudut meja yang jauh dari pemotongan sering lebih bersih, tetapi tetap harus mudah dijangkau. Jika mesin memiliki automatic tool changer, pilih lokasi yang mendukung urutan ambil tool, ukur, lalu kembali bekerja secara aman.
Membuat dudukan yang kokoh
Dudukan harus menahan toolsetter tanpa goyang. Gunakan permukaan referensi yang rata dan pengikat yang sesuai. Hindari pelat tipis yang melentur saat tool menekan sensor. Jika dudukan dapat dilepas, gunakan pin, shoulder, atau fitur lokasi agar posisinya kembali dengan konsisten.
Lindungi kabel dengan strain relief. Jangan biarkan gaya kabel menarik body sensor. Buat jalur yang tidak terjepit meja, drag chain, atau fixture. Dokumentasikan koordinat pemasangan dan batas aman di dekatnya.
Meratakan permukaan toolsetter
Permukaan sentuh perlu tegak lurus terhadap gerak sumbu Z. Jika pad miring, tool besar dan kecil dapat memicu pada tinggi berbeda. Gunakan dial indicator atau metode pengukuran yang sesuai untuk memeriksa kerataan. Atur shim atau dudukan sampai hasil memenuhi toleransi proses.
Selain itu, jangan menekan indikator melebihi rentang sensor. Putar spindle secara manual hanya jika prosedur aman dan mesin tidak dapat bergerak. Setelah penyetelan, kencangkan baut bertahap lalu periksa kembali karena gaya pengikat dapat mengubah posisi.
Jenis sinyal NO dan NC
Output normally open berubah aktif ketika tool menyentuh sensor. Output normally closed bekerja dengan logika kebalikan. Konfigurasi NC dapat membantu mendeteksi kabel putus karena controller melihat perubahan keadaan, tetapi implementasinya harus sesuai dengan desain input dan macro.
Pahami keadaan normal saat plunger bebas dan keadaan trigger saat pad ditekan. Jangan menebak dari warna kabel. Baca diagram produsen, lalu gunakan multimeter pada kondisi aman untuk memastikan kontak. Atur invert input hanya setelah logika fisik jelas.
Sensor PNP, NPN, dan kontak pasif
Kontak pasif bekerja seperti sakelar tanpa catu daya. Sensor aktif membutuhkan tegangan dan dapat memakai output PNP atau NPN. Controller harus menerima jenis output, level tegangan, dan arus yang benar. Output 24 volt tidak boleh langsung masuk ke input 5 volt tanpa interface yang sesuai.
Gunakan optocoupler atau rangkaian interface yang direkomendasikan produsen jika level berbeda. Periksa common, polaritas, serta isolasi. Kesalahan wiring dapat merusak input atau membuat sensor terus aktif. Matikan daya sebelum mengubah terminal.
Wiring toolsetter ke controller
Hubungkan output sensor ke terminal input yang ditetapkan untuk toolsetter atau probe. Sambungkan common sesuai jenis input. Untuk sensor aktif, berikan catu daya dengan tegangan yang benar. Pasang fuse atau proteksi jika dokumentasi mewajibkannya. Beri label pada kedua ujung kabel.
Pisahkan kabel sinyal dari output VFD, kabel spindle, motor stepper, contactor, dan relay. Gunakan twisted pair atau shield sesuai rekomendasi. Panduan Wiring Dasar CNC menjelaskan penataan panel, grounding, dan manajemen kabel.
Grounding dan shield kabel
Grounding yang baik membantu mengendalikan gangguan, tetapi sambungan yang salah dapat membentuk ground loop. Ikuti arsitektur panel yang sudah direncanakan. Hubungkan shield pada titik yang direkomendasikan dan jangan memakai protective earth sebagai jalur sinyal secara sembarangan.
Periksa continuity, isolasi, dan ketahanan connector. Gerakkan kabel perlahan sambil melihat status input. Jika indikator berubah tanpa sentuhan, cari koneksi longgar, kabel rusak, atau gangguan elektromagnetik sebelum menjalankan macro.
Menguji input sebelum gerakan
Buka halaman diagnostik controller atau sender. Tekan toolsetter dengan tangan sesuai batas normal, lalu pastikan indikator berubah cepat dan stabil. Lepaskan pad dan pastikan status kembali. Ulangi beberapa kali. Tes ini wajib dilakukan setelah pemasangan, servis, atau perubahan wiring.
Operator dapat menemukan logika terbalik sebelum tool bergerak. Jika input sudah aktif saat sensor bebas, macro mungkin berhenti atau memberi alarm. Jika input tidak pernah aktif, spindle dapat terus menekan sensor hingga terjadi kerusakan.
Koordinat mesin dan work offset
Toolsetter tetap biasanya berada pada koordinat mesin, bukan sekadar work coordinate. Homing membentuk referensi mesin yang stabil. Macro bergerak menuju lokasi sensor berdasarkan referensi tersebut, mengukur tool, lalu memperbarui tool length offset atau selisih yang dibutuhkan.
Homing yang buruk membuat lokasi toolsetter tidak aman. Limit switch, arah sumbu, dan repeatability homing harus benar. Jangan menjalankan macro otomatis setelah mesin menyala sebelum homing selesai, kecuali controller memiliki prosedur referensi lain yang terdokumentasi.
Menentukan tinggi referensi
Tinggi referensi adalah hubungan antara titik trigger toolsetter dan sistem koordinat mesin. Nilai ini dapat diperoleh memakai tool master, gauge block, indikator, atau metode kalibrasi yang disediakan controller. Metode harus menghasilkan referensi yang dapat diulang.
Catat apakah nilai mengacu pada permukaan meja, spindle gauge line, tool holder, atau tool referensi. Salah memahami acuan akan menghasilkan offset yang tampak masuk akal tetapi salah. Simpan unit milimeter atau inci secara tegas.
Kalibrasi dengan tool referensi
Pilih tool referensi yang lurus, bersih, dan terpasang konsisten. Tentukan panjang atau posisi ujungnya dengan metode pengukuran yang dipercaya. Sentuhkan tool ke toolsetter memakai feed rendah, lalu catat koordinat trigger. Gunakan hubungan tersebut untuk menghitung tinggi referensi sensor.
Ulangi pengukuran beberapa kali. Lepas dan pasang kembali tool jika sistem memakai collet manual. Variasi setelah pemasangan ulang menunjukkan kontribusi collet, holder, atau prosedur pengencangan. Kalibrasi bukan hanya angka tunggal pada software.
Tool length offset
Tool length offset menyatakan hubungan panjang setiap tool terhadap referensi yang dipakai controller. Pada sistem dengan tool table, setiap nomor tool mempunyai nilai sendiri. Pada router sederhana, macro dapat menghitung selisih antara tool lama dan tool baru, lalu menerapkan kompensasi sementara.
Namun, format offset berbeda antarcontroller. GRBL, grblHAL, FluidNC, Mach, LinuxCNC, dan kontrol industri tidak selalu memakai perintah yang sama. Gunakan dokumentasi firmware serta sender yang sesuai. Jangan menyalin macro dari internet tanpa memeriksa arti setiap baris.
Urutan macro toolsetter yang aman
- Pastikan mesin sudah homing dan spindle berhenti.
- Periksa input toolsetter dalam keadaan bebas.
- Naikkan Z ke tinggi aman sebelum bergerak pada X dan Y.
- Bergerak ke koordinat sensor dengan rapid yang terkendali.
- Turunkan tool ke posisi pendekatan tanpa menyentuh pad.
- Lakukan sentuhan pertama dengan batas perjalanan.
- Mundur, lalu lakukan sentuhan kedua pada feed lebih rendah.
- Hitung dan simpan offset yang benar.
- Tarik tool ke posisi aman sebelum kembali bekerja.
Macro harus menangani kondisi tidak ada trigger. Gerakan probing memerlukan batas jarak yang realistis. Jika sensor gagal, controller harus berhenti dan menampilkan alarm, bukan meneruskan proses seolah pengukuran berhasil.
Pendekatan dua tahap
Sentuhan pertama memakai feed sedang untuk menghemat waktu. Mesin lalu mundur melepas plunger dan menyentuh lagi dengan feed rendah. Nilai kedua menjadi hasil pengukuran. Cara ini dapat meningkatkan konsistensi serta mengurangi waktu siklus.
Jarak mundur harus cukup untuk mengembalikan sensor ke keadaan bebas. Verifikasi indikator sebelum sentuhan kedua. Jika plunger masih tertekan, gerakan berikutnya tidak menghasilkan trigger baru. Gunakan feed yang sesuai dengan respons sensor dan deselerasi mesin.
Menetapkan feed dan batas perjalanan
Feed terlalu tinggi meningkatkan overtravel dan gaya benturan. Feed terlalu rendah memperpanjang siklus. Mulailah dari nilai konservatif dalam manual sensor. Pertimbangkan massa sumbu, akselerasi, latency input, mekanisme toolsetter, dan diameter tool.
Beri batas perjalanan sedikit lebih panjang dari jarak pendekatan normal, tetapi tetap lebih pendek dari jarak yang dapat merusak sensor. Macro juga perlu tinggi aman untuk tool terpanjang. Uji dengan single block atau mode lambat sebelum operasi otomatis.
Mengukur tool berdiameter kecil
Drill kecil dan engraving bit mudah patah jika gaya sentuh besar atau permukaan pad tidak rata. Gunakan area sentuh yang bersih, feed rendah, dan sensor dengan gaya sesuai. Pastikan ujung tool mengenai bagian datar, bukan tepi pad.
Runout dapat membuat ujung tertentu menyentuh lebih dahulu. Untuk tool rapuh, pertimbangkan metode optik atau prosedur khusus. Jangan memakai jari untuk menahan sensor di bawah tool. Dudukan harus melakukan pekerjaan tersebut.
Mengukur ball nose dan tool khusus
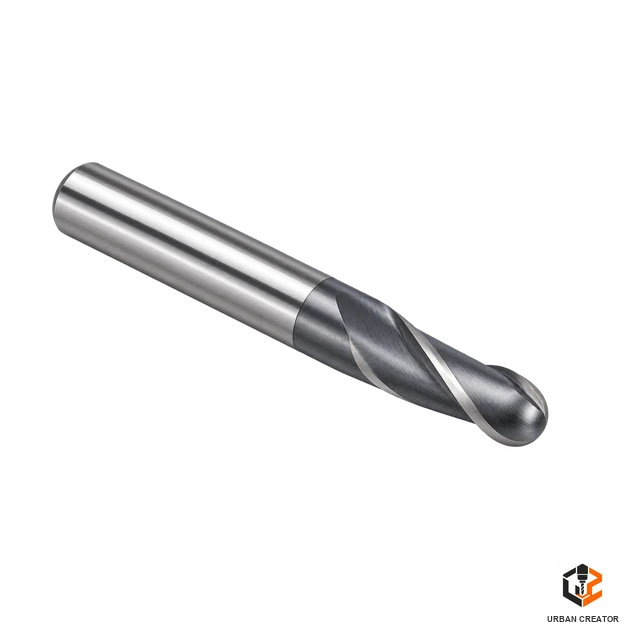
Ball nose menyentuh pad pada titik bawah bola. Hasilnya dapat dipakai untuk panjang efektif jika CAM dan controller memakai geometri yang sama. Chamfer tool, V-bit, face mill, serta cutter dengan insert memerlukan perhatian karena titik terendah dapat berubah terhadap orientasi spindle.
Face mill besar mungkin tidak muat pada pad. Rotasi spindle manual juga dapat menghasilkan nilai berbeda antarinsert. Gunakan prosedur yang mempertimbangkan diameter, orientasi, dan tujuan offset. Jangan memaksa tool menyentuh body sensor.
Integrasi dengan pergantian tool manual
Pada router dengan collet manual, program berhenti pada perintah pergantian tool. Operator mematikan spindle, mengganti cutter, mengencangkan collet, lalu memulai macro pengukuran. Mesin mengukur tool baru dan memperbarui kompensasi sebelum melanjutkan program.
Selain itu, prosedur harus mencegah spindle menyala ketika kunci masih terpasang. Operator juga perlu memastikan tool masuk cukup dalam ke collet. Urutan yang tertulis mengurangi variasi pengencangan dan kesalahan saat pekerjaan berlangsung lama.

Integrasi dengan automatic tool changer
Pada mesin ATC, controller memanggil tool, memeriksa status clamp, lalu dapat mengukur panjang di toolsetter. Tool table menyimpan nomor, pocket, dan offset. Macro perlu menangani kegagalan ambil tool, sensor aktif, serta nilai panjang di luar batas.
Lebih lanjut, toolsetter dapat memeriksa setiap tool setelah pergantian atau hanya pada waktu tertentu. Pengukuran setiap siklus memberi verifikasi lebih banyak, tetapi menambah waktu. Workshop perlu menyeimbangkan risiko, stabilitas holder, dan target produksi.
Deteksi tool patah
Controller dapat membandingkan hasil pengukuran dengan nilai sebelumnya. Perubahan besar menunjukkan tool patah, terlepas, atau salah terpasang. Sistem kemudian menghentikan program dan memberi alarm. Ambang batas harus lebih besar dari variasi normal, tetapi cukup kecil untuk mendeteksi kerusakan penting.
Data repeatability menjadi dasar penentuan ambang. Jangan menetapkan toleransi sangat ketat jika sensor, spindle, dan holder tidak stabil. Untuk tool kecil, kehilangan sebagian ujung mungkin sulit terlihat tanpa sensor yang sesuai.
Melindungi toolsetter dari chip dan coolant
Chip yang menempel pada pad menambah tinggi palsu. Coolant lengket dapat menahan serpihan atau menghambat gerak plunger. Pasang cover, air blast, atau wiper jika desain mendukungnya. Bersihkan permukaan sebelum pengukuran dan periksa seal secara berkala.
Air blast harus diarahkan agar tidak menyebarkan chip ke operator atau komponen sensitif. Tekanan berlebihan dapat mendorong kotoran masuk ke mekanisme. Ikuti tingkat perlindungan dan prosedur perawatan dari produsen.
Menguji repeatability toolsetter CNC
Gunakan satu tool yang kaku dan bersih. Lakukan sekurangnya sepuluh sentuhan dari posisi awal yang sama, lalu catat koordinat trigger. Hitung selisih nilai terbesar dan terkecil. Ulangi pada feed berbeda untuk melihat pengaruh kecepatan.
Lakukan uji setelah spindle dan mesin mencapai suhu kerja. Jika hasil berubah seiring waktu, periksa ekspansi termal, holder, bearing, dudukan, dan sensor. Simpan catatan agar tren penurunan mudah dikenali.
Contoh pencatatan uji repeatability
Tabel berikut berisi data ilustrasi dari sepuluh sentuhan pada satu tool, bukan hasil pengukuran mesin tertentu. Format ini dapat dipakai sebagai contoh catatan bengkel.
Rentang dihitung dari nilai tertinggi (−42,118) dan terendah (−42,122). Tabel berikut adalah contoh cara membaca hasil. Bukan standar baku, jadi sesuaikan dengan toleransi produk Anda.
Validasi setelah kalibrasi
Pasang tool yang sudah diukur, lalu sentuhkan ke gauge block atau permukaan referensi dengan gerak manual yang aman. Bandingkan posisi aktual dengan nilai yang diharapkan. Lakukan potongan uji ringan pada material sisa sebelum menjalankan pekerjaan bernilai tinggi.
Jangan menganggap indikator software sebagai satu-satunya bukti. Validasi fisik menemukan kesalahan tanda, unit, referensi, atau penerapan offset. Ulangi pemeriksaan setelah perubahan firmware, macro, holder, atau dudukan sensor.
Kesalahan yang sering terjadi
- Lokasi sensor tidak terlindung dari clamp atau benda kerja.
- Input terbalik dan sudah aktif sebelum gerakan probing.
- Macro bergerak pada X dan Y saat Z masih terlalu rendah.
- Feed sentuh terlalu tinggi untuk mekanisme sensor.
- Chip menempel pada permukaan toolsetter.
- Tinggi referensi memakai unit atau tanda yang salah.
- Kabel sinyal berada dekat output VFD.
- Operator lupa homing sebelum memanggil lokasi sensor.
- Tool kecil menyentuh tepi pad atau bagian yang tidak rata.
Troubleshooting toolsetter
Jika input tidak berubah, periksa catu daya, common, connector, kabel, dan konfigurasi PNP atau NPN. Tekan sensor secara manual sambil melihat diagnostik. Jika trigger palsu muncul saat spindle bekerja, periksa routing kabel, shield, grounding, serta gangguan dari VFD.
Sementara itu, jika hasil selalu bergeser dengan nilai tetap, periksa tinggi referensi dan rumus offset. Jika hasil menyebar, bersihkan pad, periksa dudukan, collet, runout, feed, dan mekanisme plunger. Pisahkan setiap sumber masalah agar perubahan dapat dievaluasi.
Tabel troubleshooting toolsetter
Tabel berikut merangkum gejala yang paling sering muncul dan langkah pemeriksaan pertama.
Checklist sebelum menjalankan macro
- Pastikan mesin sudah homing.
- Pastikan spindle benar-benar berhenti.
- Periksa tool dan collet sudah terpasang kuat.
- Bersihkan ujung tool serta permukaan sensor.
- Pastikan input berubah ketika pad ditekan.
- Periksa jalur gerak bebas dari clamp.
- Gunakan feed dan batas perjalanan yang benar.
- Siapkan feed hold atau emergency stop.
- Verifikasi offset setelah pengukuran selesai.
Pemeliharaan toolsetter CNC
Bersihkan pad dan body setelah pekerjaan. Periksa kelancaran plunger, retak pada kabel, kekencangan connector, serta kondisi seal. Jangan memberi pelumas sembarangan karena dapat menarik debu atau merusak material seal. Gunakan produk yang direkomendasikan produsen.
Jadwalkan uji repeatability dan kalibrasi. Lakukan pemeriksaan tambahan setelah tabrakan, penggantian spindle, servis sumbu Z, perubahan dudukan, atau pembaruan macro. Catatan berkala membantu workshop menemukan perubahan sebelum banyak produk gagal.
Dokumentasi parameter dan macro
Simpan versi macro, koordinat sensor, tinggi referensi, feed pertama, feed kedua, retraction, batas perjalanan, serta jenis offset. Catat firmware dan sender yang digunakan. Beri komentar berbahasa Indonesia agar teknisi lain memahami tujuan setiap tahap.
Simpan salinan konfigurasi yang sudah terbukti. Uji perubahan pada material sisa dan mode lambat. Jangan mengganti beberapa parameter sekaligus karena penyebab kesalahan menjadi sulit dilacak.
Memilih toolsetter yang tepat
Pilih rentang ukur, gaya sentuh, repeatability, diameter pad, overtravel, sealing, tegangan, dan jenis output berdasarkan mesin. Periksa apakah tool terpanjang dan terpendek dapat menjangkau sensor. Pastikan controller menyediakan input serta cara penerapan offset yang dibutuhkan.
Pertimbangkan ketersediaan spare part, kabel, connector, dan dukungan dokumentasi. Toolsetter yang sedikit lebih mahal dapat menghemat waktu jika mudah dikalibrasi dan tahan lingkungan. Nilai keseluruhan berasal dari integrasi yang dapat dirawat, bukan sensor saja.
Pertanyaan yang sering muncul tentang toolsetter CNC
Apakah toolsetter wajib dimiliki?
Tidak. Untuk pekerjaan dengan satu tool, touch plate manual mungkin sudah cukup. Toolsetter paling berguna ketika pergantian tool sering terjadi atau produksi berulang.
Seberapa sering toolsetter perlu dikalibrasi?
Kalibrasi ulang setelah tabrakan, penggantian spindle, servis sumbu Z, atau perubahan dudukan sensor. Selain itu, jadwalkan uji repeatability berkala dan catat hasilnya.
Apakah toolsetter cocok untuk semua jenis tool?
Tidak selalu. Tool berdiameter sangat kecil membutuhkan feed rendah dan permukaan sentuh yang rata, sedangkan face mill besar mungkin tidak muat pada pad. Baca batas sensor sebelum memakainya.
Apakah homing wajib sebelum macro toolsetter?
Untuk toolsetter tetap, ya. Lokasi sensor berada pada koordinat mesin, sehingga referensi homing yang benar diperlukan agar macro bergerak ke tempat yang aman.
Penutup
Toolsetter CNC mempercepat pengukuran panjang alat dan menjaga kedalaman potong setelah pergantian cutter. Hasil yang andal membutuhkan dudukan kaku, wiring benar, input stabil, macro aman, kalibrasi jelas, serta permukaan sensor yang bersih.
Mulai dari pengujian manual, gunakan feed konservatif, lalu validasi offset secara fisik. Setelah memahami topik ini, lanjutkan ke PWM atau pilih artikel lain melalui halaman induk Elektronik & Controller Urban Creator.



