


Proyek Aluminium CNC Router: Membuat Panel Kontrol yang Presisi
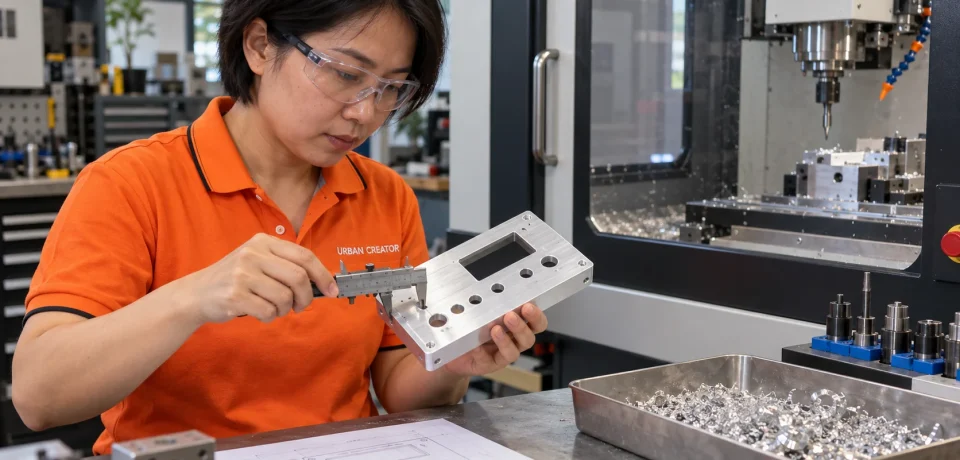
Proyek aluminium ini memakai contoh panel kontrol kecil dengan lubang tombol, jendela layar, dan lubang pengikat. Tujuannya melatih alur dari gambar kerja sampai pemeriksaan hasil pada CNC router yang memang mampu mengerjakan aluminium. Parameter pemotongan tetap harus diuji pada kombinasi paduan, pahat, dan mesin nyata.
Artikel membahas pekerjaan mekanis panel. Pemasangan listrik dan rangkaian tidak termasuk. Jika mengikuti navigasi wiki, kembali ke halaman induk Proyek & Inspirasi untuk memilih topik berikutnya.
Tentukan fungsi panel dan batas proyek
Panel kontrol aluminium sederhana dapat memuat beberapa tombol, satu jendela layar kecil, dan empat lubang pengikat. Proyek ini mengajarkan cara membaca gambar, memilih pelat, menahan benda kerja, membuat lubang, memotong bukaan, dan memeriksa dimensi. Mulailah dari panel kosong tanpa komponen listrik. Uji pas dilakukan dengan komponen tiruan atau ukuran mekanis dari lembar data.
Tentukan ukuran luar berdasarkan kotak atau rangka yang akan dipakai. Sediakan ruang di belakang panel untuk badan tombol, mur pengikat, kabel, dan konektor. Periksa apakah sudut panel perlu dibulatkan agar aman disentuh. Kesalahan kecil pada lokasi lubang dapat membuat komponen tidak sejajar, sehingga ukuran dasar harus berasal dari bagian yang benar-benar akan dipasang, bukan perkiraan visual.
Periksa kemampuan mesin sebelum membeli material
Tidak semua CNC router yang dapat memotong kayu mampu memotong aluminium dengan aman dan rapi. Tinjau kekakuan rangka, kondisi spindle, collet, cara penahanan pelat, serta sistem pembuangan serpihan. Mesin yang bergetar saat memotong kayu tebal perlu diperiksa terlebih dahulu. Pelat aluminium tipis juga bisa bergetar bila hanya dijepit di sudutnya.
Buat ukuran panel yang masih menyisakan tempat untuk clamp atau sistem penahan lain. Periksa perjalanan sumbu Z ketika pahat berada di atas penjepit. Jangan memakai pahat yang terlalu panjang hanya agar terlihat menjangkau pelat; penonjolan berlebih meningkatkan defleksi. Jika mesin belum pernah memotong logam, lakukan uji pada sisa kecil dan prioritaskan pengamatan suara, panas, serta bentuk serpihan.
Pilih pelat aluminium yang dapat dilacak
Catat paduan, temper, ketebalan, dan kondisi permukaan dari pemasok. Kelas aluminium berbeda dalam kemudahan pemesinan dan pembentukan burr. Pelat yang tampak sama dapat memberi hasil berbeda bila spesifikasinya tidak jelas. Untuk panel tampak, pertimbangkan apakah muka sudah memiliki pelindung dan apakah hasil akhir akan diamplas, dicat, atau dianodisasi.
Ukur ketebalan nyata di beberapa titik. Periksa apakah pelat melengkung dan apakah permukaannya memiliki gores yang tidak dapat disembunyikan oleh tata letak. Simpan label bahan bersama catatan proyek. Jangan menganggap semua aluminium dapat memakai setelan yang sama. Panduan aluminium untuk CNC router membahas batas mesin dan pemilihan pahat lebih mendalam.
Buat gambar kerja dengan datum yang jelas
Pilih satu sudut dan satu permukaan sebagai acuan ukuran. Dari datum itu, beri koordinat pusat setiap lubang dan ukuran jendela layar. Tentukan diameter lubang berdasarkan ukuran pemasangan komponen dan toleransi yang diminta produsennya. Jangan memakai diameter luar tombol yang terlihat sebagai ukuran lubang pemasangan.
Gambar tampak depan dan belakang bila ada komponen di kedua sisi. Tambahkan catatan tebal pelat, radius sudut, dan sisi yang harus tampak rapi. Simpan versi awal sebelum mengubah desain. Setelah rancangan selesai, cetak gambar skala satu banding satu untuk meletakkan komponen secara fisik. Pemeriksaan sederhana ini sering menemukan kesalahan jarak yang sulit disadari pada layar.
Rancang jendela layar sesuai geometri pahat
Jendela layar persegi panjang memiliki sudut dalam yang tidak bisa benar-benar tajam ketika dibuat dengan pahat bulat. Radius sudut terkecil dibatasi diameter pahat. Jika layar memiliki sudut casing tajam, beri ruang yang cukup atau ubah desain bingkai penutup. Ukur bagian yang benar-benar masuk ke bukaan, termasuk klip dan pengunci.
Untuk panel kontrol, bukaan yang terlalu besar terlihat jelas dan mungkin melemahkan tepi. Bukaan terlalu kecil membuat pemasangan komponen memerlukan kikir berlebihan. Buat potongan uji kecil pada material sisa atau rancang ukuran konservatif yang dapat diselesaikan dengan lintasan finishing. Pastikan dinding antara jendela dan lubang tombol cukup tebal untuk menahan gaya pemasangan.
Pilih pahat khusus aluminium
Gunakan alat potong dengan geometri yang direkomendasikan untuk aluminium dan diameter yang sesuai fitur. LMT Onsrud menyediakan data pemotongan berbeda untuk pelat, blok, dan ekstrusi; ini menunjukkan bahwa bentuk stok turut menentukan pilihan alat. Pahat kayu yang kebetulan cocok ukuran shank-nya tidak otomatis cocok untuk logam. Ketajaman dan pembuangan serpihan penting agar aluminium tidak menempel pada mata pahat.

Periksa collet bersih, penjepitan shank memadai, dan pahat tidak memiliki tepi yang terkelupas. Pahat kecil memungkinkan radius sudut lebih rapat, tetapi lebih mudah mengalami defleksi. Bila beberapa alat diperlukan, catat urutan serta panjang tiap alat. Mengganti pahat tanpa mengukur ulang panjang dapat membuat kedalaman operasi berikutnya salah.

Susun urutan operasi di CAM
Biasanya lubang kecil, pocket, dan jendela dikerjakan ketika material masih tertahan sebagai lembar besar. Kontur luar dilakukan terakhir. Urutan tersebut memudahkan penahanan dan mengurangi risiko komponen bergeser sebelum fitur dalam selesai. Periksa setiap lintasan di simulasi, termasuk kedalaman akhir, tinggi gerak aman, dan lokasi masuk pahat.
Untuk lubang tombol yang besar, gunakan strategi yang sesuai diameter alat dan bukaan. Jangan memaksa satu operasi pengeboran dengan alat yang tidak ditujukan untuk diameter itu. 2D contour cocok untuk mengikuti batas bentuk, sedangkan pocket atau roughing mengeluarkan material dari bukaan yang lebih luas. Simpan sedikit allowance finishing jika hasil kasar membutuhkan koreksi dimensi.
Rencanakan penahanan pelat secara nyata
Pelat tipis harus tertahan rata dan tidak boleh terangkat ketika bagian dalam dipotong. Pilihan metode meliputi clamp di area sisa, sekrup pada spoilboard pengorbanan, atau fixture yang dibuat khusus. Setiap pilihan memiliki risiko: clamp dapat tertabrak pahat, sekrup dapat masuk ke jalur, dan fixture yang kurang rata dapat mengubah kedalaman. Gambarkan posisi penahan pada tata letak CAM.
Uji penahanan dengan mesin berhenti. Tekan pelat pada beberapa titik dan dengarkan apakah ada bagian yang bergerak. Sisakan rangka luar yang cukup sampai operasi terakhir. Bila panel harus dipotong lepas, gunakan tab atau strategi kulit tipis yang sesuai sehingga bagian tidak melompat ketika kontur selesai. Autodesk menjelaskan bahwa tab dapat menahan komponen pada 2D contour.

Tentukan titik nol dan kedalaman potong
Letakkan titik nol X dan Y pada sudut yang mudah ditemukan ulang, misalnya tepi stok yang tidak berubah selama proses. Untuk Z, pilih permukaan atas pelat atau permukaan fixture sesuai rancangan CAM. Periksa apakah pelat benar-benar rata sebelum mengandalkan satu pengukuran. Kesalahan titik nol Z pada material tipis dapat menyebabkan bukaan tidak tembus atau pahat menyentuh meja.
Ukur tebal pelat dan ketebalan material pengorbanan secara terpisah. Jangan memberi kedalaman lebih besar dari yang dibutuhkan tanpa alasan. Simulasikan lintasan setelah semua alat dan stok didefinisikan. Jalankan gerak udara pada ketinggian aman untuk memastikan arah sumbu, ruang penjepit, dan batas mesin sudah benar.
Mulai parameter dari data alat lalu uji
Kecepatan spindle, feed rate, jumlah flute, dan kedalaman per lintasan saling berhubungan. Gunakan rekomendasi pabrikan pahat sebagai titik awal yang disesuaikan dengan kekakuan mesin. Tidak ada satu angka yang aman untuk semua paduan, diameter, dan mesin. Buat garis potong pendek pada sisa bahan dan catat hasilnya. Serpihan seharusnya keluar dari area potong, bukan menumpuk lalu digiling ulang.
Bila muncul suara nyaring, burr berlebih, permukaan terseret, atau pahat tampak memanas, hentikan proses. Periksa penahanan, arah pemotongan, ketajaman, dan cara serpihan keluar sebelum menaikkan daya atau menurunkan feed sembarangan. Panduan feed rate dan RPM membantu membangun dasar perhitungan.
Kelola serpihan dan cairan dengan benar
Serpihan aluminium dapat tajam dan mudah tersebar. Gunakan pelindung mesin dan alat pengumpulan yang sesuai. Jangan membersihkan area dekat pahat saat spindle masih bergerak. Hindari meniup serpihan ke arah operator atau rel mesin. Bila proses memakai cairan pemotongan, pilih produk yang sesuai dengan mesin dan ikuti petunjuk pemakaian serta pembuangannya.
OSHA menjelaskan bahwa cairan pemotongan membantu pendinginan dan pelumasan, tetapi kabut serta kontaminasi perlu dikendalikan. Mesin router kayu belum tentu dirancang untuk cairan. Jangan menambah sistem semprot tanpa mempertimbangkan perlindungan motor, elektronik, meja, dan lantai. Untuk uji awal, rencanakan metode pembuangan serpihan yang dapat diawasi dan mudah dibersihkan.
Jalankan operasi sambil memantau kondisi
Sebelum mulai, pastikan pintu pelindung tertutup atau pembatas area terpasang sesuai mesin. Periksa tombol berhenti darurat, arah putaran spindle, serta file G-code yang dipilih. Awasi lintasan pertama untuk memastikan pahat masuk ke lokasi benar. Dengarkan perubahan suara saat pahat melalui sudut dan ketika sisa dinding menjadi tipis.
Hentikan pekerjaan bila pelat mulai bergerak atau serpihan menumpuk. Jangan menjangkau area mesin yang bergerak untuk membetulkan masalah. Setelah berhenti, catat posisi dan penyebab sebelum melanjutkan. Memulai ulang dari baris tengah program tanpa memahami posisi alat dapat menyebabkan tabrakan atau memotong dua kali.
Lepaskan panel dan hilangkan burr
Tunggu spindle berhenti sepenuhnya. Gunakan sarung tangan yang sesuai saat menangani tepi panel tajam, tetapi jangan memakai sarung tangan dekat pahat berputar. Potong tab dengan alat tangan yang tepat dan rapikan bekasnya. Hilangkan burr di lubang, jendela, serta kontur luar tanpa membesarkan ukuran fitur secara berlebihan.
Periksa tepi di bawah cahaya yang cukup. Burr kecil di sisi belakang dapat membuat tombol atau layar tidak duduk rata. Bila memakai countersink atau chamfer, gunakan ukuran yang sesuai sekrup dan tebal pelat. Jangan memakai gaya berlebih pada pelat tipis karena bentuknya dapat melengkung. Bersihkan serpihan sebelum menguji komponen.
Ukur hasil terhadap gambar kerja
Ukur dimensi luar, jarak pusat antarlubang, diameter lubang, bukaan layar, dan kerataan panel. Bandingkan dengan toleransi yang dibutuhkan komponen nyata. Coba pasang tombol dan layar tanpa memaksa. Jika satu lubang meleset, periksa apakah kesalahan berasal dari desain, referensi datum, atau gerak benda kerja.
Dokumentasikan sisi depan dan belakang dengan foto. Tandai fitur yang perlu koreksi dan ukur besar selisihnya. Jangan menilai hanya dari tampilan visual ketika bagian harus dipasang pada kotak. Panel bisa tampak rapi namun empat lubang pengikat tidak cocok dengan rangka. Uji rakit bersama enclosure sebelum finishing akhir.
Pilih finishing berdasarkan pemakaian
Permukaan aluminium dapat dibiarkan sebagai hasil mesin, disikat, diberi lapisan, atau diproses lebih lanjut. Pilihan bergantung pada kebutuhan tampilan, ketahanan gores, serta lingkungan penggunaan. Sebelum finishing, hilangkan burr dan bersihkan residu sesuai petunjuk produk. Jangan menganggap proses finishing akan menyembunyikan gores dalam atau memperbaiki fitur yang salah ukuran.
Jika panel akan diberi tulisan, periksa metode penandaan yang cocok dengan material dan lapisan akhirnya. Ukiran mekanis dapat dilakukan sebelum komponen dipasang, sedangkan metode cetak atau label memerlukan persiapan permukaan. Ukur kembali fitur penting setelah lapisan diterapkan. Untuk panel listrik, pastikan semua kebutuhan keselamatan dan pembumian ditentukan oleh desain sistem yang benar.
Hitung biaya dan simpan paket produksi
Catat harga pelat, sisa stok, pahat, durasi mesin, waktu setup, waktu deburring, serta finishing. Potongan pertama biasanya memerlukan lebih banyak uji daripada batch berikutnya. Simpan gambar CAD, CAM, G-code, daftar alat, dan catatan parameter dalam folder proyek. Beri nomor revisi agar file lama tidak tertukar dengan panel terbaru.
Sertakan gambar perakitan dan daftar komponen yang diuji pas. Bila panel dibuat ulang pada mesin lain, periksa ulang postprocessor, titik nol, ukuran alat, serta cara penahanan. Data parameter lama adalah referensi, bukan izin untuk langsung menjalankan mesin. Prototipe satu panel yang diukur dengan teliti memberikan dasar kuat untuk produksi berikutnya.
Contoh urutan revisi setelah uji pertama
Misalkan panel awal menunjukkan tiga masalah: satu lubang tombol terlalu kecil, sisi jendela layar meninggalkan burr, dan sudut kanan panel sedikit bergetar saat kontur luar. Pisahkan ketiganya. Lubang kecil mungkin berasal dari ukuran gambar atau kompensasi pahat. Burr bisa terkait ketajaman alat, arah lintasan, atau allowance finishing. Getaran sudut mengarah pada penahanan atau urutan potong. Memperbaiki semuanya dengan menurunkan feed rate tidak akan mengatasi akar masalah yang berbeda.
Buat revisi gambar untuk ukuran lubang, uji lintasan finishing jendela pada sisa pelat, lalu perkuat penahanan sudut yang bergerak. Catat hasil tiap perubahan sebelum membuat panel kedua. Jika ukuran lubang sudah benar tetapi komponen tetap susah masuk, lihat apakah burr belakang belum dibersihkan. Pengujian bertahap semacam ini mengurangi pemborosan bahan dan memberi pengetahuan yang dapat dipakai pada proyek logam berikutnya.
Panel yang berhasil juga perlu diperiksa setelah komponen dipasang. Tekanan mur tombol dapat melengkungkan pelat tipis. Bila itu terjadi, tinjau jarak pengikat dan kebutuhan penyangga belakang. Perubahan desain mekanis lebih baik dilakukan sebelum menambah lapisan finishing mahal atau menyiapkan banyak panel sekaligus.
Daftar pemeriksaan panel
Pertanyaan yang sering muncul
Apakah semua CNC router dapat memotong aluminium?
Tidak. Kekakuan mesin, spindle, pahat, dan penahanan menentukan apakah proses layak. Lakukan uji kecil pada material yang diketahui dan jangan memaksa mesin yang bergetar atau tidak dapat menahan pelat dengan aman.
Haruskah memakai cairan pemotongan?
Keputusan bergantung pahat, mesin, material, dan rancangan sistem. Jangan menambahkan cairan ke router yang tidak dirancang untuk itu. Ikuti rekomendasi pembuat alat serta kendalikan serpihan dan kabut bila cairan digunakan.
Mengapa lubang tombol terlihat tepat tetapi tidak bisa dipasang?
Periksa ukuran badan komponen, toleransi lubang, burr di sisi belakang, serta ketebalan pelat. Ukuran muka tombol yang terlihat tidak selalu sama dengan ukuran lubang pemasangan.
Rujukan teknis
- LMT Onsrud: data pemotongan aluminium.
- Autodesk: lintasan 2D contour dan tab.
- OSHA: praktik pengelolaan cairan pemotongan.
Untuk melanjutkan urutan artikel, kembali ke halaman induk Proyek & Inspirasi. Baca juga panduan material aluminium untuk CNC router.



