


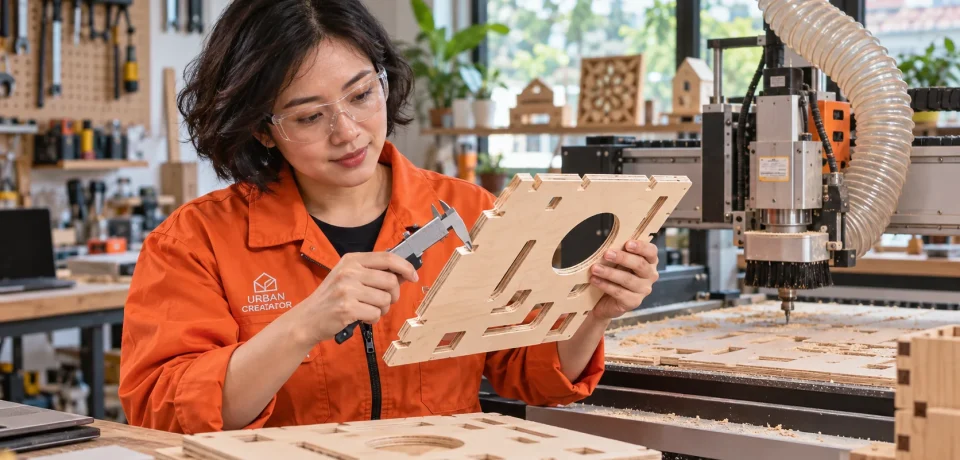
Plywood untuk CNC Router: Memilih Panel, Pahat, Setting, dan Hasil Rapi
Plywood untuk CNC router sering dipilih untuk furnitur, panel dekoratif, jig, dan produk rakitan karena tersedia dalam lembaran serta mudah ditata dalam banyak komponen. Namun hasil potongnya tidak selalu sama antara dua lembar: lapisan muka dapat terangkat, inti bisa memiliki rongga, dan ketebalan aktual dapat berbeda dari label. Panduan ini membantu memilih panel, pahat, penahanan, lintasan, dan pemeriksaan hasil secara sistematis.
Artikel ini adalah bagian dari seri Material & Cutting Urban Creator, Topik 2: Plywood. Jika baru memilih bahan, baca pula panduan memilih material CNC router. Bahasan di sini khusus CNC router. Untuk proses laser, tersedia panduan plywood untuk laser cutting; parameter dan risiko prosesnya tidak boleh disamakan.
Memahami plywood sebelum menekan tombol mulai
Plywood adalah panel berlapis veneer yang arah serat antarlapisnya disusun bersilangan dan direkatkan. Susunan ini membantu kestabilan dimensi, tetapi setiap lembar tetap memiliki mutu inti, jenis perekat, ketebalan, dan tampilan muka yang berbeda. Pada CNC router, lapisan yang terlihat rapi dari atas dapat menyembunyikan rongga di tengah. Rongga tersebut baru tampak ketika profile terbuka dan dapat membuat sisi potong tidak seragam. Karena itu, periksa tepi lembaran dan lakukan potongan kecil sebelum pekerjaan yang menuntut sambungan presisi.
Pisahkan pilihan material berdasarkan penggunaan akhir. Panel untuk interior kering, furnitur, kemasan, atau area lembap dapat memiliki spesifikasi berbeda. Jangan menyimpulkan ketahanan air hanya dari warna atau permukaan. Mintalah data kelas perekat dan penggunaan dari pemasok bila produk akan menghadapi kelembapan. Ketebalan nominal juga perlu diukur dengan kaliper pada beberapa titik. Ketika desain memakai slot dan tab, selisih kecil antara gambar dan panel nyata dapat membuat sambungan terlalu longgar atau terlalu sesak.
Tentukan sisi tampak dan arah serat
Tentukan lebih dahulu permukaan yang akan terlihat pada produk akhir. Letakkan sisi tampak sesuai strategi pahat dan pola pengupasan lapisan. Upcut cenderung menarik serpihan ke atas sehingga pembuangan chip lebih baik, namun tepi muka atas bisa lebih mudah terangkat pada beberapa panel. Downcut menekan lapisan atas, tetapi serpihan dapat tertahan dalam alur. Compression dapat membantu dua sisi jika kedalaman potong membuat bagian geometri atas dan bawah benar-benar bekerja. Semua pilihan itu perlu dibuktikan pada sampel panel yang sama.
Perhatikan arah serat veneer muka terhadap bentuk yang akan dipotong. Sudut tajam, fitur sempit, dan potongan melintang serat lebih mudah menunjukkan cacat daripada garis panjang searah serat. Ketika memotong beberapa bagian dari satu lembar, rotasi komponen untuk menghemat bahan dapat mengubah tampilan dan kekuatan visualnya. Beri tanda sisi atas dan arah serat di rancangan. Untuk produk berpasangan, pastikan orientasi serat konsisten agar warna, pola, dan hasil finishing tidak tampak acak.
Periksa mutu panel secara nyata
Periksa apakah panel rata, melengkung, pecah, atau terkelupas sebelum ditempatkan di meja. Lembaran yang melengkung memerlukan penahanan tambahan dan dapat menyebabkan kedalaman ukiran berbeda di satu sisi. Lihat tepi untuk mencari rongga inti atau lapisan yang tidak rapat. Periksa dua muka karena kualitasnya sering tidak sama. Bila ada cacat kecil, letakkan di area limbah pada rancangan; jika cacat berada di bagian penting, pilih panel lain. Peta cacat sederhana menghemat bahan ketika penataan potongan dilakukan di perangkat lunak CAM.
Plywood dari tumpukan berbeda bisa berubah ketebalan dan mutu. Jangan langsung memakai parameter keberhasilan dari panel sebelumnya untuk merek yang berbeda. Ukur sampel baru, catat asal material, dan bedakan lembaran yang akan dipakai untuk uji serta produksi. Kadar air, cara penyimpanan, dan suhu bengkel dapat memengaruhi kerataan. Simpan lembaran mendatar dengan penyangga cukup agar tidak mengikuti bentuk lantai. Pada pekerjaan presisi, periksa lagi kerataan setelah panel diletakkan dan dijepit.
Pilih pahat menurut hasil tepi
Pemilihan pahat dimulai dari diameter, jumlah mata, panjang potong, dan geometri. Pahat kecil menjangkau detail sempit tetapi lebih mudah melentur pada alur dalam. Pahat besar lebih kaku, namun membatasi radius sudut bagian dalam. Upcut, downcut, dan compression memiliki kegunaan berbeda pada plywood. Jika prioritasnya muka atas, uji downcut. Untuk alur dalam yang membutuhkan pembuangan serpihan kuat, uji upcut. Jika kedua muka harus bersih, uji compression dengan kedalaman yang memungkinkan bagian pahat yang benar terlibat.

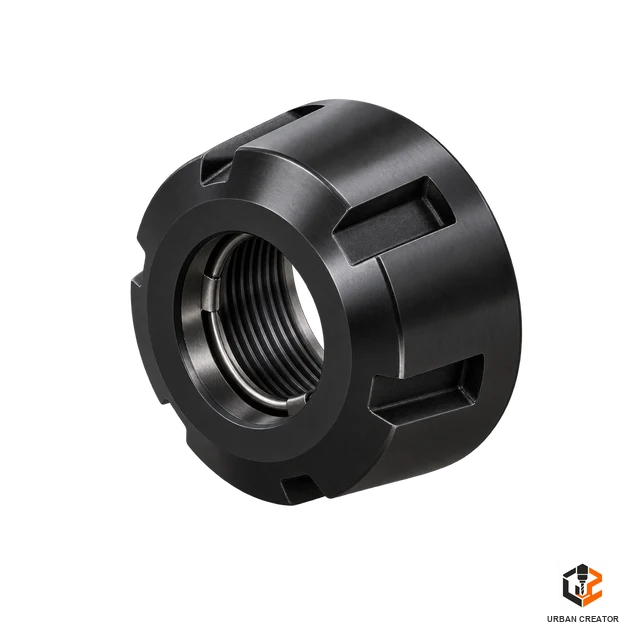
Periksa ketajaman pahat dan kondisi collet sebelum memotong. Lapisan lem serta campuran serat dapat mempercepat keausan dibanding yang diperkirakan dari tampilan kayunya. Pahat aus menghasilkan tepi berbulu, panas, atau suara potong yang berubah. Jangan menaikkan RPM semata-mata untuk menutupi pahat tumpul. Ikuti batas putaran yang ditetapkan pabrikan pahat dan spindle. Catat jenis pahat yang dipakai pada setiap hasil uji agar penilaian tepi tidak tercampur dengan perubahan alat.

Mulai parameter dari sumber pahat dan mesin
Tidak ada satu kombinasi feed dan RPM yang cocok untuk seluruh plywood. Diameter pahat, jumlah mata, jenis kayu pada veneer, mutu inti, panjang pahat yang menonjol, dan kekakuan mesin ikut menentukan batasnya. Gunakan panduan pabrikan pahat sebagai titik awal. Hubungan feed, chip load, jumlah mata, dan RPM membantu memahami beban serpihan. Pada mesin rakitan kecil, kemampuan gerak dan penahanannya mungkin berbeda dari contoh pabrikan industri. Karena itu, lakukan potongan uji yang singkat pada panel nyata.
Catat feed, putaran, kedalaman tiap lintasan, lebar kontak pahat, serta ukuran pahat. Perhatikan bentuk serpihan dan bunyi. Serbuk sangat halus yang disertai panas dapat menandakan pahat lebih banyak menggesek daripada memotong, walaupun bahan juga memengaruhi bentuk serpihan. Getaran kuat atau tepi bergelombang dapat menunjukkan beban berlebih, penahanan lemah, atau pahat terlalu panjang. Ubah satu parameter tiap uji sehingga pengaruhnya terlihat. Jangan menyalin angka dari video tanpa mengetahui alat dan bahan yang dipakai.
Siapkan meja dan penahanan lembaran
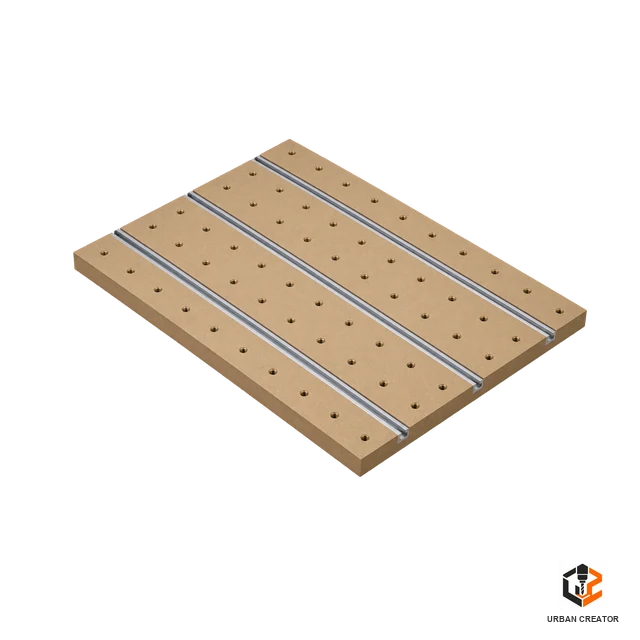
Plywood harus menempel stabil pada spoilboard. Penahanan dapat memakai penjepit di luar lintasan, sekrup pada area limbah, meja vakum yang dirancang benar, atau jig. Pastikan seluruh jalur pahat dan gerak cepat tidak menyentuh penjepit, baut, atau kepala sekrup. Gambarkan posisi penahan di CAM, terutama bila panel akan dipotong menjadi banyak bagian. Bagian kecil yang terlepas ketika pahat masih berputar dapat bergerak mendadak, merusak tepi, dan berbahaya. Tab penahan atau kulit tipis dapat membantu sampai mesin berhenti.

Meja vakum tidak otomatis kuat ketika sebagian besar panel telah terpotong. Setiap lubang yang terbuka dapat mengurangi pengisapan efektif di zona lain. Kelompokkan pekerjaan dan periksa luas penahanan yang tersisa pada tahap akhir. Jika memakai sekrup, pilih tempat yang jelas berada di luar potongan akhir dan lakukan pemeriksaan visual sebelum menjalankan berkas. Jika panel bergelombang, jangan menekannya secara paksa sampai mengubah bentuk produk jadi. Pertimbangkan pemilihan lembaran lain atau strategi penjepitan yang lebih merata.
Ukur titik nol dan kedalaman potong
Tentukan apakah titik nol Z berada di atas permukaan panel atau di permukaan spoilboard. Metode mana pun dapat dipakai jika rancangan, pengukuran, dan operator konsisten. Kesalahan referensi membuat profile tidak tembus atau justru menggali meja terlalu jauh. Ukur ketebalan aktual beberapa bagian panel. Untuk potongan tembus, sediakan sedikit kedalaman tambahan yang sesuai dengan kerataan meja, bukan nilai besar tanpa alasan. Spoilboard yang tidak rata perlu diratakan atau diganti sebelum ukiran dangkal dikerjakan.
Pada pocket atau rabbet, ketebalan dasar yang tersisa harus cukup untuk fungsi bagian. Bila lapisan inti plywood bervariasi, dasar pocket dapat menampilkan warna dan tekstur berbeda. Ukur hasil uji dan pertimbangkan finishing. Pahat tidak boleh terlalu panjang keluar dari collet hanya karena desain memerlukan potongan dalam; gunakan pahat sesuai spesifikasi. Jarak aman saat gerak cepat perlu melewati penahan dan bagian panel yang mungkin sedikit terangkat. Jalankan simulasi, lalu bandingkan dengan kondisi meja yang sesungguhnya.
Susun urutan operasi agar bagian tetap tertahan
Lubang, pocket, dan ukiran sebaiknya dikerjakan ketika panel masih utuh. Profile luar biasanya dikerjakan setelah fitur bagian dalam, sehingga benda kerja tidak bebas bergerak saat operasi lain berlangsung. Jika banyak komponen kecil berada dalam satu lembar, pertimbangkan tab pada tiap komponen atau pemotongan berkelompok. Jangan memilih urutan hanya dari durasi tercepat. Urutan yang stabil sering lebih hemat karena mengurangi bagian rusak dan kebutuhan mengulang pekerjaan. Perhatikan pula apakah tab akan meninggalkan bekas di sisi yang terlihat.
Rencanakan titik masuk dan keluar pahat di area yang tidak mengganggu permukaan tampak. Potongan melingkar dengan lubang kecil dapat memerlukan strategi berbeda dari panel persegi besar. Pastikan toolpath tidak membuat pulau kecil bebas sebelum lintasan terakhir. Untuk komponen yang nantinya dipasangkan, beri identitas bagian pada rancangan atau kemasan setelah dipotong. Jika terjadi kehilangan langkah, jangan melanjutkan berkas dari posisi acak sebelum asal koordinat, pahat, dan benda kerja diperiksa kembali.
Kelola sobekan lapisan atas dan bawah
Tearout atau sobekan serat terjadi ketika lapisan veneer terangkat di sekitar tepi. Penyebabnya bisa geometri pahat, arah potong, kurangnya dukungan di bawah panel, pahat aus, atau kualitas perekat lapisan. Mula-mula identifikasi sisi yang rusak. Jika hanya bagian atas, bandingkan downcut atau strategi lintasan lain. Jika hanya bagian bawah, periksa kontak dengan spoilboard dan kecocokan compression. Bila kedua sisi rusak, cek kualitas panel dan pahat sebelum mengubah banyak parameter.
Jangan menganggap satu pahat compression akan selalu membuat kedua muka sempurna. Bagian geometri pemotong harus berada pada posisi yang sesuai selama lintasan; potongan dangkal mungkin hanya memakai salah satu bagiannya. Tepi yang awalnya bersih lalu memburuk dapat menandakan pahat aus atau panel baru yang berbeda. Simpan foto perbandingan sampel. Pada produk yang akan dicat, cacat kecil mungkin dapat diperbaiki; pada veneer dekoratif yang akan ditampilkan, cacat muka bisa membuat bagian ditolak.
Rancang sambungan berdasarkan ketebalan aktual
Sambungan slot, tab, dan press-fit sangat sensitif terhadap ketebalan plywood. Dua lembar dengan label sama bisa memerlukan lebar slot berbeda. Ukur panel yang akan dipakai, lalu buat kupon uji berupa beberapa slot dengan selisih kecil. Coba pasang bagian tanpa memukul berlebihan. Sambungan yang terlalu rapat dapat merobek lapisan tepi; sambungan yang longgar tidak dapat diperbaiki hanya dengan finishing. Untuk perakitan permanen, ikuti rancangan lem dan celah yang sesuai jenis perekat.
Perhatikan pula diameter pahat pada sudut dalam. CNC router meninggalkan radius, sehingga sambungan bersudut tajam mungkin memerlukan dogbone atau perubahan geometri. Tambahan ini harus ditempatkan secara sengaja agar tidak terlihat dari muka produk bila tampilannya penting. Ukur benda jadi setelah pahat dan mesin berada pada suhu kerja normal. Jika slot konsisten terlalu kecil, periksa diameter alat yang dimasukkan di CAM, kompensasi toolpath, dan runout sebelum menyalahkan panel.
Kelola debu dan keselamatan kerja
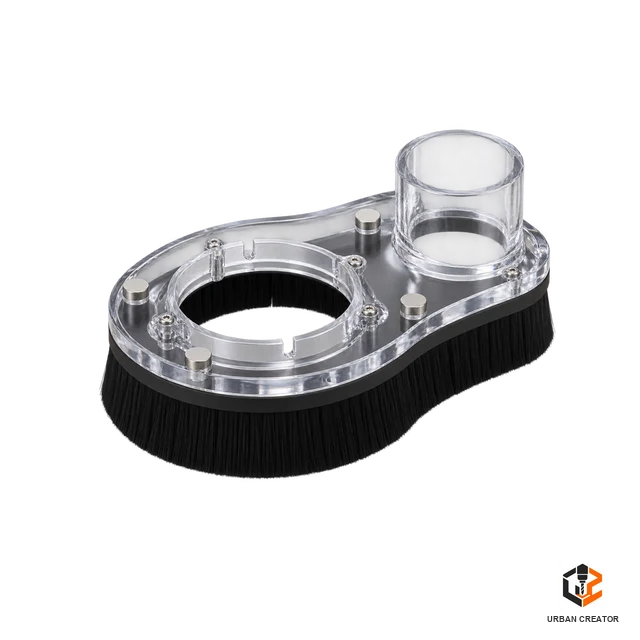
Routing plywood menghasilkan serpihan kayu dan debu. OSHA menjelaskan bahaya kontak dengan pahat berputar, serpihan terlontar, serta paparan debu kayu; pengisapan dekat sumber membantu pengendalian. Gunakan sepatu debu dan pengisap yang sesuai dengan fasilitas. Pastikan selang tidak membatasi gerak gantry. Kacamata pelindung dan perlindungan pernapasan dipilih menurut penilaian risiko bengkel. Operator harus mengetahui tombol berhenti darurat dan mengawasi potongan uji dari posisi aman.
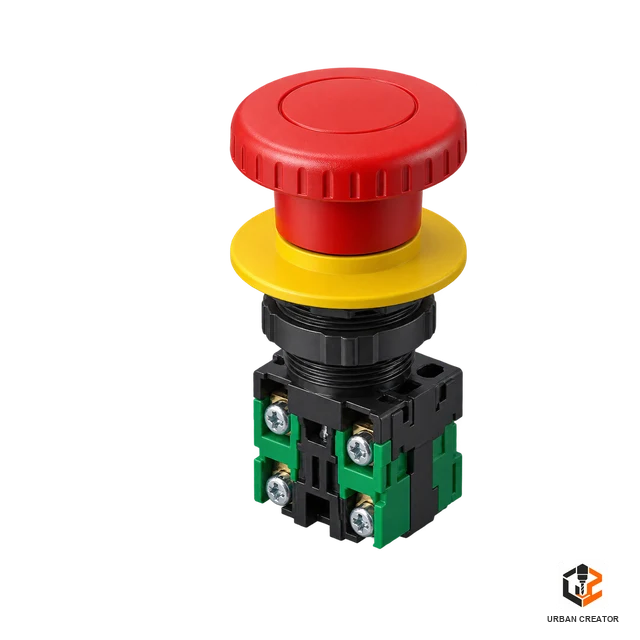
Jangan mengambil bagian, menyapu meja, atau memeriksa tepi dengan tangan saat spindle masih berputar. Debu halus yang menumpuk juga menambah bahaya kebakaran. Bersihkan dengan alat yang sesuai, ikuti petunjuk perawatan filter, dan jauhkan sumber penyalaan. Plywood mungkin memiliki perekat dan lapisan permukaan yang berbeda; minta informasi bahan dari pemasok bila ada ketidakpastian mengenai debu atau finishing. Aturan pembuangan limbah mengikuti fasilitas dan peraturan setempat, bukan hanya kemudahan membersihkan meja.
Lakukan potongan uji yang mewakili produk
Buat sampel yang memuat satu garis lurus, lengkung, lubang, sudut dalam, dan profile tembus. Jika produk memakai sambungan, tambahkan slot uji. Potong menggunakan panel yang sama dengan produksi dan pahat yang akan dipakai. Periksa permukaan atas, bawah, serta setiap lapisan inti. Foto hasil di bawah cahaya tetap agar perubahan kecil terlihat. Catat panjang tab, lokasi penahanan, dan kondisi ekstraksi karena ketiganya dapat memengaruhi hasil tepi.
Ukurlah dimensi fitur penting, bukan hanya melihat apakah potongan tampak rapi. Jika hasil rapi tetapi semua slot meleset, kalibrasi alat atau kompensasi lintasan perlu diperiksa. Bila hanya satu daerah panel gagal, lihat cacat inti, kerataan, serta penahanan lokal. Ubah satu faktor lalu ulangi sampel. Setelah hasil stabil, kunci parameter dan jenis panel untuk produksi. Catatan ini menjadi titik awal ketika pesanan serupa datang kembali.
Finishing tepi tanpa merusak ukuran
Setelah mesin benar-benar berhenti, lepaskan tab dan bersihkan tepi dengan alat tangan yang sesuai. Ampelas ringan dapat menghilangkan serat terangkat, tetapi mengamplas terlalu banyak mengubah ukuran slot dan sambungan. Tepi plywood menampilkan lapisan berulang yang mungkin ingin ditonjolkan atau justru ditutup. Pilih sealer, cat, atau pelapis berdasarkan penggunaan akhir serta spesifikasi bahan. Uji finishing pada potongan sisa karena lapisan veneer dan inti menyerap cairan secara berbeda.
Sebelum merakit, periksa apakah tab yang dipotong tangan meninggalkan tonjolan. Jangan memaksa sambungan sampai veneer terbelah. Untuk produk yang memerlukan muka bersih, lindungi sisi tampak selama pelepasan bagian dan pengamplasan. Jika ada lapisan yang terkelupas, identifikasi apakah dapat diperbaiki tanpa mengurangi kekuatan atau tampilan. Hasil finishing yang baik bergantung pada pemilihan panel, pemotongan, dan penanganan setelah mesin selesai.
Membaca gejala saat hasil tidak rapi
Tepi atas pecah mengarah pada pemeriksaan pahat, arah gaya, dan kualitas veneer. Tepi bawah pecah mengarah pada dukungan spoilboard dan geometri pahat. Bekas gosong menuntut pemeriksaan gesekan, serpihan tertahan, dan pahat tumpul. Dimensi bergelombang dapat berasal dari panel bergerak, pahat melentur, atau mesin bergetar. Bunyi potong yang berubah adalah alasan untuk menghentikan proses dan memeriksa keadaan, bukan menambah feed secara spontan.
Jika lapisan inti tampak berlubang, masalah mungkin berasal dari mutu panel dan tidak dapat dihilangkan lewat pengaturan mesin. Bandingkan sampel dari bagian panel lain. Ketika lapisan muka terangkat jauh dari garis potong, periksa perekat dan cacat lembaran. Catat gejala, kemungkinan penyebab, serta tindakan uji. Cara ini lebih cepat daripada mengganti pahat, RPM, feed, dan kedalaman sekaligus tanpa tahu mana yang memberi perbaikan.
Kesalahan yang sering menghabiskan satu lembar
Kesalahan pertama adalah mendesain sambungan memakai angka ketebalan nominal tanpa mengukur bahan. Kedua, profile luar dipotong sebelum bagian dalam sehingga komponen tidak lagi tertahan. Kesalahan ketiga adalah menempatkan penjepit di dekat jalur gerak cepat yang belum diperiksa. Pahat aus yang tetap dipakai juga sering membuat kualitas panel dituduh sebagai penyebab. Semua dapat dicegah dengan pemeriksaan lembaran, simulasi, dan kupon uji.
Kesalahan lain ialah memperlakukan plywood seolah kayu solid atau MDF. Plywood memiliki lapisan dan perekat; responsnya terhadap pahat dan finishing bisa berbeda. Jangan menyalin parameter dari material lain tanpa uji. Pastikan seluruh orang di bengkel memahami sisi tampak dan orientasi serat sebelum menata komponen. Label sederhana pada bagian limbah dapat mencegah panel dipasang terbalik. Jika pekerjaan berulang, simpan contoh sampel yang disetujui sebagai pembanding mutu.
Tabel pemeriksaan cepat
Tabel ini merupakan urutan pemeriksaan, bukan diagnosis pasti. Beberapa faktor bisa muncul bersamaan. Misalnya, panel dengan rongga dan pahat aus sama-sama menghasilkan tepi buruk, namun hanya mengganti parameter potong tidak akan mengisi rongga. Prioritaskan bukti dari sampel, catatan alat, dan pemeriksaan bahan. Hentikan pekerjaan jika panel atau bagian mulai bergerak.
Pertanyaan yang sering diajukan
Apakah plywood selalu lebih mudah dipotong daripada kayu solid?
Tidak selalu. Struktur berlapis dapat membantu kestabilan dimensi, tetapi lapisan muka dapat sobek dan mutu inti bervariasi. Kayu solid memiliki persoalan arah serat dan gerak kayu yang berbeda. Pilih berdasarkan rancangan serta lakukan potongan uji pada bahan nyata.
Apakah compression bit selalu wajib?
Tidak. Pahat tersebut dapat membantu dua muka pada kondisi tertentu, tetapi kedalaman potong harus membuat kedua geometri bekerja. Pahat upcut atau downcut bisa lebih tepat untuk operasi tertentu. Rujuk spesifikasi pahat dan bandingkan hasil uji.
Bagaimana menentukan lebar slot sambungan?
Ukur ketebalan aktual panel, lalu buat kupon uji dengan beberapa lebar slot. Uji pemasangan dengan tangan dan perhitungkan finishing. Jangan memaksakan sambungan terlalu ketat karena veneer di tepi dapat terbelah.
Mengapa hasil dari lembar baru berbeda?
Periksa merek, mutu inti, ketebalan, jenis veneer, kelembapan, serta kondisi pahat. Satu lembar bisa memiliki cacat lokal. Catatan batch dan foto sampel membantu membedakan perubahan material dari perubahan mesin.
Penutup dan urutan membaca
Keberhasilan memotong plywood dengan CNC router dimulai dari panel yang sesuai, pengukuran tebal nyata, pahat tajam, penahanan kuat, dan potongan uji. Simpan parameter hanya setelah dua sisi tepi serta dimensi dinilai. Untuk melanjutkan urutan bahan, kembali ke halaman induk Material & Cutting, lalu buka Topik 3 tentang kayu solid.




3 Comments
Proyek CNC Router Pemula: Pengatur Meja Plywood
October 8, 2026[…] sisa berkualitas baik sering lebih efisien daripada memulai dari panel besar. Pelajari juga panduan plywood untuk CNC router sebelum menyusun parameter […]
Furniture CNC: Meja Samping Plywood Presisi
October 8, 2026[…] MDF atau kayu solid. Setiap bahan memerlukan penyesuaian penahanan, pahat, dan finishing. Baca panduan plywood untuk CNC router sebelum mengunci pilihan […]
Signage CNC Router: Papan Nama Plywood Berlapis
October 8, 2026[…] huruf tinggi atau berat, ketebalan dasar dan sistem gantung harus diperhitungkan. Baca pula panduan plywood untuk CNC router sebelum memilih stok […]