


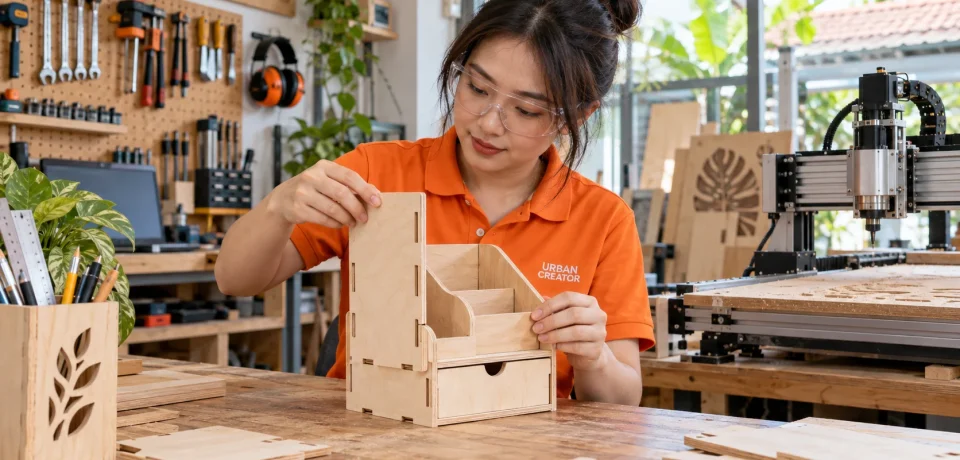
Proyek CNC Router untuk Pemula: Membuat Pengatur Meja dari Plywood
Proyek CNC router yang baik bagi pemula menghasilkan benda berguna sekaligus melatih seluruh alur kerja. Panduan ini memakai contoh pengatur meja dari plywood dengan sambungan tab dan slot. Anda akan merencanakan ukuran, memilih bahan, menyusun toolpath, menguji kecocokan, memotong, lalu merakitnya.
Contoh ini bukan berkas siap pakai untuk semua mesin. Ukuran, pahat, dan parameter harus disesuaikan dengan alat serta plywood nyata. Jika sedang mengikuti urutan wiki, Anda dapat kembali ke halaman induk Proyek & Inspirasi kapan saja.
Pilih proyek pertama yang mengajarkan proses utuh
Proyek CNC router pertama sebaiknya sederhana, dapat selesai dalam satu lembar kecil, dan mempunyai fungsi jelas. Rak meja, kotak sederhana, tatakan gelas, serta panel nama adalah contoh yang masuk akal. Pilih satu proyek yang membuat Anda berlatih desain, pemilihan material, penempatan titik nol, penyusunan toolpath, pengawasan pemotongan, dan pemeriksaan ukuran. Hasil yang bisa dirakit memberi umpan balik lebih baik daripada sekadar pola dekoratif.
Untuk panduan ini, gunakan contoh pengatur meja dari plywood. Komponennya berupa alas, dua sisi, dan sekat yang masuk ke slot. Ukuran akhir bebas mengikuti kebutuhan meja, tetapi semua bagian harus sesuai area kerja mesin. Anda dapat mengganti produk akhir; prinsip proses tetap berlaku. Jangan memulai dari desain yang membutuhkan banyak pahat, sambungan tersembunyi, atau pembalikan benda kerja sebelum menguasai operasi satu sisi.
Tentukan kebutuhan produk sebelum menggambar
Ukur benda yang akan disimpan di pengatur meja: pulpen, buku kecil, kartu, atau perkakas ringan. Tentukan lebar, kedalaman, tinggi, dan jumlah ruang. Pikirkan pula apakah produk perlu dibongkar pasang, diangkut, atau dicat. Keputusan itu memengaruhi ketebalan panel, bentuk sambungan, dan posisi sekrup. Tulis sketsa tangan beserta ukuran utama agar revisi desain tidak dilakukan secara acak.
Perhatikan lingkungan penggunaan. Plywood yang hanya dipakai di ruang kering tidak sama tuntutannya dengan benda yang akan dekat air. Sudut tajam dapat mengganggu pemakai, sedangkan bagian yang terlalu tipis mudah patah. Tetapkan target sederhana, misalnya semua sekat berdiri tegak dan kotak tidak goyang. Sasaran ini lebih dapat diuji daripada keinginan umum agar hasil terlihat bagus.
Ukur mesin dan lembar material nyata
Catat luas kerja X dan Y, tinggi gerak Z, diameter pahat tersedia, jenis collet, serta batas penjepitan. Ukuran lembar material harus menyisakan ruang untuk penjepit dan gerak awal pahat. Jangan menganggap dimensi yang tertulis pada kemasan sama dengan ketebalan sebenarnya. Ukur plywood di beberapa titik memakai kaliper, terutama jika slot akan memakai sambungan tekan.
Lembar plywood dapat melengkung atau memiliki rongga dalam. Pilih bagian yang paling rata untuk muka terlihat. Amati arah serat lapisan luar jika tampilan akhir penting. Untuk proyek kecil, potongan sisa berkualitas baik sering lebih efisien daripada memulai dari panel besar. Pelajari juga panduan plywood untuk CNC router sebelum menyusun parameter potong.
Gambar komponen dan beri toleransi sambungan
Buat setiap panel sebagai bentuk terpisah dengan ukuran yang dapat diukur ulang. Slot tidak selalu sama lebar dengan angka nominal ketebalan plywood. Lebar sambungan dipengaruhi ukuran aktual pahat, runout, strategi pemotongan, arah serat, serta finishing. Karena itu, buat potongan uji beberapa slot dengan selisih kecil. Pilih kecocokan berdasarkan hasil rakit, bukan berdasarkan tampilan layar CAD.
Pahat bundar meninggalkan radius pada sudut dalam. Sambungan tab dan slot mungkin memerlukan ruang tambahan seperti dogbone bila bagian bersudut harus masuk penuh. Letakkan ruang itu pada sisi yang tidak mencolok. Jika desain menggunakan sekrup, beri jarak lubang dari tepi agar lapisan plywood tidak pecah. Tinjau satuan dan skala gambar sebelum mengekspor ke perangkat CAM.
Rencanakan urutan operasi di CAD dan CAM
Pisahkan pekerjaan menjadi engraving, pocket, pengeboran, dan profile luar. Fitur bagian dalam umumnya dikerjakan sebelum kontur luar dipotong, karena panel masih tertahan kuat oleh material sekelilingnya. Atur kedalaman pocket sesuai tujuan: sekat yang duduk sebagian memerlukan kedalaman berbeda dari slot tembus. Pastikan pahat benar-benar muat di tiap fitur; celah yang lebih sempit dari diameter pahat tidak dapat dibuat dengan lintasan biasa.
Periksa pilihan sisi potong pada profile. Memotong di bagian dalam garis luar akan mengecilkan komponen, sedangkan memotong di luar garis slot akan memperbesar slot. Simulasikan semua lintasan pada model material yang benar. Bila memakai pahat berbeda, tandai kapan penggantian terjadi dan bagaimana titik nol dipertahankan. Panduan toolpath CNC menjelaskan logika dasar profile, pocket, dan engraving.
Pilih pahat menurut tepi yang diinginkan
Plywood memiliki lapisan serat yang dapat terangkat. Pahat upcut membantu mengeluarkan serpihan, tetapi dapat menarik serat lapisan atas. Downcut cenderung menekan lapisan atas, namun serpihan harus keluar dengan baik. Compression dirancang menjaga kedua muka pada potongan tembus ketika kedalaman dan arah masuk sesuai geometri alat. Pilihan aktual bergantung ketebalan panel dan kemampuan spindle.
Untuk detail kecil, diameter pahat yang terlalu besar akan menghilangkan fitur. Diameter terlalu kecil memperlama kerja dan dapat mudah patah. Gunakan pahat tajam dengan panjang potong secukupnya. Pilihan upcut, downcut, dan compression dibahas dalam panduan mata potong CNC router. Jangan mengganti pahat tanpa memperbarui data alat di CAM.

Susun feed rate dan kedalaman secara terukur
Mulailah dari rekomendasi produsen pahat untuk kelas material yang benar. LMT Onsrud menyediakan data awal berbeda untuk plywood keras dan lunak. Angka tersebut harus disesuaikan dengan diameter, jumlah flute, kekakuan mesin, dan kondisi pahat. Periksa chip load, kemudian buat potongan pendek. Bila muncul sobekan, panas, atau getaran, cari penyebab satu per satu.
Jangan menganggap feed paling lambat selalu paling aman. Gerak terlalu lambat pada putaran tinggi dapat membuat pahat menggosok dan memanaskan kayu. Sebaliknya, lintasan terlalu dalam dapat menggerakkan lembar atau membebani spindle. Dokumentasikan parameter percobaan agar hasil baik bisa diulang. Cara menghitung feed rate dan RPM menyediakan dasar perhitungan.
Tahan lembar dan sisakan tab
Jepit plywood pada spoilboard rata. Pastikan semua penjepit berada di luar volume gerak pahat. Bila lembar sedikit melengkung, jangan memaksa satu sudut turun dengan tekanan berlebihan lalu mengabaikan bagian lain. Kombinasi sekrup pada area sisa, clamp, dan vacuum dapat dipilih menurut fasilitas mesin. Selalu uji bahwa lembar tidak bergeser sebelum spindle hidup.

Kontur luar yang dipotong tembus perlu penahan agar komponen tidak lepas pada lintasan akhir. Tab adalah penghubung tipis antara komponen dan lembar sisa. Autodesk menjelaskan bahwa tab dapat ditempatkan otomatis atau manual pada lintasan 2D contour. Letakkan tab di area yang mudah dirapikan, jauh dari sudut rapuh. Ukur tinggi tab sehingga bagian tertahan tetapi tetap mudah dilepas.
Siapkan mesin dengan daftar pemeriksaan
Bersihkan spoilboard dan cek bahwa tidak ada paku, sekrup, atau penjepit di jalur pahat. Pasang pahat hingga penjepitan shank cukup, lalu pastikan collet rapat. Periksa arah gerak sumbu dengan jog singkat. Tetapkan titik nol X, Y, dan Z sesuai pilihan CAM. Catat posisi fisik titik nol jika pekerjaan harus diulang setelah mesin berhenti.

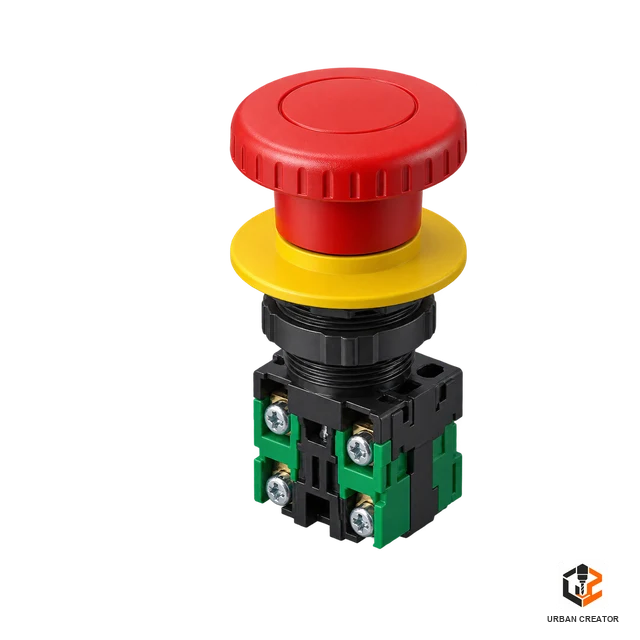
Jalankan simulasi kering di atas material atau gunakan gerak udara yang aman. Perhatikan ketinggian perpindahan cepat dan lintasan masuk pertama. Pastikan sistem pengisap debu tidak membatasi gerak gantry. Operator harus dapat menjangkau tombol berhenti darurat. Jangan meninggalkan mesin tanpa pengawasan selama pemotongan, terutama saat mencoba desain dan parameter baru.
Potong sampel sambungan lebih dulu
Sebelum memotong semua panel, buat satu tab dan tiga slot uji pada potongan kecil. Variasikan lebar slot sedikit di sekitar ketebalan plywood aktual. Potong dengan pahat dan parameter yang sama seperti proyek utama. Setelah komponen dilepas, bersihkan serabut tanpa mengubah ukuran secara berlebihan, lalu uji perakitan. Sambungan yang baik masuk dengan tekanan wajar tanpa merusak lapisan.
Jika semua slot terlalu sempit, periksa kompensasi pahat, ukuran pahat nyata, dan arah lintasan sebelum mengubah seluruh desain. Bila slot longgar, jangan langsung menambahkan lem sebagai satu-satunya solusi. Koreksi ukuran pada desain dan ulangi sampel. Uji kecil ini menghemat satu lembar panel serta memberi data untuk proyek berikutnya.
Jalankan pemotongan utama bertahap
Mulai dengan pekerjaan dalam seperti engraving atau pocket. Perhatikan suara spindle, bentuk serpihan, dan gerak lembar pada beberapa menit awal. Hentikan pekerjaan jika ada getaran tidak normal atau komponen mulai bergerak. Saat kontur luar berlangsung, awasi tab. Serpihan yang menumpuk di slot dapat mengganggu pahat, sehingga pengisapan harus bekerja konsisten.
Jika pekerjaan harus dihentikan, catat posisi dan alasan sebelum melakukan perubahan. Jangan melanjutkan begitu saja setelah benda kerja berpindah. Setelah lintasan terakhir, tunggu spindle benar-benar berhenti baru mendekati meja. Periksa apakah pahat sudah naik aman. Ambil foto susunan lembar sebelum melepas semua panel; foto itu membantu menelusuri orientasi komponen ketika dirakit.
Lepaskan, rapikan, dan ukur komponen
Potong tab dengan alat tangan yang sesuai, kemudian ratakan bekasnya tanpa mengikis tepi terlalu jauh. Bersihkan serabut pada lapisan atas dan bawah. Ukur lebar panel, posisi slot, dan kedalaman pocket pada beberapa titik. Bandingkan dengan gambar kerja. Jika satu bagian tidak pas, cari apakah kesalahan berasal dari ukuran CAD, titik nol, ketebalan aktual, atau gerak material.
Jangan mengandalkan amplas untuk memperbaiki selisih ukuran besar. Pengamplasan tidak merata dapat membuat sambungan miring. Plywood yang tepinya terbuka mungkin memerlukan pengisian atau pelapis sesuai hasil akhir yang diinginkan. Jika akan memakai cat, buat sampel kecil karena lapisan cat juga mengubah kecocokan slot.
Rakit dan uji fungsi produk
Susun komponen tanpa lem terlebih dahulu. Periksa apakah alas rata, sekat tegak, dan benda yang direncanakan benar-benar muat. Tandai setiap titik yang terlalu ketat atau longgar. Jika memakai lem, pastikan permukaan bebas debu dan gunakan jumlah secukupnya. Jepit rakitan dengan tekanan seimbang sampai perekat mengeras sesuai petunjuk.
Uji produk sesuai pemakaian nyata. Masukkan alat tulis, kartu, atau beban ringan yang memang direncanakan. Goyangan kecil bisa berasal dari slot longgar, panel melengkung, atau desain alas terlalu sempit. Perbaiki penyebabnya pada berkas desain. Prototipe pertama adalah alat belajar; jangan menganggap revisi sebagai kegagalan proyek.
Hitung biaya dan waktu proyek
Catat luas plywood yang dipakai, sisa potongan, umur pahat, durasi mesin, waktu desain, waktu finishing, serta bahan pelapis. Bila produk akan dijual, masukkan pula biaya kegagalan sampel dan kemasan. Harga material saja tidak menggambarkan biaya sebenarnya. Pencatatan sederhana membuat keputusan ukuran batch dan harga menjadi lebih masuk akal.
Perhatikan waktu nonmesin. Menyiapkan gambar, memasang material, melepas tab, mengampelas, dan merakit sering memakan waktu sama pentingnya dengan pemotongan. Jika desain akan diproduksi ulang, simpan versi final CAD, CAM, G-code, serta catatan mesin. Beri nama file yang membedakan revisi agar operator tidak menjalankan berkas lama.
Naik tingkat ke proyek berikutnya
Setelah pengatur meja berhasil, tingkatkan satu kesulitan pada tiap proyek. Contohnya, tambahkan pocket untuk inlay, gunakan dua pahat, kerjakan papan yang lebih besar, atau buat sambungan yang dapat dilepas. Cara bertahap memudahkan Anda mengenali masalah baru. Hindari mengubah material, pahat, mesin, dan desain sekaligus karena penyebab kegagalan menjadi kabur.
Ide berikutnya mencakup dudukan laptop, organizer laci, panel dekoratif, jig bengkel, atau papan tanda. Setiap ide memiliki tantangan berbeda: kekuatan struktur, toleransi, kualitas tepi, maupun waktu pengerjaan. Pilih berdasarkan kemampuan alat dan kebutuhan pengguna, lalu ulangi siklus desain, uji kecil, produksi, dan evaluasi.
Kesalahan yang paling sering menghabiskan material
Kesalahan pertama adalah memakai ketebalan nominal untuk slot tanpa mengukur papan. Hasilnya, rakitan terlalu ketat atau longgar walaupun gambar terlihat tepat. Kesalahan kedua adalah menempatkan titik nol berbeda antara CAM dan mesin. Potongan dapat terlalu dangkal, menembus spoilboard, atau bergeser dari posisi yang diharapkan. Kesalahan ketiga adalah melupakan ruang penjepit di sekitar lembar. Ukuran material mungkin muat di meja, tetapi pahat tidak punya jalur aman untuk memulai dan mengakhiri lintasan.
Kesalahan lain muncul saat operator langsung memakai file versi lama setelah revisi desain. Periksa nama berkas, tanggal, satuan, pahat, dan simulasi sebelum menjalankan mesin. Jangan menilai hasil dari satu foto saja. Ukur komponen nyata dan rakit tanpa lem untuk menemukan masalah yang tersembunyi. Jika proses gagal, catat lokasi dan gejala secara spesifik. Misalnya, tulis “slot sisi kiri terlalu ketat setelah finishing” alih-alih “hasil kurang bagus”. Catatan yang jelas membuat perubahan berikutnya lebih terarah.
Menyiapkan berkas agar dapat dipakai ulang
Simpan gambar sumber yang dapat diedit, file CAM, daftar pahat, dan catatan hasil dalam satu folder proyek. Cantumkan jenis material, ketebalan terukur, ukuran panel, serta versi mesin atau controller bila relevan. G-code yang berhasil pada satu mesin belum tentu langsung aman pada mesin lain. Postprocessor, arah sumbu, titik nol, dan kode pengendali bisa berbeda. Karena itu, berkas kerja perlu disertai penjelasan singkat tentang asumsi dan cara memasangnya.
Bila membagikan desain kepada anggota bengkel lain, beri gambar rakitan dan nomor komponen. Tandai muka atas, arah serat yang diinginkan, serta bagian yang mendapat tab. Dengan petunjuk ini, orang lain dapat memeriksa maksud desain sebelum memotong. Dokumentasi kecil seperti ini juga memudahkan Anda melanjutkan proyek beberapa bulan kemudian tanpa menebak ulang keputusan awal.
Rencana pekerjaan pengatur meja
Pertanyaan yang sering muncul
Proyek apa yang paling cocok untuk percobaan pertama?
Pilih bentuk dengan sedikit bagian dan fungsi mudah diuji, misalnya tatakan gelas atau pengatur meja. Proyek yang terlalu rumit menambah banyak sumber kesalahan sekaligus. Setelah berhasil, tingkatkan satu kesulitan pada proyek selanjutnya.
Apakah perlu membuat sampel slot jika desain sudah tepat?
Ya, terutama untuk sambungan tekan. Ketebalan panel, diameter pahat nyata, dan perilaku mesin dapat berbeda dari angka di layar. Sampel kecil membuktikan kecocokan sebelum seluruh lembar dipotong.
Mengapa komponen tetap memerlukan tab?
Ketika kontur luar hampir selesai, komponen dapat bergeser atau terangkat. Tab menjaga bagian tetap menyatu dengan lembar sisa sampai mesin berhenti. Ukur dan tempatkan tab agar cukup kuat namun mudah dirapikan.
Rujukan teknis
- Autodesk: pengaturan tab pada 2D contour.
- LMT Onsrud: rekomendasi awal pemotongan material.
- ShopBot: contoh alur prototipe ke produksi.
Untuk ide berikutnya, buka daftar topik Proyek & Inspirasi dan lanjutkan ke proyek laser atau aluminium.




2 Comments
Galeri Pengguna Urban Creator: Bagikan Karya CNC
October 8, 2026[…] dan mengikuti navigasi urut, kembali ke halaman induk Proyek & Inspirasi. Anda dapat membaca contoh proyek CNC router pemula, proyek laser pemula, dan proyek PCB CNC sebagai acuan alur […]
Furniture CNC: Meja Samping Plywood Presisi
October 9, 2026[…] Untuk mengikuti navigasi, kembali ke halaman induk Proyek & Inspirasi. Baca pula proyek CNC router untuk pemula. […]