


Aluminium untuk CNC Router: Pahat, Setting, Penjepitan, dan Keselamatan
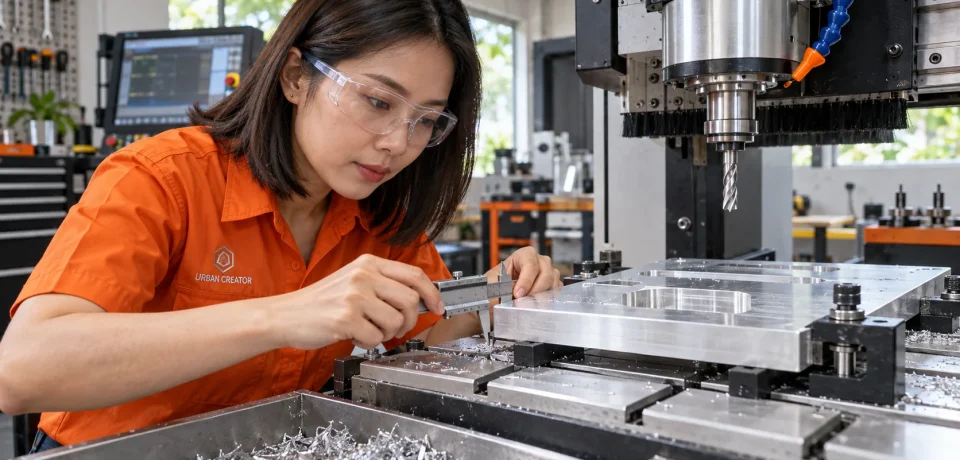
Aluminium untuk CNC router dapat menjadi bahan panel, pelat komponen, atau prototipe, tetapi memerlukan mesin, pahat, penahanan, dan pengelolaan serpihan yang sesuai. Hasil yang tampak mengilap tidak cukup untuk menilai proses: getaran, burr, pahat yang ditempeli material, serta serpihan halus perlu diperhatikan. Panduan ini membantu menyusun uji potong dan mengenali batas mesin tanpa menawarkan angka tunggal yang berlaku untuk semua paduan.
Artikel ini adalah pendalaman Material & Cutting Urban Creator, Topik 5: Aluminium. Jika masih membandingkan bahan, baca panduan memilih material CNC router. Untuk dasar hubungan feed, RPM, dan chip load, buka panduan perhitungan feed rate.
Pastikan mesin dan pekerjaan memang sesuai
Aluminium dapat dikerjakan dengan CNC router tertentu, tetapi kemampuan mesin tidak sama. Periksa petunjuk pabrikan mengenai jenis material, kapasitas spindle, kekakuan rangka, sistem penahanan, dan pengelolaan serpihan. Router yang cukup untuk MDF belum tentu memadai untuk pelat aluminium tebal. Beban samping yang tinggi dapat memicu getaran, pahat patah, serta ukuran yang meleset. Mulailah dari pekerjaan kecil pada material yang diketahui spesifikasinya. Jangan memakai keberhasilan satu goresan dangkal sebagai bukti seluruh desain aman.
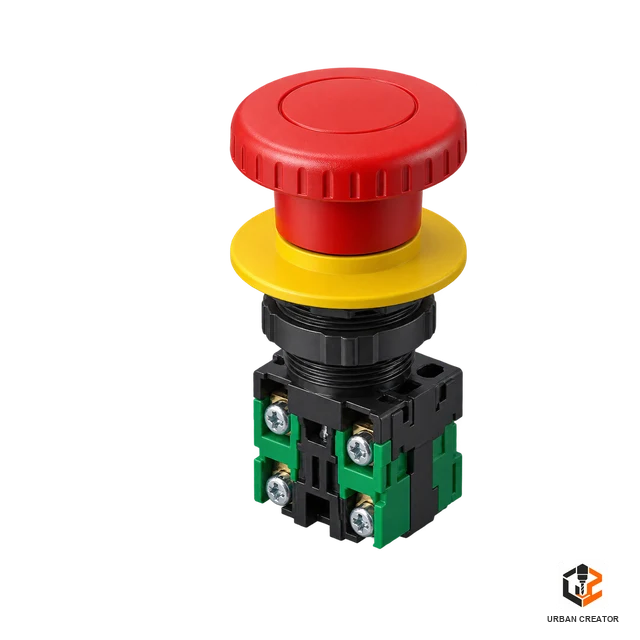
Evaluasi apakah bentuk produk lebih cocok dibuat dengan router, mesin frais logam, atau jasa pemesinan lain. Lubang presisi, pocket dalam, dan toleransi sangat rapat mungkin membutuhkan mesin serta jig berbeda. Jika router akan dipakai, rencanakan ukuran stok, area penjepitan, pahat, dan waktu potong sejak awal. Pastikan pula operator mampu menghentikan mesin dengan cepat dan melihat proses dari lokasi aman. Tidak ada satu pengaturan yang mengubah mesin kurang kaku menjadi mesin frais industri.
Kenali jenis dan bentuk aluminium
Istilah aluminium mencakup banyak paduan dan kondisi temper. Pelat, lembaran, profil ekstrusi, dan panel komposit tidak berperilaku sama. Periksa identitas bahan dari pemasok dan hindari mengandalkan tampilan. Paduan yang mudah membentuk serpihan pada satu mesin dapat menghasilkan tepi menempel pada pahat di kondisi lain. Ketebalan aktual, lapisan permukaan, dan kerataan perlu dicatat. Panel komposit dengan inti nonlogam memiliki persyaratan alat serta pengelolaan limbah berbeda dari pelat padat.
Untuk produk yang membutuhkan sambungan dan permukaan tampak, tentukan muka yang harus dilindungi. Goresan dari penjepit, serpihan, atau deburring dapat lebih mengganggu daripada sedikit bekas pemotongan. Gunakan film pelindung bila diizinkan pemasok dan tidak mengganggu penjepitan atau pembuangan serpihan. Tandai area limbah untuk sekrup atau tab. Jika material bekas dipakai, periksa apakah ada cat, anodisasi, dan kontaminasi yang mengubah risiko proses.
Pilih pahat yang memang dirancang untuk aluminium
Pahat kayu biasa tidak boleh otomatis dianggap cocok. LMT Onsrud memiliki pahat satu mata berbentuk O-flute yang secara khusus dinyatakan sesuai untuk pelat dan lembaran aluminium pada CNC router. Geometri tersebut menyediakan ruang untuk membuang serpihan. Namun kecocokan satu produk pahat tidak berarti semua pahat satu mata memiliki batas dan kemampuan sama. Periksa diameter, panjang potong, ukuran tangkai, dan batas putaran dari model yang benar-benar dibeli.

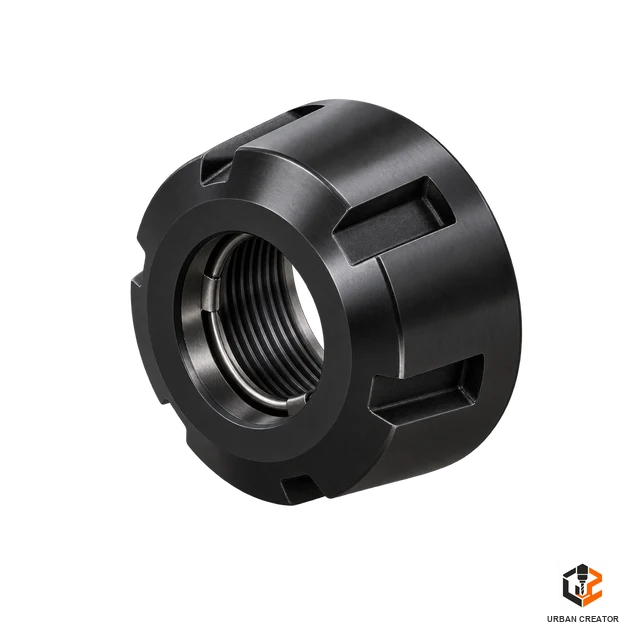
Pilih panjang pahat sesingkat yang memungkinkan pekerjaan selesai. Semakin jauh pahat keluar dari collet, semakin besar peluang lentur dan getaran. Collet yang kotor atau aus dapat menyebabkan runout, sehingga satu mata memotong tidak merata. Periksa pahat sebelum dan sesudah potongan uji untuk melihat penumpukan aluminium pada tepi. Pahat tumpul atau terlapisi material dapat menghasilkan panas dan permukaan buruk. Hentikan proses untuk pemeriksaan, bukan menambah putaran secara refleks.

Rencanakan feed, RPM, dan chip load
Hubungan dasar feed rate ialah chip load dikalikan jumlah mata dan RPM. Nilai chip load awal harus berasal dari data pabrikan pahat untuk material serta kondisi mesin yang sesuai. Jangan memasukkan angka dari video tanpa mengetahui diameter, paduan, kedalaman, dan kemampuan spindle. Pada mesin tertentu, putaran spindle memiliki batas bawah dan atas; memilih RPM di luar rentang stabil tidak dapat diatasi hanya dengan mengubah feed. Lakukan uji pendek dan catat serpihan serta bunyi potong.
Aluminium yang terus bergesekan tanpa membentuk serpihan layak dapat menumpuk pada mata pahat. Di sisi lain, beban terlalu besar dapat membuat pahat patah atau benda kerja bergerak. Perhatikan kedalaman lintasan dan lebar keterlibatan pahat bersama feed, bukan sebagai angka terpisah. Pada potongan alur penuh, pahat terlibat lebih besar daripada potongan finishing tipis. Ubah satu faktor setiap uji agar hubungan sebab akibat jelas. Bila data pahat tidak tersedia, lebih aman memilih alat dengan spesifikasi jelas.
Buat penahanan yang kaku dan dapat diperiksa
Pelat harus ditahan rata serta tidak dapat bergeser akibat gaya potong. Vise, clamp, sekrup pada area limbah, atau fixture khusus dapat digunakan sesuai bentuk material dan mesin. Pastikan clamp tidak hanya menekan satu sudut sehingga pelat lain terangkat. Pahat, collet, dan badan spindle harus bebas dari benturan dengan baut dan penjepit sepanjang seluruh jalur. Simulasi CAM perlu dibandingkan dengan meja nyata setelah semua penahan dipasang.

Untuk lembaran tipis, pertimbangkan dukungan menyeluruh agar tidak bergetar dan menghasilkan burr berlebihan. Tab atau kulit tipis dapat menahan bagian kecil hingga mesin berhenti. Jangan membiarkan potongan kecil menjadi bebas di dekat pahat. Jika menggunakan perekat atau metode penahanan tambahan, pastikan produk memang sesuai untuk logam, area kontak, dan gaya yang diperkirakan. Uji kekuatan fixture secara statis sebelum menyalakan spindle dan jangan memakai tangan sebagai penahan selama operasi.
Atur titik nol dan rencana kedalaman
Ukur ketebalan aktual dengan alat ukur yang sesuai. Tetapkan apakah nol Z berada pada muka atas stok atau permukaan fixture. Kesalahan referensi dapat membuat pahat menabrak meja logam atau gagal memotong tembus. Beri jarak aman untuk perpindahan cepat, tetapi jangan menaikkan tinggi secara berlebihan sampai pekerjaan menjadi sangat lambat tanpa alasan. Rencanakan bahan korban atau lapisan pelindung yang sesuai bila pemotongan menembus.
Pada pocket, tentukan ketebalan dasar minimal dari kebutuhan produk, bukan hanya dari gambar visual. Jika stok tidak rata, kedalaman aktual dapat berbeda di beberapa tempat. Ukur permukaan dan perbaiki fixture sebelum membuat lintasan akhir. Sisa bahan yang terlalu tipis bisa bergetar dan sulit dijepit saat profile luar dikerjakan. Jika perlu mengganti pahat, ulangi pengukuran panjang alat dan pemeriksaan nol Z. Jangan mengasumsikan semua collet menjepit pada posisi yang sama.
Kelola serpihan agar tidak dipotong ulang
Pemotongan aluminium menghasilkan serpihan yang harus keluar dari alur. Bila serpihan menumpuk, pahat dapat memotong ulang serpihan dan meningkatkan panas atau goresan. Geometri upcut tertentu membantu pengangkatan, tetapi pembuangan nyata masih bergantung pada kedalaman alur, fixture, dan sistem mesin. Pertimbangkan udara atau metode pengelolaan serpihan hanya jika sesuai petunjuk mesin serta rancangan keselamatan bengkel. Jangan meniup serpihan ke arah operator atau area listrik.
Jangan menyambungkan serbuk atau serpihan aluminium ke pengisap debu kayu biasa tanpa penilaian dan sistem yang memang dirancang untuk jenis limbah tersebut. OSHA menyatakan debu aluminium halus dapat menimbulkan bahaya kebakaran dan ledakan dalam kondisi tertentu. Risiko serpihan besar tidak identik dengan awan debu halus, tetapi proses grinding, deburring, atau pengumpulan dapat menghasilkan fraksi halus. Pisahkan penanganan limbah berdasarkan material dan prosedur fasilitas. Bersihkan area secara teratur dengan cara yang sesuai.
Pertimbangkan pelumasan secara terencana
Sebagian proses aluminium memakai cairan atau pelumasan untuk mengurangi penempelan material pada pahat dan membantu pembuangan serpihan. Namun tidak semua CNC router dirancang untuk menerima cairan. Periksa manual mesin, spindle, meja, sistem listrik, dan lingkungan kerja sebelum menggunakan kabut atau cairan. Pilih produk sesuai pahat dan paduan serta ikuti lembar data keselamatannya. Jangan menyemprot bahan secara manual dekat pahat berputar.
Penggunaan cairan menambah kebutuhan penampungan, pembersihan, dan pengelolaan limbah. Cairan yang bercampur serpihan tidak boleh dibiarkan menumpuk di area yang tidak dirancang. Jika mesin hanya layak untuk proses kering, mintalah rekomendasi pahat serta parameter kering dari pemasok yang relevan. Jangan menganggap pelumasan dapat memperbaiki semua masalah: penahanan lemah, runout, atau pahat salah tetap akan menghasilkan getaran dan cacat.
Susun roughing, finishing, dan urutan fitur
Untuk pocket atau profil, pisahkan strategi pembuangan utama dan lintasan akhir bila geometri serta kapasitas mesin mendukung. Lintasan akhir yang mengambil sisa bahan terukur dapat memperbaiki permukaan, tetapi hanya setelah roughing menyisakan stok secara konsisten. Buat lubang dan fitur internal saat benda kerja masih terjepit sebagai satu kesatuan. Profile luar dikerjakan terakhir dengan tab atau metode penahanan lain sesuai desain. Jangan menghapus semua material penyangga terlalu dini.
Perhatikan masuknya pahat ke material. Turun tegak, ramp, atau helix mempunyai tuntutan pahat dan ruang yang berbeda; pilih yang didukung pabrikan alat dan CAM. Pada alur sempit, jalur keluar serpihan menjadi faktor penting. Simulasikan setiap gerak cepat dan titik pindah, termasuk setelah pahat selesai satu bagian. Tandai area sekrup dan batas fixture di rancangan. Lintasan yang terlihat aman pada pratinjau bisa menabrak penjepit jika operator mengubah posisi stok tanpa memperbarui berkas.
Uji satu kupon sebelum pelat penuh
Potongan uji sebaiknya mewakili bentuk produk: garis lurus, lengkung, pocket, lubang, dan sudut. Gunakan paduan, ketebalan, pahat, dan fixture yang sama dengan pekerjaan sebenarnya. Amati bunyi, bentuk serpihan, getaran, serta apakah material menempel pada pahat. Hentikan segera jika penjepit bergeser atau suara berubah drastis. Setelah spindle berhenti, ukur ukuran dan periksa burr di muka atas serta bawah. Catat parameter untuk dibandingkan secara obyektif.
Jika hasil buruk, identifikasi gejala sebelum mengubah angka. Permukaan bergelombang dapat berasal dari getaran, runout, atau penahanan. Burr besar dapat berkaitan dengan pahat aus, geometri, atau kurangnya dukungan stok. Tepi kasar tidak selalu berarti RPM terlalu rendah. Ulangi uji dengan hanya satu perubahan agar penyebabnya jelas. Jangan memakai kupon yang sudah kehilangan kekakuan akibat beberapa potongan sebagai pembanding langsung terhadap pelat utuh.
Periksa burr dan dimensi setelah pemotongan
Burr adalah bibir material di tepi hasil potong. Lepaskan benda hanya setelah mesin berhenti penuh, lalu lakukan deburring dengan alat yang sesuai. Tepi aluminium dapat tajam; gunakan perlindungan tangan sesuai prosedur ketika menangani bagian yang sudah dilepas. Deburring berlebihan dapat merusak ukuran atau mengubah sudut yang menjadi acuan perakitan. Pilih metode pembersihan berdasarkan toleransi dan permukaan yang harus terlihat.
Ukur lubang, slot, dan jarak antarf fitur dengan alat yang layak. Periksa apakah ukuran konsisten di beberapa area pelat. Jika semua fitur meleset dengan pola sama, lihat diameter pahat yang dimasukkan ke CAM dan kompensasi lintasan. Jika hanya satu ujung berubah, cek penahanan serta kerataan. Untuk pemasangan baut, pastikan spesifikasi lubang, jarak tepi, dan toleransi berasal dari kebutuhan rancangan, bukan dari hasil potong yang kebetulan tercapai.
Pahami batas keselamatan serpihan logam
OSHA menjelaskan bahwa debu logam halus, termasuk aluminium, dapat terbakar atau meledak bila tersebar dengan konsentrasi dan sumber penyalaan yang tepat. Ini alasan untuk tidak mencampur serbuk aluminium dengan debu kayu pada sistem koleksi yang tidak dinilai. Pelindung mata penting karena serpihan logam dapat terlontar. Enklosur, pelindung mesin, dan posisi operator harus mengikuti rancangan peralatan. Jauhkan tangan dari area potong dan jangan membuka pelindung sebelum spindle berhenti.
Rencana pemadam dan tanggapan kebakaran harus sesuai bahaya material fasilitas; jangan mengasumsikan metode yang tepat untuk kayu juga cocok untuk debu logam. Mintalah penilaian keselamatan yang kompeten bila proses menghasilkan banyak serbuk halus atau memakai kolektor debu. Hindari sumber percikan dekat tumpukan limbah. Pisahkan limbah padat, serbuk halus, dan cairan proses sesuai sistem bengkel. Tindakan pencegahan ini perlu dirancang sebelum produksi, bukan setelah muncul bau panas atau gangguan.
Kesalahan yang sering terjadi pada pemula
Kesalahan pertama ialah memakai pahat kayu yang tidak memiliki spesifikasi untuk aluminium. Berikutnya, pelat dijepit kurang kuat sehingga bergerak sedikit dan membuat pahat menerima beban kejut. Ada pula yang memakai RPM tinggi dan feed terlalu rendah hingga pahat bergesekan, kemudian menaikkan RPM lagi ketika hasil memburuk. Kesalahan lain ialah tidak menyiapkan ruang keluarnya serpihan pada pocket dalam. Semua perlu diuji dengan data pahat, mesin, dan potongan kecil.
Jangan memakai angka dari mesin industri secara langsung pada CNC router meja yang lebih ringan. Jangan pula memotong lembaran kecil tanpa tab atau fixture karena bagian yang bebas dapat mengenai pahat. Jika alat patah, hentikan mesin, kumpulkan serpihan dengan cara aman, lalu periksa collet, nol, dan fixture sebelum menjalankan ulang. Ganti pahat yang rusak; jangan melanjutkan dari titik tengah G-code hanya karena terlihat lebih cepat.
Dokumentasikan parameter yang berhasil
Catat paduan, ketebalan, jenis pahat, diameter, jumlah mata, RPM, feed, kedalaman tiap lintasan, lebar keterlibatan, metode pelumasan bila ada, serta bentuk fixture. Simpan foto serpihan dan tepi setelah deburring. Identitas bahan penting: pelat baru yang tampak mirip bisa memiliki paduan atau temper berbeda. Catatan juga harus memuat bunyi atau tanda getaran yang muncul selama uji.
Untuk pesanan berulang, simpan contoh fisik yang disetujui beserta toleransi ukuran. Ketika pahat mulai aus, bandingkan hasil baru dengan contoh dan jadwal penggantian alat. Jangan menunggu sampai alat patah untuk mengakui bahwa kualitas tepi menurun. Catatan kecil yang terstruktur membantu operator berikutnya mengulang proses dan memahami batasnya. Bila mesin atau spindle diganti, perlakukan parameter lama sebagai titik awal yang perlu diuji lagi.
Tabel diagnosis cepat
Tabel tersebut hanya mengurutkan pemeriksaan. Dua penyebab dapat muncul bersama: fixture lemah dan pahat terlalu panjang sama-sama meningkatkan getaran. Jangan menyimpulkan satu angka feed sebagai akar setiap gejala. Jika risiko kebakaran, serpihan terlontar, atau benturan penjepit muncul, hentikan pekerjaan dan perbaiki proses sebelum melanjutkan.
Pertanyaan yang sering diajukan
Apakah semua CNC router bisa memotong aluminium?
Tidak. Periksa spesifikasi pabrikan mesin, kekakuan, spindle, penahanan, dan pengelolaan serpihan. Pelat tebal atau toleransi ketat dapat lebih cocok dikerjakan dengan mesin frais logam.
Apakah pahat satu mata selalu paling baik?
Beberapa pahat satu mata memang dirancang untuk aluminium, tetapi geometri dan batasnya berbeda. Pilih berdasarkan data pabrikan alat, paduan, dan mesin. Jangan menganggap jumlah mata saja menentukan keberhasilan.
Perlukah cairan pemotongan?
Jawabannya bergantung pada pahat, material, dan rancangan mesin. Jangan memakai cairan pada router yang sistem listrik, meja, atau spindle-nya tidak disiapkan untuk itu. Ikuti panduan produsen serta prosedur keselamatan.
Bolehkah serpihan aluminium masuk kolektor debu kayu?
Jangan menganggapnya aman. Debu aluminium halus dapat menjadi bahaya kebakaran atau ledakan dalam kondisi tertentu. Pengumpulan harus memakai sistem serta penilaian yang sesuai, terutama jika proses menghasilkan serbuk halus.
Penutup dan navigasi
Keberhasilan routing aluminium dimulai dari mengetahui batas mesin dan bahan. Pilih pahat yang tepat, jepit pelat dengan kaku, kelola serpihan, lakukan uji kecil, dan periksa burr serta dimensi. Untuk melanjutkan seri, kembali ke halaman induk Material & Cutting dan lanjut ke Topik 6 tentang PCB.




1 Comment
Proyek Aluminium CNC Router: Panel Kontrol Presisi
October 8, 2026[…] bersama catatan proyek. Jangan menganggap semua aluminium dapat memakai setelan yang sama. Panduan aluminium untuk CNC router membahas batas mesin dan pemilihan pahat lebih […]