


Kayu Solid untuk CNC Router: Serat, Kadar Air, Pahat, dan Strategi Potong
Kayu solid untuk CNC router memberi serat dan tampilan alami yang sulit ditiru panel rekayasa. Namun setiap papan berbeda. Arah serat, simpul, kadar air, dan tegangan internal dapat mengubah hasil potong meskipun berkas dan pengaturan mesin sama. Panduan ini membahas pemilihan bahan, persiapan, pahat, lintasan, keselamatan, serta cara menilai produk setelah dilepas dari meja.
Artikel ini mengikuti halaman induk Material & Cutting, Topik 3: Kayu Solid. Untuk gambaran perbedaan bahan, buka panduan memilih material CNC router. Angka parameter harus mengikuti data pahat dan mesin yang dipakai serta potongan uji pada papan nyata.
Kenali kayu sebagai material yang bergerak
Kayu solid berasal dari batang pohon dan mempertahankan arah serat serta variasi alami. Tidak seperti papan rekayasa yang relatif seragam, satu papan dapat memiliki bagian lebih keras, simpul, dan pola serat yang berubah. Mesin CNC dapat mengikuti koordinat dengan konsisten, tetapi material di bawah pahat tidak selalu merespons seragam. Area dekat simpul dapat menimbulkan perubahan bunyi dan kualitas permukaan. Karena itu, pemeriksaan papan sebelum pemotongan sama pentingnya dengan desain jalur pahat.
Kayu menyerap dan melepas kelembapan hingga mendekati kondisi lingkungan. USDA Forest Service menjelaskan bahwa perubahan kadar air menyebabkan penyusutan atau pemuaian, terutama melintang serat. Panjang searah serat biasanya berubah jauh lebih kecil daripada lebar. Akibatnya, panel besar yang dipotong sangat presisi pada hari tertentu dapat berubah setelah dipindahkan ke ruang lain. Toleransi sambungan dan cara pemasangan harus memberi ruang bagi gerak tersebut, terutama pada produk lebar dan konstruksi yang mengikat dua arah secara kaku.
Pilih spesies sesuai tujuan produk
Pemilihan spesies tidak cukup dengan label kayu keras atau kayu lunak. Pertimbangkan kekerasan, kerapatan, pola serat, ketersediaan, biaya, serta tujuan pemakaian. Papan yang mudah dikerjakan mungkin kurang tahan terhadap benturan pada produk akhir. Kayu yang sangat padat mungkin memberi detail tajam, tetapi menambah beban pahat dan menuntut penahanan lebih kuat. Informasi spesies dari pemasok perlu dicocokkan dengan potongan uji pada stok nyata.
Untuk produk dekoratif, warna dan gambar serat perlu direncanakan bersama orientasi komponen. Bagian yang berpasangan akan tampak berbeda bila dipotong dari sisi papan yang berjauhan. Untuk jig bengkel, tampilan mungkin kurang penting daripada kestabilan ukuran dan kemudahan penggantian. Jangan mengambil satu angka feed dan RPM sebagai sifat tetap semua kayu solid. Bahkan dalam spesies yang sama, kadar air, arah serat, dan kualitas papan mengubah hasil.
Ukur kadar air dan simpan papan dengan benar
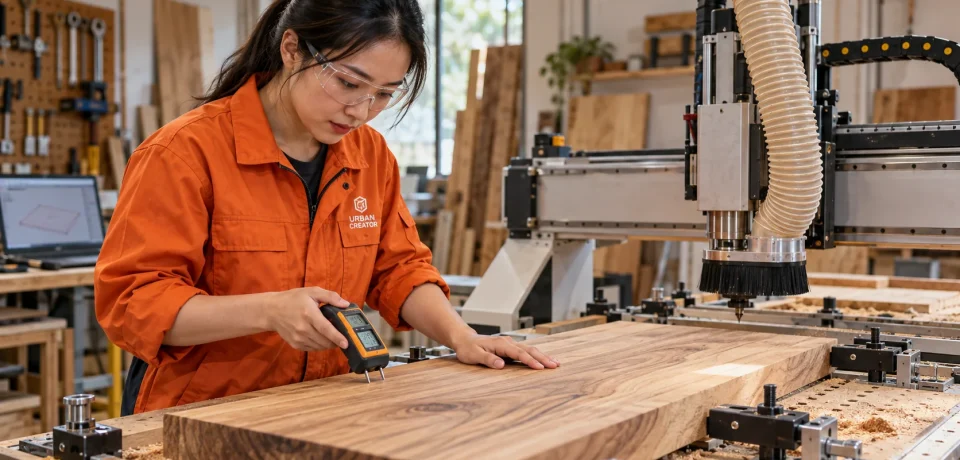
Sebelum merancang sambungan rapat, tanyakan riwayat pengeringan papan dan ukur kadar air dengan alat yang sesuai. Alat ukur memiliki batas dan perlu dipakai menurut petunjuknya; pembacaan permukaan saja tidak selalu mewakili bagian dalam papan tebal. Bandingkan beberapa titik, terutama dekat ujung, tengah, dan area yang tampak berbeda. Jika hasil tidak konsisten, jangan langsung memotong produk presisi. Beri waktu penyesuaian di bengkel sesuai kebutuhan material dan tujuan penggunaan.
Simpan papan dengan penyangga rata dan sirkulasi udara yang memadai sesuai praktik pemasok. Jangan menaruhnya langsung di lantai lembap atau dekat sumber panas yang membuat satu sisi mengering lebih cepat. USDA menekankan pengendalian kelembapan sejak penyimpanan sampai pemasangan untuk mengurangi perubahan dimensi setelah produk jadi. Lapisan finishing dapat memperlambat pertukaran kelembapan, tetapi tidak menghentikannya sepenuhnya. Rancangan tetap harus mempertimbangkan gerak kayu.
Periksa retak, simpul, dan tegangan internal
Baca setiap papan sebelum membuat tata letak. Tandai retak ujung, mata kayu yang longgar, bagian melengkung, serta perubahan arah serat yang tajam. Letakkan cacat di area limbah jika memungkinkan. Jangan memotong jembatan sangat tipis melalui retak atau simpul longgar; bagian dapat patah saat pahat masih bergerak. Pada papan yang tampak melengkung, pemaksaan menjadi rata dengan penjepit dapat membuat produk berubah bentuk kembali setelah dilepas.
Pemotongan pocket dalam juga dapat melepaskan tegangan internal dan membuat papan sedikit berubah. Karena itu, pada produk yang membutuhkan dua sisi sangat presisi, pertimbangkan tahap pemotongan kasar, pemeriksaan bentuk, lalu tahap akhir sesuai kemampuan proses. Tidak semua gerak dapat diprediksi dari permukaan. Jika papan berubah banyak setelah lintasan awal, hentikan dan nilai ulang penahanan serta dimensi. Memaksakan lintasan akhir pada stok yang sudah terangkat dapat membahayakan pahat dan mengacaukan kedalaman.
Tentukan orientasi serat dalam desain
Arah serat memengaruhi kekuatan komponen dan tampilan permukaan. Komponen panjang yang menerima beban sering memerlukan serat mengikuti arah panjangnya, tetapi keputusan akhir harus sesuai rancangan mekanik. Ukiran melintang serat dapat menunjukkan sobekan berbeda dari ukiran searah serat. Putar bentuk digital hanya setelah mempertimbangkan arah serat nyata pada papan. Penataan yang hemat material tetapi menghasilkan bagian lemah atau corak tidak serasi bukan penghematan.
Perhatikan arah masuk pahat di tepi yang ingin terlihat. Pada beberapa area, serat berubah arah atau berputar di sekitar simpul, sehingga hasil climb dan conventional dapat berbeda. ShopBot menyarankan potongan uji untuk memilih arah profile pada bahan baru. Ambil sampel dari area serat yang mewakili produk, bukan hanya potongan sisa yang paling lurus. Bila satu desain melewati beberapa orientasi serat, mungkin diperlukan lintasan akhir yang lebih ringan di tepi tertentu.
Ratakan stok sebelum menentukannya sebagai acuan
CNC router menganggap koordinat Z berasal dari permukaan atau meja yang Anda tetapkan. Bila papan cembung atau melintir, ukiran dangkal bisa tidak terlihat di satu area dan terlalu dalam di area lain. Periksa kerataan stok, spoilboard, dan bidang penjepitan. Papan dapat disiapkan dengan mesin penyerut atau proses perataan yang sesuai sebelum masuk CNC. Jangan membuat pahat panjang menanggung pekerjaan meratakan yang melampaui kapasitas mesin dan penahanan.
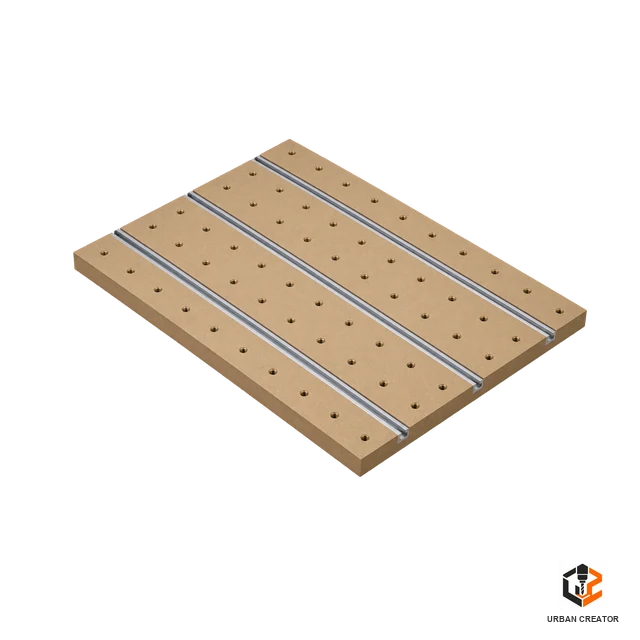
Ukur ketebalan di beberapa titik setelah persiapan. Jika rancangan membutuhkan ketebalan akhir tertentu, sisakan bahan untuk finishing dan pemeriksaan. Untuk papan bertepi tidak lurus, tentukan posisi nol XY yang mudah diulang; tepi alami tidak selalu cocok sebagai acuan presisi. Gunakan tanda referensi pada jig atau area limbah. Setelah papan dibalik, pastikan tanda orientasi masih jelas. Kesalahan pembalikan sering menghasilkan fitur yang bergeser meskipun mesin bekerja benar.
Pilih pahat berdasarkan fitur dan serat
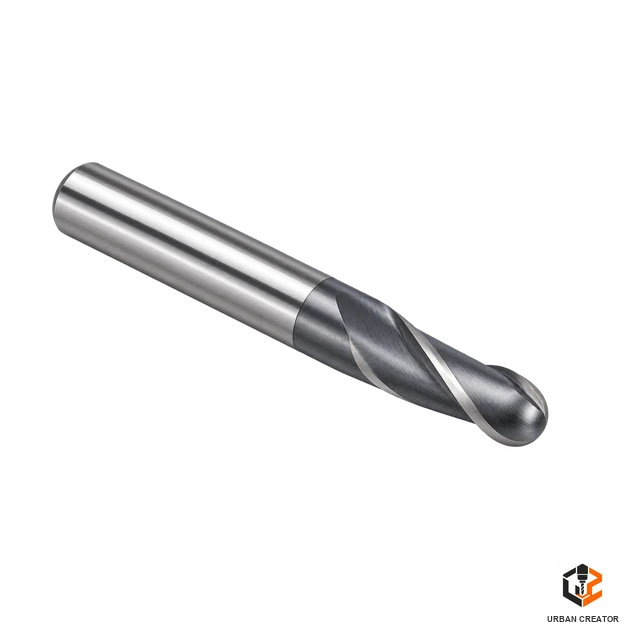
Diameter pahat harus sesuai ukuran detail, kedalaman, dan kekakuan alat. Pahat kecil memberi radius sudut lebih sempit, tetapi lebih mudah melentur atau patah ketika terlalu panjang keluar dari collet. Pahat besar lebih kuat untuk pembersihan area luas, namun tidak dapat menjangkau sudut kecil. Upcut membantu mengangkat serpihan, downcut dapat membantu permukaan atas, dan pahat lain mungkin cocok untuk finishing tiga dimensi. Pilihan perlu mengikuti spesifikasi pabrikan serta potongan uji pada spesies yang dipakai.

Pahat yang tajam penting ketika kayu memiliki serat yang mudah tersobek. Periksa tepi alat, collet, dan runout. Serpihan yang berubah menjadi bubuk halus disertai panas dapat menunjukkan gesekan, tetapi kondisi kayu juga memengaruhi bentuk serpihan. Jangan memakai mata potong yang tidak jelas batas putaran atau peruntukannya. Untuk ukiran relief, pahat ball nose mungkin dipakai setelah pembersihan kasar; jarak lintasan akhir menentukan tekstur permukaan dan waktu pengerjaan.

Hitung parameter tanpa mencari angka universal
Feed rate dapat diturunkan dari chip load yang direkomendasikan, jumlah mata pahat, dan RPM. Nilai awal tetap harus diperiksa terhadap kekakuan mesin, diameter pahat, kedalaman lintasan, serta karakter kayu. Kayu padat, lunak, basah, atau sangat kering tidak boleh diperlakukan sama hanya karena semuanya disebut kayu solid. Mulailah dari data pabrikan pahat, lalu lakukan uji pendek dengan pengawasan. Catat bunyi, bentuk serpihan, dan kondisi tepi.
Ketika pahat terlalu lambat bergerak terhadap putarannya, gesekan dan panas dapat meningkat. Sebaliknya, beban terlalu tinggi untuk mesin atau penjepit menyebabkan getaran dan kehilangan akurasi. Ubah satu variabel setiap uji. Jangan memperbesar kedalaman, menaikkan feed, dan mengganti pahat sekaligus; hasilnya sulit ditafsirkan. Lihat pula apakah motor spindle dan sistem debu mampu bekerja stabil selama durasi pekerjaan, bukan hanya beberapa detik awal.
Jepit papan tanpa mengubah bentuknya
Penahanan dapat memakai clamp, sekrup pada area limbah, jig, atau vakum yang dirancang sesuai. Papan kayu solid yang sempit sering lebih sulit ditahan daripada lembaran penuh. Tempatkan penjepit di luar gerak pahat, collet, dan sepatu debu, termasuk jalur perpindahan cepat. Jangan sekadar menekan papan melengkung kuat ke meja lalu menganggapnya rata permanen. Setelah dilepas, papan dapat kembali berubah bentuk sehingga pocket dan permukaan referensi tidak sejajar.
Untuk bagian kecil, rencanakan tab, kulit tipis, atau jig yang menahan sisa material sampai mesin berhenti. Sekrup harus berada di lokasi yang diketahui oleh operator dan tidak tertutup debu. Lakukan simulasi serta gerak kering pada ketinggian aman bila prosedur mesin mengizinkan. Sebelum produksi, coba gerakkan gantry sepanjang jalur untuk memastikan selang debu dan kabel tidak menyentuh stok. Penahanan yang baik membuat parameter hasil uji dapat diulang.

Susun pemotongan kasar dan akhir
Pada relief atau pocket dalam, gunakan lintasan kasar untuk membuang volume utama dan sisakan bahan secukupnya untuk lintasan akhir. Pendekatan ini dapat mengurangi beban pahat finishing. Namun sisa bahan yang terlalu besar tetap membebani alat akhir, sedangkan sisa terlalu kecil dapat membuat sebagian permukaan tidak tersentuh. Sesuaikan strategi dengan pahat, bentuk, dan jenis kayu. Pada profile luar, operasi lubang atau pocket biasanya lebih aman dilakukan saat stok masih utuh.
Pilih urutan yang menjaga setiap komponen tetap tertahan. Jika harus membalik papan, buat pin atau acuan mekanik yang tidak berada di jalur pahat. Periksa arah serat setelah dibalik; sisi belakang bisa memperlihatkan cacat berbeda. Simulasi CAM perlu dilengkapi pemeriksaan keadaan fisik meja. Perpindahan cepat yang tampak aman di layar dapat menabrak clamp nyata yang ditambahkan belakangan. Lintasan akhir yang rapi tidak berguna bila papan bergerak di tengah operasi.
Cegah sobekan pada tepi dan ujung
Sobekan sering terlihat di ujung serat, sekitar simpul, dan sisi keluar pahat. Periksa apakah penyangga tepi cukup dan apakah pahat masih tajam. Potongan akhir tipis dapat memperbaiki sebagian tepi, tetapi tidak selalu menyelesaikan masalah pada kayu dengan serat liar. Bandingkan arah climb dan conventional pada kupon uji. Pilih berdasarkan hasil pada mesin dan bahan nyata, bukan aturan tunggal. Pada fitur sempit, kurangi risiko bagian kecil lepas sebelum selesai.
Ketika tepi terangkat, jangan langsung mengampelas hingga ukuran komponen berubah. Tentukan apakah cacat hanya serat permukaan atau tanda papan retak. Jika retak menyebar dari simpul, bagian mungkin perlu diganti. Tepi yang akan dilem perlu memiliki permukaan dan ukuran sesuai metode perakitan; pengamplasan berlebihan dapat mengurangi kecocokan. Dokumentasikan area yang sering sobek agar desain berikutnya dapat memindahkan sambungan atau mengubah orientasi potongan.
Kelola debu, serpihan, dan panas
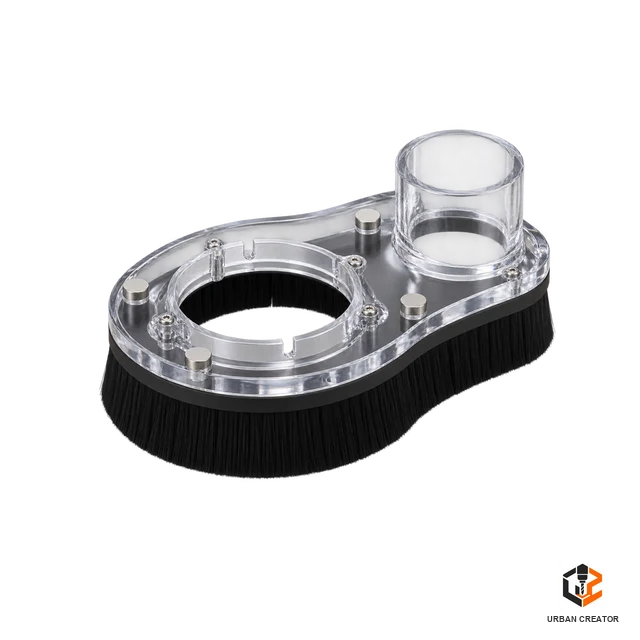
Pemotongan kayu solid menghasilkan serpihan dan debu dengan ukuran beragam. OSHA menyebut paparan debu kayu sebagai bahaya kesehatan dan menganjurkan pengisapan lokal dekat sumber. Pastikan sepatu debu mengikuti gerak mesin tanpa menabrak penjepit. Gunakan alat pelindung yang sesuai penilaian risiko bengkel. Jangan membersihkan meja dengan tangan saat spindle masih berputar. Serpihan yang menumpuk dalam pocket dapat meningkatkan gesekan dan panas, sehingga ekstraksi perlu dipantau selama uji.
Debu kering juga dapat menjadi bahaya kebakaran bila menumpuk dekat sumber penyalaan. Ikuti prosedur fasilitas untuk membersihkan dan merawat kolektor debu. Jangan mengandalkan udara bertekanan yang hanya memindahkan debu halus ke udara kerja. Bila kayu mengandung resin atau finishing lama yang tidak diketahui, evaluasi bahan sebelum routing. Jangan menganggap semua sisa kayu aman dibakar atau dibuang dengan cara yang sama; jenis lapisan dan aturan setempat memengaruhinya.
Uji dimensi setelah papan dilepas
Hasil potong yang akurat ketika masih terjepit belum tentu tetap sama setelah benda dilepas. Ukur fitur penting di meja, lalu ulangi setelah clamp dilepas dan papan dibiarkan berada di kondisi bengkel yang wajar. Jika bentuk berubah, penyebabnya mungkin tegangan internal atau kadar air, bukan kesalahan langkah mesin. Catat waktu dan keadaan pengukuran agar perbandingan adil. Untuk produk yang akan dikirim ke lingkungan lain, rancang toleransi dan cara pemasangan dengan mempertimbangkan gerak kayu.
Pada sambungan kayu solid, hindari mengunci gerak melintang serat tanpa rancangan yang sesuai. Sebuah lubang pemasangan yang presisi belum tentu berarti hubungan dua bagian akan tetap aman sepanjang perubahan kelembapan. Ukur beberapa papan dari batch yang sama sebelum menentukan toleransi produksi. Bila hanya satu bagian meleset, periksa cacat lokal dan penjepitan. Bila semua bagian meleset seragam, periksa diameter pahat, kompensasi CAM, dan kalibrasi mesin.
Finishing setelah CNC
Bersihkan serat halus setelah mesin berhenti. Amplas searah serat bila bentuk memungkinkan dan gunakan penyangga agar sudut tajam tidak membulat tanpa sengaja. Permukaan relief tiga dimensi dapat memerlukan sikat atau amplas yang tidak menghilangkan detail. Uji bahan finishing pada sisa papan yang sama: warna dan penyerapan dapat berbeda antara kayu awal, kayu akhir, dan ujung serat. Pastikan kadar air dan kebersihan permukaan memenuhi petunjuk produk finishing yang dipilih.
Lapisi bagian sesuai kebutuhan penggunaan, namun ingat bahwa finishing hanya memperlambat perubahan kelembapan. Papan lebar tetap dapat bergerak. Jika produk akan dipasang sebagai panel, rancang sambungan dan titik pemasangan sejak awal. Jangan mengandalkan lapisan cat untuk menahan tegangan kayu. Setelah finishing kering, ukur lagi bagian yang harus masuk ke jig atau rangka. Lapisan finishing sendiri dapat menambah ukuran pada sambungan yang sebelumnya sangat rapat.
Catatan proses agar pekerjaan bisa diulang
Simpan catatan spesies, pemasok, ukuran papan, kadar air yang terukur, orientasi serat, jenis pahat, RPM, feed, kedalaman, dan strategi penahanan. Sertakan foto muka dan belakang serta hasil tepi. Catatan ini membantu ketika hasil berubah pada batch berikutnya. Tanpa identitas bahan, operator mungkin mengira penyebabnya firmware atau G-code, padahal stok baru memiliki karakter berbeda. Bagi bengkel kecil, satu lembar catatan uji yang sederhana sudah sangat berguna.
Tandai pula apakah ukuran dicatat saat masih terjepit atau setelah dilepas. Jika finishing dan perakitan dilakukan belakangan, simpan catatan perubahan ukuran sampai tahap itu. Kegagalan dapat dipelajari tanpa mengulang seluruh lembar: potongan kupon kecil dengan variabel terkontrol sering cukup untuk membandingkan dua pahat atau dua arah lintasan. Jangan menyimpulkan keberhasilan dari foto permukaan saja; pemeriksaan dimensi dan kekuatan sambungan tetap diperlukan.
Tabel pemeriksaan sebelum produksi
Tabel ini membantu menentukan urutan pemeriksaan, bukan menggantikan pengukuran. Satu papan dapat memiliki beberapa masalah sekaligus. Jika pekerjaan akan menghasilkan banyak komponen, selesaikan satu kupon uji sebelum memotong seluruh stok. Hentikan mesin bila benda kerja bergerak atau pahat menunjukkan bunyi yang tidak biasa. Ulangi hanya setelah penyebab yang terlihat diperbaiki.
Pertanyaan yang sering diajukan
Apakah semua kayu solid memakai feed dan RPM sama?
Tidak. Spesies, kerapatan, kadar air, diameter pahat, jumlah mata, dan kekakuan mesin berbeda. Gunakan rekomendasi pabrikan pahat sebagai awal, lalu uji pada stok nyata dan catat hasilnya.
Mengapa papan berubah bentuk setelah dipotong?
Pelepasan tegangan internal dan perubahan kelembapan dapat memengaruhi bentuk. Penjepitan yang memaksa papan melengkung menjadi rata juga dapat menyembunyikan bentuk aslinya. Periksa bahan sebelum pemotongan dan ukur lagi setelah dilepas.
Apakah finishing menghentikan gerak kayu?
Tidak. Rujukan USDA menjelaskan bahwa lapisan dapat memperlambat pertukaran kelembapan, tetapi tidak sepenuhnya menghentikan perubahan dimensi. Rancang sambungan dan titik pemasangan yang sesuai.
Bagaimana memilih arah serat untuk komponen?
Mulai dari fungsi dan beban komponen, kemudian pertimbangkan tampilan serta hasil potong. Tandai orientasi pada papan dan lakukan sampel di bagian yang mewakili kondisi serat produk akhir.
Penutup dan navigasi
Kerja CNC pada kayu solid perlu menggabungkan ketelitian mesin dengan pemahaman bahan. Periksa papan, ukur kadar air, pilih pahat sesuai fitur, jepit tanpa memaksa bentuk, dan nilai hasil setelah dilepas. Untuk melanjutkan seri, kembali ke halaman induk Material & Cutting dan lanjut ke Topik 4 tentang akrilik.



