


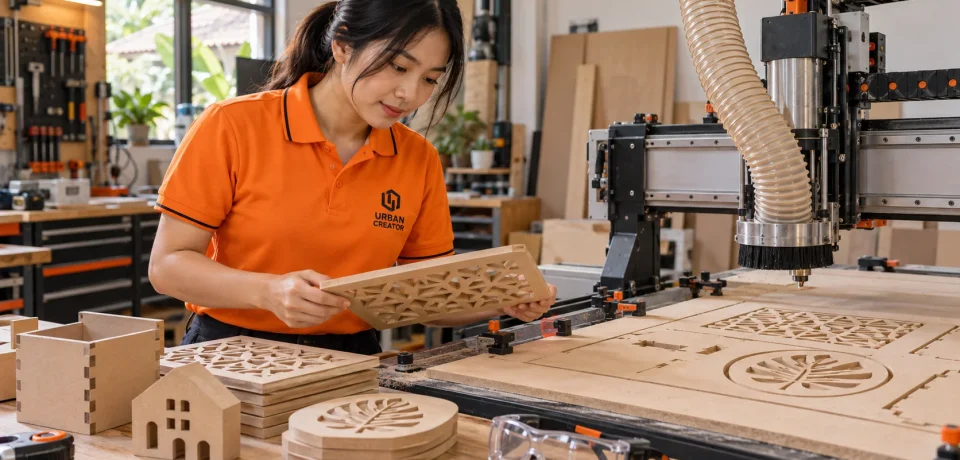
MDF untuk CNC Router: Pahat, Setting Potong, Debu, dan Finishing
MDF untuk CNC router tampak mudah dikerjakan karena permukaannya rata dan seragam, tetapi hasil potong yang rapi tetap bergantung pada pahat, penjepitan, lintasan, dan pengendalian debu. Papan yang sama dapat menghasilkan tepi bersih pada satu mesin dan tepi berbulu pada mesin lain. Penyebabnya tidak selalu kualitas papan: pahat yang tumpul, putaran yang tidak sesuai, atau lembaran yang bergerak sedikit saja dapat merusak hasil. Panduan ini membantu menyiapkan MDF dari pemilihan lembaran sampai pemeriksaan hasil akhir tanpa menyalin angka pemotongan secara membabi buta.
Artikel ini merupakan pendalaman dari panduan memilih material CNC router. Jika Anda mengikuti urutan semi-wiki, kembali ke halaman induk Material & Cutting: Topik MDF untuk melanjutkan ke plywood dan kayu solid. Contoh di sini ditujukan untuk CNC router, bukan laser. Jenis MDF, kepadatan, ketebalan, lapisan permukaan, serta rekomendasi pabrikan harus diperiksa sebelum produksi.
Kenali sifat MDF sebelum membuat lintasan
MDF adalah papan serat kayu yang dibentuk menjadi lembaran. Permukaannya relatif halus dan konsisten, sehingga cocok untuk panel dekoratif, huruf timbul, pola ukiran, prototipe, dan komponen furnitur tertentu. Namun tepi hasil potong dan bagian dalam papan dapat menyerap bahan finishing lebih banyak daripada permukaan pabrik. Ketebalan yang tertulis pada label tidak selalu sama persis dengan hasil ukur di setiap titik, terutama setelah penyimpanan yang kurang baik. Karena itu, ukur beberapa area dan periksa kerataan sebelum menetapkan kedalaman potong.
Perhatikan pula jenis permukaan. MDF mentah berbeda dari MDF berlapis melamin, veneer, atau cat. Lapisan tipis dapat terkelupas ketika geometri pahat dan arah gaya potong tidak cocok. Papan yang melengkung atau lembap akan sulit dijepit rata dan membuat kedalaman ukiran berubah. Jangan menggunakan satu parameter untuk semua jenis lembaran. Catat merek, ketebalan aktual, jenis lapisan, dan hasil uji agar pekerjaan berikutnya dapat diulang.
Pilih lembaran yang sesuai pekerjaan
Untuk desain yang membutuhkan tepi terlihat, periksa kepadatan dan kualitas inti pada potongan kecil. Inti yang rapuh dapat menghasilkan sudut mudah hancur meskipun permukaan atas tampak halus. Untuk huruf kecil atau detail tipis, beri cukup material penyangga di sekeliling bagian yang dipotong. Desain dengan jembatan sangat sempit berisiko patah ketika pahat bergerak atau saat benda dilepas dari meja. Potongan uji lebih murah daripada mengulang satu lembar penuh.
Jika bahan akan dipasang di ruang lembap, tentukan spesifikasi papan dan finishing berdasarkan kebutuhan produk akhir, bukan hanya kemudahan pemotongan. MDF biasa tidak boleh diasumsikan cocok untuk semua keadaan kelembapan. Simpan lembaran rata, terangkat dari lantai, dan terlindung dari air. Saat papan baru dibawa dari tempat penyimpanan lain, beri waktu untuk menyesuaikan diri dengan bengkel sesuai petunjuk pemasok. Perubahan bentuk setelah pemotongan dapat merusak presisi perakitan.
Debu MDF adalah bagian penting dari rencana kerja
Proses routing MDF menghasilkan debu halus dalam jumlah banyak. OSHA menjelaskan bahwa debu kayu dapat mengganggu kulit dan saluran pernapasan, serta menganjurkan pengendalian melalui pengisapan dekat sumber. Pada CNC router, sepatu penyedot debu dan sistem ekstraksi yang sesuai perlu diperiksa sebelum spindle berputar. Pastikan selang tidak tersangkut gantry sepanjang rentang gerak. Gunakan pelindung mata dan perlindungan pernapasan yang sesuai penilaian risiko bengkel, terutama ketika membersihkan sisa debu.
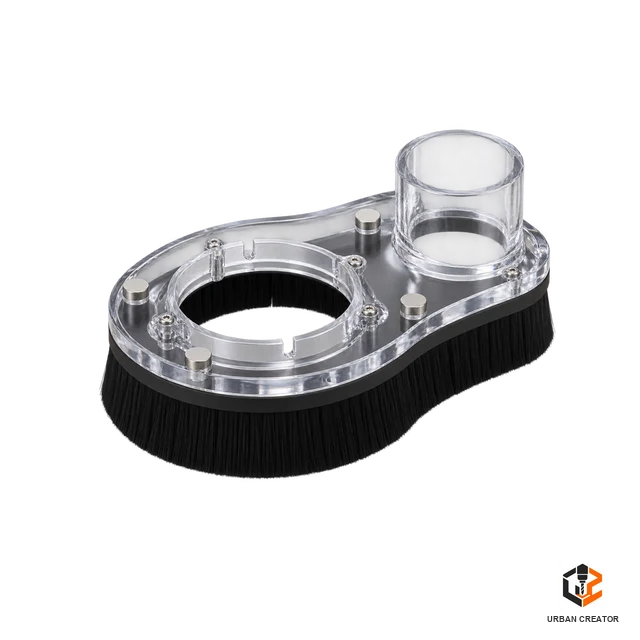
Jangan meniup debu halus ke udara dengan udara bertekanan sebagai cara pembersihan rutin. Gunakan pengisap yang dirancang untuk debu tersebut dan ikuti prosedur perawatan filternya. Debu yang menumpuk di rel, motor, dan panel dapat mengganggu perawatan mesin. Debu halus yang berada dekat sumber penyalaan juga menambah bahaya kebakaran. Jauhkan percikan, rokok, dan pekerjaan panas dari area berdebu; ikuti panduan keselamatan fasilitas untuk pengumpulan dan pembuangan limbah.
Pilih endmill sesuai permukaan dan arah keluarnya serpihan
Pahat lurus, upcut, downcut, dan compression memberi perilaku tepi yang berbeda. Upcut membantu mengangkat serpihan dari celah, tetapi pada bahan berlapis dapat menarik serat atau lapisan atas. Downcut menekan permukaan atas sehingga sering membantu tepi bagian atas, tetapi serpihan lebih sulit keluar dari alur dalam. Compression menggabungkan geometri atas dan bawah untuk menjaga kedua sisi pada ketebalan serta kedalaman yang sesuai. Pilihan akhir harus mengikuti rekomendasi pabrikan pahat, jenis MDF, dan mesin.

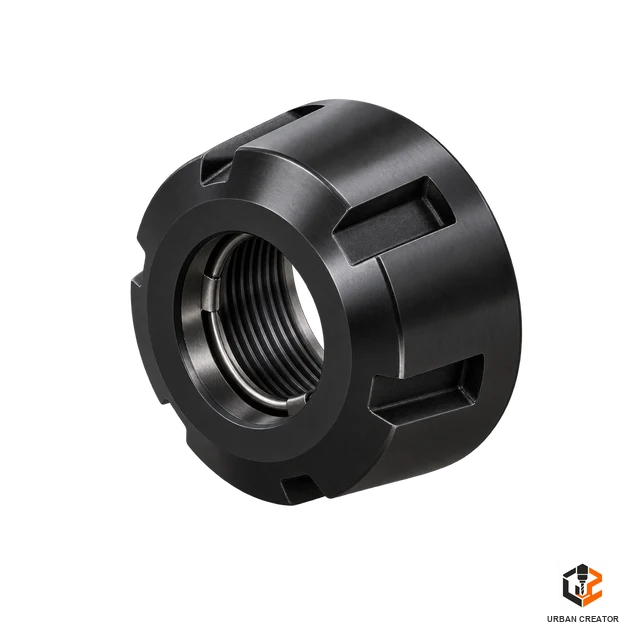
Periksa diameter, jumlah mata, panjang potong, dan kondisi tepi pahat. Pahat yang terlalu kecil untuk potongan dalam dapat melentur atau patah. Pahat tumpul sering menghasilkan panas, permukaan berbulu, atau suara potong yang berubah. Jangan berusaha mengatasi pahat tumpul hanya dengan menaikkan putaran. Pastikan collet bersih, penjepitan pahat cukup, dan ujung tidak menyentuh meja di luar lintasan. Untuk perbandingan jenis pahat, buka panduan upcut, downcut, dan compression.

Hitung feed dan putaran dari sumber pahat, bukan angka universal
Hubungan dasar yang sering dipakai ialah laju makan sama dengan beban serpihan per mata dikalikan jumlah mata pahat dan putaran spindle. Nilai beban serpihan awal harus berasal dari spesifikasi pahat serta kondisi mesin, lalu diuji pada potongan kecil. Panduan menghitung feed rate dan RPM menjelaskan cara membaca rumus ini. Jangan mengira putaran tertinggi selalu memberi hasil paling halus. Jika pahat terlalu banyak menggesek dan terlalu sedikit memotong, panas serta keausan dapat meningkat.
Sebaliknya, feed terlalu tinggi untuk pahat, kedalaman, atau kekakuan mesin dapat menyebabkan getaran, tepi kasar, dan hilang langkah. Catat diameter pahat, jumlah mata, RPM, feed, kedalaman tiap lintasan, lebar keterlibatan pahat, dan hasil tepi. Ubah satu variabel setiap percobaan agar penyebab perbaikan dapat diketahui. Rekomendasi pabrikan papan dan pahat adalah titik awal, bukan jaminan yang berlaku pada semua CNC rakitan.
Jepit lembaran dan rencanakan bagian kecil
Lembaran MDF harus rata dan tidak bergeser. Pilihan penahan meliputi sekrup pada area limbah, penjepit di luar lintasan, meja vakum yang sesuai, atau jig khusus. Pastikan pahat, collet, dan sepatu debu tidak menabrak penjepit pada seluruh lintasan. Jika memakai sekrup, gambar posisi sekrup dalam rencana kerja. Jangan menempatkan kepala sekrup dekat jalur potong. Untuk bagian kecil, gunakan tab penahan atau strategi pemotongan yang menjaga komponen tetap pada posisinya sampai mesin berhenti.

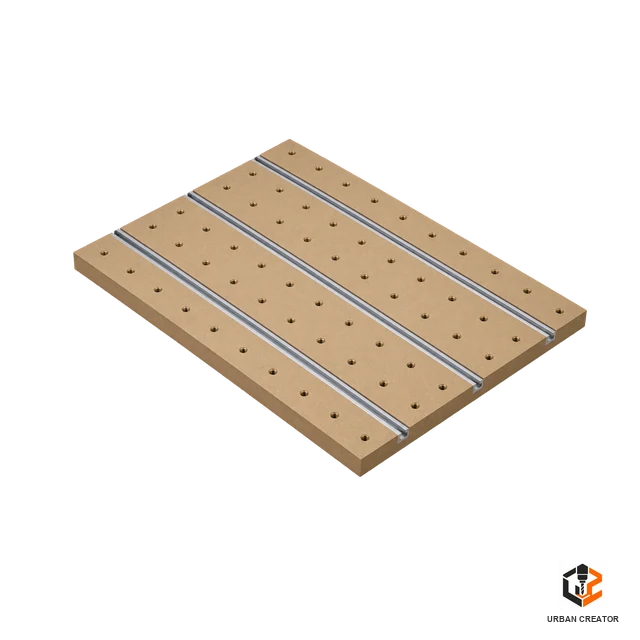
Meja vakum memerlukan papan korban, penyegelan, dan distribusi aliran yang benar. LMT Onsrud menjelaskan bahwa rancangan spoilboard memengaruhi kekakuan penahanan; papan MDF yang sekadar diberi beberapa lubang tidak otomatis cukup untuk pekerjaan cepat. Saat banyak bagian mulai terlepas dari satu lembar, area vakum efektif dapat berkurang. Rencanakan urutan pocket dan lubang sebelum profile luar, kemudian perhatikan bagian yang akan menjadi bebas. Pada mesin kecil, penjepitan mekanik yang jelas sering lebih mudah diverifikasi daripada vakum yang lemah.
Atur kedalaman, celah, dan papan korban
Ukur ketebalan MDF yang benar-benar dipasang. Jika pahat harus memotong tembus, gunakan papan korban yang cukup rata dan tetapkan kedalaman tambahan yang kecil sesuai kebutuhan, bukan angka berlebihan. Menusuk papan korban terlalu dalam mempercepat kerusakan permukaannya dan menambah beban pahat. Pastikan titik nol Z mengikuti metode yang konsisten: permukaan bahan atau permukaan meja. Kesalahan memilih referensi menyebabkan potongan tidak tembus atau justru terlalu dalam.
Untuk pocket, periksa sisa ketebalan dasar agar panel tidak rapuh. Pada bagian ukiran dangkal, perubahan kerataan lembaran dapat membuat pola tampak tidak merata. Tindakan yang mungkin diperlukan ialah meratakan spoilboard, memperbaiki penjepitan, atau memilih kedalaman desain yang lebih toleran. Jangan langsung menambah kedalaman seluruh lintasan sebelum memastikan penyebabnya. Permukaan yang tidak rata dapat membuat satu sisi terlalu tipis ketika sisi lain baru mencapai ukuran yang diinginkan.
Rencanakan urutan toolpath
Mulailah dari operasi yang memerlukan lembaran paling utuh: lubang, pocket, dan ukiran. Potong profile luar setelah fitur bagian dalam selesai agar panel tetap tertahan selama operasi sebelumnya. Gunakan tab atau sisakan kulit tipis bila desain dan proses pelepasan mengizinkan. Pada lembaran berisi banyak komponen kecil, pisahkan lintasan berdasarkan risiko lepas. Bagian yang lepas mendadak dapat tersedot, terpental, atau mengenai pahat.
Periksa arah potong dan lebar lintasan terhadap tepi yang ingin dijaga. Simulasikan jalur G-code, amati perpindahan cepat, dan pastikan ketinggian aman melewati semua penjepit. Panduan profile, pocket, dan engraving memberi dasar menyusun lintasan. Pada pekerjaan berlapis, lakukan potongan uji untuk membandingkan kondisi tepi atas dan bawah. Jangan mengandalkan pratinjau layar sebagai bukti bahwa penjepitan nyata sudah aman.
Potongan uji sebelum satu lembar penuh
Siapkan sampel dengan garis lurus, lengkung, lubang, dan satu sudut kecil yang mewakili produk akhir. Jalankan dalam keadaan pengawasan dengan sistem debu bekerja. Perhatikan bunyi mesin, serpihan yang keluar, dan kestabilan lembaran. Bila muncul getaran, berhenti dan periksa pahat, collet, penjepitan, serta parameter potong. Jangan menyentuh serpihan saat spindle masih berputar. Setelah berhenti, ukur dimensi dan lihat kedua sisi tepi.
Catat apakah tepi berbulu, lapisan atas terangkat, bagian bawah pecah, atau permukaan tampak terbakar. Hasil berbeda menuntut perbaikan berbeda. Tepi berbulu dapat terkait pahat aus atau bahan rapuh; lapisan terangkat dapat terkait arah gaya pahat; gosong dapat menunjukkan gesekan berlebih atau penumpukan serpihan. Uji perubahan satu faktor kemudian bandingkan pada sampel yang sama. Simpan foto dan parameter agar pekerjaan berikutnya tidak dimulai dari tebakan.
Finishing tepi dan pemeriksaan ukuran
Setelah mesin berhenti dan bagian dilepas, bersihkan debu dengan pengisap yang sesuai. Tepi MDF sering memerlukan pengamplasan ringan serta bahan penyegel sebelum cat agar penyerapan lebih merata. Jangan mengamplas sampai ukuran bagian berubah tanpa pengukuran. Pada sambungan press-fit, uji toleransi dengan satu pasangan bagian sebelum memotong seluruh set. Diameter pahat nyata, runout, dan kompensasi lintasan dapat memengaruhi kecocokan.
Ukurlah dimensi kritis di beberapa bagian, terutama bila desain diulang dalam satu lembar. Jika hasil seluruhnya terlalu besar atau kecil secara konsisten, periksa geometri lintasan, diameter pahat yang dimasukkan ke CAM, dan kalibrasi mesin. Jika hanya sebagian area yang meleset, periksa penjepitan dan kerataan. Jangan menyimpulkan kualitas MDF dari satu ukuran yang salah sebelum faktor mesin dipisahkan. Hasil akhir yang rapi adalah gabungan bahan, pahat, mesin, dan proses finishing.
Tabel diagnosis singkat hasil potong MDF
Gunakan tabel sebagai awal pengamatan. Dua gejala dapat terjadi bersamaan: pahat yang tumpul meningkatkan gaya dan menggerakkan bagian yang dijepit lemah. Karena itu, hentikan pekerjaan ketika hasil mulai berubah, lalu cek faktor paling mendasar. Menambah tenaga atau kecepatan tanpa data dapat membuat kerusakan lebih besar. Setelah perbaikan, ulangi uji dengan desain kecil sebelum kembali ke lembar produksi.
Kesalahan umum pada pemula
Kesalahan pertama ialah memakai angka feed dan RPM dari video mesin lain tanpa mengetahui diameter pahat, jumlah mata, atau kekakuan mesinnya. Masalah berikutnya ialah memotong profile luar terlalu awal sehingga bagian bergerak ketika pocket berikutnya dikerjakan. Selain itu, pemula sering mengabaikan debu; padahal ekstraksi memengaruhi kebersihan area, kesehatan operator, dan pembuangan serpihan dari lintasan. Ketiganya dapat diperbaiki dengan potongan uji, catatan parameter, dan urutan pekerjaan yang disiplin.
Kesalahan lain ialah memilih papan yang melengkung, menaruh penjepit di jalur gerak cepat, atau menganggap ketebalan nominal selalu tepat. Jangan pula membuka pintu pelindung atau menyapu meja saat spindle masih berputar. Bila hasil potong memburuk setelah beberapa lembar, periksa kondisi pahat dan collet, bukan hanya berkas G-code. Perawatan mesin yang sederhana sering menjaga hasil lebih konsisten daripada perubahan desain berulang tanpa diagnosis.
Pertanyaan yang sering diajukan
Apakah MDF cocok untuk belajar CNC router?
MDF dapat menjadi bahan latihan karena permukaannya seragam dan relatif mudah diperoleh. Namun latihan tetap membutuhkan penjepitan yang benar, pengisapan debu, pahat sesuai, dan pengawasan. Mulailah dari desain kecil sebelum mengerjakan satu lembar penuh.
Berapa feed dan RPM untuk MDF?
Tidak ada satu angka yang aman untuk semua pahat dan mesin. Gunakan rekomendasi pabrikan pahat sebagai titik awal, hitung hubungan chip load, jumlah mata, dan RPM, lalu lakukan potongan uji. Catat hasil agar parameter dapat diperbaiki secara terukur.
Mengapa permukaan atas rapi tetapi bawah pecah?
Arah gaya pahat, dukungan spoilboard, ketebalan, dan lapisan bahan dapat memengaruhi dua sisi secara berbeda. Periksa geometri pahat dan lakukan potongan uji. Untuk bahan berlapis, pahat compression mungkin relevan jika kedalaman potongnya sesuai.
Apakah MDF bisa dipakai sebagai spoilboard?
Ya, MDF sering dipakai untuk papan korban atau sistem vakum tertentu, tetapi rancangan dan perataannya penting. Pastikan permukaan rata serta penahanan benda kerja memadai. Papan yang tergores dalam atau kotor dapat mengubah kedalaman dan kekuatan vakum.
Penutup dan navigasi
Keberhasilan memotong MDF dengan CNC router bergantung pada pemilihan lembaran, pahat, chip load, penahanan, urutan toolpath, dan pengendalian debu. Uji satu potongan kecil, catat parameter, lalu perluas produksi hanya setelah tepi serta ukuran konsisten. Untuk melanjutkan urutan bahan lain, kembali ke halaman induk Material & Cutting Urban Creator.



