


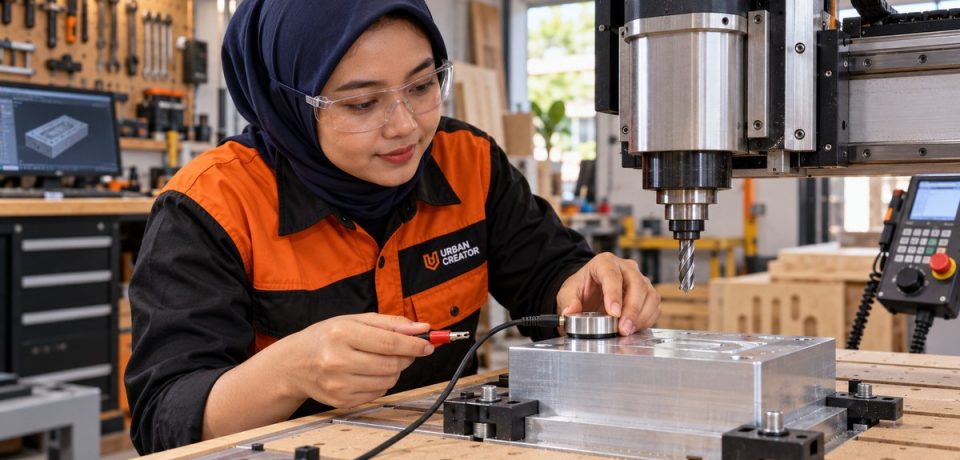
Probe CNC: Cara Kerja, Wiring, Setting, dan Kalibrasi Titik Nol
Probe CNC adalah perangkat sensor yang membantu mesin menemukan permukaan, tepi, pusat lubang, atau posisi tertentu melalui sentuhan yang terdeteksi controller. Bagi operator, probe mempercepat penetapan titik nol benda kerja dan mengurangi kesalahan saat mengukur dengan kertas, feeler gauge, atau cara manual lainnya.
Hasil probing yang baik bergantung pada mekanik, wiring, konfigurasi input, kecepatan sentuh, kebersihan permukaan, dan prosedur operator. Probe bukan alat ajaib yang otomatis menghilangkan semua kesalahan. Untuk mengikuti seri secara berurutan, kembali ke halaman induk Elektronik & Controller.
Apa fungsi probe pada mesin CNC?
Fungsi utama probe adalah mengubah kontak fisik menjadi sinyal yang dapat dibaca controller. Ketika stylus atau touch plate menyentuh target, status input berubah. Firmware mencatat posisi sumbu pada saat trigger, kemudian software memakai posisi tersebut untuk menghitung offset.
Penggunaan probe bergantung pada jenis mesin dan pekerjaan. CNC router biasanya memakai touch plate untuk sumbu Z. Mesin milling dapat memakai probe tiga dimensi untuk mencari tepi dan pusat. Sistem produksi juga dapat memakai tool probe, part probe, atau sensor khusus untuk pemeriksaan benda kerja.
Perbedaan probe dan toolsetter
Probe benda kerja digunakan untuk menemukan posisi material, fixture, lubang, atau fitur geometris. Toolsetter digunakan untuk mengukur panjang alat potong. Bentuk keduanya dapat mirip, tetapi tujuan, pemasangan, kabel, arah sentuh, dan makro pengukuran berbeda.
Namun, beberapa workshop memakai satu touch plate untuk kedua fungsi sederhana. Cara ini dapat bekerja jika ketebalan plate diketahui dan prosedurnya konsisten. Untuk produksi yang menuntut pergantian tool berulang, toolsetter tetap biasanya memberi alur yang lebih cepat dan lebih mudah diulang.
Jenis probe CNC yang umum
- Touch plate Z menjadi pilihan sederhana untuk router.
- Edge finder elektronik membantu menemukan sisi material.
- Probe 3D dapat menyentuh dari arah X, Y, dan Z.
- Toolsetter tetap mengukur panjang tool pada lokasi tertentu.
- Probe laser atau optik dipakai pada sistem tertentu tanpa kontak fisik.
Setiap jenis memiliki repeatability, ketahanan, tingkat perlindungan, dan kebutuhan interface yang berbeda. Pilih berdasarkan toleransi pekerjaan, controller, lingkungan debu atau coolant, serta anggaran. Jangan membeli hanya dari bentuk fisik tanpa memeriksa cara kerja elektrisnya.
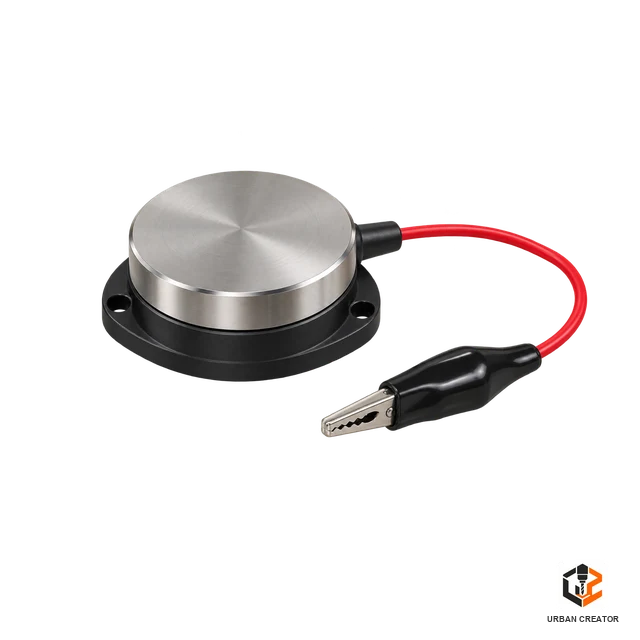
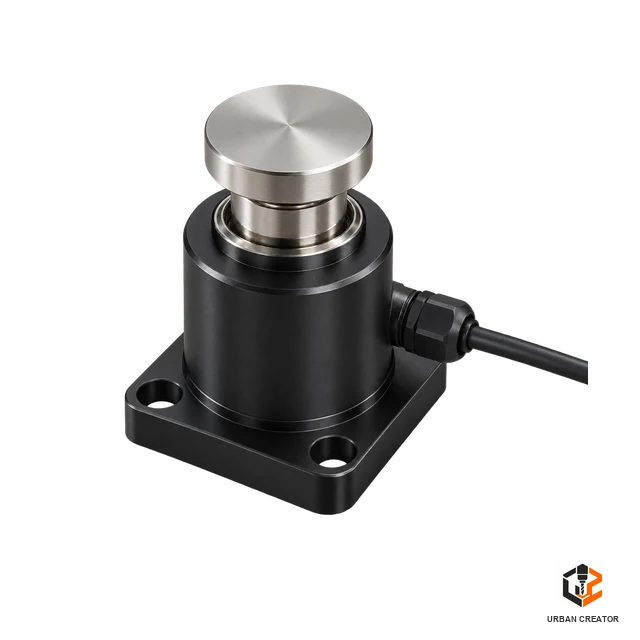
Tabel perbandingan jenis probe
Tabel berikut meringkas kelebihan dan batas tiap jenis probe agar pemilihan tidak hanya berdasarkan bentuk fisik.
Cara kerja touch plate sederhana
Touch plate konduktif biasanya menjadi salah satu sisi rangkaian, sedangkan tool atau spindle menjadi sisi lain. Ketika tool menyentuh plate, circuit menutup dan input controller berubah. Software kemudian mengurangi ketebalan plate dari posisi trigger untuk menentukan permukaan benda kerja.
Meski begitu, metode ini memerlukan jalur listrik yang benar melalui tool dan clip. Coating, collet kotor, spindle terisolasi, material nonkonduktif, atau kabel putus dapat mencegah trigger. Karena itu, status input harus diuji sebelum gerak probing dimulai.


Cara kerja probe tiga dimensi
Probe 3D menggunakan stylus yang dapat bergerak ketika menyentuh permukaan. Mekanisme internal mengubah keadaan contact secara repeatable dari beberapa arah. Controller mencatat posisi trigger untuk menghitung edge, bore center, boss center, sudut, atau orientasi fixture.
Stylus harus dipasang dan disetel runout-nya sesuai prosedur produsen. Panjang stylus, diameter ball, preload, dan arah pendekatan memengaruhi hasil. Probe yang pernah terbentur perlu diperiksa ulang sebelum dipakai untuk pekerjaan presisi.
Normally open dan normally closed
Input normally open tidak aktif ketika probe tidak menyentuh, lalu aktif saat contact terjadi. Sistem normally closed memiliki keadaan sebaliknya. Konfigurasi normally closed sering membantu mendeteksi kabel putus, tetapi hanya efektif jika controller dan prosedur mampu membedakan fault dari sentuhan normal.
Istilah NO dan NC harus dilihat dari keadaan normal perangkat, bukan hanya angka yang tampil di software. Pastikan diagram probe cocok dengan input controller. Gunakan multimeter saat mesin mati untuk memahami perubahan contact sebelum menghubungkannya.
Tabel perbandingan NO dan NC
Istilah NO dan NC merujuk pada keadaan normal perangkat. Pahami perbedaannya sebelum menentukan logika input.
Probe aktif, pasif, PNP, dan NPN
Probe pasif dapat berupa contact mekanis tanpa catu daya. Probe aktif memakai elektronik dan membutuhkan tegangan tertentu. Sensor industri sering memiliki output PNP atau NPN. Ketiganya tidak boleh diperlakukan sama karena polaritas, level tegangan, dan kemampuan arusnya berbeda.
Periksa batas input board. Output 24 volt tidak boleh langsung masuk ke input 5 volt tanpa interface yang sesuai. Gunakan optocoupler, level shifter, atau input industrial yang direkomendasikan produsen. Kesalahan tegangan dapat merusak controller dan membuat status probe tidak andal.
Membaca diagram input controller
Cari terminal probe, common, ground, supply sensor, dan dokumentasi isolasi. Beberapa board memiliki input sinking, sedangkan lainnya sourcing. Ada pula input yang berbagi common dengan limit switch. Catat apakah firmware mengizinkan invert logic dan pull-up internal.
Meski begitu, nama terminal tidak selalu menjelaskan rangkaian lengkap. Diagram schematic atau manual dibutuhkan untuk mengetahui tegangan, resistor, optocoupler, dan proteksi. Jika dokumentasi tidak jelas, jangan mencoba sambungan acak pada board yang bertegangan.
Wiring touch plate dua kabel
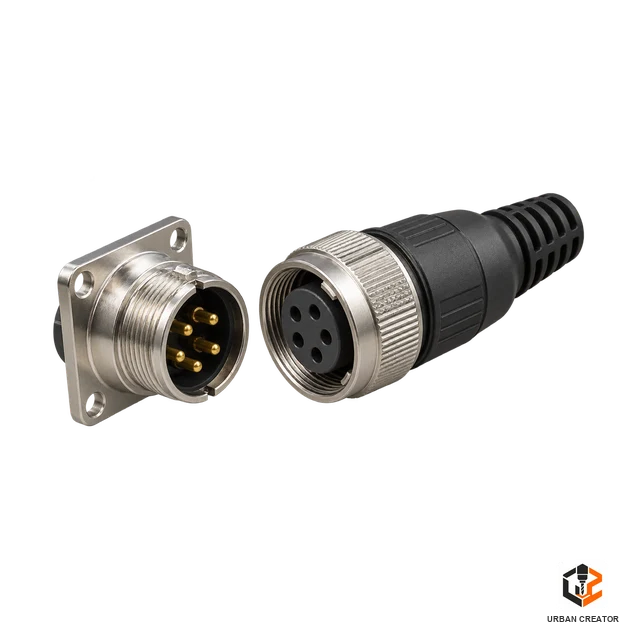
Salah satu kabel biasanya terhubung ke terminal input probe dan kabel lain ke common yang sesuai. Clip dipasang pada tool atau bagian konduktif, sedangkan plate diletakkan pada benda kerja. Polaritas tetap perlu mengikuti desain controller walaupun contact mekanis tampak sederhana.
Gunakan connector yang tidak mudah terlepas dan beri strain relief. Hindari serabut terbuka yang dapat menyentuh frame. Buat kabel cukup panjang untuk menjangkau area kerja tanpa tertarik, tetapi jangan menyisakan loop besar dekat VFD atau motor.
Grounding dan isolasi spindle
Sebagian spindle memiliki hubungan konduktif antara tool, collet, body, dan protective earth. Spindle lain memiliki bearing, coating, atau konstruksi yang membuat jalur tidak stabil. Jangan menganggap continuity selalu tersedia hanya karena body terbuat dari logam.
Protective earth tidak boleh dimodifikasi demi membuat probe bekerja. Buat jalur sensing yang terencana dan aman. Jika clip diperlukan, pasang pada tool ketika spindle benar-benar berhenti. Lepaskan clip sebelum spindle berputar agar kabel tidak terlilit.
Noise pada sinyal probe
Kabel probe yang panjang dapat menangkap gangguan dari VFD, spindle, motor stepper, relay, dan kabel daya. Gejalanya berupa trigger palsu, status bergetar, atau proses probing berhenti sebelum menyentuh plate. Masalah ini sering muncul hanya ketika spindle atau vacuum dinyalakan.
Pisahkan jalur probe dari output VFD dan kabel motor. Gunakan twisted pair atau shield sesuai rekomendasi perangkat. Perbaiki grounding, routing, connector, dan sumber noise sebelum menambah filter software. Debounce berlebihan dapat menunda deteksi sentuhan.
Menentukan ketebalan touch plate
Ukur ketebalan plate memakai micrometer atau alat ukur yang sesuai. Jangan hanya memakai nilai nominal dari iklan. Ukur beberapa titik karena plate dapat tidak rata. Catat nilai aktual dan gunakan satuan yang sama dengan konfigurasi controller.
Permukaan bawah plate juga harus bersih dan rata. Serbuk, minyak, burr, atau kabel yang terjepit dapat menaikkan posisi plate. Akibatnya, nilai offset terlihat benar di software tetapi titik nol Z tetap meleset.
Persiapan sebelum probing
- Pastikan spindle berhenti dan tool terpasang kuat.
- Bersihkan tool, plate, dan permukaan benda kerja.
- Periksa status input dengan menyentuhkan clip ke plate.
- Pastikan arah jog dan satuan mesin benar.
- Letakkan plate tepat di bawah tool.
- Siapkan tombol stop atau hold yang mudah dijangkau.
Lakukan gerak awal pada feed rendah. Jarak perjalanan harus cukup untuk menyentuh plate, tetapi tidak berlebihan. Jika input gagal berubah, batas perjalanan akan mencegah sumbu terus menekan tool ke benda kerja.
Status input harus diperiksa lebih dahulu
Jangan menjalankan macro hanya karena kabel sudah terpasang. Buka tampilan status input pada sender atau controller. Sentuhkan clip dan plate secara manual, lalu pastikan indikator berubah secara stabil. Ulangi beberapa kali sambil menggerakkan kabel secara perlahan.
Jika status sudah aktif sebelum probing, firmware dapat menolak perintah atau menganggap kontak sudah terjadi. Jika status tidak pernah aktif, tool dapat menabrak plate. Perbaiki logika invert, common, konektor, atau wiring sebelum melanjutkan.
Gerakan probing pada firmware
Banyak firmware mendukung perintah gerak probing khusus, misalnya keluarga G38. Dukungan dan perilakunya berbeda antarfirmware. Periksa dokumentasi GRBL, grblHAL, FluidNC, LinuxCNC, Mach, atau controller yang digunakan sebelum menjalankan perintah.
Gerakan probing biasanya berhenti ketika input berubah dan menyimpan posisi trigger. Sebagian perintah menghasilkan alarm jika tidak ada sentuhan, sedangkan varian lain dapat selesai tanpa alarm. Pilih perilaku yang sesuai dengan macro dan penanganan error.
Tabel perintah probing G38.x pada GRBL 1.1
GRBL 1.1 mendukung empat varian perintah probing. Perbedaannya terletak pada arah gerak dan perilaku bila sentuhan tidak terjadi.
Berikut contoh urutan probing sumbu Z memakai touch plate setebal 19,5 mm. Ini hanya ilustrasi: ganti ketebalan dengan hasil pengukuran micrometer, sesuaikan jarak dan feed dengan mesin Anda, lalu uji tanpa spindle yang berputar.
G21
G91
G38.2 Z-25 F100
G10 L20 P1 Z19.5
G0 Z5
G90Pastikan tool sudah terhubung dengan clip, input probe berubah saat disentuh, dan jarak 25 mm tidak melewati batas aman mesin. Jika probe sudah aktif sebelum gerakan dimulai, GRBL menolak perintah dan memberi alarm.
Kecepatan probing
Feed terlalu tinggi meningkatkan overtravel, gaya sentuh, dan kemungkinan tool merusak plate. Feed terlalu rendah membuat proses lama dan dapat dipengaruhi getaran kecil. Mulailah dengan nilai konservatif berdasarkan mekanik, controller, dan probe.
Pendekatan dua tahap sering dipakai. Mesin melakukan sentuhan pertama dengan feed lebih tinggi, mundur, kemudian menyentuh kembali dengan feed rendah. Tahap kedua dapat meningkatkan konsistensi jika mekanik, backlash, dan input bekerja dengan baik.
Retraction setelah sentuhan
Setelah trigger, sumbu perlu mundur secukupnya agar tool tidak menekan plate. Nilai retraction harus mempertimbangkan elastisitas, overtravel, dan arah berikutnya. Jangan menyalakan spindle ketika clip atau plate masih berada di area tool.
Macro sebaiknya berakhir pada posisi aman dan menampilkan hasil yang mudah diperiksa. Operator harus mengetahui apakah nilai yang diterapkan adalah work offset, temporary offset, atau nilai lain. Dokumentasikan urutan agar pengguna baru tidak menebak.
Menetapkan titik nol Z
Titik nol Z dapat ditempatkan pada permukaan atas material, meja, spoilboard, atau fixture. Pilihan ini harus cocok dengan CAM. Jika CAM memakai top of stock tetapi mesin di-zero pada spoilboard tanpa kompensasi, kedalaman potong akan salah.
Masukkan ketebalan plate dengan tanda dan referensi yang benar. Setelah macro selesai, angkat tool lalu verifikasi memakai jog lambat atau alat ukur. Jangan langsung menjalankan program penuh tanpa pemeriksaan sederhana.
Mencari tepi X dan Y
Probe 3D atau edge plate dapat menemukan sisi material. Controller mencatat titik sentuh, kemudian mengoreksi radius stylus atau geometri plate untuk menghitung tepi sebenarnya. Arah pendekatan menentukan tanda koreksi.
Pengukuran dua sisi lubang dapat dipakai menghitung pusat. Hasil yang baik membutuhkan probe terkalibrasi, permukaan bersih, dan gerak yang bebas backlash. Untuk toleransi ketat, lakukan sentuhan dari arah yang konsisten dan ulangi pengukuran.
Mencari pusat lubang atau boss
Macro pusat biasanya menyentuh sisi berlawanan pada sumbu X dan Y. Software mengambil nilai tengah dari dua posisi. Diameter stylus dapat saling meniadakan pada perhitungan pusat tertentu, tetapi runout dan pretravel tetap memengaruhi hasil.
Pastikan stylus tidak bertabrakan dengan dasar lubang atau clamp. Gunakan clearance yang cukup dan batas perjalanan. Jika fitur terlalu kecil untuk stylus, pilih alat ukur lain daripada memaksa macro.
Kalibrasi probe 3D
Kalibrasi mencakup penyetelan runout stylus, effective diameter, dan pretravel. Gunakan artefak referensi yang diketahui, metode pengukuran yang konsisten, serta feed yang sama dengan produksi. Catat suhu dan kondisi mesin jika toleransi sangat ketat.
Ulangi sentuhan berkali-kali untuk melihat repeatability. Nilai rata-rata yang terlihat benar belum cukup jika penyebaran hasil besar. Probe yang konsisten tetapi bias dapat dikalibrasi; probe yang hasilnya menyebar perlu diperiksa secara mekanis atau elektris.
Menguji repeatability
Lakukan setidaknya beberapa siklus dari posisi awal yang sama. Catat posisi trigger untuk X, Y, atau Z. Bandingkan rentang hasil, bukan hanya dua angka. Uji lagi setelah spindle hangat atau mesin bekerja beberapa waktu bila kondisi termal berpengaruh.
Variasi dapat berasal dari kotoran, stylus longgar, bearing probe, kabel, input noise, backlash, atau feed yang tidak konsisten. Pisahkan sumber satu per satu. Jangan langsung mengubah offset untuk menutupi repeatability yang buruk.
Material nonkonduktif
Touch plate elektrik tetap dapat dipakai di atas kayu, plastik, atau komposit karena contact terjadi antara tool dan plate, bukan material. Namun, plate harus duduk rata pada permukaan. Serbuk kayu di bawahnya akan memengaruhi hasil.
Jika bentuk material tidak menyediakan permukaan datar, gunakan fixture referensi atau probe mekanis. Jangan menahan plate dengan tangan terlalu dekat tool. Buat holder atau prosedur yang menjaga posisi tanpa menempatkan jari di bawah spindle.
Probe pada aluminium dan logam
Material konduktif dapat menjadi bagian circuit pada metode tertentu. Akan tetapi, anodizing, oxidation, coolant, dan coating dapat menghambat contact. Uji continuity pada permukaan yang benar sebelum gerak otomatis.
Hindari clip yang merusak permukaan finished. Gunakan titik kontak yang disiapkan atau fixture konduktif. Pastikan jalur sensing tidak membawa arus yang tidak sesuai melalui bearing spindle atau struktur mesin.
Keselamatan selama probing
Spindle harus berhenti saat memasang clip, plate, atau stylus. Jauhkan tangan setelah perangkat ditempatkan. Gunakan feed rendah, travel limit, dan single-step bila tersedia. Operator harus siap menghentikan gerak tanpa menjangkau melewati area bahaya.
Probe bukan safety device. Input probe tidak menggantikan limit switch, guard, atau emergency stop. Baca panduan Emergency Stop CNC untuk memahami perbedaan fungsi operasi dan fungsi keselamatan.
Kesalahan yang sering terjadi
- Ketebalan plate dimasukkan dari nilai nominal tanpa pengukuran.
- Clip lupa dipasang atau dilepas sebelum spindle berputar.
- Input dibalik sehingga sudah aktif sebelum gerak.
- Kabel probe dirutekan sejajar dengan output VFD.
- Feed probing terlalu tinggi.
- Macro tidak memiliki batas perjalanan yang aman.
- Operator memakai referensi Z berbeda dari CAM.
- Plate kotor atau tidak duduk rata.
Troubleshooting probe CNC
Jika input tidak berubah, periksa kabel, connector, common, clip, conductivity, dan konfigurasi invert. Gunakan multimeter ketika mesin aman dan tidak bertegangan sesuai prosedur. Pastikan output sensor aktif cocok dengan jenis input controller.
Jika terjadi false trigger, matikan spindle dan perangkat lain satu per satu untuk mencari sumber gangguan. Periksa routing, shield, grounding, dan strain relief. Jika hasil Z selalu bergeser dengan nilai tetap, periksa ketebalan plate serta rumus offset.
Checklist sebelum memakai probe
- Pastikan jenis probe cocok dengan input controller.
- Uji perubahan status secara manual.
- Ukur dan catat ketebalan plate.
- Bersihkan tool serta permukaan referensi.
- Periksa feed dan batas perjalanan.
- Pastikan referensi CAM sama dengan mesin.
- Lepaskan tangan dari area gerak.
- Verifikasi titik nol setelah macro selesai.
Pemeliharaan probe
Bersihkan stylus, body, connector, touch plate, dan clip setelah digunakan. Simpan probe di tempat yang terlindung dari benturan. Periksa kabel pada bagian yang sering ditekuk serta ganti jika insulation retak atau contact tidak stabil.
Jadwalkan pengujian repeatability dan kalibrasi setelah benturan, penggantian stylus, perubahan holder, atau servis spindle. Catat hasil agar penurunan performa terlihat sebelum menghasilkan banyak benda kerja yang salah.
Dokumentasi macro dan parameter
Simpan macro probing bersama versi firmware, unit, feed, retraction, plate thickness, dan jenis work offset. Beri nama yang jelas untuk probing Z, edge X, edge Y, center, dan tool length. Hindari beberapa macro bernama mirip tanpa catatan revisi.
Uji ulang setelah firmware, sender, controller, atau post-processor berubah. Perubahan kecil pada format perintah dapat menghasilkan offset berbeda. Simpan salinan konfigurasi yang sudah terbukti bekerja.
Pertanyaan yang sering muncul tentang probe CNC
Apakah touch plate bisa dipakai di atas material nonkonduktif?
Bisa, karena kontak listrik terjadi antara tool dan plate, bukan material. Pastikan plate duduk rata dan bersih dari serbuk.
Mengapa nol Z selalu meleset beberapa persepuluh milimeter?
Periksa ketebalan plate yang dimasukkan, kebersihan plate, feed probing, dan rumus offset. Nilai nominal dari iklan sering berbeda dari ukuran sebenarnya.
Perlukah feed probing diturunkan?
Feed terlalu tinggi meningkatkan overtravel dan risiko merusak plate. Feed terlalu rendah membuat proses lama. Mulailah dari nilai konservatif dan pertimbangkan sentuhan dua tahap.
Apakah probe menggantikan tombol emergency stop?
Tidak. Probe adalah fungsi operasi, bukan fungsi keselamatan. Emergency stop, limit, dan guard tetap diperlukan sesuai desain mesin.
Penutup
Probe CNC yang andal membutuhkan sensor yang sesuai, wiring benar, sinyal bersih, macro aman, dan referensi CAM yang konsisten. Ketelitian berasal dari keseluruhan proses, mulai dari membersihkan plate hingga memeriksa repeatability.
Selalu uji status input sebelum gerak dan verifikasi titik nol setelah probing. Setelah memahami topik ini, lanjutkan ke Toolsetter atau pilih artikel lain melalui halaman induk Elektronik & Controller Urban Creator.




1 Comment
Toolsetter CNC: Cara Kerja, Wiring, Kalibrasi, dan Offset Tool - Urban Creator
October 7, 2026[…] itu, jangan memakai macro probe benda kerja untuk toolsetter tanpa memahami rumusnya. Baca juga panduan Probe CNC untuk melihat hubungan keduanya. Sistem yang rapi memberi nama input, macro, dan parameter secara […]