


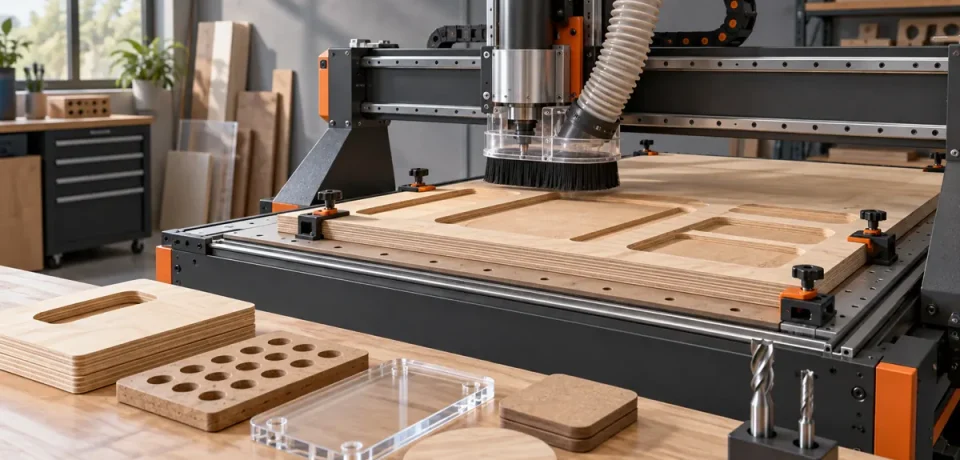
Cara Menjepit Material di CNC Router agar Tidak Bergeser
Material yang bergeser saat cutting dapat membuat ukuran meleset, permukaan rusak, atau cutter patah. Karena itu, cara menjepit material di CNC router perlu direncanakan sebelum membuat toolpath, bukan setelah program siap dijalankan.
Penahanan benda kerja atau workholding harus mempertahankan posisi bahan sejak lintasan pertama sampai komponen terakhir selesai. Lembaran yang tampak kokoh di awal belum tentu tetap aman setelah terpotong menjadi bagian kecil.
Untuk memahami hubungan material, tooling, dan urutan kerja, baca panduan lengkap CNC router Urban Creator.
Apa yang harus ditahan oleh fixture?
Setup perlu menahan pergeseran ke samping, gerakan mengangkat, dan kecenderungan benda berputar. Dukungan di bawah material juga penting supaya bagian yang sedang dipotong tidak melentur. Pilihan fixture mengikuti bentuk benda, material, arah gaya potong, dan urutan operasi.
Bayangkan membuat beberapa panel kecil dari satu lembar plywood. Clamp di tepi luar mungkin menahan lembaran, tetapi setelah kontur panel terpotong tembus, panel itu tidak lagi terhubung dengan bagian yang dijepit. Di sinilah rencana penahanan setiap komponen diperlukan.
Clamp mekanis: mulai dari posisi dan dukungan
Clamp mekanis dapat digunakan pada meja T-slot atau fixture yang sesuai. Tempatkan penjepit pada area yang memiliki dukungan di bawahnya dan berada di luar jalur pemotongan. Hindari menekan lembaran tipis secara berlebihan hingga melengkung atau merusak permukaan.

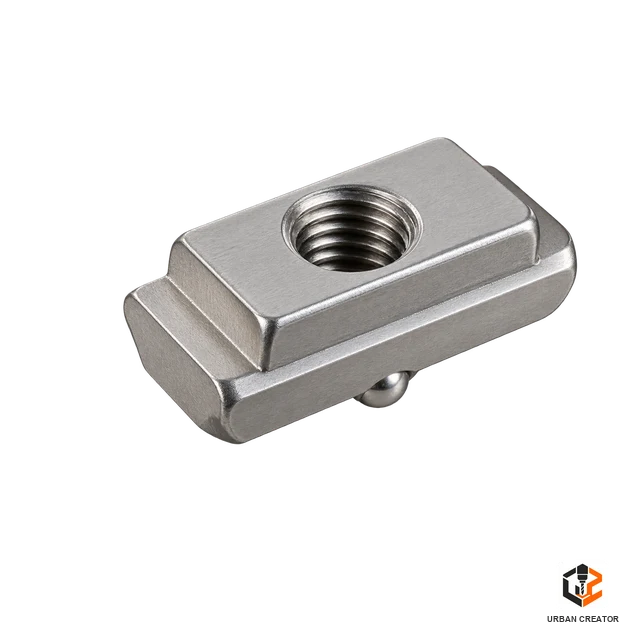
Periksa ruang bebas untuk seluruh bagian yang bergerak: cutter, collet, badan spindle, dan dust shoe. Jarak aman tidak cukup dihitung dari diameter mata potong saja. Ketinggian kepala baut juga harus masuk dalam pemeriksaan.
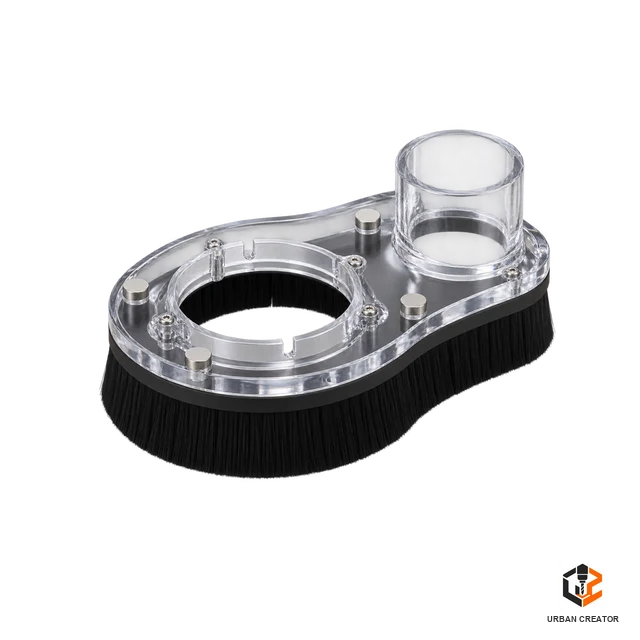
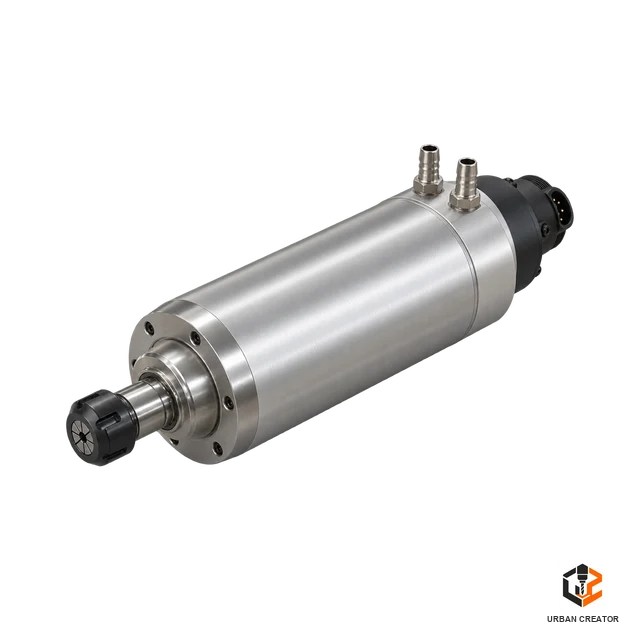
Ikuti petunjuk pemasangan dan pengencangan clamp. Banyaknya penjepit bukan satu-satunya ukuran keamanan; posisi, kondisi komponen, dan cara gaya diteruskan ke meja turut menentukan.
Vacuum hold-down: tetap periksa bagian kecil
Vacuum menahan benda melalui perbedaan tekanan pada area efektif. Kinerja aktual bergantung pada sistem, permukaan kontak, kebocoran, dan fixture. Perbandingan workholding ShopBot menunjukkan bahwa bagian kecil pada beberapa sistem vacuum dapat memerlukan penahanan tambahan, termasuk tabs.
Jangan mengambil batas ukuran suatu sistem sebagai patokan semua mesin. Periksa rekomendasi produsen untuk meja dan pompa yang dipakai, lalu evaluasi kondisi setelah jalur potong membuka lembaran. Penahanan awal tidak menjamin komponen tetap tertahan ketika luas kontak berubah.
Tabs: jembatan material yang sengaja disisakan
Tabs adalah bagian kecil material yang tidak dipotong habis untuk menghubungkan komponen dengan stock di sekelilingnya. Dokumentasi profile toolpath Vectric menjelaskan penggunaannya untuk menahan bagian saat dipotong keluar dari material.
Posisi tabs perlu diperiksa terhadap bentuk komponen dan operasi berikutnya. Jangan menaruhnya pada detail rapuh atau permukaan yang sulit dirapikan. Panjang, ketebalan, dan jumlah tabs mengikuti material serta beban kerja; tidak ada ukuran tunggal yang cocok untuk semua proyek.
Tabs tidak menggantikan penahanan stock utama. Pastikan operasi lain tidak memotongnya kembali. Setelah mesin berhenti dan benda aman ditangani, lepaskan serta rapikan tabs dengan alat yang sesuai.
Spoilboard dan fixture khusus
Spoilboard merupakan lapisan pengorbanan yang melindungi meja sekaligus mendukung benda kerja. Periksa kebersihan dan kerataannya. Serpihan yang tertinggal di bawah lembaran dapat mengubah posisi material.
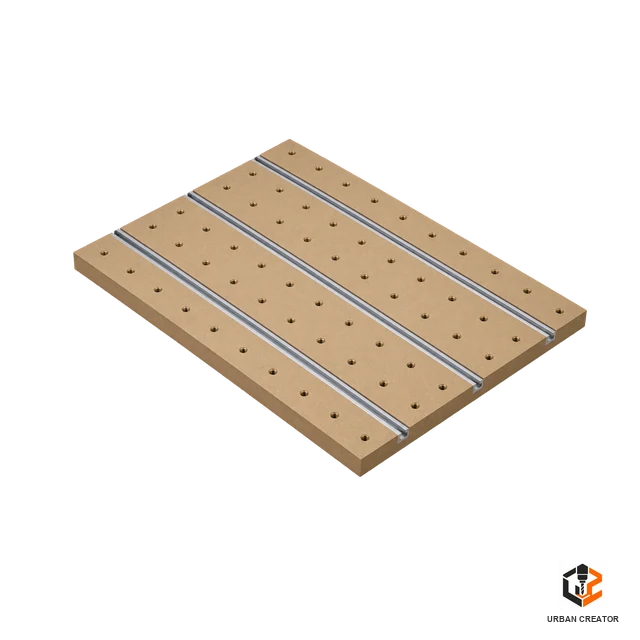
Fixture khusus berguna ketika bentuk atau pekerjaan berulang memerlukan acuan posisi yang konsisten. Contohnya adalah dudukan dengan stop untuk menempatkan blank pada lokasi yang sama. Stop membantu menentukan posisi, tetapi gaya potong tetap harus ditahan oleh sistem penjepitan yang dirancang untuk itu.
Jika menggunakan sekrup pada area sisa material, dokumentasikan posisinya dan pastikan semua jalur aman terhadap logam. Periksa juga kedalaman sekrup agar tidak merusak meja atau komponen di bawahnya. Jangan mengandalkan ingatan saat membuat revisi program.
Pilih metode berdasarkan pekerjaan
Urutan setup sebelum cutting
- Baca seluruh urutan operasi. Tentukan kapan bagian mulai terlepas dan bagaimana penahanannya pada tahap itu.
- Bersihkan permukaan dukungan. Periksa spoilboard, fixture, dan bagian bawah material saat mesin dalam kondisi aman.
- Tempatkan stock. Pastikan orientasi serta posisi sesuai CAM dan acuan yang dipakai.
- Pasang penahanan. Ikuti prosedur perangkat dan pastikan material tidak dipaksa melengkung.
- Cocokkan titik nol. Periksa kembali acuan X, Y, dan Z serta ketebalan stock.
- Periksa jalur gerak. Bandingkan toolpath, safe height, clamp, baut, dust shoe, dan batas mesin. Simulasi yang tidak memodelkan fixture belum memverifikasi tabrakan terhadap fixture.
- Jalankan pemeriksaan sesuai manual. Lakukan test cut terkontrol bila diperlukan, dengan penahanan yang mewakili pekerjaan sebenarnya.
Jika material bergerak, hentikan proses
Jangan mencoba menahan benda dengan tangan atau mengencangkan clamp ketika cutter masih bergerak. Hentikan mesin sesuai prosedur, tunggu spindle berhenti, dan lakukan isolasi energi bila diperlukan sebelum pemeriksaan fisik.
Setelah benda bergeser, posisi koordinat terhadap stock bisa berubah. Jangan langsung melanjutkan program dari baris terakhir. Periksa kondisi cutter, benda, penahanan, serta titik nol sebelum menentukan apakah pekerjaan masih dapat dilanjutkan.
Menurunkan feed bukan pengganti perbaikan fixture. Evaluasi juga tooling dan beban pemotongan; baca cara menghitung feed rate dan RPM sebagai bagian dari pemeriksaan setup.
Pertanyaan yang sering diajukan
Apakah clamp di empat sudut selalu cukup?
Tidak. Kebutuhannya bergantung pada bentuk, kekakuan bahan, lintasan, serta bagian yang akan terlepas. Empat sudut stock tidak otomatis menahan semua komponen di dalamnya.
Apakah vacuum bisa dipakai tanpa tabs?
Bisa pada pekerjaan dan sistem yang mendukung. Pastikan penahanan tetap memadai sepanjang proses, terutama setelah pemotongan tembus.
Apakah cutter downcut menggantikan clamp?
Tidak. Arah gaya cutter bukan sistem penahanan. Baca perbedaan upcut, downcut, dan compression untuk memahami karakter tooling.
Apakah harus mengubah setup untuk akrilik?
Evaluasi ulang tekanan penjepit, dukungan, dan kebutuhan permukaan agar tidak merusak lembaran. Lihat juga panduan memotong akrilik dengan CNC router.
Jadikan foto setup dan catatan posisi penjepit sebagai bagian dari dokumentasi pekerjaan. Sebelum mengulang produksi, cocokkan kembali kondisi aktual dengan catatan; perubahan material atau toolpath dapat mengubah kebutuhan penahanan.
Gambar utama memakai ulang ilustrasi AI dari panduan CNC router Urban Creator; bukan foto workshop atau contoh fixture yang telah diuji.




5 Comments
Setting Titik Nol CNC Router: Homing dan Work Zero
September 10, 2026[…] cutting, baca juga cara menjepit material agar tidak bergeser dan cara menghitung feed rate dan RPM. Ketiganya merupakan bagian dari setup yang perlu cocok satu […]
Keselamatan CNC untuk Pemula: Checklist Lengkap
September 20, 2026[…] Sebelum memulai pekerjaan, cocokkan bahan fisik dengan setup CAM: ukuran, ketebalan, orientasi, serta posisi origin. Periksa kondisi cutter dan pemegangnya sesuai manual. Pastikan alat bantu pemasangan sudah dikeluarkan dan clamp tidak berada di jalur gerak. Pilihan penahanan ada di cara menjepit material di CNC router. […]
Bagian Utama Mesin CNC dan Fungsinya
October 8, 2026[…] benda terangkat, dan apakah bagian kecil masih tertahan setelah kontur dipotong? Lanjutkan ke cara menjepit material CNC router untuk pembahasan […]
CNC Router: Material, Mata Potong & Proses Pengerjaan
October 8, 2026[…] Menjepit material […]
Checklist Perawatan CNC Router Harian dan Mingguan
October 19, 2026[…] Hasil juga bergantung pada material, CAM, tooling, dan penahanan benda kerja. Perawatan membantu menjaga kondisi dasar yang dapat […]