


Cara Memotong Akrilik dengan CNC Router agar Tidak Meleleh
Akrilik yang menempel pada mata potong, tepi yang menggumpal, atau serpihan yang menyatu kembali biasanya menandakan proses pemotongan belum berjalan baik. Solusinya bukan sekadar memperlambat gerakan mesin. Tooling, hubungan feed dan RPM, penahanan lembaran, serta pembuangan serpihan perlu diperiksa bersama.
Panduan ini membahas cara memotong akrilik dengan CNC router untuk kebutuhan panel, display, huruf, dan komponen kreatif. Jika baru mengenal mesin, mulai dari panduan CNC router: material, mata potong, dan proses pengerjaan.
Mengapa akrilik bisa meleleh saat dipotong?
Akrilik merupakan termoplastik yang dapat melunak ketika panas terkumpul. Cutter tumpul, gesekan berlebih, atau serpihan yang kembali masuk ke jalur potong dapat memperburuk kondisi tepi. Karena itu, sasaran prosesnya adalah membentuk dan mengeluarkan serpihan secara terkendali, bukan menggosok material berulang kali.
Perhatikan juga apakah masalah muncul sepanjang lintasan atau hanya pada sudut dan area tertentu. Informasi ini membantu membedakan masalah umum pada setup dari perubahan kondisi pemotongan di bagian toolpath tertentu.
Kenali lembaran akrilik sebelum membuat toolpath
Catat jenis, grade, dan ketebalan aktual bahan dari pemasok. Jangan menganggap semua lembaran bening memiliki perilaku sama: akrilik bukan bahan yang identik dengan polikarbonat, dan informasi material perlu dipastikan sebelum memakai rekomendasi parameter.
Jika pemasok menyebut cast atau extruded, simpan keterangan tersebut dalam catatan pekerjaan. Mintalah panduan fabrikasi untuk produk yang dibeli. Hindari mengidentifikasi jenis lembaran hanya dari warna film pelindungnya.
Periksa kerataan serta kondisi permukaan. Untuk display dengan slot rakitan, ukur ketebalan di beberapa titik dan buat sampel sambungan. Ketebalan nominal pada label belum cukup untuk menentukan celah pas yang diinginkan.
Pilih mata potong yang memang ditujukan untuk akrilik
O-flute untuk akrilik merupakan salah satu pilihan yang umum. Namun, nama O-flute saja belum cukup: periksa kode cutter, diameter, jumlah flute, panjang sisi potong, serta rekomendasi materialnya. Tabel tooling akrilik Amana Tool membedakan parameter menurut ukuran dan jumlah flute, sehingga nilai untuk satu cutter tidak boleh langsung disalin ke cutter lain.
Gunakan mata yang tajam dan bersih. Jika cutter sudah tertutup material yang menempel, hentikan mesin dan ikuti prosedur isolasi energi sebelum pemeriksaan atau pelepasan tooling. Jangan mencoba membersihkan cutter yang masih berputar.

Diameter kecil membantu menjangkau detail, tetapi pemilihannya tetap perlu mengikuti kedalaman, bentuk fitur, serta batas tooling. Pastikan panjang potong cukup dan ukuran shank cocok dengan collet. Untuk memahami karakter arah spiral secara umum, baca perbedaan upcut, downcut, dan compression; gunakan spesifikasi khusus akrilik untuk keputusan akhir.
Atur feed rate dan RPM sebagai pasangan
Feed rate adalah kecepatan gerak pemakanan, sedangkan RPM adalah putaran spindle. Hubungan dasarnya adalah:
Feed rate (mm/menit) = RPM × jumlah flute × chip load (mm/gigi).
ShopBot menjelaskan bahwa chip load terlalu kecil dapat meningkatkan panas, sedangkan terlalu besar dapat membebani cutter. Jadi, menurunkan feed tanpa menyesuaikan kondisi lain bukan solusi otomatis. Mulailah dari rekomendasi produsen cutter yang sesuai material dan batas mesin.
Periksa satuan CAM. Nilai dalam inci per menit berbeda jauh dengan milimeter per menit. Pastikan juga jumlah flute dalam tool database sesuai mata yang dipasang. Jika mesin tidak dapat mencapai rentang kerja yang disarankan, konsultasikan pilihan tooling atau strategi lain; jangan memaksakan parameter di luar kemampuan mesin.
Siapkan penahanan dan jalur keluarnya serpihan
Lembaran harus didukung dengan baik dan tidak bergeser selama pemotongan. Pilih clamp, vacuum, atau fixture yang sesuai ukuran komponen. Pada benda kecil, rencanakan bagaimana bagian tetap tertahan ketika kontur luar hampir selesai dipotong.
Jauhkan clamp dari lintasan cutter serta bagian spindle yang bergerak. Periksa posisi safe height dan area gerak dengan mempertimbangkan tinggi penjepit, bukan hanya permukaan akrilik.

Panduan routing ACRYLITE menekankan pentingnya kondisi mesin, fixture, dan pengendalian panas. Gunakan sistem pengumpulan serpihan serta pendinginan yang kompatibel dengan mesin dan bahan. Jangan menuangkan cairan sembarang pada lembaran atau mesin; kompatibilitas bahan dan sistem listrik harus mengikuti petunjuk produsennya.
Urutan memotong akrilik dengan CNC router
- Periksa desain. Pastikan satuan dan ukuran benar, hapus garis ganda, serta sesuaikan radius sudut dalam dengan diameter cutter.
- Ukur stock. Masukkan ketebalan aktual dan tentukan titik nol yang akan digunakan di CAM maupun mesin.
- Susun operasi. Kerjakan fitur bagian dalam sebelum kontur luar bila sesuai desain dan penahanan. Rencanakan cara mempertahankan bagian yang akan terlepas.
- Tentukan parameter awal. Ikuti tabel cutter dan material. Stepdown, stepover, serta strategi masuk perlu disesuaikan dengan batas mesin.
- Pasang dan periksa. Pastikan collet, tooling, fixture, serta sistem pengumpulan serpihan siap. Ikuti prosedur pemasangan mesin.
- Simulasikan toolpath. Periksa kedalaman akhir, titik masuk, jarak bebas, dan post-processor. Lakukan pemeriksaan lintasan sesuai manual mesin.
- Potong sampel. Gunakan bahan sisa dengan jenis dan ketebalan sama. Awasi proses dari posisi aman.
- Evaluasi setelah berhenti. Periksa tepi, ukuran, retakan, serta tanda material menempel. Catat hasil sebelum mengubah parameter.
Masalah yang sering muncul dan pemeriksaan awal
Tabel ini adalah daftar pemeriksaan, bukan diagnosis tunggal. Jangan langsung menaikkan atau menurunkan parameter secara besar-besaran. Ubah satu faktor pada setiap pengujian agar hasilnya bisa dibandingkan.
Contoh test cut untuk panel display
Sebelum membuat banyak panel, buat satu kupon uji kecil yang memuat garis lurus, lengkungan, dan slot sesuai desain. Tujuannya adalah memeriksa permukaan dan kesesuaian rakitan dengan setup yang sama seperti produksi.
Berikan kode pada sampel, misalnya A1, lalu catat grade bahan, ketebalan, kode cutter, RPM, feed, stepdown, dan metode penahanan. Catat juga sisi atau fitur yang bermasalah. Jika sampel berikutnya lebih baik, Anda memiliki dasar untuk mengulang setup tersebut tanpa menebak.
Finishing: tentukan target sebelum produksi
Tepi hasil routing belum tentu langsung sebening permukaan lembaran. Tentukan apakah produk memerlukan tepi teknis yang rapi atau tampilan optik untuk display. LMT Onsrud membahas kualitas permukaan routing akrilik sebagai bagian dari pemilihan tooling dan proses.
Periksa ukuran dan kerusakan terlebih dahulu sebelum finishing. Ikuti panduan pemasok untuk pengamplasan atau pemolesan yang cocok dengan grade akrilik dan kebutuhan produk. Finishing tidak memperbaiki ukuran yang salah atau retakan yang sudah terbentuk.
Pertanyaan yang sering diajukan
Berapa RPM yang paling aman untuk akrilik?
Tidak ada satu angka untuk semua cutter dan mesin. Gunakan rekomendasi tooling berdasarkan diameter, jumlah flute, material, dan jenis operasi, lalu validasi dengan test cut.
Apakah memperlambat feed selalu mencegah leleh?
Tidak. Jika putaran tetap tinggi, pemakanan per gigi dapat menjadi terlalu kecil. Evaluasi pasangan feed/RPM bersama kondisi mata dan pembuangan serpihan.
Apakah akrilik harus dipotong sekali tembus?
Tidak. Kedalaman setiap lintasan bergantung pada tooling, ketebalan, mesin, serta penahanan. Pilih strategi yang didukung setup, bukan menyalin video mesin lain.
Apakah cutter kayu bisa dipakai?
Gunakan hanya bila produsen menyatakan cutter tersebut cocok untuk akrilik dan menyediakan petunjuk yang relevan. Kemiripan bentuk tidak menjamin kesesuaian.
Gunakan pengaman mesin, pelindung mata dan pendengaran, serta sistem pengumpulan serpihan yang sesuai. Jangan menjangkau area bergerak atau meninggalkan pemotongan tanpa pengawasan. Untuk alur dari desain sampai finishing, kembali ke panduan utama CNC router Urban Creator.
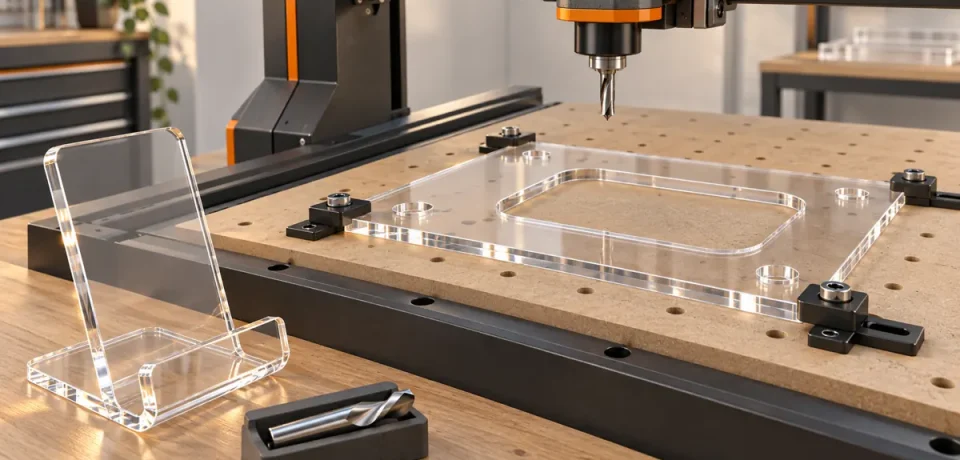
Gambar utama dibuat dengan AI sebagai ilustrasi edukasi, bukan foto mesin atau hasil produksi Urban Creator.




4 Comments
Cara Menjepit Material CNC Router agar Tidak Bergeser
September 10, 2026[…] Evaluasi ulang tekanan penjepit, dukungan, dan kebutuhan permukaan agar tidak merusak lembaran. Lihat juga panduan memotong akrilik dengan CNC router. […]
Penyebab Hasil Potong CNC Kasar dan Cara Mengatasinya
September 10, 2026[…] akrilik, bedakan permukaan kasar dari material yang melunak atau menempel. Rujuk panduan pemotongan akrilik untuk pemeriksaan tooling dan panas. Hindari menambahkan cairan atau meniup area secara […]
Cara Menghitung Feed Rate dan RPM CNC Router
September 10, 2026[…] dengan panduan memilih upcut, downcut, dan compression atau cara memotong akrilik dengan CNC router untuk menghubungkan perhitungan dengan kebutuhan […]
CNC Router: Material, Mata Potong & Proses Pengerjaan
September 10, 2026[…] Memotong akrilik […]