


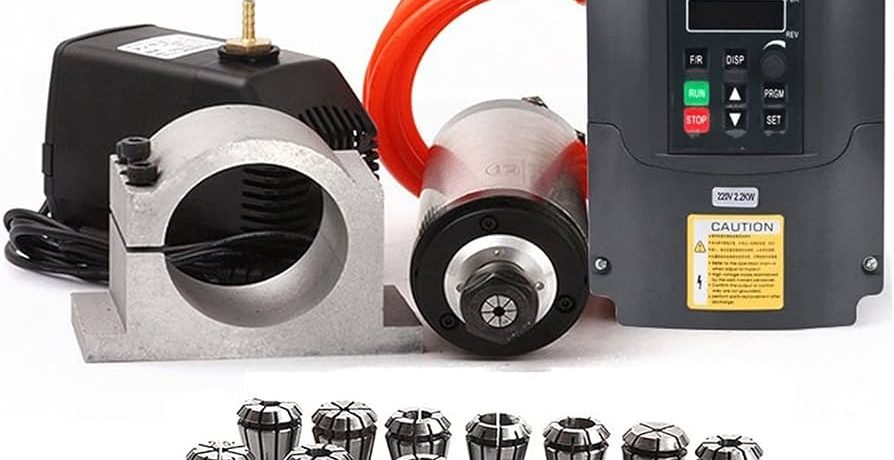
Panduan Setting VFD Spindle untuk Mesin CNC: Wiring, Parameter, dan Kalibrasi
Salah satu upgrade paling signifikan yang bisa kamu lakukan pada mesin CNC router adalah beralih dari spindle DC sederhana ke spindle AC dengan VFD. Kombinasi ini tidak hanya memberi kontrol RPM yang jauh lebih presisi, tapi juga membuka kemungkinan otomasi penuh — di mana kecepatan spindle diatur otomatis oleh controller sesuai program G-code.
Tapi banyak maker yang kesulitan saat pertama kali menghubungkan VFD ke controller board. Ada banyak parameter yang harus diset, ada rangkaian konversi sinyal yang perlu dibuat, dan ada masalah interferensi yang sering bikin kepala pusing. Artikel ini membahas semuanya secara tuntas.
Apa Itu VFD dan Kenapa Penting untuk Spindle CNC?
VFD (Variable Frequency Drive) — juga dikenal sebagai inverter — adalah perangkat yang mengatur kecepatan putar motor spindle dengan mengubah frekuensi tegangan AC. Pada mesin CNC, VFD memungkinkan kamu mengontrol RPM spindle secara presisi dari software seperti Mach3 atau via firmware GrblHAL, tanpa harus mengatur potensiometer secara manual.
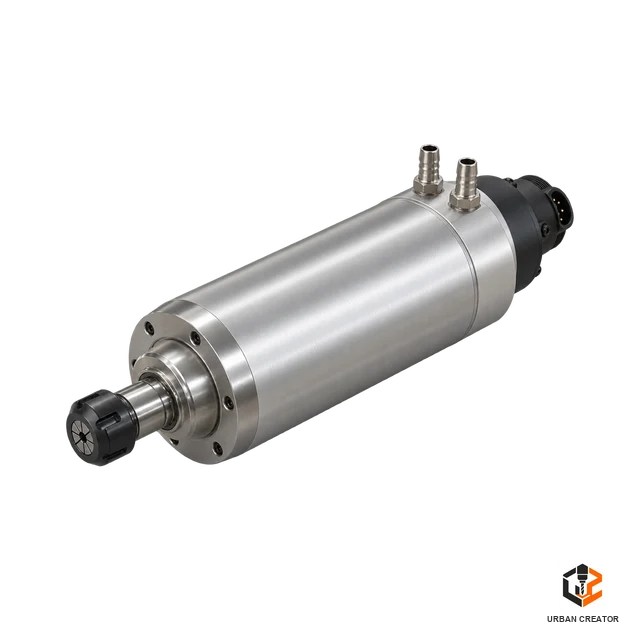
Kenapa ini penting? Karena material yang berbeda membutuhkan RPM yang berbeda:
- Kayu lunak → 18.000–24.000 RPM
- MDF → 16.000–22.000 RPM
- Akrilik → 12.000–18.000 RPM (terlalu cepat akan melelehkan material)
- Aluminium → 8.000–15.000 RPM dengan cutting fluid
Dengan VFD yang terhubung ke controller, program G-code bisa otomatis mengatur RPM yang tepat untuk setiap operasi — ini namanya programmatic spindle speed control.
Cara Kerja Kontrol PWM ke VFD
GrblHAL menghasilkan sinyal PWM (Pulse Width Modulation) dari pin spindle controller. Sinyal ini beroperasi di 0–5V (atau 0–3,3V di STM32). Masalahnya, kebanyakan VFD (termasuk seri AT, Huanyang, Delta, dan Omron) membutuhkan input kontrol analog 0–10V untuk mengatur frekuensinya.
Jadi ada gap tegangan yang perlu dijembatani. Prinsip kerjanya:
- Duty cycle PWM 0% → tegangan output 0V → spindle berhenti
- Duty cycle PWM 100% → tegangan output 10V → spindle kecepatan maksimum
- Nilai di antaranya proporsional sesuai setting
$30(RPM max) dan$31(RPM min) di GrblHAL
Konversi dari PWM ke 0–10V bisa dilakukan dengan dua cara: menggunakan rangkaian op-amp LM358 yang dibuat sendiri, atau menggunakan modul konverter PWM-to-analog siap pakai yang banyak tersedia di toko elektronik.
Skema Wiring: Controller Board ke VFD
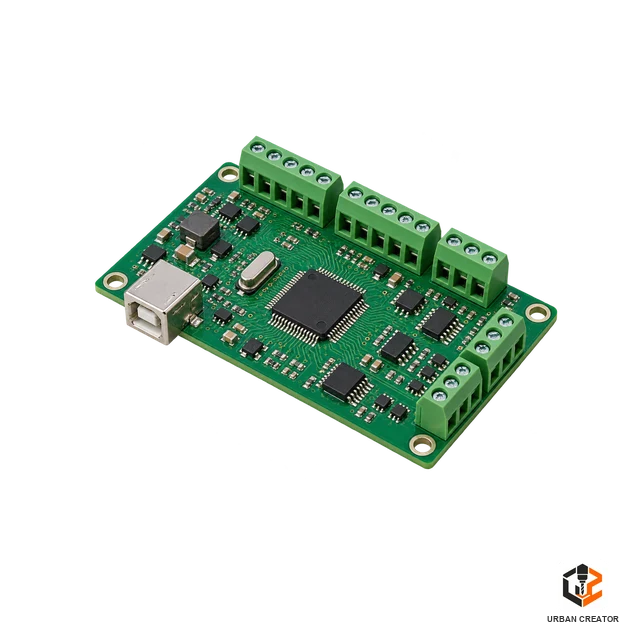
Berikut koneksi standar dari board Urban Creator ke VFD spindle. Pahami setiap titik koneksi sebelum mulai memasang kabel — kesalahan wiring bisa merusak komponen atau menyebabkan bahaya listrik.
Koneksi Sinyal Analog (Kontrol Kecepatan)
- PWM Out (board) → rangkaian konverter LM358 → terminal AI (Analog Input) VFD
- GND board → ACM (Analog Common) VFD
- Gunakan kabel shielded untuk jalur ini, shield di-ground hanya di satu sisi (sisi board)
Koneksi Run/Stop (On/Off Spindle)
- Relay COM (board) → terminal DCM (Digital Common) VFD
- Relay NO (board) → terminal FOR (Forward Run) VFD
- Saat relay aktif (M3 command), spindle berputar forward. Saat relay off (M5), spindle berhenti
Grounding yang Benar
Ini sering diabaikan tapi sangat penting: pastikan GND board dan ACM VFD terhubung di satu titik common ground. Ground loop antara board dan VFD adalah penyebab utama interferensi dan false trigger pada limit switch. Jangan hubungkan ground board ke chassis VFD langsung — gunakan jalur GND signal yang terisolasi.
Rangkaian Konverter PWM ke 0–10V (LM358)
Ini rangkaian yang paling umum digunakan. Komponen yang dibutuhkan:
- Op-amp LM358 (atau LM741)
- Resistor 10kΩ (2 buah)
- Kapasitor 100nF (filter noise PWM)
- Trimpot 10kΩ (untuk kalibrasi output 10V)
- Sumber tegangan 12V atau 15V untuk supply op-amp
Cara kerja: sinyal PWM difilter menjadi tegangan DC proporsional, lalu dikuatkan oleh op-amp hingga range 0–10V. Trimpot digunakan untuk kalibrasi agar saat duty cycle 100%, output tepat 10V di terminal AI VFD.
Board Urban Creator sudah menyertakan jalur yang kompatibel dengan rangkaian ini. Untuk detail schematic, hubungi tim Urban Creator atau lihat di materi kelas online.
Parameter VFD yang Perlu Dikonfigurasi
Setiap VFD punya sistem parameter sendiri. Ini adalah parameter untuk inverter seri AT yang umum digunakan di Indonesia. Sesuaikan dengan manual VFD yang kamu gunakan:
Untuk VFD merek lain seperti Huanyang atau Delta, nama parameter berbeda tapi konsep sama: atur sumber command ke “terminal eksternal” dan sumber frekuensi ke “analog input.”
Kalibrasi GrblHAL dan Trimpot
Setelah wiring dan parameter VFD selesai, lakukan kalibrasi:
- Set parameter GrblHAL:
$30=24000(RPM max spindle) dan$31=0(RPM min) - Kirim perintah
S24000 M3dari sender — ini harus menghasilkan duty cycle PWM 100% - Ukur tegangan di terminal AI VFD menggunakan multimeter
- Jika belum 10V, putar trimpot pada rangkaian LM358 secara perlahan sampai tepat 10V
- Verifikasi juga di titik tengah:
S12000 M3harus menghasilkan ~5V di terminal AI - Cek RPM aktual spindle menggunakan tachometer jika tersedia
Uji Pertama yang Aman
Jangan langsung memotong material setelah kalibrasi selesai. Spindle AC berputar dengan energi besar, dan kesalahan kecil di wiring atau parameter bisa membuatnya berputar lebih cepat atau ke arah yang tidak kamu duga. Lakukan uji bertahap berikut, dan kalau ada bagian instalasi listrik AC yang membuatmu ragu, minta tolong teknisi atau orang yang paham kelistrikan. Selalu ikuti manual VFD dan spindle yang kamu pakai.
Mengatasi Masalah Interferensi VFD
Ini adalah masalah paling umum setelah VFD terpasang: limit switch false trigger, komunikasi USB putus-putus, atau controller restart sendiri. Semuanya biasanya disebabkan oleh EMI (Electromagnetic Interference) dari VFD.
Solusi bertahap:
- Gunakan optocoupler 6N137 di jalur PWM — ini mengisolasi galvanis antara output controller dan input rangkaian LM358
- Kabel shielded untuk semua sinyal analog dan limit switch
- Jangan routing kabel sinyal berdekatan dengan kabel power VFD — jaga jarak minimal 10–15 cm, atau lewatkan di sisi berlawanan
- Ferrite core di kabel motor VFD ke spindle — mengurangi EMI yang dipancarkan kabel
- Grounding yang benar — chassis VFD, chassis mesin, dan ground board harus terhubung ke satu titik earth
Board Urban Creator sudah dilengkapi optocoupler isolasi di semua jalur input sensitif — sehingga masalah interferensi ini sudah diminimalisir sejak level hardware. Tapi grounding yang benar tetap wajib dari sisi instalasi.
Troubleshooting Umum VFD Spindle
Kesimpulan
Setting VFD spindle memang membutuhkan pemahaman tentang elektronik dan konfigurasi firmware, tapi hasilnya sangat worth it — kontrol kecepatan yang presisi, otomasi penuh via G-code, dan mesin yang jauh lebih profesional.
Kunci suksesnya ada di tiga hal: wiring yang benar, kalibrasi yang teliti, dan grounding yang baik. Dengan board Urban Creator yang sudah menyertakan isolasi optocoupler bawaan, setengah masalah interferensi sudah teratasi dari sisi hardware.
Untuk memahami cara kerja controller board secara lebih mendalam, baca: Mengenal Controller Board CNC Urban Creator: STM32 GrblHAL. Dan jika kamu sedang dalam proses merakit mesin dari awal, lihat panduan lengkap di: Panduan Lengkap Merakit Mesin CNC Router Sendiri.
Ada pertanyaan spesifik soal VFD atau parameter inverter yang kamu gunakan? Tulis di komentar atau tanya langsung di komunitas Telegram Urban Creator!
Pertanyaan yang Sering Muncul
Apakah VFD merek lain bisa dipakai dengan cara yang sama?
Prinsipnya sama: sumber frekuensi diarahkan ke input analog 0–10V dan sumber run/stop ke terminal eksternal. Nomor dan nama parameternya berbeda di tiap merek, jadi rujuk manual VFD kamu, bukan tabel di atas yang hanya contoh untuk seri AT.
Kenapa tegangan di terminal AI tidak persis 10V?
Biasanya karena trimpot di rangkaian konverter belum dikalibrasi, atau nilai di GrblHAL tidak sama dengan RPM maksimum yang kamu harapkan. Ulangi langkah kalibrasi sambil mengukur dengan multimeter, lalu cek juga titik tengahnya.
Apakah modul konverter PWM ke analog siap pakai lebih baik daripada rangkaian LM358?
Keduanya bisa bekerja. Modul siap pakai lebih praktis untuk pemula karena tidak perlu merakit, sedangkan rangkaian LM358 lebih murah dan bisa kamu pahami sampai ke komponennya. Apa pun pilihannya, tetap lakukan kalibrasi tegangan sebelum menyalakan spindle.
Spindle bisa berhenti tiba-tiba saat memotong, apa yang dicek?
Mulai dari hal sederhana: kabel kontrol yang longgar, relay yang tidak stabil, atau noise yang mengganggu sinyal. Setelah itu cek apakah VFD menampilkan kode error, karena banyak VFD menyimpan penyebab berhentinya motor dan manualnya biasanya menjelaskan arti tiap kode.




5 Comments
Controller Board CNC STM32 GrblHAL Urban Creator: Panduan Lengkap
September 4, 2026[…] panduan cara setting VFD spindle menggunakan board ini, baca: Panduan Setting VFD Spindle untuk Mesin CNC. Dan jika kamu sedang dalam proses merakit mesin, lihat: Panduan Lengkap Merakit Mesin CNC Router […]
Router vs Spindle untuk CNC: Apa yang Perlu Dibandingkan?
September 20, 2026[…] Jangan menghubungkan spindle langsung ke suplai yang tidak sesuai. Untuk sistem yang menggunakan VFD, parameter serta wiring harus mengikuti manual spindle dan drive, ditangani orang yang kompeten. Panduan wiring dan parameter ada di setting VFD spindle untuk mesin CNC. […]
PWM CNC: Cara Kerja, Wiring, Setting, dan Kalibrasi Output - Urban Creator
October 7, 2026[…] volt bila diperlukan. Hubungkan supply, signal, common, dan terminal VFD sesuai diagram. Baca panduan setting VFD dan spindle untuk integrasi lebih […]
FluidNC CNC: Instalasi, Config YAML, dan Wi-Fi
October 7, 2026[…] Untuk VFD, cocokkan skala RPM controller dengan parameter VFD dan interface 0-10 volt. Baca panduan PWM CNC dan setting VFD spindle CNC. […]
Memilih Material untuk CNC Router: Kayu, MDF, Akrilik, Aluminium | Urban Creator
October 8, 2026[…] Untuk belajar lebih lanjut tentang dasar-dasar mesin CNC router, cek juga artikel kami tentang komponen mesin CNC router dan cara kerja dan software CNC router. Dan kalau sudah siap cutting, pastikan kamu juga pahami cara setting parameter yang tepat di artikel setting VFD spindle untuk CNC. […]