


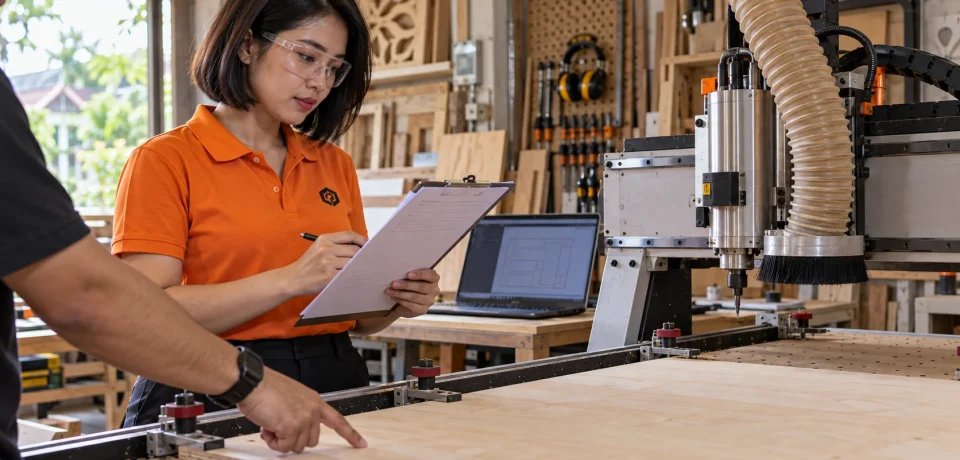
Checklist Sebelum Cutting CNC Router: 30 Pemeriksaan Sebelum Mulai
Potongan yang baik dimulai sebelum pahat menyentuh bahan. Kesalahan kecil saat persiapan—penjepit kurang kuat, titik nol bergeser, atau berkas G-code yang keliru—dapat merusak benda kerja dan membahayakan operator. Checklist sebelum cutting CNC ini membantu Anda memeriksa mesin, bahan, program, dan kesiapan diri secara berurutan. Gunakan setiap kali memulai pekerjaan baru, setelah mengganti pahat, atau ketika pekerjaan dilanjutkan setelah gangguan.
Artikel ini merupakan bagian dari panduan Operasi Mesin CNC Urban Creator. Jika Anda ingin mengikuti urutan belajar dari awal, kembali ke halaman induk tersebut. Untuk memahami tindakan ketika proses perlu dihentikan sementara, baca juga panduan Pause dan Resume CNC router.
Mengapa pemeriksaan sebelum cutting wajib dilakukan?
Mesin CNC mengikuti instruksi secara konsisten, tetapi tidak mengetahui apakah lembar kayu terjepit dengan benar atau apakah koordinat yang dimasukkan operator sesuai dengan gambar. Karena itu, pemeriksaan awal adalah tanggung jawab manusia. Tujuannya bukan memperlambat pekerjaan, melainkan menemukan masalah saat spindle masih diam dan tindakan koreksi masih sederhana.
Pisahkan pemeriksaan menjadi enam kelompok: keselamatan area, kondisi mesin, bahan dan pahat, berkas kerja, koordinat, serta uji gerak. Tandai setiap butir hanya setelah benar-benar diperiksa. Jika ada satu syarat penting yang belum terpenuhi, jangan menekan tombol mulai. Perbaiki dahulu, lalu ulangi pemeriksaan yang terpengaruh.
1. Keselamatan operator dan area kerja
Kenakan pelindung yang sesuai
Gunakan kacamata keselamatan yang melindungi mata dari serpihan. Pakai pelindung pendengaran apabila tingkat kebisingan menuntutnya. Rambut panjang harus diikat, lengan baju dirapikan, dan aksesori longgar dilepas agar tidak tersangkut pada bagian bergerak. Jangan memakai sarung tangan longgar di dekat spindle yang berputar; ikuti prosedur keselamatan mesin dan bahan yang digunakan.
Pastikan Anda cukup fokus untuk mengawasi pemotongan. Jangan meninggalkan mesin tanpa pengawasan hanya karena program tampak berjalan normal. Letakkan alat ukur, kunci collet, dan potongan bahan di tempat yang tidak mungkin tersentuh gantry atau pahat.
Periksa akses dan penghentian darurat
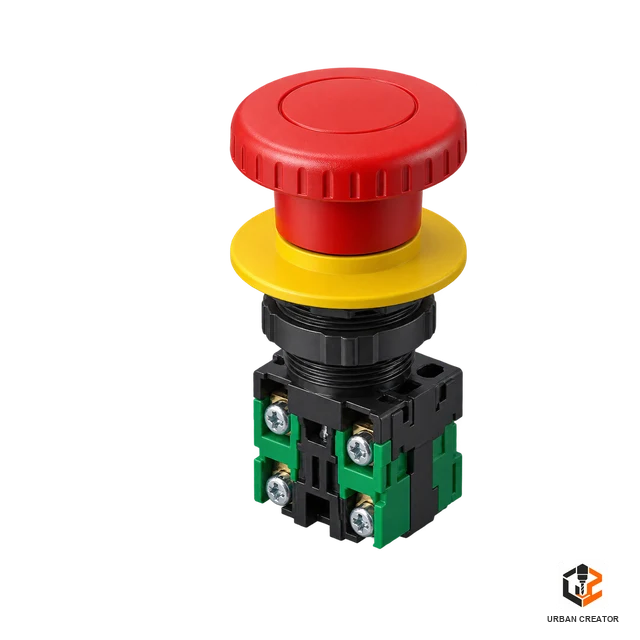
Ketahui lokasi tombol berhenti darurat, sakelar listrik utama, serta cara menghentikan spindle pada mesin Anda. Pastikan jalur menuju tombol tersebut tidak terhalang. Uji fungsi tombol berhenti darurat sesuai prosedur bengkel, terutama setelah perubahan kelistrikan atau pemeliharaan. Jangan mengandalkan tombol pause di perangkat lunak sebagai pengganti penghentian darurat.
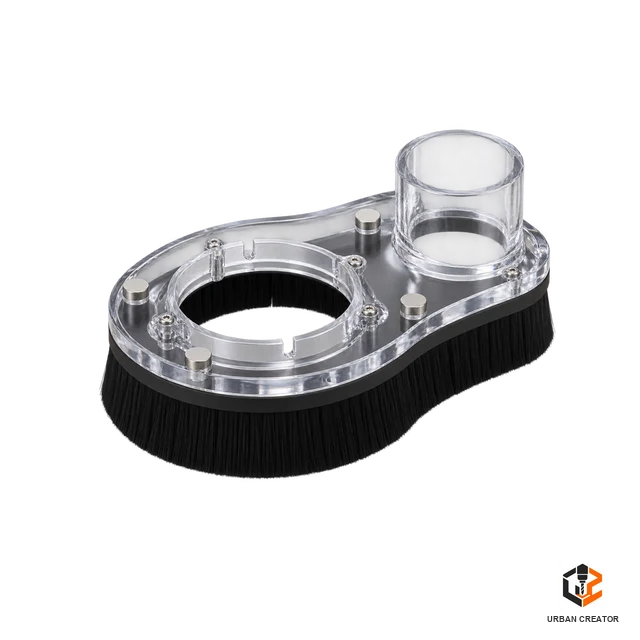
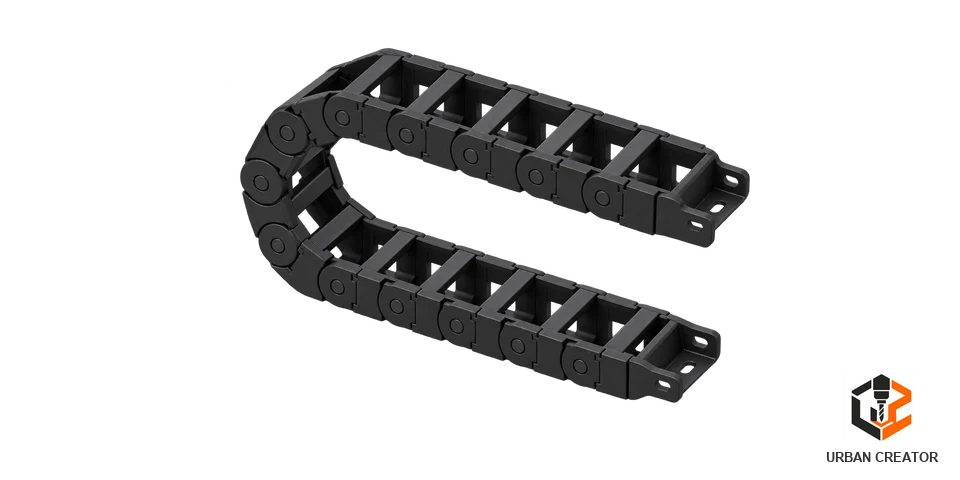
Bersihkan meja dan lantai di sekitar mesin. Kabel, selang penyedot debu, dan rantai kabel harus memiliki ruang gerak sepanjang lintasan pekerjaan. Bila tersedia penutup atau pembatas, pastikan terpasang dan berfungsi. Periksa sistem penyedot debu sebelum spindle dinyalakan; penumpukan debu mengurangi jarak pandang dan menambah risiko pada pekerjaan tertentu.
2. Kondisi mesin sebelum diberi perintah
Mulai dari keadaan yang diketahui
Perhatikan tampilan pengendali ketika dihidupkan. Jika GRBL menunjukkan alarm, pahami penyebabnya sebelum melakukan unlock. Alarm setelah reset, batas gerak, atau homing yang gagal tidak boleh dihapus sekadar agar program bisa berjalan. Periksa kabel daya, kabel motor, konektor limit switch, dan sambungan spindle secara visual tanpa menyentuh bagian listrik yang bertegangan.
Gerakkan sumbu secara manual dengan kecepatan aman dan pastikan tidak ada suara yang tidak biasa, hambatan, atau gerakan terbalik. Pastikan rel, roda, sekrup, atau sabuk bergerak lancar sesuai jenis mesin. Jangan mengabaikan kelonggaran pada dudukan spindle, meja, atau gantry. Masalah mekanis kecil dapat berubah menjadi ukuran potong yang salah ketika pahat mendapat beban.
Periksa batas gerak dan tinggi aman
Bandingkan ukuran benda kerja dan lintasan program dengan area kerja mesin. Pastikan pahat dapat mencapai semua titik tanpa menabrak ujung rel, penjepit, atau dudukan penyedot debu. Tentukan tinggi aman untuk perjalanan tanpa memotong. Tinggi ini harus melewati seluruh penjepit dan tonjolan, tetapi tetap berada dalam jangkauan sumbu Z. Bila mesin memakai homing dan soft limit, lakukan homing sebagaimana disyaratkan konfigurasi sebelum mengandalkan batas tersebut.
3. Bahan, penjepit, dan pahat
Pastikan bahan tidak bergerak
Periksa bahan yang akan dipotong: ukuran, ketebalan, kerataan, arah serat atau permukaan, serta cacat yang dapat memengaruhi penjepitan. Ketebalan aktual perlu diukur, bukan hanya diambil dari label. Letakkan bahan rata di atas spoilboard atau jig. Pastikan ada penopang memadai di bawah area potong agar bagian yang terlepas tidak terangkat.
Gunakan penjepit, sekrup, vakum, atau jig sesuai pekerjaan. Goyangkan bahan dengan tangan saat spindle masih mati untuk memastikan tidak bergeser. Pastikan semua penjepit berada di luar lintasan pahat dan di bawah tinggi perjalanan aman. Jika memakai tab atau onion skin, periksa apakah sisa material cukup untuk menahan potongan sampai program berakhir.

Periksa pahat dan collet
Cocokkan jenis dan diameter pahat pada mesin dengan yang dipilih di perangkat CAM. Periksa mata potong dari aus, retak, atau serpihan yang menempel. Bersihkan collet dan batang pahat, lalu pasang sesuai petunjuk pabrikan. Batang yang masuk terlalu pendek dapat terlepas; yang masuk terlalu dalam dapat membuat collet menjepit bagian fluting. Kencangkan dengan alat yang sesuai dan lepaskan kunci dari area spindle sebelum menyalakannya.
Perhatikan panjang pahat yang menonjol. Semakin panjang tonjolannya, semakin mudah pahat melentur dan bergetar. Pastikan panjangnya cukup untuk kedalaman potong dan jarak aman dari collet ke bahan. Jika pekerjaan memakai beberapa pahat, siapkan setiap pahat beserta catatan urutan penggantian dan cara menetapkan kembali Z setelah pergantian.


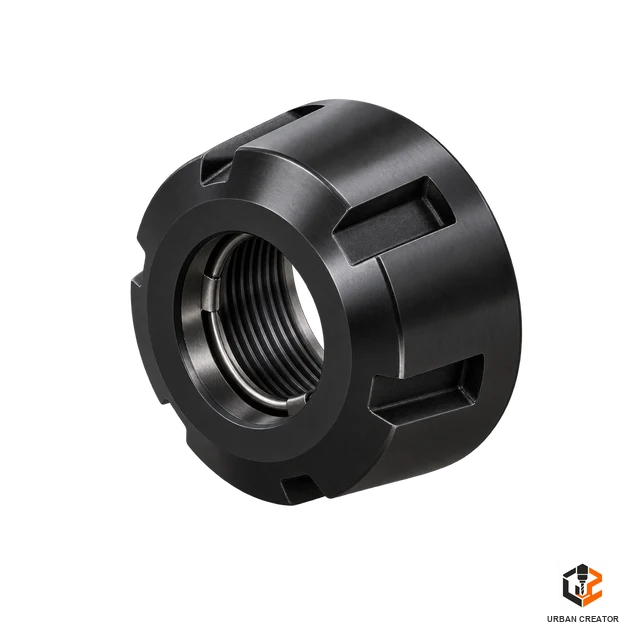
Pastikan spindle dan penyedot siap
Kenali cara spindle menyala: perintah G-code, tombol manual, atau pengendali terpisah. Pastikan arah putarnya sesuai pahat dan kecepatan yang akan digunakan berada dalam rentang alat serta bahan. Jika kecepatan spindle diatur terpisah dari pengirim G-code, cocokkan angka pada kedua sisi. Jalankan penyedot debu atau pengumpul serpihan menurut prosedur bengkel sebelum pemotongan dimulai.
4. Periksa desain, CAM, dan berkas G-code
Pastikan berkas yang benar
Buka nama berkas, tanggal revisi, dan ringkasan pekerjaan. Jangan menjalankan berkas hanya karena namanya mirip dengan proyek sekarang. Periksa ukuran desain, satuan milimeter atau inci, orientasi sumbu, dan lokasi titik nol bahan. Pastikan keluaran post-processor sesuai pengendali yang dipakai. Untuk mesin GRBL, periksa apakah perintah dalam berkas didukung oleh versi serta konfigurasi mesin Anda.
Tinjau urutan operasi: pahat yang dipakai, kedalaman potong per lintasan, allowance, arah pemotongan, tab, ramp, dan titik akhir. Bandingkan kedalaman akhir dengan ketebalan bahan dan permukaan spoilboard. Hindari asumsi bahwa simulasi CAM selalu menggambarkan penjepit di mesin; masukkan penjepit ke simulasi jika perangkat lunak mendukungnya, lalu tetap periksa secara fisik.
Baca bagian awal dan akhir program
Perhatikan apakah program mengatur satuan, mode koordinat absolut atau inkremental, tinggi aman, spindle, serta feed yang benar. Lihat gerakan pertama setelah program dimulai: ke mana sumbu Z bergerak, lalu ke mana X dan Y menuju. Lihat pula gerakan terakhir dan posisi berhenti. Gerakan cepat yang melintasi bahan pada ketinggian rendah adalah tanda untuk menghentikan persiapan dan memperbaiki program.
Jika ada perintah pergantian pahat, jeda, atau alat bantu khusus, pastikan pengirim dan pengendali menanganinya sesuai harapan. Jangan menganggap setiap perintah M-code bekerja sama pada semua mesin. Periksa isi program dan lakukan uji tanpa potong ketika alur belum pernah digunakan.
5. Homing, titik nol, dan koordinat
Bedakan posisi mesin dan posisi benda kerja
Koordinat mesin menunjukkan posisi relatif terhadap referensi mesin, sedangkan koordinat kerja menunjukkan posisi relatif terhadap titik nol pekerjaan. Homing, jika mesin mendukung dan mengharuskannya, menetapkan referensi mesin. Menentukan X, Y, dan Z nol pekerjaan adalah langkah terpisah. Jangan mengira homing otomatis menempatkan titik nol di sudut bahan.
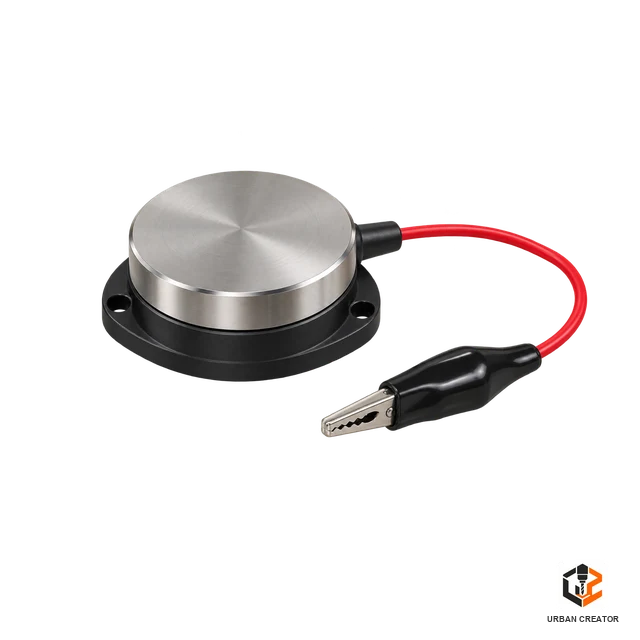
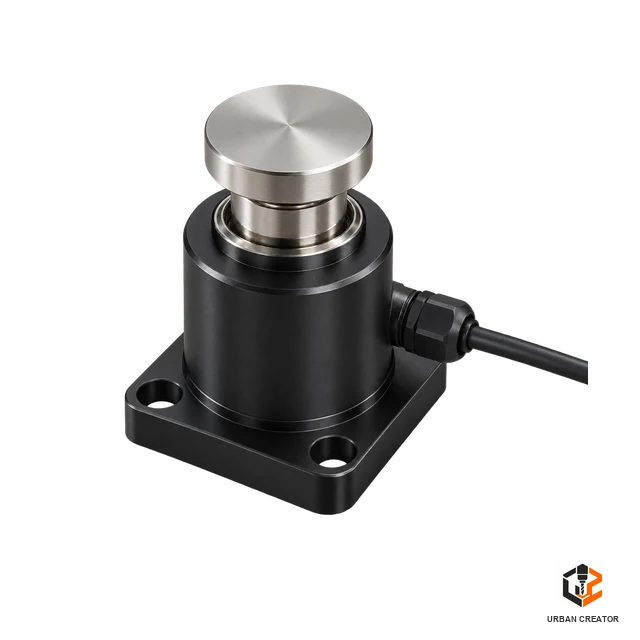
Periksa apakah titik nol X dan Y dalam CAM sesuai dengan titik yang dipilih di meja: misalnya sudut kiri depan, tengah bahan, atau lokasi jig. Tetapkan nol Z sesuai pilihan CAM, biasanya permukaan atas bahan atau spoilboard. Pengukuran pahat, probe, dan ketebalan touch plate harus digunakan secara konsisten. Setelah menetapkan nol, jauhkan pahat dengan gerakan kecil dan lihat pembacaan koordinat kerja untuk memastikan arah serta nilainya masuk akal.
Waspadai perubahan posisi setelah gangguan
Reset, kehilangan langkah, benturan, atau listrik padam dapat membuat posisi yang ditampilkan tidak lagi dapat dipercaya. Dalam keadaan tersebut, hentikan proses dan lakukan pemulihan sesuai prosedur mesin. Bila perlu, ulangi homing dan tetapkan kembali titik nol kerja sebelum memulai ulang. Jangan melanjutkan dari baris tertentu hanya karena pengirim menampilkan nomor baris terakhir; kondisi spindle, modal G-code, dan posisi fisik juga harus tepat.
6. Uji gerakan sebelum pemotongan
Lakukan pemeriksaan lintasan
Pratinjau lintasan di CAM dan, bila tersedia, di perangkat pengirim. Cocokkan batas X, Y, dan Z dengan ukuran bahan serta ruang gerak mesin. Untuk pekerjaan baru, lakukan dry run dengan pahat berada di atas bahan atau spindle mati sesuai prosedur yang aman bagi mesin Anda. Perhatikan gerakan pertama, batas lintasan, posisi penjepit, dan setiap perpindahan cepat.
Dry run membantu menemukan kesalahan arah atau titik nol, tetapi tidak membuktikan bahwa parameter pemotongan cocok dengan bahan. Setelah semuanya tepat, jalankan pemotongan pertama dengan siap di dekat kontrol. Awasi beberapa gerakan awal, dengarkan suara pahat, lihat aliran serpihan, dan perhatikan apakah bahan tetap diam. Berhenti jika terdengar benturan, terlihat asap, atau mesin bergerak tidak sesuai pratinjau.
Periksa feed, putaran, dan override
Bandingkan feed, kecepatan turun, putaran spindle, kedalaman per lintasan, dan lebar sayat dengan rekomendasi pahat serta pengalaman pada bahan yang sama. Jangan mengandalkan override untuk memperbaiki program yang salah. Override berguna untuk penyesuaian terbatas saat proses dipantau, tetapi nilai awal tetap harus masuk akal. Bila kualitas potong buruk, catat gejalanya dan perbaiki parameter CAM sebelum pekerjaan berikutnya.
Checklist 30 butir yang dapat dipakai di bengkel
Salin daftar ini ke lembar kerja atau cetak untuk mesin Anda. Isi nama pekerjaan, operator, tanggal, jenis bahan, nomor berkas, dan pahat yang terpasang. Tandai setiap butir setelah diverifikasi. Jika satu butir kritis gagal, beri tanda berhenti dan selesaikan masalahnya sebelum memulai.
A. Operator dan area
- Kacamata keselamatan dan perlindungan lain yang diperlukan sudah dipakai.
- Rambut, pakaian, dan aksesori longgar sudah diamankan.
- Meja, lantai, dan jalur gerak gantry bebas benda lepas.
- Tombol berhenti darurat dan pemutus listrik dapat dijangkau.
- Penyedot debu, penutup, dan ventilasi yang diperlukan siap digunakan.
B. Kondisi mesin
- Pengendali tidak menampilkan alarm yang belum dipahami.
- Sumbu bergerak lancar dan tidak menunjukkan kelonggaran yang mencurigakan.
- Kabel serta selang tidak akan tertarik sepanjang lintasan.
- Homing dilakukan jika disyaratkan konfigurasi mesin.
- Batas gerak dan tinggi perjalanan aman sudah diperiksa.
C. Bahan dan pahat
- Jenis, ukuran, dan ketebalan aktual bahan sesuai rencana.
- Bahan rata serta ditopang pada area pemotongan.
- Penjepit kuat dan tidak masuk lintasan pahat.
- Pahat sesuai jenis, diameter, dan panjang pada CAM.
- Collet bersih, pahat terjepit benar, dan kunci telah dilepas.
D. Berkas dan parameter
- Berkas G-code adalah revisi yang tepat untuk pekerjaan ini.
- Satuan, orientasi sumbu, dan titik nol CAM sudah cocok.
- Post-processor serta perintah program sesuai pengendali.
- Kedalaman potong, tab, dan urutan operasi sudah ditinjau.
- Feed, putaran spindle, dan gerak turun sesuai pahat serta bahan.
E. Koordinat pekerjaan
- Nol X dan Y ditetapkan pada lokasi yang sama dengan CAM.
- Nol Z ditetapkan pada permukaan yang dipilih di CAM.
- Pengukuran probe atau touch plate sudah diperhitungkan.
- Posisi yang ditampilkan tetap dapat dipercaya setelah gangguan.
- Gerakan pertama dari titik awal melewati penjepit dengan aman.
F. Mulai dan pantau
- Pratinjau lintasan sudah ditinjau sampai akhir.
- Dry run dilakukan untuk pekerjaan atau susunan baru.
- Spindle dan penyedot aktif sesuai urutan yang ditetapkan.
- Operator berada dekat kontrol pada lintasan awal.
- Suara, serpihan, bahan, dan pahat normal pada menit pertama.
Apa yang dilakukan jika satu butir gagal?
Jangan memberi tanda centang agar pekerjaan terlihat selesai. Catat masalah, hentikan persiapan, dan perbaiki penyebabnya. Misalnya, jika penjepit berada di lintasan pahat, ubah tata letak penjepit dan periksa ulang pratinjau serta tinggi aman. Jika pahat diganti, periksa ulang diameter, panjang, penjepitan collet, dan nol Z. Jika G-code diperbarui, tinjau kembali ukuran, titik nol, kedalaman, dan gerakan awal.
Setelah perbaikan, ulangi pemeriksaan pada kelompok yang terkait. Perubahan satu hal sering memengaruhi hal lain. Pergeseran bahan mengubah titik nol; perubahan pahat mengubah tinggi Z; dan perubahan metode penjepitan dapat mengubah lintasan aman. Catatan singkat tentang masalah yang ditemukan akan membantu tim menyempurnakan prosedur bengkel.
Kesalahan yang sering lolos dari checklist
Pertama, operator memeriksa diameter pahat tetapi lupa bahwa pahat yang terpasang lebih pendek daripada yang dipakai saat menetapkan Z. Kedua, titik nol dipasang pada permukaan bahan, sementara CAM menganggap Z nol berada di spoilboard. Ketiga, simulasi terlihat bersih karena penjepit tidak dimasukkan dalam model. Keempat, berkas yang dijalankan adalah revisi lama dengan ukuran berbeda. Kelima, alarm dihapus tanpa mencari penyebab sehingga posisi yang ditampilkan dianggap benar padahal belum diverifikasi.
Kesalahan tersebut dapat dicegah dengan pemeriksaan silang: cocokkan benda fisik dengan data CAM, lalu cocokkan data CAM dengan berkas yang benar-benar dimuat pada pengirim. Sebutkan secara lisan atau tulis tiga angka penting sebelum mulai: ketebalan bahan, diameter pahat, dan kedalaman potong maksimum. Untuk pekerjaan berulang, simpan pengaturan yang telah terbukti, tetapi tetap periksa kondisi fisik setiap kali.
Pertanyaan yang sering diajukan
Apakah checklist perlu diulang untuk pekerjaan yang sama?
Ya. Susunan bahan dan penjepit dapat berubah meskipun berkasnya sama. Pemeriksaan singkat untuk setiap benda kerja mencegah kebiasaan menganggap kondisi mesin selalu identik.
Apakah dry run selalu wajib?
Untuk susunan baru, pahat baru, atau berkas yang berubah, dry run sangat dianjurkan. Bentuknya disesuaikan dengan mesin dan pekerjaan. Pekerjaan berulang yang sudah tervalidasi dapat memakai pemeriksaan lintasan yang lebih ringkas sesuai prosedur bengkel, tetapi pemeriksaan fisik tetap dilakukan.
Bisakah saya langsung melanjutkan setelah menekan pause?
Periksa dulu alasan pause, keadaan spindle, posisi pahat, dan bahan. Pada GRBL, feed hold menghentikan gerak terencana tetapi spindle dan coolant dapat tetap berjalan. Jika terjadi benturan atau posisi mungkin hilang, ikuti prosedur pemulihan, bukan sekadar menekan resume.
Apa bedanya checklist ini dengan simulasi CAM?
Simulasi memeriksa lintasan dalam model digital. Checklist juga memeriksa keadaan nyata: penjepit, pahat yang benar-benar terpasang, titik nol, kabel, penyedot, dan kesiapan operator. Keduanya saling melengkapi.
Langkah berikutnya
Jadikan tiga puluh butir di atas sebagai kebiasaan sebelum setiap pemotongan. Sesuaikan detailnya dengan mesin, bahan, dan aturan bengkel Anda. Saat semua siap, jalankan program sambil mengawasi gerakan pertama dan tetap siap menghentikan mesin jika terjadi penyimpangan. Untuk mempelajari urutan operasi lainnya, kembali ke halaman induk Operasi Mesin CNC atau ke daftar isi wiki Urban Creator.
Rujukan teknis: Dokumentasi perintah GRBL dan Dokumentasi antarmuka GRBL. Selalu utamakan petunjuk pabrikan dan prosedur keselamatan mesin yang digunakan.




2 Comments
Merakit CNC Sendiri: Panduan dari Rencana ke Uji Potong
October 9, 2026[…] parameter konservatif yang memiliki dasar dari pabrikan pahat atau uji pada mesin serupa. Terapkan checklist sebelum cutting, tetapkan nol kerja, lalu awasi gerakan pertama dari dekat […]
Mengoperasikan CNC Router: Panduan Aman untuk Pemula
October 19, 2026[…] checklist 30 pemeriksaan sebelum cutting agar langkah fisik tidak terlewat. Daftar tersebut mencakup operator, mesin, bahan, pahat, berkas, […]