


Foam untuk CNC Router: Memilih Bahan, Pahat, Setting, dan Finishing
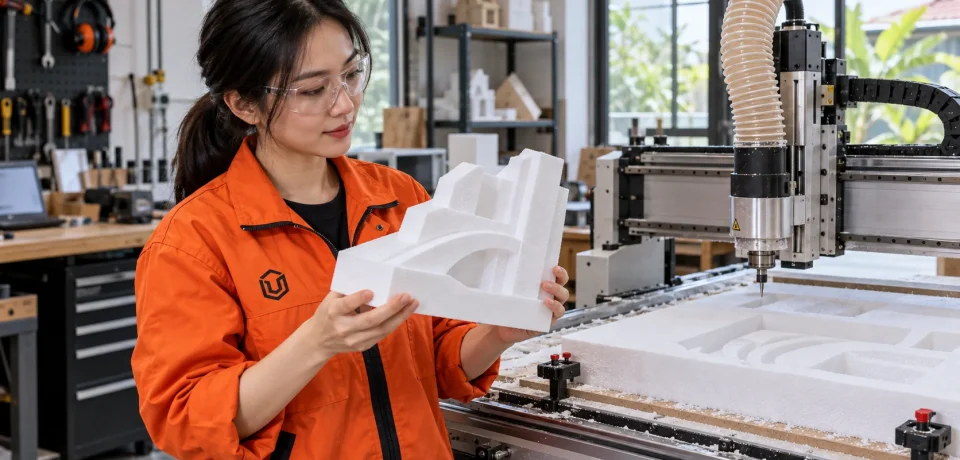
Foam untuk CNC router memberi cara cepat membentuk maket, pola cetakan, huruf, dan relief tiga dimensi. Namun, nama foam mencakup beberapa bahan yang perilakunya jauh berbeda. Artikel ini membantu memilih bahan, pahat, metode penahanan, parameter awal, serta pemeriksaan hasil tanpa menganggap satu setelan berlaku untuk semuanya.
Ikuti urutan kerja dari identifikasi bahan hingga uji potong. Jika baru memulai, baca pula panduan memilih material CNC router. Setelah selesai, kembali ke halaman induk Material & Cutting untuk melanjutkan topik berikutnya.
Apa yang dimaksud foam untuk CNC router?
Foam untuk CNC router adalah kelompok bahan berbusa yang dipotong dengan pahat berputar. Contohnya meliputi EPS, XPS, busa poliuretan kaku, dan EVA. Keempatnya tidak boleh diperlakukan sebagai satu material. Struktur sel, kepadatan, kelenturan, serta perilaku terhadap panas sangat berbeda. Oleh karena itu, mulailah dengan membaca label produk dan meminta lembar data dari pemasok sebelum memilih pahat atau menyusun lintasan.
Pekerjaan yang umum ialah huruf timbul, cetakan sementara, pola pengecoran, maket, bentuk tiga dimensi, dan pelindung kemasan. CNC router cocok ketika bentuk membutuhkan kontur atau relief yang sulit dibuat manual. Akan tetapi, hasil akhir sangat dipengaruhi oleh cara papan ditahan. Foam ringan dapat bergeser atau terangkat walaupun gaya potongnya terasa kecil.
Kenali jenis foam sebelum memotong
EPS tersusun dari butiran yang disatukan. Permukaan potongnya mudah memperlihatkan butiran terlepas, terutama saat pahat tumpul atau lintasan terlalu agresif. XPS memiliki struktur lebih seragam sehingga sering menghasilkan tepi lebih halus. Keduanya memiliki sifat termal yang perlu diperhatikan: gesekan pahat dapat merusak permukaan. Periksa pula apakah lem, pelapis, dan cat yang direncanakan cocok dengan bahan tersebut.
Busa poliuretan kaku sering dipakai untuk model dan pola. Variasi kepadatannya sangat luas, sehingga rekomendasi untuk satu produk belum tentu cocok bagi produk lain. EVA lebih lentur dan dapat berubah bentuk saat dijepit; hasil ukur setelah penjepit dilepas bisa berbeda dari saat pemotongan. Jika jenis foam tidak pasti, lakukan potongan kecil pada bagian sisa. Catat apakah muncul serabut, butiran rontok, bekas panas, atau perubahan ukuran.
Pilih kepadatan sesuai tujuan
Bahan berkerapatan rendah memudahkan pemotongan bentuk besar dan mengurangi berat. Namun, bagian tipis mudah penyok dan detail kecil dapat patah. Bahan yang lebih padat biasanya lebih kuat menopang detail, meski gaya potong serta biaya bisa meningkat. Jangan menilai kepadatan hanya dari warna atau permukaan. Tanyakan angka spesifikasi kepada penjual, lalu uji potongan pada ketebalan yang sama dengan benda kerja.
Untuk relief besar, perhatikan pula arah sambungan lem antarblok. Sambungan dapat terlihat pada permukaan akhir dan bereaksi berbeda ketika pahat melintas. Apabila bentuk akan dijadikan cetakan, pertimbangkan kebutuhan pelapis dan toleransi dimensi setelah pelapisan. Keputusan bahan sebaiknya berasal dari fungsi akhir, bukan sekadar dari kemudahan saat mesin memotong.
Periksa batas mesin dan area kerja
Pastikan tinggi gantry, panjang pahat efektif, langkah sumbu Z, dan ruang gerak aman cukup untuk foam yang akan diproses. Bahan tebal dapat menuntut pahat panjang, tetapi pahat yang terlalu menonjol cenderung bergetar. Periksa juga jarak antara dust shoe dan permukaan benda kerja pada setiap ketinggian. Simulasikan gerak cepat di luar bahan sebelum menyalakan spindle.
Pada bentuk tiga dimensi, titik tertinggi benda kerja mungkin tidak sama dengan permukaan referensi yang dipakai CAM. Sisakan ruang untuk penjepit, sekrup, atau batas meja. Jika harus membalik benda kerja, rencanakan pin registrasi dan datum sejak awal desain. Mengubah datum setelah sisi pertama selesai hampir selalu menambah risiko ketidakcocokan kedua sisi.
Memilih pahat untuk foam
Pahat yang tajam dan mempunyai ruang pembuangan serpihan membantu mengurangi sobekan. Pabrikan seperti Onsrud menyediakan seri alat khusus untuk foam; geometri alat perlu dipilih berdasarkan jenis dan kepadatan bahan. Untuk relief besar, pahat berdiameter lebih besar dapat mempercepat pembentukan kasar. Pahat ball nose lazim dipakai pada penyelesaian permukaan melengkung, sedangkan pahat datar berguna untuk bidang rata.
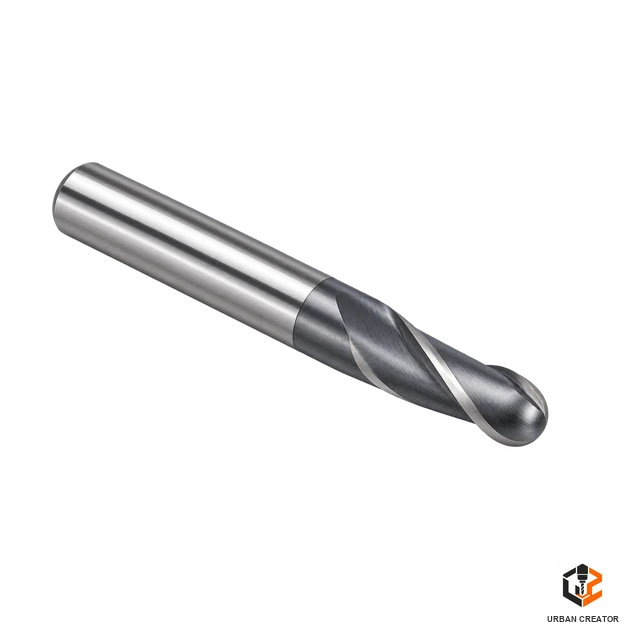

Jangan memakai pahat rusak hanya karena foam terasa lunak. Tepi yang tumpul menggosok bahan, meningkatkan panas dan memperburuk permukaan. Sesuaikan panjang potong dengan kedalaman aktual, lalu pilih diameter shank yang cocok dengan collet. Sebelum pekerjaan dimulai, periksa kekencangan collet dan runout. Kebiasaan ini juga mengurangi risiko garis berulang pada permukaan hasil.

Menahan bahan ringan dengan aman
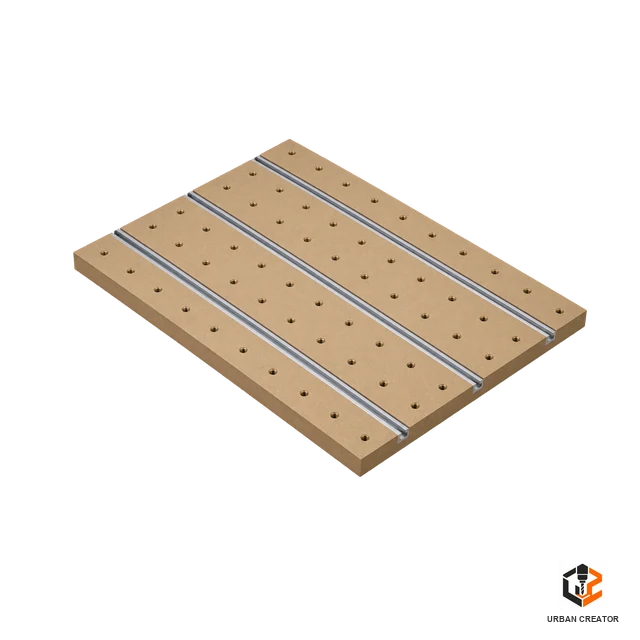
Permukaan meja yang rata adalah dasar penting. Gunakan penjepit pada area sisa material, vacuum table bila daya tahan sesuai, atau metode perekat yang kompatibel. Untuk blok besar, kombinasi pagar posisi dan penjepit di luar jalur pahat sering lebih mudah diawasi. Jangan mengandalkan berat foam untuk menahannya: aliran udara dan dorongan pahat dapat menggeser benda kerja.
Pita perekat dua sisi bisa membantu pada potongan ringan, tetapi daya rekat berubah menurut debu, tekstur foam, suhu, dan luas kontak. Uji kekuatan tahan secara manual saat mesin berhenti. Untuk profil tembus, sisakan tab atau kulit tipis supaya bagian kecil tidak terpental. Pastikan rancangan penjepitan dapat menahan benda kerja sampai lintasan terakhir selesai.

Menentukan titik nol dan batas potong
Titik nol dapat diletakkan di permukaan atas atau meja, asalkan pilihan di CAM sesuai dengan setelan mesin. Pada foam yang permukaannya tidak rata, mengukur dari satu titik tertinggi saja dapat membuat area lain tidak terpotong sempurna. Ratakan permukaan terlebih dahulu atau ukur beberapa titik. Selain itu, pastikan panjang pahat cukup untuk kedalaman terendah tanpa membiarkan collet menyentuh bahan.
Sebelum menjalankan G-code, periksa satuan milimeter atau inci, arah sumbu, posisi awal, dan ketinggian gerak aman. Jalankan simulasi dan lakukan lintasan uji di udara. Perhatikan khusus perpindahan cepat antarkantong. Foam tebal sering menyembunyikan penjepit di sisi belakang, sehingga pemeriksaan jalur pahat harus dilakukan pada keseluruhan volume kerja.
Mulai dari parameter uji, bukan angka universal
Tidak ada satu angka feed rate, putaran spindle, dan kedalaman potong yang aman untuk semua foam. Data pemotongan dari produsen pahat hanya titik awal, karena kekakuan mesin, jumlah mata pahat, diameter alat, serta jenis foam ikut menentukan hasil. Buat potongan uji pendek dengan bentuk yang mewakili proyek: garis lurus, lengkung, sudut dalam, dan detail kecil.
Catat diameter pahat, jumlah flute, putaran spindle, feed rate, kedalaman per lintasan, serta hasilnya. Bila permukaan berkerut atau meleleh, periksa apakah pahat terlalu lama menggosok satu titik. Bila butiran tercabut, periksa ketajaman, penahanan, dan arah pemotongan. Ubah satu variabel tiap percobaan agar penyebab perubahan kualitas dapat dikenali.
Hubungan chip load, panas, dan kualitas tepi
Chip load menunjukkan jarak maju tiap mata pahat pada satu putaran. Nilai yang terlalu kecil dapat membuat pahat lebih banyak menggesek daripada memotong. Sebaliknya, beban yang berlebihan dapat merobek tepi atau menggerakkan benda kerja. Hitung perkiraan awal dengan membagi feed rate oleh putaran spindle dikali jumlah mata pahat, lalu koreksi melalui uji nyata.
Pada foam termoplastik, bekas lengket atau permukaan mengilap bisa menjadi tanda panas berlebih. Jangan langsung menaikkan putaran dengan harapan hasil lebih halus. Kurangi waktu kontak yang tidak perlu, jaga pahat tetap tajam, dan pastikan serpihan keluar dari jalur. Bacaan cara menghitung feed rate dan RPM membantu memahami hubungan dasar parameter tersebut.
Strategi roughing untuk bentuk tiga dimensi
Roughing membuang sebagian besar material sambil meninggalkan allowance untuk finishing. Gunakan lintasan yang tidak memaksa pahat masuk mendadak ke kedalaman penuh. Sisakan penyangga pada detail rapuh sampai tahap akhir. Jika blok sangat tebal, pembagian beberapa tingkat memberi kesempatan memeriksa penahanan dan mengeluarkan serpihan dari rongga yang dalam.
Perhatikan arah pemotongan terhadap sisi tipis. Dinding yang sudah menjadi sangat tipis dapat bergetar ketika area tetangganya masih dikerjakan. Urutkan lintasan agar bagian yang menjadi penopang tidak hilang terlalu awal. Pada benda berukuran besar, berhentilah sesekali untuk memeriksa apakah blok tetap rata dan titik nol tidak berubah.
Finishing relief dan permukaan lengkung
Finishing bertujuan menghilangkan sisa material dengan langkah samping lebih kecil. Pahat ball nose dapat membantu membentuk lengkung, tetapi jarak antarjalur yang terlalu besar meninggalkan garis seperti tangga. Makin kecil langkahnya, makin lama waktu mesin. Pilih keseimbangan berdasarkan apakah benda akan langsung dipajang, diamplas, atau diberi pelapis.
Sebelum menjalankan lintasan akhir yang panjang, uji satu area kecil dengan bentuk sejenis. Periksa permukaan dari beberapa sudut cahaya karena garis pahat sering tidak terlihat dari depan. Jika hasil kasar muncul hanya pada satu arah, evaluasi strategi climb atau conventional, penahanan, dan arah lintasan. Hindari mengulang finishing berkali-kali tanpa sebab jelas karena gesekan tambahan bisa memperburuk permukaan.
Pengelolaan debu dan serpihan
Foam dapat menghasilkan butiran besar, serpihan ringan, atau debu halus tergantung jenis dan prosesnya. Gunakan pengisap debu dengan filter yang sesuai dan bersihkan area secara rutin. Debu yang menumpuk dapat masuk ke rel, collet, dan sistem elektronik. Jangan meniupnya sembarangan ke udara ruang kerja. Ketika mengubah sistem pengisapan, pastikan selang tidak tersangkut gerak mesin.
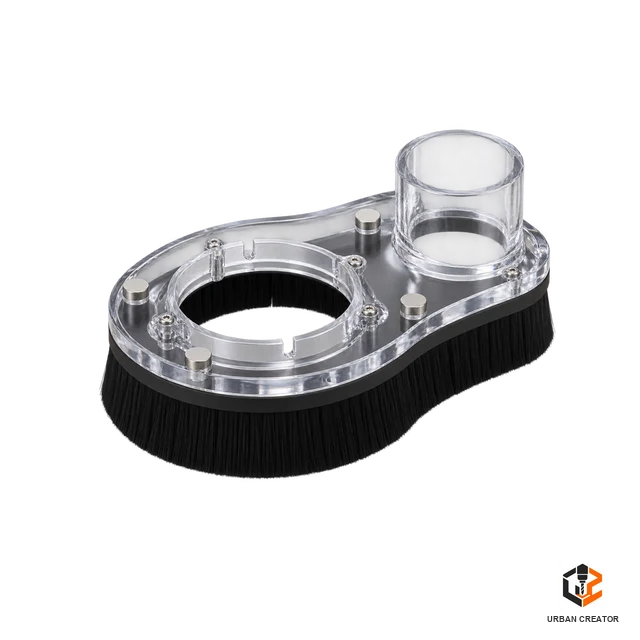
Perhatikan juga muatan statis pada serpihan ringan. Material dapat menempel pada pahat, sepatu debu, atau dinding mesin. Praktik pengendalian debu harus mengikuti rekomendasi produsen bahan dan peralatan. Selalu utamakan ventilasi serta alat pelindung yang sesuai dengan lembar data keselamatan bahan. Jangan menggunakan pembersih yang tidak kompatibel dengan foam.
Panas, api, dan proses lain yang berbeda
Beberapa foam organik mudah terbakar. OSHA menekankan bahwa penyimpanan dan pengerjaan foam poliuretan memerlukan pengendalian sumber penyalaan. Karena itu, jauhkan percikan, nyala api, dan sumber panas yang tidak perlu dari area kerja. Sediakan penanganan kebakaran sesuai kondisi bengkel. Apabila pahat menimbulkan bau menyengat atau permukaan menghitam, hentikan proses dan cari penyebabnya.
Pemotongan dengan router berbeda dari hot wire dan laser. Alat hot wire memang memanaskan kawat, sedangkan laser memakai energi panas terfokus. Kesesuaian kedua metode bergantung pada komposisi foam serta sistem keselamatan khusus. Jangan memindahkan angka parameter antarmetode begitu saja. Artikel ini membahas pemotongan mekanis dengan CNC router.
Menyusun desain yang mudah dikerjakan
Di CAD, sisakan ketebalan memadai pada jembatan, huruf kecil, dan sudut tajam. Diameter pahat menentukan radius minimum sudut dalam yang bisa dikerjakan tanpa prosedur tambahan. Untuk komponen yang harus saling masuk, buat contoh sambungan kecil terlebih dahulu. Toleransi foam dapat berubah ketika benda ditekan, dilepas, diberi lem, atau dilapisi cat.
Gunakan panduan membuat toolpath CNC untuk memahami profile, pocket, dan engraving. Pilih lintasan berdasarkan bagian yang ingin dipertahankan. Tambahkan tab pada bagian kecil, terutama bila mengerjakan lembaran. Simulasi harus memperlihatkan mana material sisa dan mana benda akhir agar kesalahan sisi potong terdeteksi sebelum mesin bergerak.
Finishing, lem, dan pelapis
Permukaan foam sering membutuhkan perbaikan ringan sebelum dicat. Amplas halus hanya bila bahan mendukung dan detail tidak mudah rusak. Bersihkan debu sebelum mengaplikasikan pelapis. Coba lem serta cat pada potongan sisa lebih dulu; pelarut tertentu dapat menyerang beberapa jenis foam. Ikuti petunjuk produk dan tunggu waktu pengeringan sesuai rekomendasi pabrikan.
Lapisan dasar dapat menutup pori serta memperbaiki tampilan, namun menambah ketebalan. Jika komponen memiliki dimensi pas, ukur ulang setelah pelapisan. Untuk sambungan antarblok, ratakan bidang kontak dan beri waktu perekat mengeras sebelum dilakukan pemotongan lanjutan. Sambungan yang belum stabil dapat membuka saat pahat melintas dan merusak bentuk akhir.
Pemeriksaan hasil dan pencatatan
Setelah mesin berhenti, ukur dimensi utama, kedalaman rongga, serta posisi fitur. Periksa detail tipis, sudut, dan bekas lintasan pada cahaya samping. Bandingkan hasil dengan gambar kerja dan catat bagian yang perlu perbaikan. Jika potongan tidak sesuai, tentukan apakah penyebabnya berasal dari desain, lintasan, pahat, parameter, atau penahanan.
Simpan catatan pekerjaan yang berhasil bersama identitas bahan. Tulis merek, jenis, kepadatan bila diketahui, ketebalan, jenis pahat, dan kondisi ruang kerja. Data itu lebih berguna daripada daftar angka umum tanpa konteks. Pada pesanan berulang, lakukan uji singkat lagi jika batch foam atau alat berubah, sebab sifat bahan dan ketajaman pahat tidak selalu sama.
Tabel pemeriksaan cepat
Alur kerja singkat
- Identifikasi jenis foam, ketebalan, kepadatan, dan tujuan akhir.
- Periksa ruang mesin, panjang pahat, meja, dan rencana penjepitan.
- Bangun model serta lintasan roughing dan finishing di CAM.
- Uji potong pada sisa bahan; catat parameter dan hasil.
- Jalankan pekerjaan sambil memantau penahanan, debu, dan panas.
- Periksa dimensi, permukaan, serta kompatibilitas bahan finishing.
Pertanyaan yang sering muncul
Apakah semua foam dapat memakai setelan yang sama?
Tidak. EPS, XPS, poliuretan kaku, dan EVA berbeda struktur serta responsnya terhadap pahat. Bahkan dua produk dengan nama sama dapat berbeda kepadatan. Gunakan data pabrikan pahat dan bahan sebagai awal, lalu tentukan setelan melalui potongan uji pada mesin sendiri.
Apakah foam harus dijepit kuat?
Foam harus tertahan aman, tetapi tekanan berlebihan dapat merusak atau mendistorsinya. Pilih titik penjepit pada bagian sisa, gunakan alas rata, dan lakukan uji penahanan saat spindle berhenti. Untuk potongan tembus, tab atau kulit tipis dapat menjaga bagian kecil tetap di tempatnya.
Apakah hasil router bisa langsung dicat?
Itu bergantung pada jenis foam dan cat. Bersihkan serpihan, periksa kebutuhan lapisan dasar, dan uji produk finishing pada sisa bahan. Hindari menganggap semua pelarut aman. Bila hasil akhir membutuhkan dimensi tepat, ukur ulang setelah lapisan benar-benar kering.
Rujukan teknis
- Onsrud: katalog pahat routing dan pilihan geometri.
- Onsrud: data rekomendasi pemotongan.
- ShopBot: memulai uji material baru.
- OSHA: bahaya kebakaran foam poliuretan.
Lanjut membaca: memilih mata potong CNC router. Untuk mengikuti urutan pengetahuan, kembali ke halaman induk Material & Cutting.



