


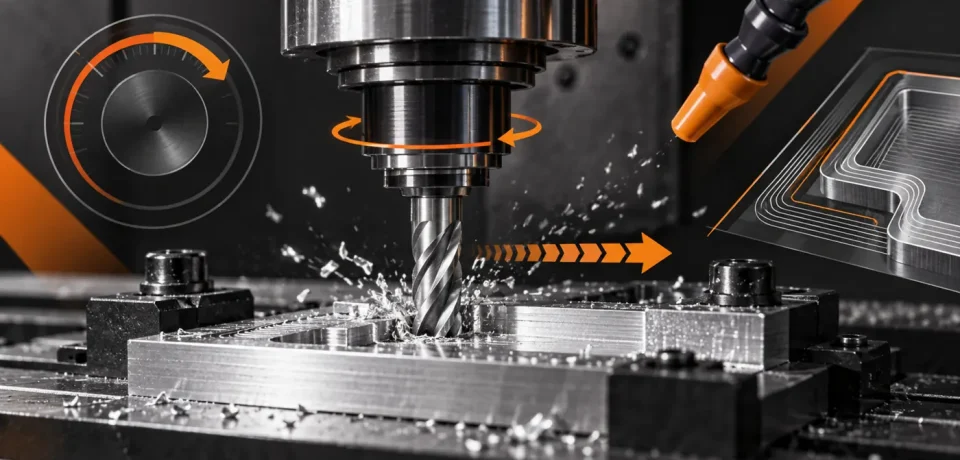
Cara Menentukan Feed dan Speed CNC untuk Kayu, Akrilik, dan Aluminium
Feed rate dan putaran spindle menentukan beban pahat, kualitas tepi, serta panas saat CNC memotong material. Angka yang terlalu lambat bisa membuat pahat menggesek dan memanaskan material; angka yang terlalu agresif bisa menyebabkan getaran atau kehilangan langkah. Feed & Speed Calculator Urban Creator memberi titik awal yang bisa Anda sesuaikan lewat uji potong.
Kenali empat angka utama
- RPM adalah putaran spindle per menit.
- Feed rate adalah kecepatan gerak pahat saat memotong, biasanya mm/menit.
- Chipload adalah tebal serpihan yang diambil setiap gigi pahat per putaran.
- DOC dan stepover adalah kedalaman serta lebar keterlibatan pahat pada tiap lintasan.
Hubungan dasarnya: feed rate = RPM × jumlah flute × chipload. Misalnya, 18.000 RPM, dua flute, dan chipload 0,05 mm/gigi menghasilkan feed sekitar 1.800 mm/menit. Hasil ini tetap harus diuji terhadap kekakuan mesin, diameter dan jenis pahat, serta kemampuan spindle.


Contoh hitungan: RPM dan jumlah flute memengaruhi feed
Tabel berikut memakai rumus yang sama dengan chipload tetap 0,05 mm. Angkanya hanya ilustrasi untuk memperlihatkan hubungan, bukan rekomendasi untuk material atau mesin tertentu.
Jika mesin Anda hanya stabil pada feed yang lebih rendah dari hasil hitungan, turunkan RPM agar chipload tidak menjadi terlalu kecil. Contohnya, feed 1.200 mm/menit dengan dua flute dan chipload 0,05 mm membutuhkan RPM 1.200 ÷ (2 × 0,05) = 12.000.
Cara memakai kalkulator
- Pilih profil mesin: hobby router, hobby ballscrew, industrial router, atau VMC/milling. Profil membantu memberi batas awal yang sesuai kelas mesin.
- Pilih material, misalnya MDF, plywood, hardwood, acrylic, aluminium 6061, brass, atau mild steel. Masukkan diameter pahat, jumlah flute, dan parameter pahat yang relevan.
- Pilih operasi slotting, pocketing, profiling, atau finishing serta kondisi pendinginan. Operasi dengan lebar kontak penuh biasanya memerlukan pengaturan lebih konservatif.
- Baca hasil feed, plunge, chipload, DOC, stepover, dan kisaran kerja. Masukkan ke CAM, lalu lakukan potong uji kecil sebelum menjalankan seluruh pekerjaan.
Karakter material yang memengaruhi feed dan speed
Setiap material bereaksi berbeda terhadap panas dan beban. Tabel berikut meringkas hal yang perlu diperhatikan sebelum memilih parameter awal.
Menilai hasil uji potong
Perhatikan serpihan, suara, getaran, suhu pahat, dan kualitas tepi. MDF yang berdebu halus atau akrilik yang meleleh dapat menandakan kombinasi RPM, feed, dan pembuangan chip yang kurang tepat. Pada aluminium, penjepitan dan pelumasan atau pendinginan yang sesuai sangat penting. Ubah satu parameter setiap kali, catat hasil, dan ikuti batas yang disarankan produsen pahat.

Nilai kalkulator adalah titik awal, bukan jaminan aman untuk setiap mesin. Jika mesin bergetar atau pahat memanas, hentikan pemotongan dan evaluasi setup.
Gejala hasil potong dan langkah perbaikannya
Pertanyaan yang sering muncul
Apakah chipload sama untuk semua material?
Tidak. Material, diameter pahat, jenis pahat, dan kekakuan mesin memengaruhi chipload yang aman. Gunakan hasil kalkulator sebagai titik awal dan koreksi lewat uji potong.
Mengapa hasil kalkulator tidak selalu cocok di mesin saya?
Kalkulator tidak mengetahui kekakuan, runout, atau kondisi pahat pada mesin Anda. Karena itu, nilai harus diuji dan disesuaikan secara bertahap.
Apakah feed dan RPM harus dinaikkan bersamaan?
Tidak harus. Ubah satu parameter dalam satu waktu agar Anda dapat mengetahui penyebab perubahan hasil, dan catat setiap percobaan.
Coba perhitungannya: buka Feed & Speed Calculator sebelum membuat toolpath berikutnya.



